
A anodização e a pintura a pó podem proteger e colorir o alumínio, mas resolvem problemas de produto diferentes. A anodização converte a superfície do alumínio e preserva um caráter metálico; a pintura a pó adiciona um filme polimérico com maior liberdade de cores e texturas. A escolha certa depende do desgaste, da exposição à corrosão, do contato elétrico, da cobertura de bordas, da geometria, da tolerância dimensional, da aparência, das expectativas de reparo e da consistência de produção — não de qual acabamento soa mais premium.
A Decisão de Acabamento em 60 Segundos
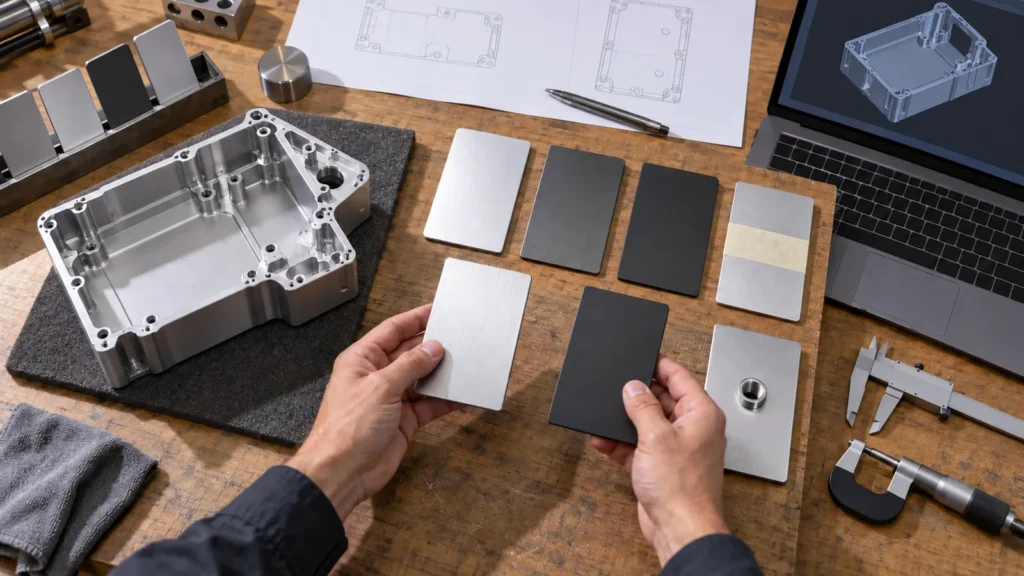
O scorecard também expõe um erro importante de compras: comparar nomes genéricos de processos em vez de especificações completas. “Anodização preta” pode se referir a diferentes preparações, tratamentos, selagens e expectativas visuais. “Pintura a pó preta” pode variar em química, brilho, textura, espessura alvo e pré-tratamento. Comparações de cotações só são significativas quando os fornecedores estão precificando a mesma condição acabada.
Uma montagem de materiais mistos adiciona outra camada. Fixadores, insertos, adesivos, juntas, dissipadores de calor e ferragens de aterramento podem responder de forma diferente ao acabamento selecionado. Revise o contato galvânico, a temperatura de cura, as interfaces mascaradas, as superfícies de colagem e a sequência de montagem antes de liberar a nota de revestimento.
Esta é uma ferramenta de triagem, não um substituto para o desenho. O acabamento ainda deve corresponder à liga, às condições de serviço, ao alvo cosmético e ao plano de aceitação. Para uma visão mais ampla dos tratamentos disponíveis, comece com o guia de acabamentos superficiais de usinagem CNC.
Um Altera a Superfície; o Outro a Cobre
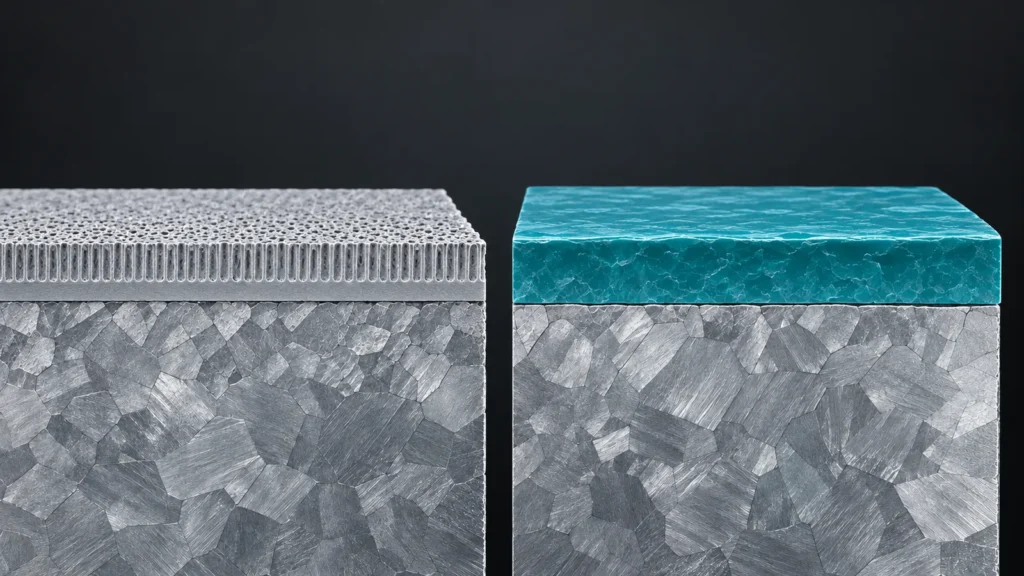
A pintura a pó aplica pó carregado eletricamente e o cura em um filme orgânico contínuo. O filme pode ocultar algumas variações visuais menores e criar cores opacas, níveis de brilho e texturas. Também cria um acúmulo de espessura mais evidente, o que importa em recursos roscados, furos, bordas de acoplamento, detalhes gravados e montagens com folga estreita.
Não pergunte apenas: “Qual acabamento é mais durável?” Pergunte: “Qual falha estamos prevenindo — corrosão, abrasão, desbotamento, lascamento, má adesão, isolamento elétrico ou inconsistência cosmética?”
Anodização vs Pintura a Pó: Scorecard de Engenharia
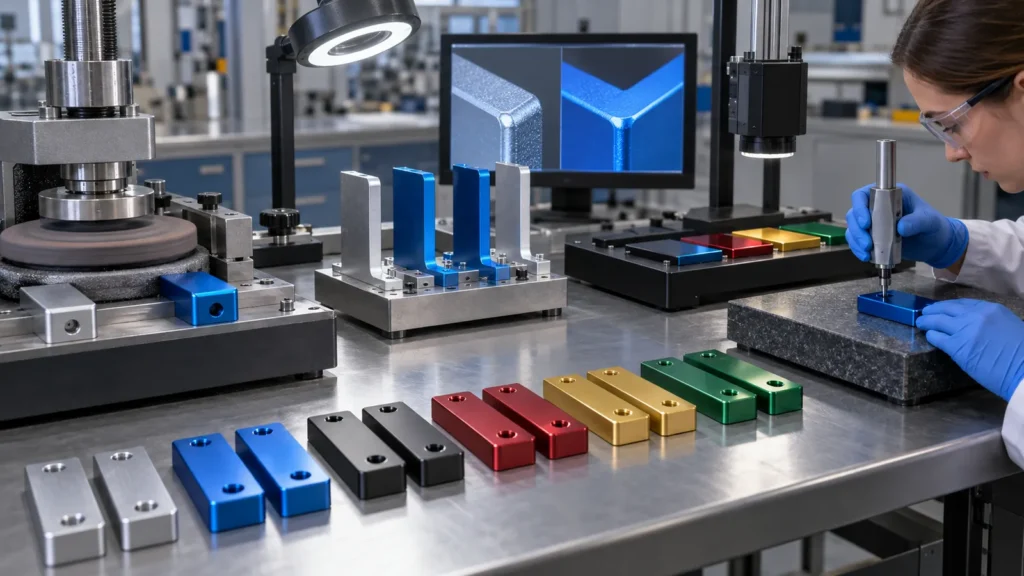
A geometria pode se sobrepor à escolha da cor
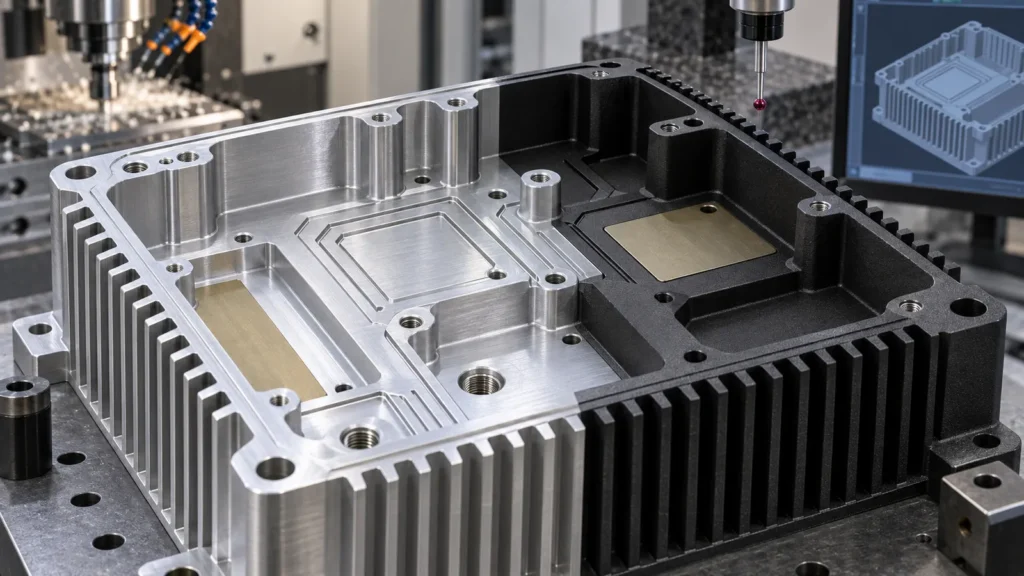
O gerenciamento térmico merece atenção especial. Um invólucro pode precisar de almofadas de contato expostas sob um componente gerador de calor, enquanto o exterior visível recebe um acabamento colorido. A máscara cria limites, e esses limites precisam de tolerância posicional quando se aproximam de vedações, fixadores, caminhos condutivos ou arestas visíveis. Coloque o limite no desenho em vez de deixá-lo à interpretação da oficina.
Onde a anodização precisa de atenção
- A cor pode responder de maneira diferente à liga, ao revenido, às soldas, às características de fundição e ao preparo da superfície.
- Pontos de contato elétrico, interfaces roscadas e ajustes críticos podem precisar de mascaramento.
- Zonas usinadas e jateadas podem absorver luz de maneira diferente mesmo quando processadas juntas.
- Os locais de fixação no suporte devem ser acordados onde as superfícies cosméticas são rigorosamente controladas.
Onde a pintura a pó precisa de atenção
- O acúmulo de revestimento pode interferir em ferragens, furos, dobradiças, recursos deslizantes e ajustes de borda.
- Recessos e cantos internos podem receber deposição menos uniforme.
- Arestas vivas podem ser mais difíceis de cobrir de forma consistente do que faces amplas.
- Textos finos, serrilhados e pequenos recursos de drenagem podem perder definição.
Páginas da JUCHENG para peças usinadas com anodização quanto a peças CNC com revestimento em pó forneça contexto específico do processo. Use-os para identificar perguntas e, em seguida, coloque os requisitos reais de mascaramento e aceitação do projeto no RFQ.
Controle a Aparência com Zonas, Não com Adjetivos
Para programas sensíveis à cor, defina a referência de cor, o alvo de brilho ou textura, a distância de visualização, a iluminação e se uma amostra física aprovada controla a produção. Decida também se peças de lotes diferentes devem corresponder entre si ou apenas corresponder à referência dentro de uma tolerância acordada. A consistência da liga e do pré-tratamento é especialmente importante quando componentes anodizados ficam lado a lado.
Boa entrada cosmética
Zonas marcadas, amostra aprovada, referência de cor, expectativa de brilho ou textura, condições de visualização e limites de defeitos.
Entrada cosmética arriscada
Uma imagem de site, um nome de cor genérico, “sem variação” ou um pedido de acabamento sem identificar a liga base e o preparo.
O Sucesso do Protótipo Não Garante a Consistência do Lote
- Congele o material base, a condição da liga e o processo de preparo visível.
- Confirme que o desenho identifica o mascaramento e as dimensões que se aplicam após o acabamento.
- Aprove uma amostra representativa na geometria de intenção de produção quando a aparência for crítica.
- Defina a inspeção por zona: cor, brilho, textura, cobertura, adesão, danos e dimensões.
- Especifique uma embalagem que evite o atrito entre peças nas faces visíveis.
- Registre qualquer desvio aprovado para que os lotes posteriores sejam avaliados pelo mesmo padrão.
Um plano de controle documentado é particularmente útil quando várias características de acabamento interagem. Consulte as informações de gestão da qualidade e inspeção do site quando sua RFQ exigir relatórios, amostras ou registros de aceitação definidos.
A embalagem faz parte desse plano de controle. Peças com pintura a pó podem lascar ou sofrer atrito nos cantos; faces anodizadas podem apresentar riscos, marcas de pressão ou contraste de cor onde os componentes se tocam. Separadores, filme protetor, luvas limpas e orientação durante o transporte podem determinar se um acabamento que de outra forma estaria conforme chega à montagem em condições aceitáveis.
Elabore um Resumo de Acabamento que o Fornecedor Possa Orçar
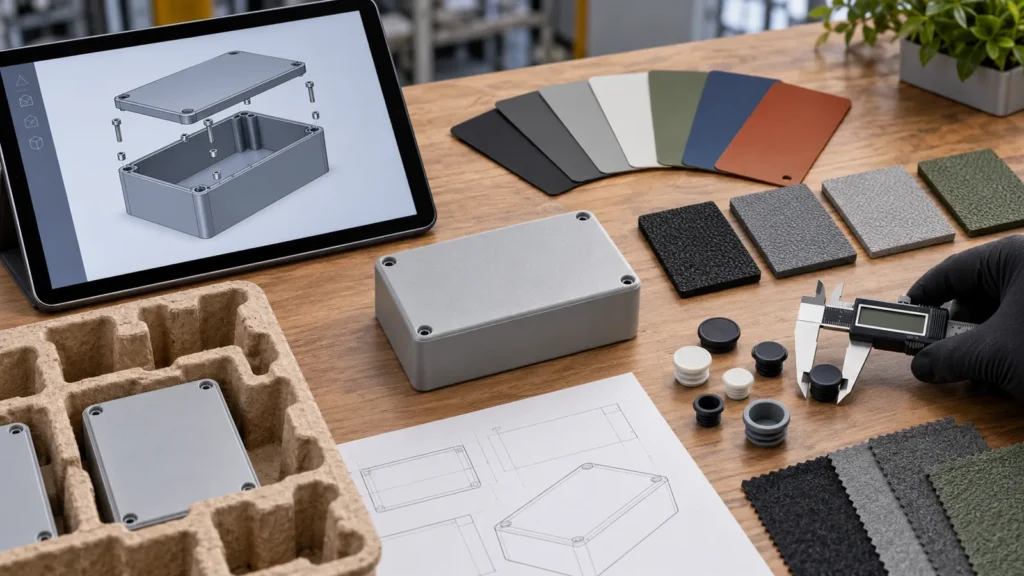
O fornecedor pode então comparar as rotas com a peça real: anodização para uma superfície metálica integrada, pintura a pó para um filme protetor opaco, ou outro tratamento se nenhum dos dois atender aos requisitos de exposição e interface. Essa decisão é mais confiável do que escolher a partir de uma tabela de acabamentos sem o modelo.
Quatro Perguntas Práticas Antes da Liberação
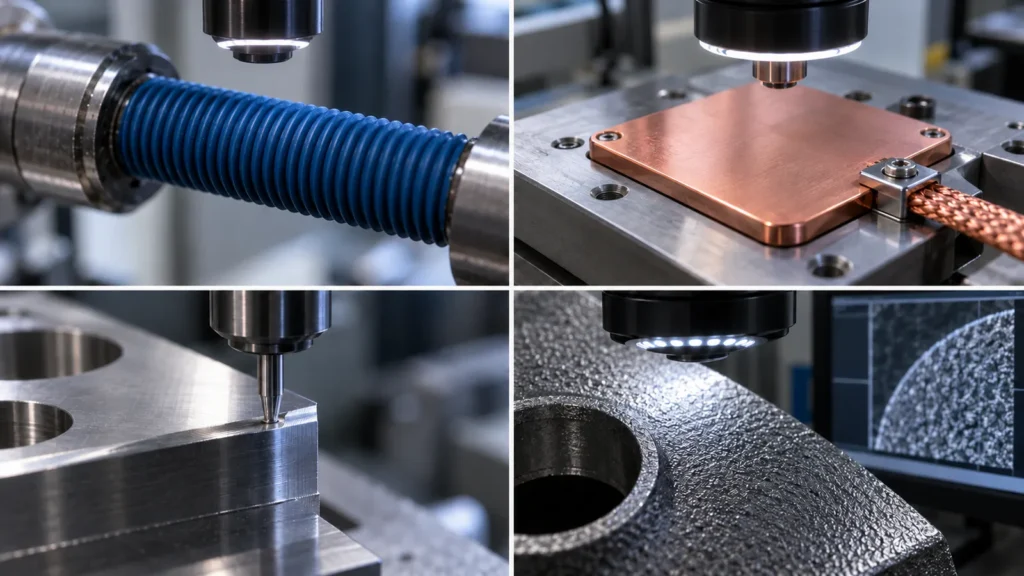
Nenhum é universalmente melhor. Classe de rosca, engate, contato elétrico, exposição à corrosão, acúmulo de revestimento e mascaramento determinam a resposta. Identifique se a rosca deve permanecer nua, ser repassada após o processamento ou ser dimensionada para a condição acabada.
A pintura a pó pode ocultar marcas de usinagem?
Ela pode reduzir a proeminência visual de variações menores, especialmente com filmes texturizados, mas não ocultará de forma confiável marcas profundas de ferramenta, amassados, rebarbas, contaminação ou preparação inadequada das bordas. O substrato ainda precisa de uma condição pré-revestimento acordada.
A anodização e a pintura a pó podem usar o mesmo padrão de cor?
Eles podem visar uma família visual semelhante, mas os processos interagem com a luz de forma diferente. A cor anodizada mantém a influência do substrato metálico; o pó é um filme opaco. Aprove amostras específicas de cada processo em vez de presumir que uma única amostra de cor ficará idêntica nos dois.
Qual é mais barato?
O custo total depende do tipo, cor, quantidade, tamanho da peça, mascaramento, preparação da superfície, inspeção, risco de rejeição e embalagem. Um preço de acabamento mais baixo pode ser compensado por mais sobremetal de usinagem ou retrabalho de montagem. Compare a rota de produção completa.