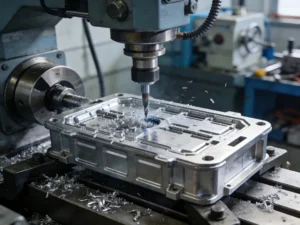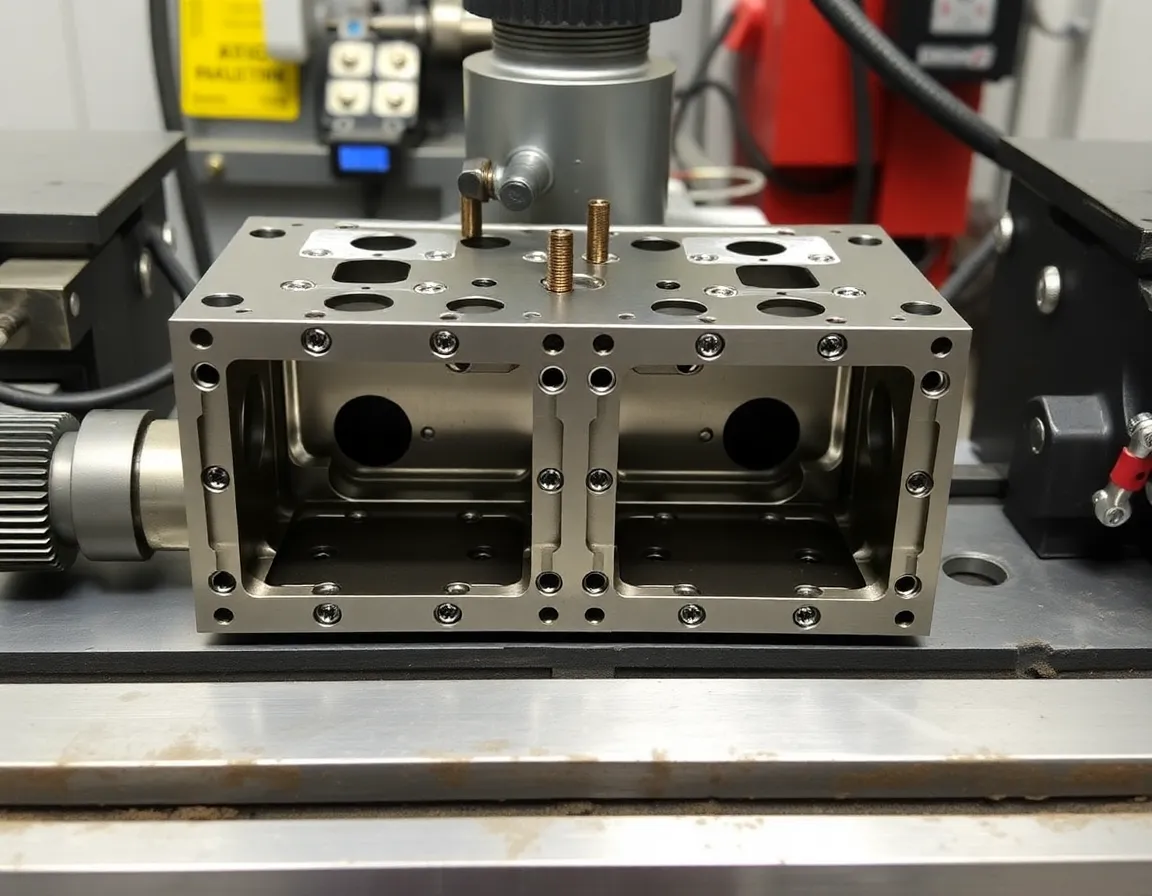
La rivoluzione dei veicoli elettrici (EV) si fonda su una base di tecnologia avanzata delle batterie. Sebbene molta attenzione sia giustamente dedicata alle celle, alla chimica e alla densità energetica, l'integrità strutturale e la sicurezza del pacco batteria sono fondamentali. È qui che entra in gioco l'alloggiamento della batteria: un componente sofisticato che è molto più di una semplice scatola metallica. La sua produzione richiede il massimo della precisione ingegneristica, rendendo lavorazione di precisione un processo indispensabile nella produzione di alloggiamenti per batterie EV ad alte prestazioni, sicuri e affidabili.
Il ruolo critico dell'alloggiamento della batteria
Un alloggiamento o contenitore per batteria EV è l'involucro strutturale e protettivo che contiene i moduli batteria, i sistemi di gestione termica e i componenti elettrici. Svolge molteplici funzioni vitali:
- Sicurezza e contenimento: Deve contenere gli eventi di fuga termica, impedire l'ingresso del fuoco e proteggere le celle dagli impatti esterni, rispettando standard rigorosi come UN ECE R100 e R135.
- Gestione termica: Si interfaccia con piastre di raffreddamento complesse (a liquido o ad aria) per regolare la temperatura della batteria, richiedendo superfici di tenuta perfettamente piane e canali per il fluido precisi.
- Integrità strutturale: L'involucro contribuisce spesso alla rigidità torsionale complessiva del veicolo, richiedendo una precisione dimensionale rigorosa per adattarsi al telaio del veicolo.
- Tenuta ambientale: Deve essere sigillato ermeticamente contro acqua, polvere e altri contaminanti, il che dipende da scanalature e superfici di tenuta lavorate in modo impeccabile.
- Alleggerimento: Ogni chilogrammo risparmiato nell'involucro estende l'autonomia del veicolo. Ciò richiede la lavorazione di geometrie complesse a parete sottile da materiali leggeri senza compromettere la resistenza.
Processi di lavorazione di precisione per involucri di batterie
Creare un componente che soddisfi tutti questi ruoli richiede una sinfonia di tecniche di lavorazione avanzate. Il processo inizia tipicamente con una fusione, una forgiatura o un'estrusione di alluminio (il più comune grazie al suo rapporto resistenza-peso e alle proprietà termiche) o, in alcune applicazioni di fascia alta, di acciaio inossidabile.
Operazioni di lavorazione primarie
Il componente grezzo viene sottoposto a una serie di meticolose fasi di lavorazione su centri di lavoro CNC (controllo numerico computerizzato) ad alta precisione, spesso macchine a 5 assi per geometrie complesse.
- Fresatura frontale: Creare superfici di tenuta ampie e perfettamente piane per le interfacce del coperchio superiore e inferiore è cruciale. Ciò garantisce una compressione costante della guarnizione per una tenuta affidabile.
- Foratura e maschiatura: Centinaia di fori per il fissaggio dei moduli, i raccordi delle linee del refrigerante, i passaggi elettrici e i bulloni strutturali devono essere forati e maschiati con assoluta precisione di posizionamento e qualità del filetto costante.
- Lavorazione di tasche e cavità: Tasche interne per posizionare con precisione i moduli batteria, le barre collettrici e le unità di controllo vengono lavorate con tolleranze ristrette, spesso con pareti sottili e alte che richiedono utensili e strategie specializzati per evitare vibrazioni e flessioni.
Lavorazione di sottocomponenti ad alta criticità
Due sottocomponenti esemplificano la precisione estrema richiesta:
Piastre di raffreddamento: Si tratta spesso di collettori complessi con canali interni attraverso i quali scorre il liquido refrigerante. Possono essere lavorate da un unico blocco o prevedere la lavorazione di due metà successivamente unite (mediante saldatura per attrito e rimescolamento o brasatura). La lavorazione deve garantire un'integrità a prova di perdita, superfici interne lisce per un flusso efficiente e una superficie di accoppiamento perfettamente piana verso i moduli batteria per un trasferimento di calore ottimale.
Isolatori delle barre collettrici e piastre di montaggio: Questi componenti elettricamente isolanti, spesso realizzati in plastiche o compositi ad alte prestazioni, sostengono le barre collettrici ad alta tensione. Richiedono lavorazioni con tolleranze estremamente ristrette per mantenere distanze di isolamento e di linea superficiale adeguate, prevenendo i cortocircuiti.
Considerazioni sui materiali e sfide di lavorazione
La scelta del materiale influenza direttamente la strategia di lavorazione e le prestazioni finali dell'involucro.
Leghe di alluminio: lo standard del settore
Le serie 6xxx (ad es. 6061, 6082) e l'alluminio 5xxx sono predominanti. Offrono un'eccellente lavorabilità, buona resistenza e resistenza alla corrosione. Tuttavia, le sfide includono:
- Gestione termica: L'alluminio dissipa rapidamente il calore, il che è positivo per la batteria ma può causare dilatazione termica durante la lavorazione, compromettendo il mantenimento delle tolleranze. La gestione del refrigerante e ambienti di lavorazione stabili sono fondamentali.
- Lavorazione a parete sottile: Per l'alleggerimento, le pareti possono essere spesse solo 2-3 mm. La loro lavorazione senza causare vibrazioni, chatter o distorsioni richiede elevate velocità del mandrino, percorsi utensile specializzati (come la fresatura trocoidale) e un'attrezzatura di fissaggio rigida.
Acciaio inossidabile e materiali emergenti
Alcuni progetti utilizzano l'acciaio inossidabile per una resistenza superiore e il contenimento del fuoco. È molto più difficile da lavorare, richiedendo velocità più basse, macchine più potenti e utensili resistenti all'usura. Inoltre, il settore sta esplorando polimeri rinforzati con fibra di carbonio (CFRP) per un alleggerimento estremo. La lavorazione dei CFRP presenta sfide uniche come la delaminazione e il rapido consumo degli utensili, richiedendo utensili rivestiti in diamante e aspirazione specializzata delle polveri.
I vantaggi tangibili della lavorazione di precisione
Investire in una lavorazione di precisione all'avanguardia per gli alloggiamenti delle batterie produce rendimenti significativi lungo tutto il ciclo di vita dei veicoli elettrici.
- Sicurezza e affidabilità migliorate: La precisione garantisce una qualità costante dei pezzi, eliminando variazioni che potrebbero compromettere le guarnizioni o l'integrità strutturale. Superfici lavorate alla perfezione garantiscono prestazioni ottimali delle guarnizioni, con un impatto diretto sulla sicurezza.
- Prestazioni termiche superiori: Canali delle piastre di raffreddamento e superfici di accoppiamento lavorati con precisione massimizzano l'efficienza dello scambio termico, prolungando la durata della batteria e supportando capacità di ricarica più rapide.
- Ottimizzazione del peso: La lavorazione avanzata consente ai progettisti di spingere ai limiti i design leggeri e minimalisti che sarebbero impossibili da produrre con metodi meno precisi, aumentando direttamente l'autonomia del veicolo.
- Scalabilità e coerenza: La lavorazione CNC garantisce ripetibilità. Una volta collaudato un programma perfetto, può essere replicato su migliaia di alloggiamenti con scostamenti minimi, essenziale per la produzione automobilistica ad alto volume.
- Riduzione dei tempi e dei costi di assemblaggio: Pezzi che si incastrano perfettamente al primo colpo eliminano rilavorazioni, limature e regolazioni sulla linea di assemblaggio, snellendo la produzione e riducendo i costi della manodopera.
Migliori pratiche nella lavorazione di alloggiamenti per batterie
Per ottenere la qualità richiesta, i principali produttori aderiscono a una serie di rigorose migliori pratiche.
Garanzia di qualità integrata
Il probing in-process e l'ispezione post-processo con CMM (macchina di misura a coordinate) sono non negoziabili. Il probing verifica l'usura degli utensili e la posizione delle caratteristiche durante il ciclo di lavorazione, mentre le CMM verificano l'accuratezza dimensionale finale, la planarità e i pattern dei fori rispetto al modello CAD 3D. I dati di questi sistemi vengono spesso reinviati alla macchina per la compensazione automatica.
Strategie avanzate di utensili e traiettorie utensile
L'uso di frese a candela in metallo duro monolitico, utensili specializzati ad elica alta per l'alluminio e utensili rivestiti in diamante per i compositi è lo standard. Il software CAM (Computer-Aided Manufacturing) genera traiettorie utensile ottimizzate che mantengono un impegno costante dell'utensile, riducono le forze di taglio e consentono una lavorazione ad alta velocità efficiente, essenziale per le caratteristiche a parete sottile.
Produzione stabile e automatizzata
La lavorazione viene eseguita su macchine utensili massicce e smorzate dalle vibrazioni in ambienti a temperatura controllata. I cambi pallet e i veicoli a guida automatica (AGV) sono spesso integrati per creare celle di produzione flessibili, consentendo la produzione senza operatore e garantendo una produttività costante per gli elevati volumi richiesti dall'industria automobilistica.
In conclusione, la lavorazione di precisione è l'eroe silenzioso dell'ecosistema delle batterie per veicoli elettrici. Trasforma i progetti ingegnerizzati nella realtà fisica di un alloggiamento per batterie sicuro, efficiente e affidabile. Man mano che i veicoli elettrici evolvono verso maggiore autonomia, ricarica più rapida e standard di sicurezza ancora più elevati, le richieste sulla complessità e sulla precisione degli alloggiamenti per batterie non potranno che intensificarsi. I produttori che padroneggiano l'arte e la scienza della lavorazione di questi componenti critici saranno coloro che alimenteranno il futuro dei trasporti sostenibili, un alloggiamento meticolosamente realizzato alla volta.