La révolution du véhicule électrique (VE) repose sur une base de technologie avancée des batteries. Bien qu'une grande attention soit légitimement portée aux cellules, à la chimie et à la densité énergétique, l'intégrité structurelle et la sécurité du pack de batteries sont primordiales. C'est là qu'intervient le boîtier de batterie — un composant sophistiqué qui est bien plus qu'une simple boîte métallique. Sa fabrication exige le summum de la précision d'ingénierie, ce qui en fait usinage de précision un processus indispensable dans la production de boîtiers de batteries de VE hautes performances, sûrs et fiables.
Le rôle critique du boîtier de batterie
Un boîtier de batterie de VE, ou enceinte, est l'enveloppe structurelle et protectrice qui contient les modules de batteries, les systèmes de gestion thermique et les composants électriques. Il remplit plusieurs fonctions vitales :
- Sécurité et confinement : Il doit contenir les événements d'emballement thermique, empêcher la pénétration du feu et protéger les cellules contre les impacts externes, en respectant des normes strictes telles que UN ECE R100 et R135.
- Gestion thermique : Il s'interface avec des plaques de refroidissement complexes (liquide ou air) pour réguler la température de la batterie, nécessitant des surfaces d'étanchéité parfaitement planes et des canaux de fluide précis.
- Intégrité structurelle : Le carter contribue souvent à la rigidité torsionnelle globale du véhicule, ce qui exige une précision dimensionnelle rigoureuse pour s'intégrer au châssis du véhicule.
- Étanchéité environnementale : Il doit être hermétiquement scellé contre l'eau, la poussière et autres contaminants, ce qui dépend de gorges et de surfaces d'étanchéité usinées de manière irréprochable.
- Allègement : Chaque kilogramme économisé sur le carter augmente l'autonomie du véhicule. Cela exige l'usinage de géométries complexes à parois minces à partir de matériaux légers, sans compromettre la résistance.
Procédés d'usinage de précision pour les carters de batterie
Créer un composant qui remplit tous ces rôles nécessite une symphonie de techniques d'usinage avancées. Le processus commence généralement par un moulage, un forgeage ou une extrusion d'aluminium (le plus courant en raison de son rapport résistance/poids et de ses propriétés thermiques) ou, dans certaines applications haut de gamme, d'acier inoxydable.
Opérations d'usinage principales
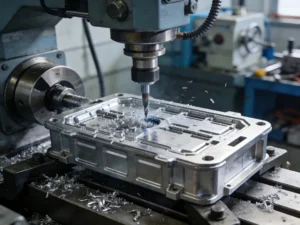
Le composant brut subit une série d'étapes d'usinage méticuleuses sur des centres d'usinage CNC (commande numérique par calculateur) de haute précision, souvent des machines 5 axes pour les géométries complexes.
- Fraisage en bout : La création de grandes surfaces d'étanchéité parfaitement planes pour les interfaces des couvercles supérieur et inférieur est cruciale. Cela garantit une compression uniforme du joint pour une étanchéité fiable.
- Perçage et taraudage : Des centaines de trous pour la fixation des modules, les raccords de circuits de refroidissement, les conduits électriques et les boulons structurels doivent être percés et taraudés avec une précision de positionnement absolue et une qualité de filetage constante.
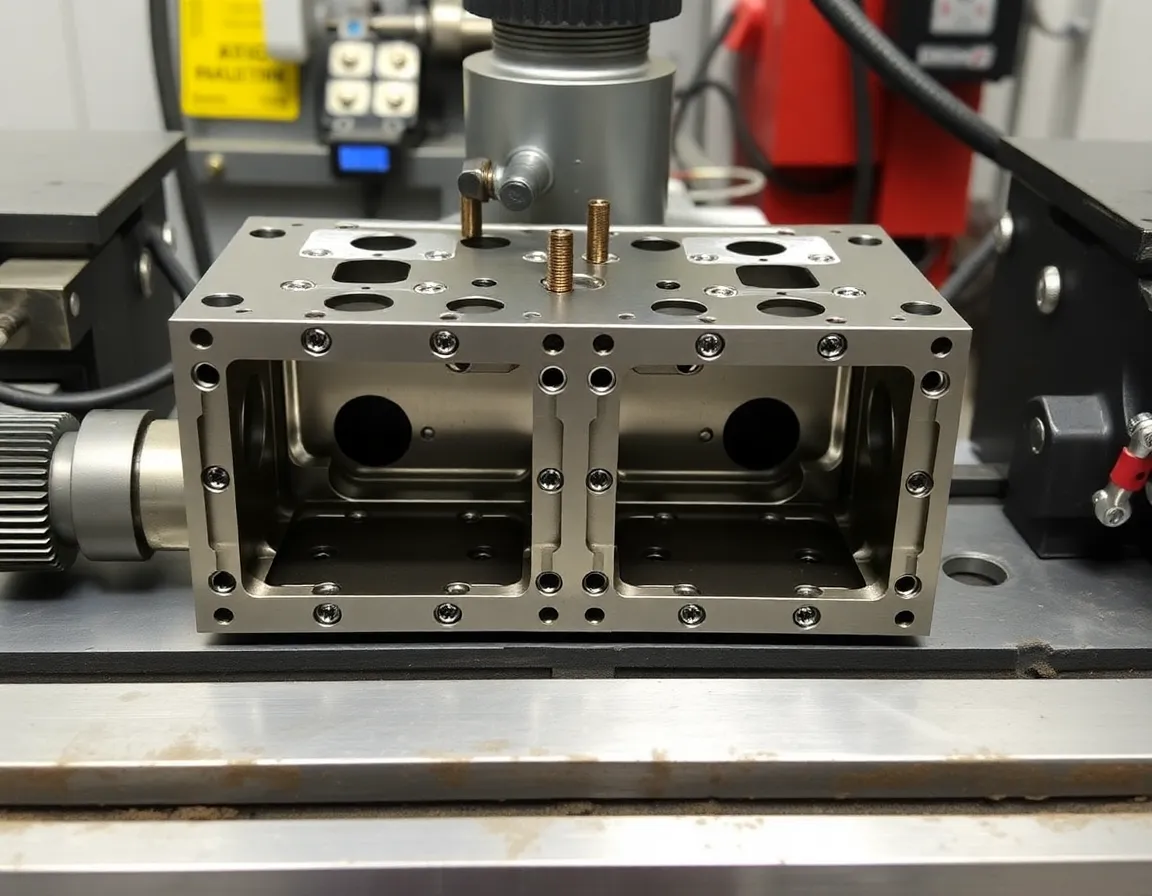
- Usinage de poches et de cavités : Les poches internes destinées à positionner précisément les modules de batterie, les barres omnibus et les unités de commande sont usinées avec des tolérances serrées, souvent avec des parois minces et hautes nécessitant un outillage et des stratégies spécialisés pour éviter les vibrations et les déflexions.
Usinage de sous-composants à enjeux élevés
Deux sous-composants illustrent la précision extrême requise :
Plaques de refroidissement : Il s'agit souvent de collecteurs complexes dotés de canaux internes dans lesquels circule le liquide de refroidissement. Ils peuvent être usinés à partir d'un seul bloc ou impliquer l'usinage de deux moitiés ensuite assemblées (par soudage par friction-malaxage ou brasage). L'usinage doit garantir une étanchéité parfaite, des surfaces internes lisses pour un écoulement efficace et une surface d'appui parfaitement plane contre les modules de batterie pour un transfert thermique optimal.
Isolateurs de barres omnibus et plaques de montage : Ces composants isolants électriques, souvent fabriqués en plastiques ou composites hautes performances, maintiennent les barres omnibus haute tension. Ils nécessitent un usinage à des tolérances extrêmement serrées afin de maintenir des distances d'isolement et de ligne de fuite appropriées, évitant ainsi les courts-circuits.
Considérations sur les matériaux et défis d'usinage
Le choix du matériau influence directement la stratégie d'usinage et les performances finales du boîtier.
Alliages d'aluminium : la norme du secteur
Les alliages d'aluminium des séries 6xxx (par ex. 6061, 6082) et 5xxx sont prédominants. Ils offrent une excellente usinabilité, une bonne résistance et une résistance à la corrosion. Cependant, des défis subsistent :
- Gestion thermique : L'aluminium dissipe rapidement la chaleur, ce qui est bénéfique pour la batterie mais peut provoquer une dilatation thermique pendant l'usinage, affectant le maintien des tolérances. La gestion du liquide de refroidissement et des environnements d'usinage stables sont essentiels.
- Usinage de parois minces : Pour l'allègement, les parois peuvent atteindre seulement 2 à 3 mm d'épaisseur. Leur usinage sans provoquer de vibrations, de broutage ou de déformation nécessite des vitesses de broche élevées, des trajectoires d'outil spécialisées (comme le fraisage trochoïdal) et un bridage rigide.
Acier inoxydable et matériaux émergents
Certaines conceptions utilisent de l'acier inoxydable pour une résistance supérieure et le confinement du feu. Il est bien plus difficile à usiner, nécessitant des vitesses plus lentes, des machines plus puissantes et des outils résistants à l'usure. De plus, l'industrie explore polymères renforcés de fibres de carbone (CFRP) pour un allègement extrême. L'usinage des CFRP présente des défis uniques comme le délaminage et l'usure rapide des outils, exigeant des outils diamantés et une extraction de poussière spécialisée.
Les avantages tangibles de l'usinage de précision
L'investissement dans un usinage de précision à la pointe de la technologie pour les boîtiers de batteries génère des retours significatifs tout au long du cycle de vie des véhicules électriques.
- Sécurité et fiabilité renforcées : La précision garantit une qualité constante des pièces, éliminant les variations susceptibles de compromettre les joints ou l'intégrité structurelle. Des surfaces parfaitement usinées garantissent une performance optimale des joints, impactant directement la sécurité.
- Performances thermiques supérieures : Les canaux de plaques de refroidissement et les surfaces d'appui usinés avec précision maximisent l'efficacité des échanges thermiques, prolongeant la durée de vie de la batterie et favorisant des capacités de charge plus rapides.
- Optimisation du poids : L'usinage avancé permet aux concepteurs de repousser les limites des conceptions légères et minimalistes qui seraient impossibles à produire avec des méthodes moins précises, augmentant directement l'autonomie du véhicule.
- Évolutivité et cohérence : L'usinage CNC offre une reproductibilité. Une fois un programme parfait validé, il peut être répliqué sur des milliers de boîtiers avec une déviation minimale, essentiel pour la production automobile à grand volume.
- Réduction du temps et des coûts d'assemblage : Des pièces qui s'emboîtent parfaitement du premier coup éliminent les reprises, le limage et les ajustements sur la chaîne de montage, rationalisant la production et réduisant les coûts de main-d'œuvre.
Bonnes pratiques en usinage de boîtiers de batteries
Pour atteindre la qualité requise, les principaux fabricants respectent un ensemble de bonnes pratiques rigoureuses.
Assurance qualité intégrée
Le sondage en cours de processus et l'inspection post-processus par MMT (machine à mesurer tridimensionnelle) sont non négociables. Le sondage vérifie l'usure des outils et la localisation des caractéristiques pendant le cycle d'usinage, tandis que les MMT vérifient la précision dimensionnelle finale, la planéité et les motifs de trous par rapport au modèle CAO 3D. Les données de ces systèmes sont souvent renvoyées à la machine pour une compensation automatique.
Stratégies avancées d'outillage et de trajectoires d'outils
L'utilisation de fraises en carbure monolithique, d'outils spécialisés à hélice élevée pour l'aluminium et d'outils à revêtement diamant pour les composites est standard. Les logiciels de FAO (fabrication assistée par ordinateur) génèrent des trajectoires d'outils optimisées qui maintiennent un engagement constant de l'outil, réduisent les forces de coupe et permettent un usinage à grande vitesse efficace, ce qui est essentiel pour les caractéristiques à parois minces.
Production stable et automatisée
L'usinage est réalisé sur des machines-outils massives amorties contre les vibrations, dans des environnements à température contrôlée. Des changeurs de palettes et des véhicules à guidage automatique (AGV) sont souvent intégrés pour créer des cellules de fabrication flexibles, permettant une production sans surveillance et garantissant un débit constant pour les volumes élevés exigés par l'industrie automobile.
En conclusion, l'usinage de précision est le héros méconnu de l'écosystème des batteries de véhicules électriques. Il transforme les conceptions d'ingénierie en réalité physique d'un boîtier de batterie sûr, efficace et fiable. À mesure que les véhicules électriques évoluent vers une autonomie accrue, une recharge plus rapide et des normes de sécurité encore plus élevées, les exigences en matière de complexité et de précision des boîtiers de batterie ne feront que s'intensifier. Les fabricants qui maîtrisent l'art et la science de l'usinage de ces composants critiques seront ceux qui alimenteront l'avenir du transport durable, un boîtier méticuleusement fabriqué à la fois.