Nel mondo del controllo del movimento, dove i sistemi elettromeccanici, idraulici e pneumatici danno vita alle macchine, l'attuatore è il muscolo. Eppure, questo componente critico è affidabile solo quanto la struttura che lo contiene e lo protegge. L'alloggiamento dell'attuatore è l'eroe non celebrato, un involucro progettato con precisione che garantisce l'allineamento, gestisce lo stress termico e meccanico e protegge i componenti interni sensibili dagli ambienti difficili. La produzione di questi alloggiamenti non è un semplice lavoro di lavorazione dei metalli; è una disciplina di lavorazione di precisione in cui le tolleranze sono misurate in micron, l'integrità del materiale è fondamentale e la durabilità non è negoziabile. Questo articolo approfondisce l'intricato mondo della lavorazione degli alloggiamenti degli attuatori, esplorandone i processi, i vantaggi, le applicazioni e le migliori pratiche che definiscono l'eccellenza nel settore.
Il ruolo critico dell'alloggiamento dell'attuatore
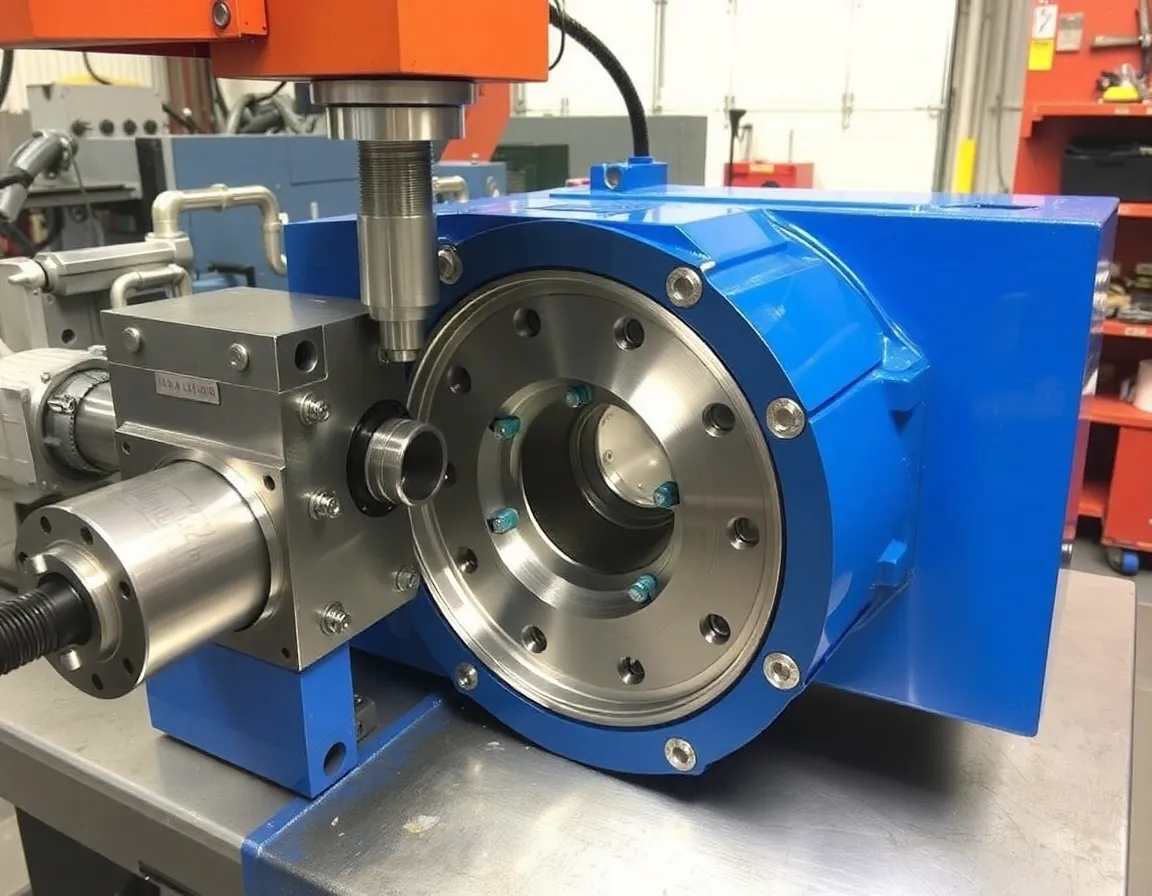
Un alloggiamento dell'attuatore è molto più di un semplice coperchio. È un componente fondamentale che svolge contemporaneamente diverse funzioni vitali. In primo luogo, fornisce una struttura rigida e dimensionalmente stabile per mantenere un allineamento preciso tra il motore, la trasmissione (come viti a ricircolo o ingranaggi) e il meccanismo di uscita. Qualsiasi deviazione in questo allineamento porta a inceppamenti, maggiore usura, vibrazioni e guasti prematuri. In secondo luogo, l'alloggiamento funge da barriera protettiva contro contaminanti come polvere, umidità, sostanze chimiche e detriti metallici. Per gli attuatori lineari in particolare, l'alloggiamento incorpora spesso guide integrate o superfici di montaggio per il carrello mobile, rendendo la sua accuratezza geometrica assolutamente critica. Inoltre, funge da dissipatore di calore, dissipando l'energia termica generata dal motore e dall'attrito, e fornisce punti di montaggio sicuri per l'integrazione in sistemi più grandi.
Perché la lavorazione di precisione non è negoziabile
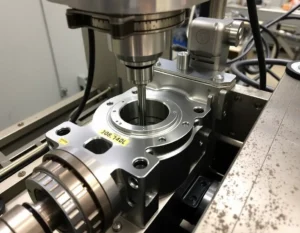
Gli alloggiamenti standard o fusi possono essere sufficienti per applicazioni a basso carico, ma le applicazioni industriali, aerospaziali e robotiche impegnative richiedono alloggiamenti lavorati. La lavorazione di precisione, tipicamente eseguita su centri di fresatura e torni CNC (Controllo Numerico Computerizzato), è il processo di rimozione del materiale da un blocco pieno (billet) o da una forgiatura per creare un componente con specifiche esatte. Questo metodo viene scelto perché offre una resistenza superiore del materiale, tolleranze più strette, migliori finiture superficiali e maggiore flessibilità progettuale rispetto alla fusione o allo stampaggio. L'integrità della struttura del grano in un billet lavorato è ininterrotta, dando come risultato un alloggiamento in grado di sopportare carichi, impatti e cicli di fatica più elevati.
Il processo di lavorazione di precisione: dal billet all'alloggiamento
Il percorso per creare un alloggiamento durevole per attuatore è un'operazione a più fasi che unisce tecnologia avanzata e ingegneria specializzata. Inizia molto prima che il primo utensile tocchi il metallo.
1. Progettazione per la producibilità (DFM) e selezione dei materiali
La collaborazione tra ingegneri progettisti e operatori di macchine utensili è fondamentale. L'analisi DFM ottimizza il design dell'involucro per una lavorazione efficiente, garantendo l'accessibilità delle caratteristiche interne, spessori di parete uniformi per prevenire distorsioni e tolleranze specificate solo dove assolutamente necessario. La selezione dei materiali è altrettanto critica:
- Leghe di alluminio (ad es., 6061-T6, 7075): La scelta più comune per il loro eccellente rapporto resistenza-peso, buona lavorabilità e naturale resistenza alla corrosione. Ideale per aerospazio, robotica e apparecchiature automatizzate.
- Acciai inossidabili (ad es. 304, 316, 17-4 PH): Scelti per la superiore resistenza alla corrosione, l'elevata resistenza e la durabilità in ambienti difficili come la lavorazione alimentare, marina o applicazioni chimiche.
- Acciai al carbonio: Utilizzati per applicazioni industriali ad alto carico dove il peso è meno critico e è richiesta la massima rigidità.
- Materie plastiche tecniche (ad es. PEEK, Delrin): Impiegate in applicazioni specializzate che richiedono isolamento elettrico, estrema resistenza chimica o funzionamento in ambienti ultra-puliti.
2. Operazioni di fresatura CNC
Con un blocco assicurato, inizia una serie di operazioni di lavorazione controllate:
- Sfacciatura e squadratura: Stabilire superfici di riferimento vere e perpendicolari sul materiale grezzo.
- Fresatura multiasse: Le fresatrici CNC a 3, 4 o 5 assi creano i complessi contorni esterni dell'involucro, le cavità interne, i boss di montaggio e i fori per le porte. La lavorazione a 5 assi è particolarmente preziosa per produrre caratteristiche intricate in un'unica configurazione, migliorando la precisione.
- Alesatura e foratura di precisione: Creazione di sedi per cuscinetti, diametri di montaggio motore e passaggi per alberi con tolleranze estremamente strette (spesso entro ±0,0005 pollici o meno) e finiture superficiali accurate per garantire un accoppiamento e una tenuta perfetti.
- Filettatura e maschiatura: Lavorazione di filettature precise e pulite per porte sensori, raccordi di lubrificazione, tappi terminali e bulloni di montaggio.
3. Finitura secondaria e garanzia della qualità
Dopo la lavorazione, i pezzi vengono spesso sottoposti a processi secondari. Questi possono includere sbavatura per rimuovere bordi taglienti, sabbiatura a perline o burattatura per una finitura uniforme e vari trattamenti superficiali. L'anodizzazione (per l'alluminio) o la passivazione (per l'acciaio inossidabile) migliorano la resistenza alla corrosione e la durezza superficiale. Ogni fase è regolata da una rigorosa garanzia della qualità (QA) che utilizza macchine di misura a coordinate (CMM), scanner laser e profilometri superficiali per verificare che ogni dimensione, tolleranza geometrica (come planarità e concentricità) e finitura superficiale soddisfi le stringenti specifiche di progetto.
Vantaggi degli alloggiamenti per attuatori lavorati con precisione
Investire in alloggiamenti lavorati con precisione offre vantaggi significativi e tangibili che si traducono direttamente nelle prestazioni del sistema e nel costo totale di proprietà.
Durabilità e longevità senza pari
La combinazione di materiali ad alta resistenza, struttura ottimale del grano derivante dalla lavorazione da blocco pieno e accoppiamento preciso dei componenti si traduce in un alloggiamento che resiste alla deformazione sotto carico, riduce l'usura delle parti interne e sopporta milioni di cicli operativi. Ciò prolunga direttamente il tempo medio tra i guasti (MTBF) dell'intero gruppo attuatore.
Prestazioni ed efficienza migliorate
L'allineamento di precisione riduce l'attrito interno e gli impuntamenti. Ciò consente all'attuatore di funzionare in modo più fluido, con meno vibrazioni e rumore e con una maggiore precisione di posizionamento. L'attrito ridotto migliora anche l'efficienza energetica, poiché il motore lavora contro una minore resistenza, e riduce la generazione di calore operativo.
Tenuta superiore e protezione dalla contaminazione
Le superfici lavorate per le scanalature di tenuta e le facce delle guarnizioni sono perfettamente piane e lisce, consentendo una tenuta statica e dinamica affidabile. Ciò è fondamentale per gli involucri con classificazione IP (Ingress Protection) o NEMA che devono escludere acqua, polvere e altri contaminanti, garantendo prestazioni costanti in condizioni difficili.
Flessibilità progettuale e integrazione
La lavorazione CNC può produrre praticamente qualsiasi geometria immaginabile. Ciò consente di consolidare più parti in un'unica unità di alloggiamento complessa, riducendo i tempi di assemblaggio e le potenziali vie di fuga. Caratteristiche come linguette di montaggio personalizzate, supporti sensori integrati e canali interni per il refrigerante possono essere lavorate direttamente nel progetto.
Applicazioni e settori industriali
La domanda di alloggiamenti per attuatori lavorati con precisione abbraccia ogni settore che si affida a un movimento automatizzato e affidabile.
- Aerospazio e Difesa: Gli attuatori di controllo del volo, i sistemi del carrello di atterraggio e i meccanismi di posizionamento satellitare richiedono alloggiamenti realizzati con materiali leggeri ma incredibilmente resistenti come l'alluminio 7075 o il titanio, lavorati per resistere a temperature e forze estreme.
- Automazione industriale e robotica: I giunti dei bracci robotici, le slitte delle macchine utensili CNC e le unità pick-and-place dipendono da alloggiamenti rigidi e lavorati con precisione per un movimento ripetibile, ad alta velocità e preciso.
- Apparecchiature medicali e per semiconduttori: In questi ambienti ultra-puliti e ad alta precisione, gli alloggiamenti sono spesso lavorati in acciaio inossidabile o PEEK. Devono essere non magnetici, resistenti alla corrosione e progettati per un funzionamento fluido e privo di particelle.
- Collaudo automobilistico e macchinari pesanti: Gli alloggiamenti degli attuatori idraulici per banchi dinamometrici, banchi prova sospensioni e macchine da costruzione sono lavorati da acciai di alta qualità per contenere pressioni estreme e carichi ciclici senza cedimenti.
- Marino e petrolio e gas: Gli attuatori per il controllo delle valvole e le apparecchiature subacquee necessitano di alloggiamenti lavorati da acciai inossidabili duplex o altre superleghe, con superfici di tenuta impeccabili per resistere alla corrosione dell'acqua salata e alle alte pressioni.
Migliori pratiche nella lavorazione degli alloggiamenti per attuatori
Per ottenere costantemente i risultati di massima qualità, i principali produttori seguono una serie di pratiche fondamentali.
Dare priorità alla validazione del primo pezzo
È obbligatoria un'ispezione completa del primo articolo (FAI). Ciò comporta un controllo dimensionale e funzionale completo del primo pezzo prodotto rispetto a tutti i requisiti del disegno prima di procedere, garantendo la validazione dell'intero processo di lavorazione.
Implementare un controllo rigoroso del processo
Ciò include un monitoraggio costante dell'usura degli utensili, soluzioni di fissaggio stabili per prevenire spostamenti o deformazioni del pezzo durante la lavorazione e ambienti di lavorazione controllati per mitigare gli effetti della dilatazione termica sia sul materiale che sulla macchina utensile.
Dare priorità alla finitura superficiale e alla sbavatura
Una finitura superficiale superiore non è estetica; è funzionale. Le superfici levigate delle alesature riducono l'usura delle guarnizioni, mentre i passaggi interni adeguatamente sbavati prevengono la contaminazione da trucioli metallici. Specificare e verificare la finitura superficiale (valori Ra) sulle superfici critiche di tenuta e di supporto è essenziale.
Favorire la partnership ingegneristica
I risultati di maggior successo derivano da un rapporto collaborativo tra il team di ingegneria del cliente e il partner di lavorazione. Un abile operatore CNC può fornire un feedback prezioso su modifiche progettuali che migliorano la producibilità, riducono i costi e migliorano le prestazioni senza compromettere l'intento progettuale.
In conclusione, la lavorazione di precisione per gli alloggiamenti degli attuatori è una disciplina ingegneristica critica che trasforma le materie prime nella spina dorsale robusta e affidabile dei sistemi di movimento. È il punto in cui la tecnologia produttiva avanzata incontra l'applicazione pratica, garantendo che le forze che guidano l'industria moderna siano contenute, dirette e sostenute con incrollabile affidabilità. Comprendendo i processi, i vantaggi e le migliori pratiche qui delineati, i progettisti e gli specialisti degli acquisti possono prendere decisioni informate che portano a sistemi azionati più durevoli, efficienti e di successo.