
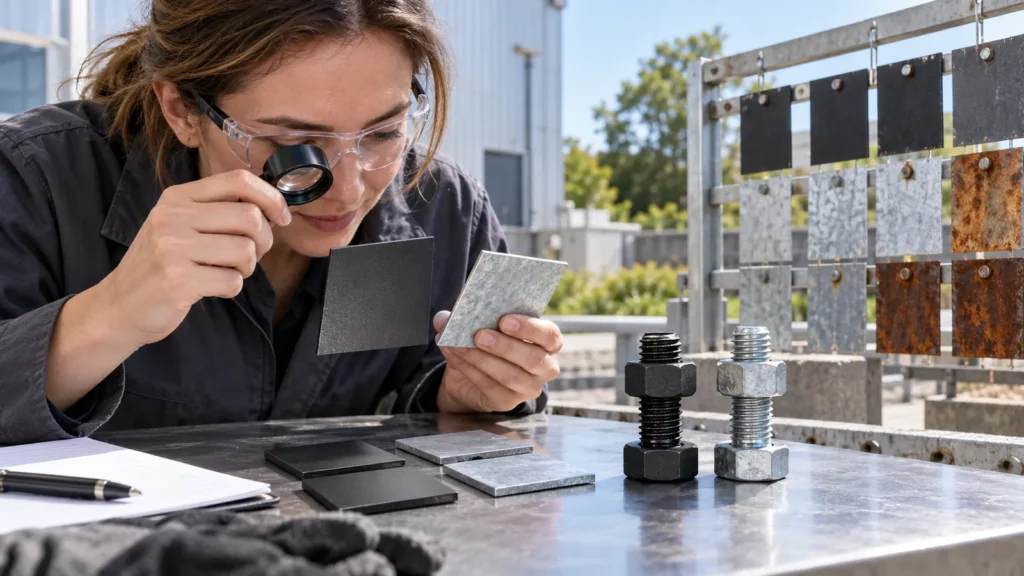
L'ossido nero viene solitamente scelto quando contano una bassa variazione dimensionale, un aspetto scuro e una protezione assistita dall'olio; la zincatura viene scelta quando è necessaria una barriera sacrificale più consistente contro la corrosione. Nessuna delle due finiture può rimediare a un drenaggio scarso, umidità intrappolata, bordi danneggiati, un metallo base inadatto o un ambiente di servizio non definito. Per i componenti CNC, la decisione va presa insieme al piano di accoppiamento, filettatura, durezza, rischio di infragilimento da idrogeno, mascheratura e ispezione post-finitura.
Definisci lo scenario di ruggine prima della finitura
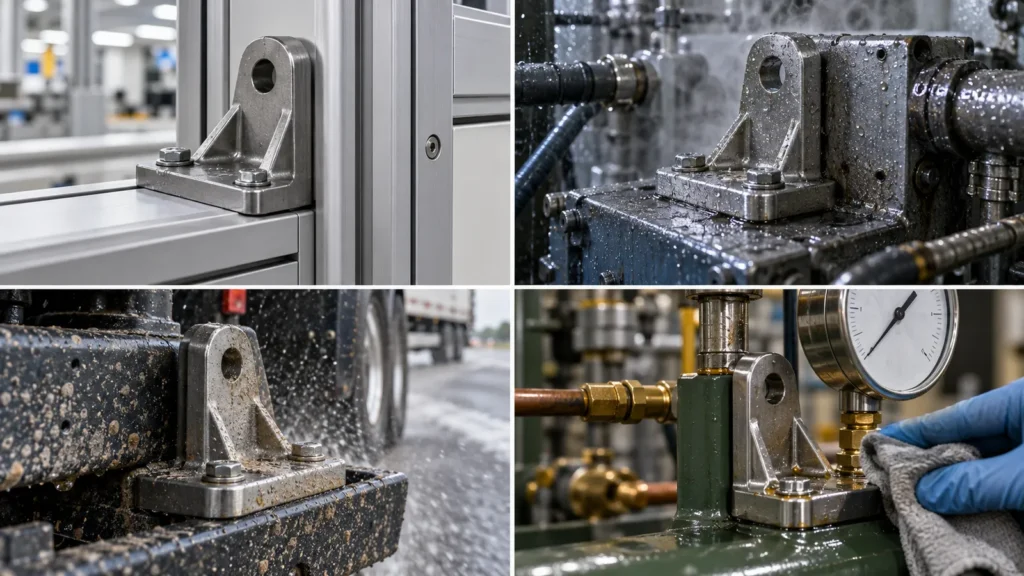
| Domanda sull'esposizione | Perché cambia la decisione |
|---|---|
| Interno, esterno, marino, lavaggio o chimico? | La gravità e il tipo di meccanismo di corrosione differiscono |
| Verranno mantenuti olio o cera? | La protezione dell'ossido nero dipende comunemente dal suo sigillante supplementare |
| Le superfici saranno soggette a sfregamento o manipolazione? | L'usura può rimuovere o danneggiare il sistema protettivo |
| I graffi sono accettabili? | Un rivestimento sacrificale e un trattamento di conversione reagiscono diversamente ai danni |
| È richiesto un metodo di prova? | Il solo nome del finissaggio non definisce le prestazioni anticorrosive |
L'aspetto può mascherare queste differenze funzionali. Un campione uniformemente nero può sembrare ideale, eppure la sua protezione può decadere rapidamente se l'olio supplementare viene rimosso dalla pulizia o dalla manipolazione. Una superficie di zinco brillante può suggerire una protezione più forte, eppure una copertura sottile sui bordi, aree danneggiate, soluzione intrappolata o il sistema di conversione sbagliato possono comunque abbreviare la vita utile.
Chiedere al fornitore di descrivere il sistema completo: preparazione, conversione o deposito, sigillante o strato di finitura, obiettivo dimensionale e verifica. Questo rende anche i futuri ordini di sostituzione più ripetibili rispetto a una descrizione d'acquisto basata solo sul colore.
Utilizzare la guida alle finiture superficiali per lavorazioni CNC quando l'ambiente potrebbe invece favorire la verniciatura, la verniciatura a polvere, la nichelatura, la passivazione o un altro trattamento specifico per il materiale.
L'ossido nero e lo zinco proteggono in modi diversi
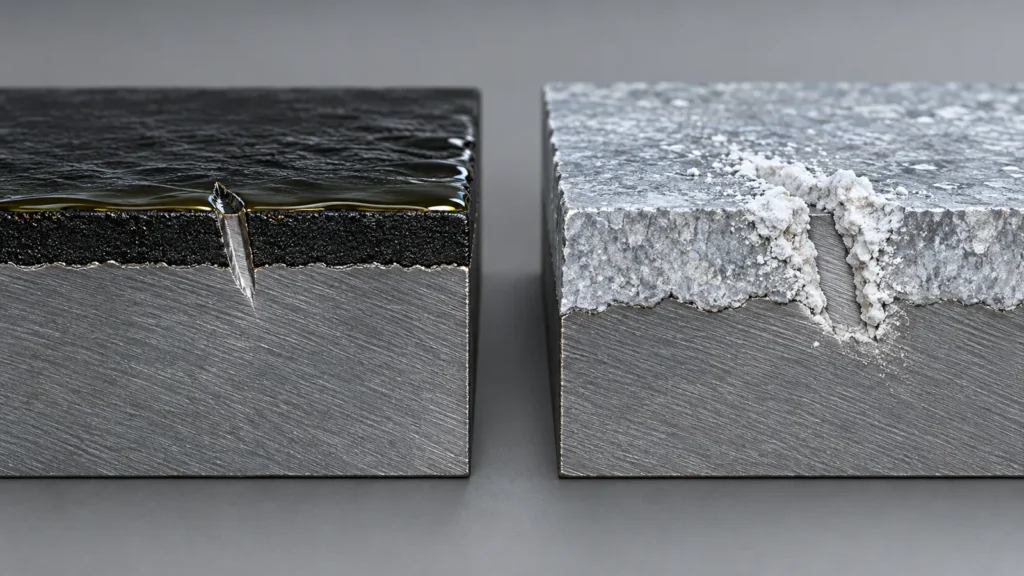
La zincatura deposita zinco sulla superficie dell'acciaio. Lo zinco può agire in modo sacrificale, proteggendo l'acciaio esposto entro i limiti del sistema di rivestimento. Lo spessore della placcatura, il rivestimento di conversione, la sigillatura, il metodo a rack o a barile, la geometria, la copertura dei bordi e il post-trattamento influenzano tutti le prestazioni e l'accoppiamento.
Distinzione pratica: l'ossidazione nera preserva bene la geometria ma offre una protezione limitata senza la sua sigillatura; lo zinco aggiunge un sistema di rivestimento più significativo ma richiede un maggiore controllo dimensionale e del rischio del materiale.
Scegli in base alle conseguenze, non al colore
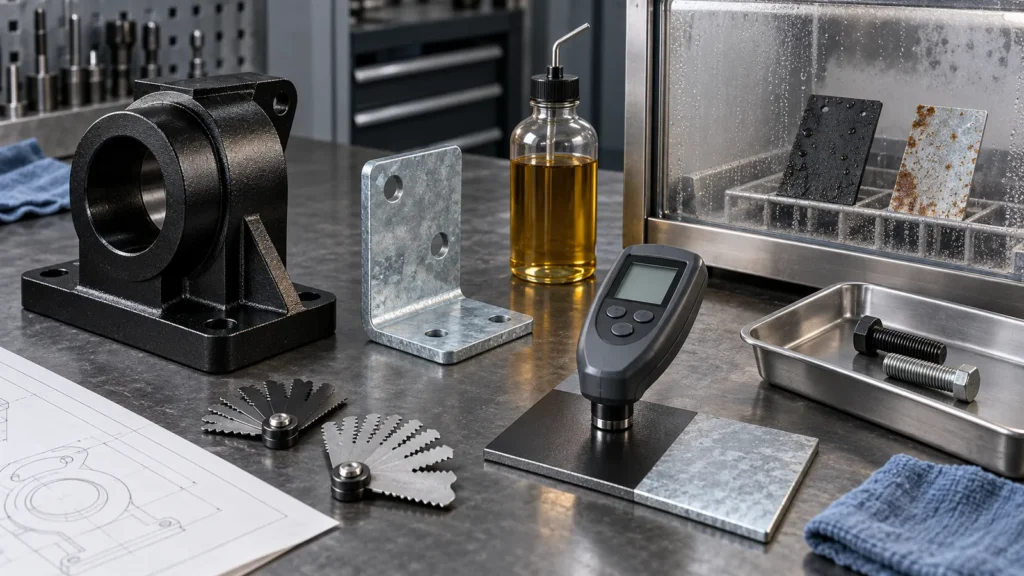
Protect Corrosion Resistance Without Ruining the Fit
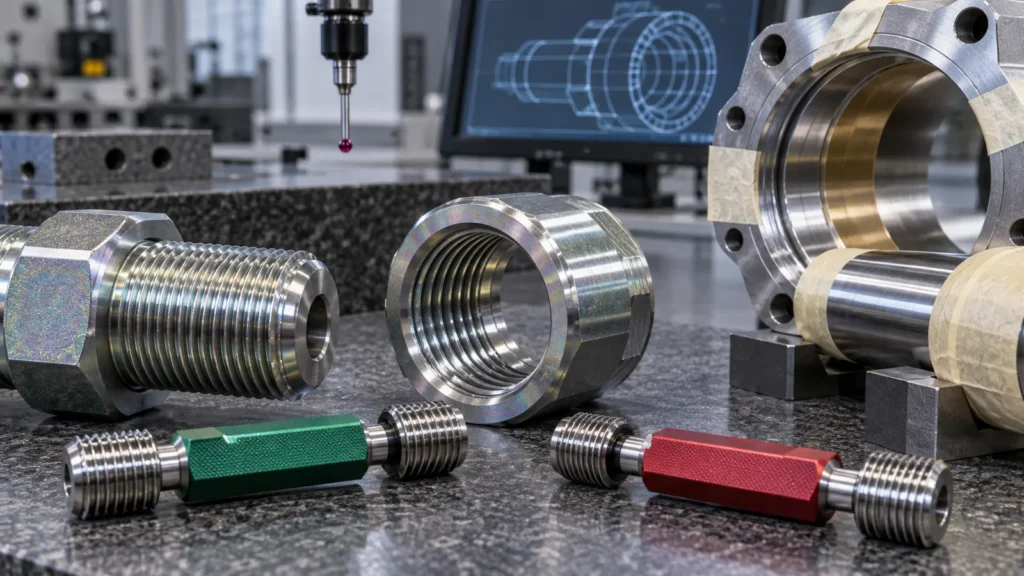
Features that deserve an explicit decision
- External and internal threads, especially where torque or gauge acceptance matters
- Bearing journals, dowel holes, sliding interfaces, and press fits
- Electrical contacts, weld zones, ground points, and sealing faces
- Deep recesses, blind holes, sharp edges, and overlapping joints
- Laser marks, fine engraving, and surfaces intended for adhesive bonding
Black oxide may simplify fit control, but that advantage should not be traded for inadequate field protection. Zinc may improve environmental resistance, but its thickness and coverage need a drawing strategy. The correct route balances both consequences.
High-Strength Steel Requires a Separate Risk Review
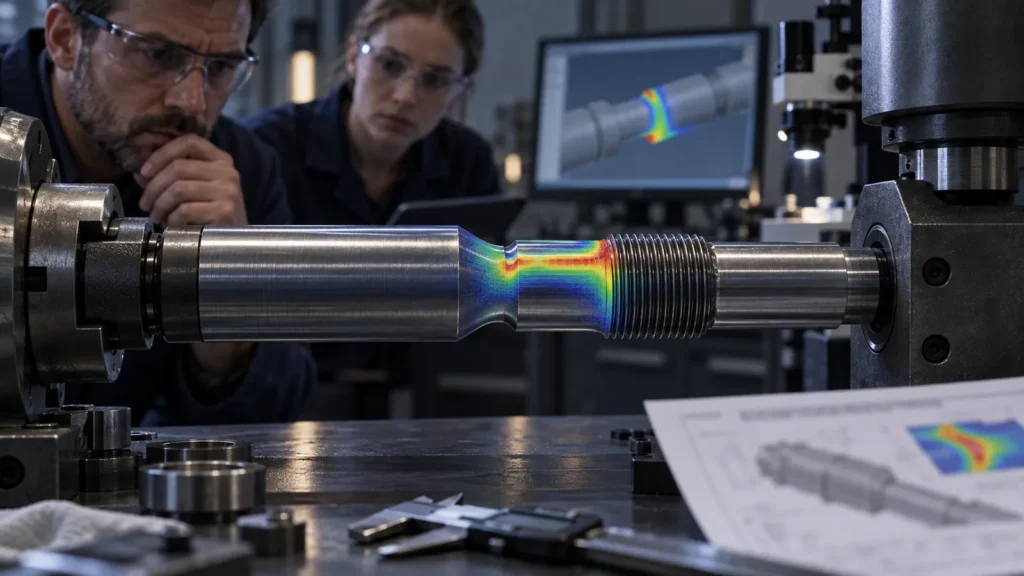
Provide the exact material grade, heat treatment, hardness or strength condition, and governing standard. The process supplier can then evaluate cleaning restrictions, plating suitability, relief requirements, timing, and verification. If these inputs are unknown, do not approve zinc plating solely from a generic finish table.
Stress concentration matters too. Threads, notches, sharp transitions, press fits, and highly loaded small sections can be less tolerant of a material-condition mistake than a thick unstressed bracket. The coating review should therefore include how the part is loaded, not just what steel is listed in the bill of materials.
If the required risk controls make the proposed route impractical, the engineering answer may be a different coating, a different material condition, or a corrosion-resistant alloy. Changing the finish without reviewing the design only moves the uncertainty downstream.
Inspect the Coating System, Not Just the Shade
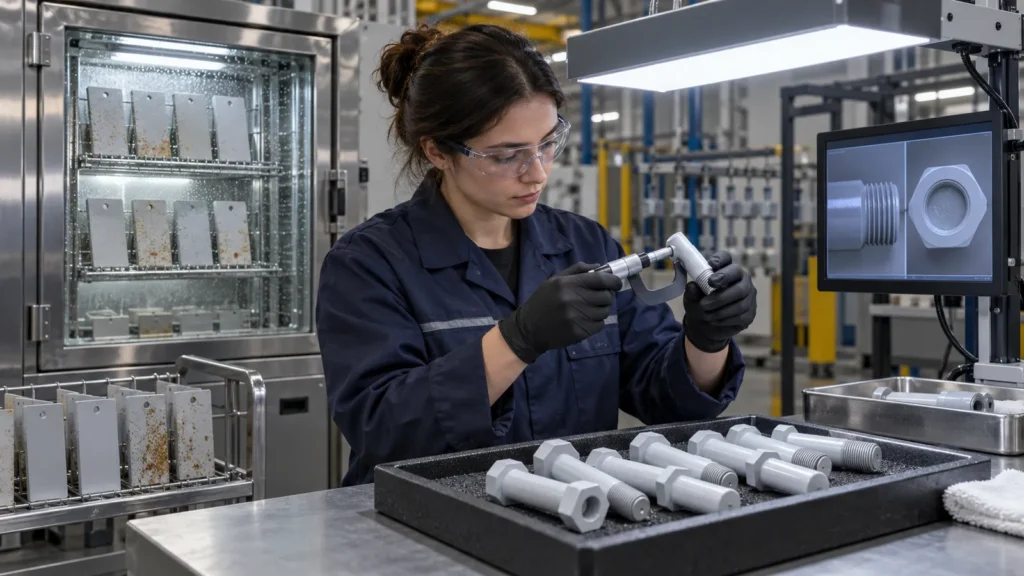
- Verify base material and heat-treatment condition.
- Confirm process specification, coating or conversion type, supplementary seal, and color where required.
- Measure critical finished dimensions and thread acceptance after processing.
- Check coverage, burns, blisters, pits, rack marks, stains, and trapped solution by agreed visual zones.
- Apply corrosion or adhesion tests only with defined samples, methods, and acceptance criteria.
- Protect finished parts during packaging so rubbing and moisture do not invalidate the process.
See the process pages for black oxide coating che zinc plating services, then place the project-specific class, color, seal, test, and dimensional requirements on the drawing.
Three Parts, Three Different Answers
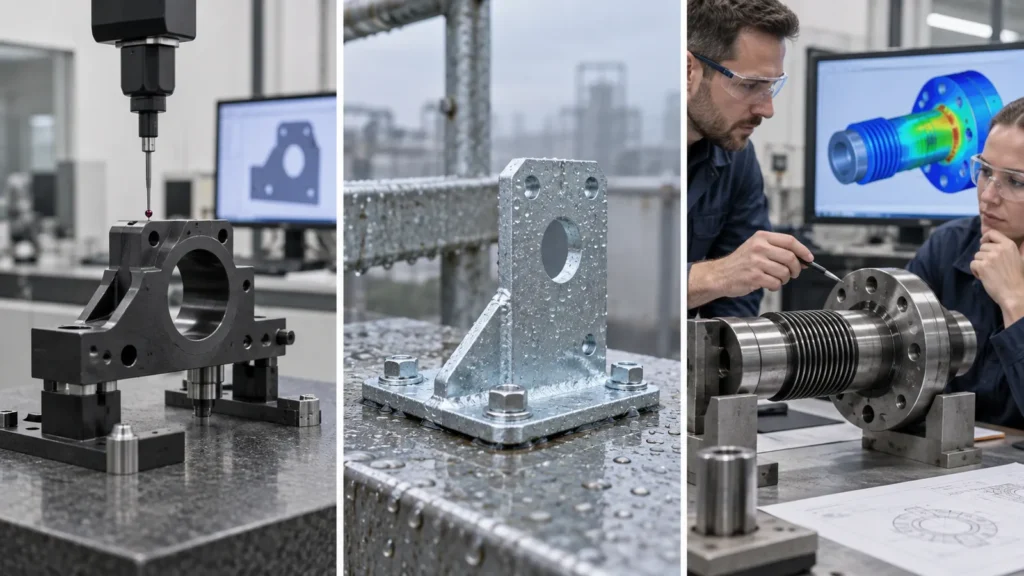
Low glare, close fits, and controlled storage may make black oxide with an agreed seal attractive. The maintenance plan and handling environment must be realistic.
General steel mounting bracket near humidity
Zinc plating may offer the more appropriate protection system, provided edges, holes, contact faces, and coating thickness are controlled.
If the bracket is later painted, grounded, welded, or bonded, the zinc system must also support that downstream operation. A finish optimized only for storage corrosion can create adhesion or electrical problems during assembly.
Hardened loaded component
The first decision is not color. It is whether the material and stress state can safely use the proposed electroplating route under the governing specification. An alternative finish or process may be required after engineering review.
These cases illustrate why a finish library should never be used as a one-click selector. Environment, maintenance, geometry, load, interfaces, and inspection determine the route together.
What a Complete RFQ Should State
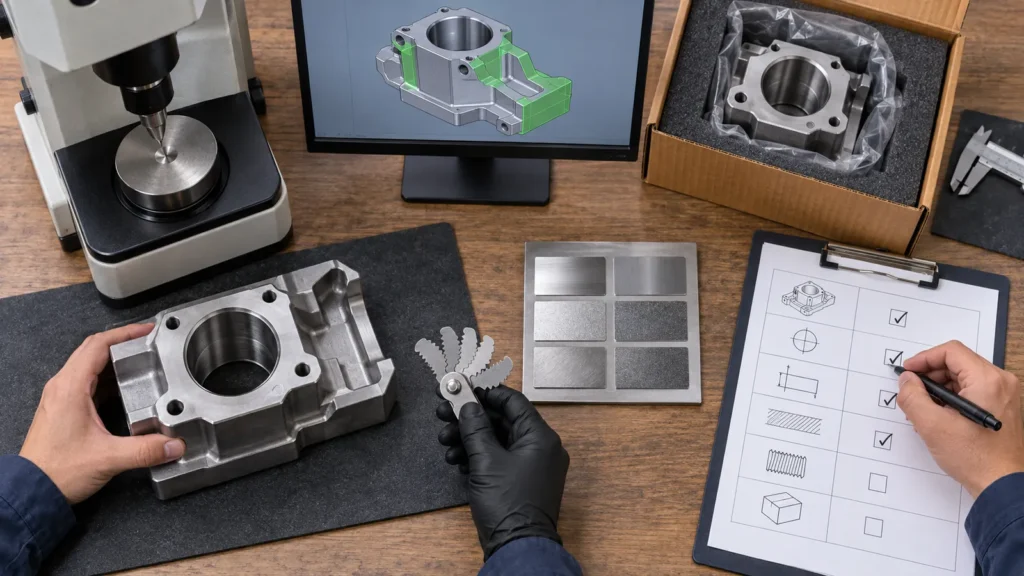
This information allows the machining and finishing routes to be planned together. It prevents the common late-stage conflict in which the corrosion choice changes a fit that was already machined to final size.
Buyer Questions at a Glance
Do not assume so. Exposure, seal, maintenance, drainage, abrasion, and required life determine suitability. For sustained outdoor or salt exposure, compare more robust coating systems against a defined test and service requirement.
Does zinc plating change thread size?
It can. Coating buildup affects internal and external threads differently and may require allowance, masking, post-process gauging, or another thread strategy. State the acceptance condition after plating.
Can zinc be made black?
Zinc coating systems can include different conversion finishes and colors, but “black zinc” is not the same process as black oxide. Specify the coating system and performance requirement, not color alone.