Introducción al latón C36000: el favorito del mecanizador
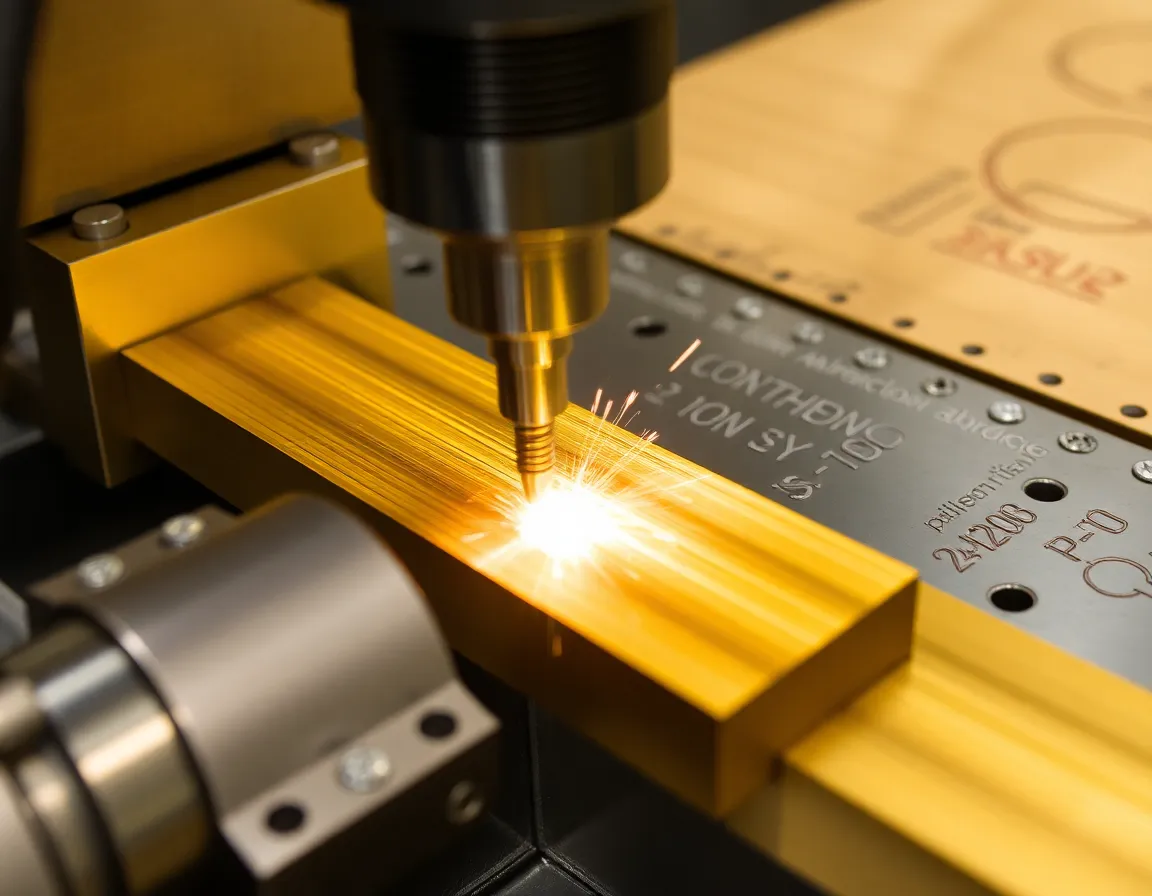
En el mundo del mecanizado de precisión, la selección del material es la mitad de la batalla. Entre la vasta gama de aleaciones disponibles, una destaca por su excepcional maquinabilidad y fiabilidad: Latón de corte libre C36000, a menudo denominado simplemente "latón 360". Esta aleación de cobre y zinc con plomo es la referencia con la que se mide la maquinabilidad de otros metales, ya que ostenta una calificación de 100% en el índice de maquinabilidad. Para ingenieros, programadores de CNC y mecanizadores, dominar el latón C36000 significa lograr una alta productividad, acabados superficiales superiores y una mayor vida útil de la herramienta. Esta guía completa profundiza en las propiedades del C36000, sus aplicaciones y las mejores prácticas definitivas para mecanizarlo de manera eficiente y eficaz.
Comprender el latón C36000: composición y propiedades clave
El latón C36000 no es un latón estándar; es una aleación de mecanizado libre específicamente diseñada. Su composición está adaptada para reducir la fricción y romper las virutas de forma limpia durante las operaciones de corte. La composición nominal es de aproximadamente 61,5% de cobre, 35,5% de zinc y un crítico 3% de plomo. Es este pequeño pero significativo contenido de plomo el que transforma las características de mecanizado del material.
Por qué el plomo marca la diferencia
El plomo en el C36000 es insoluble y forma partículas diminutas y dispersas por toda la matriz de cobre y zinc. Estas partículas actúan como lubricantes internos durante el mecanizado. Reducen la resistencia al cizallamiento de la viruta, minimizan la fricción en la interfaz herramienta-viruta y favorecen la formación de virutas pequeñas y rotas en lugar de virutas continuas largas y peligrosas. Esto conlleva varias ventajas clave:
- Maquinabilidad inigualable: La clasificación 100% significa que se mecaniza más rápido y con menor consumo de energía que materiales como el acero inoxidable 303 (clasificado ~78%) o las aleaciones de aluminio.
- Excelente acabado superficial: La lubricidad inherente permite un corte suave, produciendo a menudo acabados finos directamente de la máquina.
- Bajas fuerzas de corte: Menor desgaste de la herramienta y menor tensión en los husillos y componentes de la máquina herramienta.
- Formación superior de virutas: Las virutas cortas y fragmentadas son fáciles de evacuar, evitando el enredo de virutas y protegiendo la pieza de trabajo y la herramienta.
Propiedades físicas y mecánicas
Más allá de su maquinabilidad, el C36000 ofrece buena resistencia, resistencia a la corrosión típica de los latones y excelente conductividad eléctrica. No es adecuado para forja en frío ni para aplicaciones que impliquen altas temperaturas (debido a la migración del plomo), pero es perfecto para piezas producidas principalmente por mecanizado. Su resistencia natural a la corrosión y su atractiva apariencia dorada también lo hacen adecuado para muchos componentes decorativos y funcionales.
Aplicaciones principales del latón C36000
La combinación de fácil mecanizado y buen rendimiento general hace del C36000 el material de referencia para una amplia gama de componentes de gran volumen. Sus aplicaciones abarcan numerosas industrias:
- Fontanería y ferretería: Cuerpos de válvulas, racores, vástagos de grifos, tuercas, pernos y piezas de máquinas de tornillos.
- Eléctrica y electrónica: Conectores, terminales, zócalos y componentes de interruptores donde la conductividad y la precisión son clave.
- Automoción: Componentes del sistema de combustible, casquillos, engranajes y piezas decorativas de moldura.
- Bienes de consumo: Cremalleras, cerraduras, llaves, piezas de instrumentos musicales e instrumentos de precisión.
- Maquinaria Industrial: Rodamientos, engranajes y sujetadores personalizados que requieren tolerancias ajustadas.
Es crucial señalar que, debido a su contenido de plomo, el latón C36000 no se utiliza para aplicaciones de agua potable en muchas jurisdicciones. Para tales usos, se especifican alternativas sin plomo como C35300 o C48500.
Dominio del mecanizado: mejores prácticas y consejos para el C36000
Aunque el C36000 es tolerante, seguir prácticas optimizadas maximiza la eficiencia, la calidad de las piezas y la economía de las herramientas. A continuación, se presenta un desglose de las consideraciones críticas.
Selección y geometría de la herramienta
Elegir la herramienta correcta es fundamental. Se recomiendan encarecidamente las herramientas de carburo por su resistencia al desgaste y su capacidad para soportar altas velocidades.
- Material: Los grados de carburo sin recubrimiento o con recubrimiento de TiN son excelentes. Se puede utilizar acero rápido (HSS), pero limitará las velocidades de corte.
- Geometría: Utilice ángulos de desprendimiento positivos y afilados para reducir las fuerzas de corte y favorecer un cizallamiento uniforme. Las ranuras pulidas en las fresas o brocas ayudan a la evacuación de la viruta. Para las brocas, una geometría estándar de punta dividida de 118° o 135° funciona bien.
- Estado de la herramienta: Utilice siempre herramientas afiladas. Las herramientas desafiladas aumentan el calor y la presión, lo que puede provocar que el material se "embarre" o se agarrote, dando lugar a un acabado superficial deficiente y a una inexactitud dimensional.
Parámetros de corte: velocidad, avance y profundidad de corte
El C36000 prospera en condiciones de mecanizado agresivas y de alta velocidad. El objetivo es eliminar material rápidamente antes de que se acumule calor en la herramienta.
- Velocidad de corte (SFM): Para herramientas de carburo, la velocidad de corte en pies de superficie por minuto (SFM) puede variar de 400 a 1000+, siendo 600-800 SFM un punto de partida sólido. Para HSS, mantenga las velocidades entre 150-300 SFM.
- Velocidad de avance: Emplee una alta velocidad de avance por diente. Esto asegura que la herramienta esté cortando, no frotando. El frotamiento genera calor y endurece por deformación la superficie. Una buena regla es usar avances similares a los del aluminio. Por ejemplo, una fresa de extremo de carburo de 1/2" podría operar a 0.003-0.006 pulgadas por diente (IPT).
- Profundidad de corte: El C36000 permite cortes relativamente profundos debido a sus bajas fuerzas de corte. Para desbaste, son comunes las profundidades axiales de hasta 1x el diámetro de la herramienta y las profundidades radiales del 50-75% del diámetro de la herramienta. Priorice siempre una gran profundidad de corte con un avance alto sobre un corte ligero con un avance lento.
Estrategia de refrigeración y lubricación
Aunque el C36000 puede mecanizarse en seco debido a su lubricación interna, se recomienda encarecidamente usar un refrigerante o lubricante para obtener resultados óptimos.
- Beneficios: El refrigerante controla el calor en el filo de corte (protegiendo la herramienta), evacua las virutas, mejora el acabado superficial y previene la resoldadura de virutas.
- Tipo: Un refrigerante de inundación soluble en agua es lo estándar. Para roscado con macho y roscado, un fluido o pasta de roscado concentrado puede mejorar drásticamente la vida útil de la herramienta y la calidad de la rosca.
- Aplicación: Asegúrese de que se dirija refrigerante abundante a alta presión con precisión a la zona de corte para una evacuación de virutas y refrigeración eficaces.
Control y evacuación de virutas
La naturaleza de fácil mecanizado del C36000 produce virutas pequeñas y manejables. Sin embargo, la evacuación eficaz sigue siendo crítica para evitar el recorte de virutas, lo que puede dañar el acabado superficial y desafilar las herramientas. Use refrigerante a través de la herramienta si está disponible, y emplee trayectorias de herramienta diseñadas para despejar activamente las virutas de la zona de corte.
Sujeción de la pieza y rigidez de la pieza
El latón es relativamente blando, por lo que se debe tener cuidado para evitar deformar la pieza de trabajo con una fuerza de sujeción excesiva. Use mordazas blandas mecanizadas según el perfil de la pieza para una distribución uniforme de la presión. Para secciones de pared delgada, considere el mecanizado secuencial para mantener la rigidez el mayor tiempo posible durante el proceso.
Evitando errores comunes en el mecanizado de C36000
Incluso con un material fácil de mecanizar, pueden ocurrir errores. Tenga en cuenta estos problemas comunes:
- Endurecimiento por deformación: Causado por usar una herramienta desafilada, una velocidad de avance demasiado baja o una profundidad de corte demasiado pequeña. La herramienta frota en lugar de cortar, endureciendo la superficie y dificultando los pasos posteriores. Solución: Mantenga las herramientas afiladas y mantenga un corte agresivo y positivo.
- "Pegajosidad" del material en las herramientas: Ocasionalmente, el latón puede adherirse al filo de corte. Esto suele ser señal de velocidades/avances incorrectos o refrigerante insuficiente. Una herramienta más afilada con ranuras pulidas y un flujo de refrigerante adecuado suele resolverlo.
- Formación de rebabas: El C36000 puede producir rebabas afiladas, especialmente durante el taladrado y los cortes de salida. Solucione esto usando herramientas afiladas con la geometría adecuada, empleando operaciones de chaflanado y considerando procesos de desbarbado como el tamboreo o el acabado vibratorio.
- Exposición al plomo: Aunque el plomo está encapsulado, el mecanizado genera polvo fino y virutas. Utilice siempre ventilación adecuada (p. ej., colectores de niebla, extractores de polvo) y siga las directrices de seguridad de OSHA o locales para la manipulación de materiales que contienen plomo.
Conclusión: Adoptar la eficiencia con confianza
Dominar el mecanizado del latón C36000 consiste en aprovechar sus propiedades inherentes para lograr la máxima eficiencia de fabricación. Al comprender su naturaleza de libre corte, seleccionar herramientas adecuadas e implementar estrategias de mecanizado de alta velocidad y alto avance, los talleres pueden obtener enormes beneficios: tiempos de ciclo más rápidos, calidad excepcional de las piezas, menores costos de herramientas y mayor rentabilidad. Sigue siendo una muestra de la ciencia de materiales que una simple adición de plomo cree una aleación tan perfectamente adecuada para el arte del mecánico. Ya sea que opere una máquina de tornillos de alto volumen o un centro de mecanizado CNC para prototipos, aplicar estas mejores prácticas para el latón C36000 le garantizará obtener el mejor rendimiento posible de este material de ingeniería clásico e indispensable.