
En una era definida por la comunicación visual y el descubrimiento basado en datos, la claridad de una imagen o la estabilidad de un sensor puede ser la diferencia entre el éxito y el fracaso. Esta estabilidad fundamental, de la que dependen cámaras, telescopios, láseres e instrumentos topográficos, no es cuestión de azar. Es el producto de una ingeniería meticulosa y una precisión de fabricación. En el corazón de esta fiabilidad se encuentra un componente aparentemente simple pero críticamente complejo: el soporte para trípode. Esta interfaz especializada es el héroe anónimo, el punto de conexión literal que transfiere vibraciones, soporta peso y mantiene la alineación. El proceso de crear estos componentes vitales, conocido como mecanizado de soportes para trípode, es una disciplina donde la fabricación avanzada se encuentra con estándares mecánicos exigentes. Transforma el metal en bruto en una interfaz impecable y fiable, garantizando que, ya sea capturando una fotografía irrepetible o realizando un análisis geoespacial preciso, el equipo permanezca firmemente seguro y perfectamente orientado.
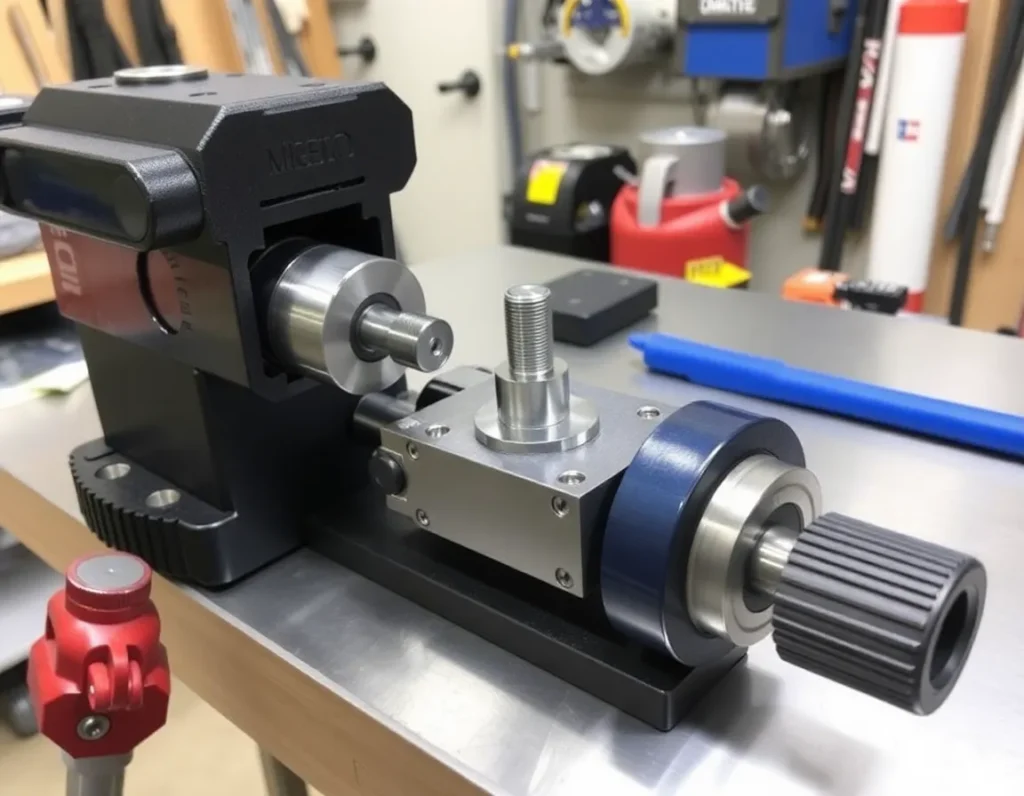
¿Qué es el mecanizado de soportes para trípode? Definición del estándar de interfaz
El mecanizado de soportes para trípode es el proceso de fabricación especializado de creación de roscas estandarizadas, placas y receptáculos que permiten fijar el equipo de forma segura a un trípode u otra plataforma estabilizadora. Es mucho más que taladrar un agujero; es la ingeniería y producción de un sistema de interfaz mecánica completo diseñado para un acoplamiento repetible, una alineación precisa y una fiabilidad de carga. Este proceso define el lenguaje universal entre un dispositivo y su soporte. Aunque se asocia comúnmente con la fotografía de consumo, el alcance del mecanizado de soportes para trípode se extiende a cualquier campo que requiera un montaje estable y desmontable para instrumentación. El proceso de mecanizado debe tener en cuenta la forma de la rosca, la profundidad, la concentricidad y la perpendicularidad de la superficie de montaje respecto al eje óptico o de medición del dispositivo. Un soporte mal mecanizado introduce holgura, desalineación e inestabilidad, degradando directamente el rendimiento. Por lo tanto, esta disciplina de mecanizado se centra en crear una interfaz perfecta y estandarizada que se vuelve funcionalmente invisible, permitiendo al usuario conectar el equipo con absoluta confianza en su rigidez y precisión.
La anatomía de un soporte para trípode: roscas, placas y receptáculos
Comprender el mecanizado de soportes para trípode requiere diseccionar los componentes principales del soporte. Cada elemento desempeña un papel distinto en la función global del sistema y debe mecanizarse según especificaciones exactas.
Roscas: el mecanismo de fijación principal
El receptáculo roscado es el elemento más fundamental. Los dos estándares dominantes son el 1/4″-20 UNC (Unified National Coarse) y el más grande y resistente 3/8″-16 UNC. El “20” y el “16” se refieren a las roscas por pulgada. El mecanizado de estas roscas implica crear una estructura helicoidal limpia y precisa con los diámetros mayor y menor correctos. La profundidad de la rosca y el grosor de la pared del receptáculo son críticos para la resistencia, especialmente en materiales como el aluminio. Un receptáculo con rosca cruzada o fuera de especificación puede fallar catastróficamente.
Placas de montaje y sistemas de liberación rápida
Para uso profesional e industrial, una conexión roscada directa suele ser demasiado lenta. Esto llevó al mecanizado de sistemas de liberación rápida, que constan de dos partes: una placa que se fija al dispositivo y un receptáculo en la cabeza del trípode. La placa, a menudo mecanizada en acero o aluminio, presenta una cola de milano o ranura de bloqueo precisa y un orificio roscado. La abrazadera de acoplamiento del trípode debe mecanizarse para coincidir con esta geometría sin holgura alguna. Las tolerancias aquí son excepcionalmente ajustadas, ya que cualquier holgura se traduce directamente en movimiento de la cámara o del instrumento.
Carcasas de receptáculos y refuerzo
El casquillo roscado o la abrazadera de liberación rápida no existe de forma aislada. Está alojado dentro de un componente más grande, ya sea la placa base de una cámara, el anillo tubular de un telescopio o la carcasa de un láser. El mecanizado implica integrar este receptáculo en el dispositivo anfitrión. Esto a menudo requiere crear un jefe reforzado o un inserto roscado (un helicoil o un inserto de latón prensado) para evitar el desgaste y el barrido de rosca en carcasas de metal más blando. La alineación del eje de este receptáculo con respecto al eje funcional del dispositivo es una consideración primordial durante la configuración del mecanizado.
Procesos de mecanizado esenciales para monturas de trípode: del CNC al laminado de roscas
La creación de una montura de trípode fiable emplea una secuencia de procesos de mecanizado avanzados, seleccionados en función del material, el volumen y los requisitos de precisión.
Fresado CNC: dar forma a la base
El fresado por control numérico por computadora (CNC) es el caballo de batalla para crear las placas de montaje, las carcasas de los receptáculos y los complejos mecanismos de liberación rápida. Una máquina CNC utiliza comandos programados para controlar las herramientas de corte con extrema precisión. Puede mecanizar la superficie de montaje plana, perforar el agujero piloto para la rosca y cortar los intrincados perfiles de una cola de milano de liberación rápida, todo en una sola configuración. Esto garantiza una alineación perfecta entre todas las características, lo cual es imposible de garantizar si las operaciones se realizan en máquinas separadas.
Taladrado y roscado con macho: crear el núcleo roscado
Para el casquillo roscado, el proceso comienza con el taladrado de un agujero piloto a un diámetro específico. A continuación, se realiza el roscado con macho, el proceso de cortar roscas internas. Esto se puede hacer con un macho manual en una taladradora de columna para volúmenes bajos, pero para lograr consistencia en la producción, las máquinas CNC a menudo utilizan el roscado rígido, donde la rotación del husillo y el avance vertical están perfectamente sincronizados para producir roscas limpias y precisas sin romper el macho.
Laminado de roscas: una alternativa superior para la resistencia
Para aplicaciones de alta resistencia, a menudo se prefiere el laminado de roscas al corte. Este proceso de conformado en frío utiliza troqueles endurecidos para desplazar el material hacia la forma de la rosca, en lugar de cortarlo. Esto da como resultado roscas con superficies más lisas, granos endurecidos por deformación (lo que aumenta la resistencia) y sin fibras cortadas que puedan iniciar grietas. Las roscas laminadas son más resistentes a la fatiga y duraderas, lo que las hace ideales para monturas de servicio pesado o de uso frecuente en entornos industriales.
Torneado y mandrinado en tornos CNC
Para componentes cilíndricos como insertos roscados o las perillas de sujeción para sistemas de liberación rápida, el torneado CNC es esencial. Un torno hace girar la pieza de trabajo mientras una herramienta de corte estacionaria le da forma. Este proceso es perfecto para lograr concentricidad y roscas externas lisas. El mandrinado se utiliza para agrandar y acabar un agujero existente a un diámetro y acabado superficial muy precisos, a menudo como paso preparatorio para prensar un inserto roscado.
Selección de materiales para durabilidad y rendimiento: aluminio, acero y compuestos
La elección del material en el mecanizado de monturas de trípode es un equilibrio crítico entre peso, resistencia, resistencia a la corrosión y maquinabilidad. El material incorrecto puede provocar un desgaste rápido de la rosca, agarrotamiento o fallo mecánico.
Aleaciones de aluminio: el estándar para equipos ligeros
El aluminio, en particular aleaciones como la 6061-T6, es omnipresente en la fotografía de consumo y la electrónica. Ofrece una excelente relación resistencia-peso, es altamente mecanizable y resiste la corrosión. Sin embargo, el aluminio es relativamente blando. El roscado y desenroscado repetido de un tornillo de trípode de acero en un casquillo de aluminio puede provocar desgaste y, finalmente, el barrido de la rosca. Para combatir esto, los mecánicos a menudo prensan un inserto roscado de latón o acero inoxidable más duro en la carcasa de aluminio, lo que prolonga drásticamente la vida útil de la montura.
Acero inoxidable: para resistencia a la corrosión y cargas elevadas
Las aleaciones de acero inoxidable, como el 304 o el 316, se eligen para aplicaciones en las que la resistencia, la durabilidad y la resistencia a entornos hostiles son primordiales. Los instrumentos científicos, los equipos marinos y el material militar utilizan con frecuencia monturas de acero inoxidable. Aunque es más pesado y difícil de mecanizar que el aluminio, el acero inoxidable proporciona una durabilidad excepcional de la rosca y no se oxida, lo que lo hace ideal para su uso en campo en todas las condiciones.
Acero al carbono y acero aleado: máxima resistencia
Para las aplicaciones industriales más exigentes —como el montaje de grandes objetivos de radiodifusión, cortadores láser pesados o sensores sísmicos—, pueden utilizarse aceros aleados de alta resistencia como el 4140 o el 4340. Estos materiales pueden someterse a tratamiento térmico para alcanzar una enorme resistencia a la tracción. Casi siempre se utilizan con un recubrimiento o revestimiento protector (como níquel o zinc) para prevenir la corrosión. Las placas de liberación rápida de las cabezas de trípode de gama alta suelen mecanizarse a partir de estos aceros por su resistencia a la deformación y al desgaste.
Materiales compuestos avanzados y titanio
En los sectores aeroespacial y de altas prestaciones, se mecanizan materiales como el titanio y los polímeros reforzados con fibra de carbono (CFRP) para fabricar monturas. El titanio ofrece una relación resistencia-peso superior a la del acero y una excelente resistencia a la corrosión, pero es difícil y costoso de mecanizar. Los materiales compuestos son extremadamente ligeros y rígidos, pero requieren técnicas de mecanizado especializadas para evitar la delaminación y necesitan insertos metálicos adheridos para proporcionar una superficie de roscado duradera.
Tolerancias y precisión: por qué la exactitud a nivel de micras no es negociable
En el mecanizado de monturas para trípode, “suficientemente bueno” es la receta del fracaso. Todo el valor de la montura radica en su capacidad de proporcionar una conexión rígida y repetible con cero movimiento no deseado. Esto exige el cumplimiento de tolerancias medidas en micras (milésimas de milímetro).
Considérese la interfaz de rosca. Una rosca de 1/4″-20 tiene tolerancias definidas para su diámetro de paso. Si el orificio roscado es incluso ligeramente sobredimensionado, el tornillo correspondiente tendrá juego lateral, lo que hará que el equipo se tambalee. Si es subdimensionado, el tornillo se atascará o se cruzará la rosca, dañando ambos componentes. La perpendicularidad del orificio roscado respecto a la superficie de montaje es igualmente crítica. Si este eje se desvía incluso en un ángulo pequeño, apretar el tornillo inducirá un momento flector, desalineando el dispositivo y creando un punto de alta tensión que puede provocar un fallo.
Para los sistemas de liberación rápida, las tolerancias son aún más extremas. La placa de cola de milano o de estilo Arca-Swiss correspondiente debe deslizarse suavemente en la abrazadera pero, una vez bloqueada, no debe tener ningún movimiento detectable. Esto requiere mecanizar la ranura de bloqueo y las mordazas de la abrazadera con tolerancias que garanticen una transición perfecta del movimiento libre a la rigidez absoluta. Cualquier imperfección en el acabado superficial o en la geometría da lugar a “holgura”, que a distancias focales de teleobjetivo o en microscopía de gran aumento hace que el equipo sea inutilizable.
Esta precisión se logra mediante máquinas herramienta calibradas de alta calidad, una rigurosa inspección en proceso y mecánicos expertos que comprenden el resultado funcional de cada dimensión del plano. El uso de máquinas de medición por coordenadas (CMM) y comparadores ópticos para verificar las características críticas después del mecanizado es una práctica estándar. En esencia, la estabilidad silenciosa e inquebrantable que esperamos de un dispositivo montado se compra directamente con una precisión a nivel de micras en el proceso de mecanizado.
Aplicaciones más allá de la fotografía: usos científicos, industriales y militares
Aunque la montura para trípode es sinónimo de cámaras, su papel como interfaz universal de precisión para la estabilización y la fijación es fundamental en numerosos campos de alto riesgo. Los principios de mecanizado de soportes para trípode se aplican directamente para crear puntos de conexión fiables para equipos en los que el fallo no es una opción. En la investigación científica, el aislamiento de vibraciones es primordial. Las mesas ópticas y las placas de prototipado de grado de laboratorio suelen estar equipadas con una cuadrícula de orificios roscados mecanizados con precisión, normalmente de 1/4″-20 o M6, que permiten a los investigadores montar de forma segura láseres, espejos, sensores y microscopios. La repetibilidad y la rigidez que ofrecen estas monturas mecanizadas garantizan que los montajes experimentales no solo sean estables, sino también reproducibles a lo largo del tiempo, un factor crítico en los estudios longitudinales. En astronomía, los telescopios guía, las cámaras CCD y las ruedas portafiltros utilizan todos monturas estandarizadas o personalizadas de estilo trípode para mantener una alineación óptica perfecta a pesar de los cambios de temperatura y de posición.
Las aplicaciones industriales exigen una robustez aún mayor. Los sistemas de visión artificial utilizados en el control de calidad automatizado en líneas de producción de alta velocidad se basan en monturas mecanizadas para posicionar cámaras y unidades de iluminación con una exactitud infalible. Cualquier desplazamiento en el ángulo de la cámara podría provocar una identificación errónea de defectos, con un coste de miles en desechos o retiradas del mercado. Del mismo modo, en topografía y escaneo LiDAR, la interfaz de montaje entre el escáner y su trípode o plataforma móvil debe mecanizarse para soportar la dureza del entorno y, al mismo tiempo, eliminar cualquier holgura que distorsione los datos espaciales. Los sectores militar y de defensa llevan estos requisitos al extremo. Equipos como cámaras térmicas, telémetros y dispositivos de comunicación montados en vehículos, aeronaves o transportados por el personal utilizan monturas especializadas y reforzadas. Estas suelen mecanizarse a medida a partir de aleaciones de alta resistencia con elementos como palancas de liberación rápida, pasadores antirrotación y juntas de estanqueidad para proteger contra impactos, vibraciones, polvo y humedad. El denominador común en todas estas aplicaciones es la necesidad no negociable de una interfaz que transforme componentes separados en una única unidad rígida, una necesidad que satisface el mecanizado de precisión.
Consideraciones de diseño y estándares: 1/4″-20, 3/8″-16 y soluciones personalizadas
El diseño de un soporte para trípode es un equilibrio entre la compatibilidad universal, la resistencia mecánica y las necesidades específicas de cada aplicación. Esto ha llevado al establecimiento de estándares dominantes junto con un mundo de soluciones personalizadas. El estándar más omnipresente es la rosca hembra UNC de 1/4″-20. Esta sencilla rosca de paso grueso, de 1/4 de pulgada de diámetro con 20 hilos por pulgada, es la conexión de facto para cámaras de consumo, muchos accesorios de vídeo y una amplia gama de equipos científicos ligeros. Su prevalencia lo convierte en el punto de partida predeterminado para el diseño. Para cargas más pesadas, la rosca UNC de 3/8″-16 es el estándar. Esta rosca más grande y resistente se encuentra habitualmente en cabezales de trípode de vídeo profesionales, cámaras de gran formato y equipos industriales más pesados. Muchos dispositivos profesionales incorporan un receptáculo de doble rosca —una rosca de 3/8″-16 con un inserto adaptador desmontable de 1/4″-20—, lo que proporciona la máxima flexibilidad.
Más allá de estas roscas imperiales, la métrica M6 (6 mm de diámetro, 1 mm de paso) es un estándar europeo ampliamente utilizado, funcionalmente similar a la 1/4″-20. Para los sistemas de liberación rápida, la cola de milano Arca-Swiss se ha convertido en un cuasiestándar, especialmente en fotografía y óptica. Su perfil de cola de milano a 45 grados y su anchura estandarizada permiten la interoperabilidad entre placas y mordazas de muchos fabricantes, aunque sutiles variaciones en las tolerancias y en la ubicación de las ranuras pueden afectar al rendimiento. Las consideraciones de diseño van mucho más allá de la rosca o la cola de milano. Los ingenieros deben tener en cuenta el espesor de pared alrededor de un receptáculo roscado para evitar el desgarro de la rosca, la profundidad de enganche del tornillo para garantizar que la carga se distribuya correctamente, y el uso de nervios de refuerzo o respaldos en carcasas de plástico o composite. Para soluciones personalizadas, como un soporte para un sensor único en un dron, el diseño puede incorporar casquillos antivibración, palancas de bloqueo en lugar de tornillos o acoplamiento electromagnético para un intercambio rápido. La elección entre un diseño estándar o personalizado viene dictada en última instancia por la capacidad de carga requerida, las condiciones ambientales, la necesidad de compatibilidad con el usuario final y la precisión que exige la aplicación.
Control de calidad y ensayos: garantizar la fiabilidad en cada soporte
La integridad de un soporte para trípode mecanizado se valida mediante un riguroso régimen de control de calidad y ensayos. Este proceso comienza con la inspección de las materias primas y continúa a través de cada etapa de la producción. Para los receptáculos roscados, los calibres de rosca —tanto los calibres Pasa como No Pasa— son esenciales. El calibre Pasa debe enroscarse suavemente hasta la profundidad total, confirmando la condición de material mínimo y el diámetro de paso correcto. El calibre No Pasa no debe enroscarse más de un número especificado de vueltas, confirmando la condición de material máximo y evitando una conexión excesivamente apretada y agarrotada. Para los componentes críticos, el perfilado de roscas con comparadores ópticos o sistemas dedicados de medición de roscas proporciona un análisis completo de la forma, el ángulo y el paso de la rosca.
La inspección dimensional mediante calibres de precisión, micrómetros y máquinas de medición por coordenadas (CMM) verifica todas las características críticas: el diámetro y la profundidad de los orificios, la anchura y el ángulo de las colas de milano, la planitud de las superficies de montaje y la concentricidad de los orificios roscados respecto a sus mazas. El acabado superficial también es crítico; un acabado rugoso en una superficie de acoplamiento puede provocar una distribución desigual de la carga y un desgaste prematuro. El acabado suele comprobarse con perfilómetros o por comparación con bloques de muestra estandarizados. Los ensayos funcionales son la prueba final definitiva. Esto incluye los ensayos de par de apriete, en los que se utiliza una llave dinamométrica calibrada para apretar y aflojar repetidamente un tornillo en el soporte y verificar que puede soportar el par de instalación especificado sin desgarrarse ni deformarse. Los ensayos de vibración e impacto simulan las condiciones del mundo real, garantizando que el soporte y su fijación no se aflojen ni desarrollen holgura bajo cargas dinámicas. Para aplicaciones de gama alta y militares, puede ser necesario un cribado de estrés ambiental, incluidos ciclos térmicos y ensayos de niebla salina. Esta filosofía integral de control de calidad garantiza que cada soporte que sale de la planta de producción no sea solo una pieza de metal, sino una interfaz mecánica fiable.
El futuro del mecanizado de soportes para trípode: innovaciones y tendencias
La evolución del mecanizado de soportes para trípode está impulsada por los avances en materiales, tecnología de fabricación e integración digital. La fabricación aditiva, o impresión 3D, está empezando a complementar el mecanizado CNC tradicional, especialmente para la creación de prototipos y la producción de geometrías internas complejas y ligeras que serían imposibles de fresar. Aunque los soportes impresos en 3D en metal quizá aún no igualen la resistencia última de las piezas mecanizadas a partir de bloque macizo en todas las aplicaciones, permiten una iteración rápida y la consolidación de múltiples piezas en componentes únicos y optimizados. El uso de composites avanzados y polímeros de ingeniería sigue creciendo, con técnicas de mecanizado adaptadas para manejar estos materiales sin delaminación ni deshilachado, ofreciendo relaciones resistencia-peso excepcionales para la aeroespacial y los equipos portátiles.
La fabricación inteligente es otra tendencia clave. La integración de la sondificación en máquina y el mecanizado adaptativo permite a un sistema CNC medir una pieza durante la producción y ajustar automáticamente las trayectorias de herramienta para compensar el desgaste de la herramienta o las inconsistencias del material, llevando la precisión a nuevos niveles. Además, el concepto de la “hebra digital” —en el que cada soporte tiene un registro digital asociado de sus parámetros de mecanizado, datos de inspección y lote de material— está mejorando la trazabilidad y el aseguramiento de la calidad. De cara al futuro, es posible que veamos una mayor integración de RFID pasivos o códigos QR directamente en los soportes, lo que permitirá a los usuarios acceder al instante a las capacidades de carga, las especificaciones de par de apriete y los datos de compatibilidad. El impulso hacia la sostenibilidad también está influyendo en la selección de materiales y las prácticas de mecanizado, con un mayor enfoque en aleaciones reciclables y procesos de mecanizado que minimicen los residuos y el consumo de energía. El futuro del mecanizado de soportes para trípode reside en una producción más inteligente, más adaptable y más sostenible de estos componentes críticos, aunque a menudo pasados por alto.
Resumen de puntos clave
El mecanizado de soportes para trípode es el oficio especializado de crear las interfaces precisas y estandarizadas que proporcionan estabilidad y conectividad a una amplia gama de equipos. Comienza con un profundo conocimiento de los estándares fundamentales, como las omnipresentes roscas hembra de 1/4″-20 y 3/8″-16, así como los sistemas de liberación rápida como la cola de milano Arca-Swiss. La elección del material —desde el aluminio ligero y el resistente acero inoxidable hasta los composites avanzados— es fundamental para lograr el equilibrio requerido entre resistencia, peso y resistencia ambiental. Todo el esfuerzo se rige por la exigencia inquebrantable de tolerancias a nivel de micras; sin esta precisión, los soportes introducirían holgura y vibración, frustrando su propósito principal de proporcionar una estabilidad absoluta.
Las aplicaciones se extienden mucho más allá de la fotografía hacia ámbitos científicos, industriales y militares críticos, donde la fiabilidad es primordial. El diseño de estos soportes requiere una cuidadosa consideración de la carga, la compatibilidad y las necesidades del usuario, lo que a menudo conduce a soluciones personalizadas. Garantizar esta fiabilidad exige un riguroso régimen de control de calidad que incluye la verificación de roscas con calibres, la inspección dimensional con herramientas como las CMM y los ensayos funcionales bajo par de apriete y vibración. El campo está innovando continuamente, con tendencias que apuntan hacia la fabricación aditiva para geometrías complejas, el mecanizado inteligente con metrología integrada y un mayor énfasis en la trazabilidad digital y las prácticas sostenibles. En esencia, el mecanizado de soportes para trípode es una disciplina de ingeniería fundamental que convierte simples puntos de conexión en garantes del rendimiento y la precisión en toda la tecnología.
Preguntas frecuentes (FAQ)
¿Cuáles son los tamaños de rosca más comunes en los soportes para trípode?
Los dos estándares más comunes son 1/4″-20 UNC (Unified National Coarse) y 3/8″-16 UNC. La 1/4″-20 se utiliza en prácticamente todas las cámaras de consumo y equipos ligeros. La 3/8″-16 es para equipos de vídeo profesionales más pesados, cámaras de gran formato y equipos industriales robustos. La rosca métrica M6 también es muy común, especialmente en productos de Europa y Asia, y es funcionalmente similar a la 1/4″-20.
¿Puede un tornillo de 1/4″-20 encajar en una rosca de 3/8″-16?
No directamente. Los diámetros y los pasos de rosca son diferentes. Sin embargo, muchas roscas profesionales de 3/8″-16 incluyen un adaptador metálico desmontable (a menudo llamado casquillo reductor) que tiene una rosca externa de 3/8″ y una rosca interna de 1/4″-20. Esto permite montar equipos más pequeños de forma segura en cabezales de trípode más grandes.
¿Por qué es tan crítica la precisión en el mecanizado de estas monturas?
Cualquier imperfección en las roscas, las ranuras en cola de milano o las superficies de montaje genera un movimiento microscópico, conocido como “juego”. Cuando se amplifica mediante un teleobjetivo largo, un microscopio o un sistema láser, este diminuto movimiento se convierte en un desenfoque, una vibración o un error de alineación importantes. La precisión a nivel de micras garantiza que los componentes conectados se comporten como una unidad única y rígida, que es el propósito fundamental de la montura.
¿Cuál es la diferencia entre una montura roscada y un sistema de liberación rápida?
Una montura roscada (como 1/4″-20) requiere atornillar directamente el dispositivo a la cabeza del trípode. Es muy segura, pero lenta de montar y desmontar. Un sistema de liberación rápida utiliza una placa separada que se fija al dispositivo; esta placa luego se encaja o se sujeta rápidamente en la cabeza del trípode. Sistemas como Arca-Swiss son populares por su rapidez y posicionamiento repetible, pero dependen de un mecanizado aún más preciso de la cola de milano y del mecanismo de sujeción.
¿Cómo sé qué par de apriete usar al apretar un tornillo de trípode?
Apretar en exceso puede dañar las roscas, especialmente en carcasas de aluminio o plástico. Los fabricantes suelen especificar un par máximo, normalmente en libras-pulgada. Una regla general segura para monturas de 1/4″-20 en aluminio es apretar firmemente a mano hasta que quede ajustado y luego aplicar solo un ligero giro adicional; evite usar fuerza excesiva. Para equipos críticos, consulte el manual del dispositivo o al fabricante.
¿Existen monturas de trípode impermeables o con amortiguación de vibraciones?
Sí, para aplicaciones especializadas. Los equipos militares y marinos suelen utilizar monturas con sellos de junta tórica y materiales resistentes a la corrosión, como el acero inoxidable 316. Las monturas con amortiguación de vibraciones incorporan aisladores elastoméricos o diseños cinemáticos especializados mecanizados en la interfaz para absorber vibraciones de alta frecuencia procedentes de motores o maquinaria, protegiendo la instrumentación sensible.
¿Qué depara el futuro a la tecnología de monturas de trípode?
Cabe esperar una evolución continua en materiales (compuestos más resistentes y ligeros), fabricación (mecanizado híbrido e impresión 3D para piezas complejas) e inteligencia (monturas con chips de datos integrados para configuración automática). La necesidad fundamental de una interfaz mecánica precisa y fiable seguirá existiendo, pero la forma en que se diseña, produce e integra será más avanzada y adaptada a aplicaciones de alta tecnología específicas.