
Un buen puente gana plazo sin ocultar el coste ni la brecha de calidad respecto al proceso final. Esta guía trata el mecanizado puente como un programa de suministro acotado en el tiempo con criterios de entrada, controles operativos y un plan de salida.
Cuándo se justifica un puente

Los desencadenantes habituales incluyen moldes o troqueles retrasados, incertidumbre en la previsión, demanda temprana de clientes, transferencia de proveedores, compilaciones de certificación, ensayos de campo, reparación de herramientas o un diseño que es lo suficientemente estable para enviar pero no lo suficientemente estable para herramientas permanentes. El CNC puede crear piezas a partir de material de grado de producción sin esperar a un proceso de conformado dedicado.
Un puente se justifica cuando el valor de la protección del cronograma supera su mayor costo recurrente y cuando la pieza mecanizada puede cumplir con los requisitos necesarios del producto. No debe usarse para eludir obligaciones de seguridad, validación o regulatorias no resueltas.
Asignar la equivalencia con el proceso final
Enumere cada característica y clasifique la pieza puente como equivalente, conservadora, no equivalente o no aplicable. La geometría puede coincidir mientras que la condición del material, la construcción de paredes, la superficie, la tensión residual o los detalles cosméticos difieren. Una carcasa mecanizada desde bloque no reproducirá la porosidad de la fundición a presión; una pieza de plástico mecanizada no reproducirá la contracción del moldeo ni la orientación de las fibras.
| Característica | Estado del puente | Acción requerida |
|---|---|---|
| Interfaces de ensamblaje | A menudo equivalentes | Inspeccionar contra el plano liberado |
| Familia de material | Puede ser similar pero con condición diferente | Documentar la propiedad y las implicaciones de la prueba |
| Defectos del proceso de producción | No representado | Validar más adelante en muestras fabricadas con utillaje |
| Superficie cosmética | Puede diferir visiblemente | Aprobar la apariencia temporal y la identificación |
El mapa evita que la evidencia del puente se reutilice más allá de su validez y proporciona a ventas, calidad e ingeniería una explicación común de las diferencias temporales.
Planificar contra el reloj de capacidad
La demanda puente a menudo crece más rápido de lo esperado. Modele las horas máquina semanales, los ajustes, la disponibilidad de material, los procesos externos, la inspección, el embalaje y el desperdicio en varios niveles de demanda. Identifique el primer cuello de botella y la fecha límite en la que se necesitaría aprobar utillajes, máquinas o proveedores adicionales.
No asuma que un proveedor de prototipos puede absorber el volumen recurrente de lanzamiento sin interrumpir otro trabajo. Acuerde la capacidad reservada, la cadencia de liberación, las ventanas congeladas, las reglas de expedición y las actualizaciones de previsión. Un plan de aumento puede incluir utillajes duplicados, configuraciones de familia, stock alternativo o fuentes de respaldo calificadas.
El puente debe tener una tasa práctica máxima y un disparador comercial para revisar la ruta. De lo contrario, el suministro temporal puede convertirse en una emergencia permanente.
Controlar el estado del producto y la evidencia

Las piezas puente necesitan una identificación clara de revisión y proceso. Si pueden mezclarse con las piezas de producción final, utilice etiquetado, códigos de lote, embalaje o control de números de serie para preservar el estado. Defina si las piezas puente están aprobadas para venta, compilaciones internas, pruebas, clientes específicos o duración limitada.
La inspección debe coincidir con el uso. Las características críticas, los registros de material, el acabado, la aprobación de la primera pieza y la liberación de lote pueden ser necesarios incluso si el proceso es temporal. El sistema de calidad debe distinguir entre concesión, desviación y cumplimiento total del plano.
Los datos de no conformidad del puente son valiosos, pero interprételos en contexto. Algunos problemas revelan riesgo de diseño del producto; otros son exclusivos del mecanizado y desaparecerán—o serán reemplazados por riesgos diferentes—cuando se lance el utillaje.
Separar los cambios urgentes del utillaje final
El CNC puede implementar revisiones rápidamente, lo que hace tentador cambiar las piezas puente mientras la herramienta sigue otra línea base. Cree dos carriles de cambio controlados: uno para el suministro puente inmediato y otro para el proceso final. Cada cambio debe indicar si afecta a ambas rutas, solo a una ruta o al mapa de equivalencia.
Mantenga revisiones de alineación regulares entre ingeniería de producto, proveedor de CNC, proveedor de herramientas, calidad y compras. Confirme la revisión maestra y evite que una conveniencia de mecanizado temporal entre en el diseño final sin una revisión de DFM.
Valorar el puente como protección frente al riesgo
Las piezas puente pueden costar más por unidad que la producción eventual, pero su valor incluye evitar retrasos en el lanzamiento, permitir ingresos, apoyar el aprendizaje de campo y proteger los cronogramas de ensamblaje. Compare esos beneficios con los costos de mecanizado, material, capacidad expedita, inspección y embalaje temporal.
Realice un seguimiento del gasto acumulado del puente frente al progreso de la herramienta y la demanda. Si el puente se extiende, investigue la inversión en utillajes, cambios de lote, mejoras de DFM, stock alternativo o un proceso revisado a largo plazo. El costo del mecanizado CNC modelo debe incluir el coste de los setups repetidos y la volatilidad del calendario.
No oculte la economía del puente dentro del precio de la pieza final. Un registro visible ayuda a la dirección a decidir si acelerar el utillaje, rediseñar, cualificar otra ruta o mantener intencionadamente el CNC como producción.
Diseñar la salida antes del primer pedido
Defina el evento de salida: muestras de utillaje aprobadas, evidencia de capacidad, autorización del cliente, finalización regulatoria o capacidad estable. Establezca la fecha de última compra puente, la cantidad de solapamiento, el ramp-up del proceso final y la disposición del stock restante, los utillajes y los pedidos abiertos.
Planifique la superposición porque la aprobación de la herramienta y la preparación para la producción no son el mismo día. Un búfer controlado puede proteger el lanzamiento mientras la nueva ruta demuestra el rendimiento. Sin embargo, evite el inventario excesivo que pueda quedar obsoleto después de los ajustes del proceso final.
Archive los programas puente, los resultados de inspección, las desviaciones y las lecciones. Pueden apoyar piezas de servicio o suministro de contingencia más adelante, pero la reactivación debe requerir revisión y revisión de materiales.
Sala de control de producción puente
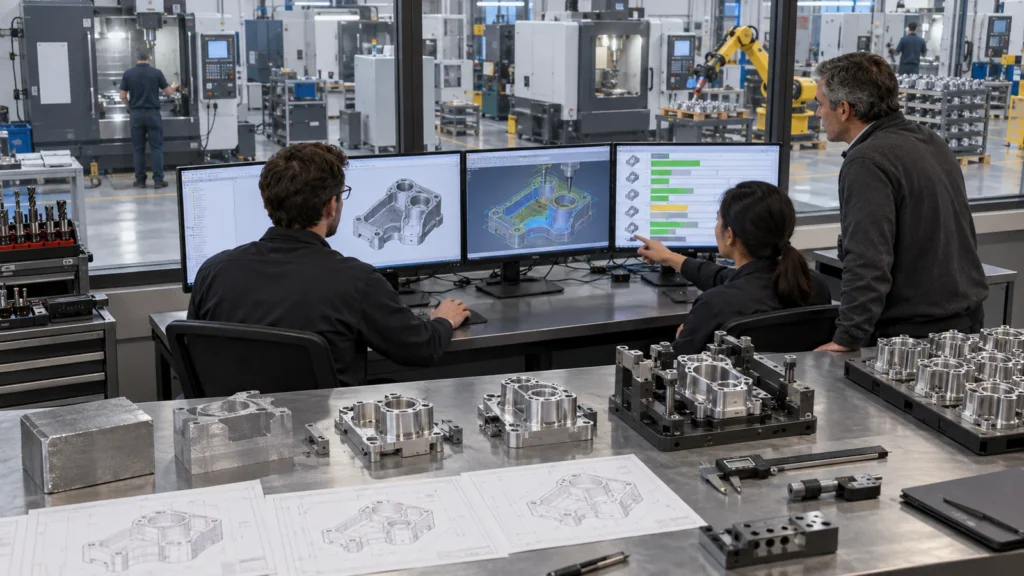
- Revisiones actuales del puente y del proceso final
- Limitaciones de uso aprobado y equivalencia
- Demanda semanal, capacidad, inventario y riesgo de entrega
- Estado de inspección crítica y liberación de lote
- Hitos de utillaje y problemas de muestras sin resolver
- Cambios que afectan a una o a ambas rutas
- Gasto acumulado del puente y cantidad restante prevista
- Criterios de salida, plan de solapamiento y responsables
Esta vista mantiene el puente ligado a su propósito. También conecta el suministro temporal con la estrategia Prototipado y producción CNC matriz en lugar de dejarlo derivar hacia una producción no gestionada.
Preguntas frecuentes sobre el suministro puente

¿Se pueden vender piezas puente a los clientes?
Solo cuando lo permitan los requisitos de producto, calidad, normativos y del cliente. Su proceso temporal y cualquier diferencia deben aprobarse formalmente y ser trazables.
¿Deben las piezas puente coincidir con el aspecto final?
Debe coincidir cuando el aspecto afecte a la aprobación o al uso por parte del cliente. De lo contrario, un acabado temporal documentado puede proteger el cronograma, siempre que las piezas no puedan confundirse con la producción final.
¿Qué pasa si el utillaje sigue deslizándose?
Vuelva a pronosticar la capacidad y el costo acumulado de inmediato. Decida si invertir en la ruta CNC, agregar un proveedor, modificar las liberaciones o cambiar el plan a largo plazo en lugar de depender de expediciones recurrentes.
¿Puede el CNC seguir siendo el proceso final?
Sí. Si la demanda, el cambio de diseño, la calidad o la economía del ciclo de vida lo respaldan, el puente puede convertirse en producción, pero debe someterse a una revisión formal de preparación para producción en lugar de cambiar de estatus por defecto.