
El cobre puede ser dimensionalmente estable y eléctricamente útil, y aun así un borde mecanizado puede verse desgarrado, embotado o con rebaba. Cuando eso ocurre, “el cobre es blando” no es un diagnóstico útil por sí solo. La formación de rebabas depende del grado exacto de cobre, el temple, la geometría del borde, el estado de la herramienta, la evacuación de virutas y la forma en que se inspecciona la característica final. Un resultado limpio comienza por identificar dónde se está deformando el borde y si el plano define qué significa “limpio”.
Esta guía se centra en las rebabas y el desgarro de bordes en cobre mecanizado, no en la selección general de grados de cobre ni en una visión general amplia del proceso. Ofrece a ingenieros y compradores una forma práctica de distinguir un problema de corte de un requisito de aceptación poco claro, y luego elegir una prueba correctiva sin cambiar varias variables a la vez.
Identifique primero la condición del borde
“Rebaba” describe varios resultados diferentes. Un labio delgado similar a una lámina en un borde de salida, un borde enrollado en forma de hongo, una cresta elevada en la intersección de una ranura y una superficie irregular en una pared delgada no apuntan a la misma causa. Fotografíe la pieza bajo una iluminación constante y marque la característica, la dirección de corte y la operación donde aparece la condición. Si la pieza se desbarba antes de la inspección, conserve una muestra tal como se mecanizó; de lo contrario, la evidencia necesaria para diagnosticar el filo de corte se habrá perdido.
También distinga el material empujado más allá del límite nominal de una superficie desgarrada dejada dentro del límite. Un labio saliente puede eliminarse con un chaflán controlado. Una cara desgarrada o embotada puede afectar el contacto, la conductividad, el sellado o la apariencia incluso después de eliminar el labio. Si la pieza contiene pequeños agujeros transversales o pasajes que se cruzan, inspeccione tanto los bordes de entrada como los de salida: una herramienta que limpia un lado puede empujar material hacia la abertura opuesta.
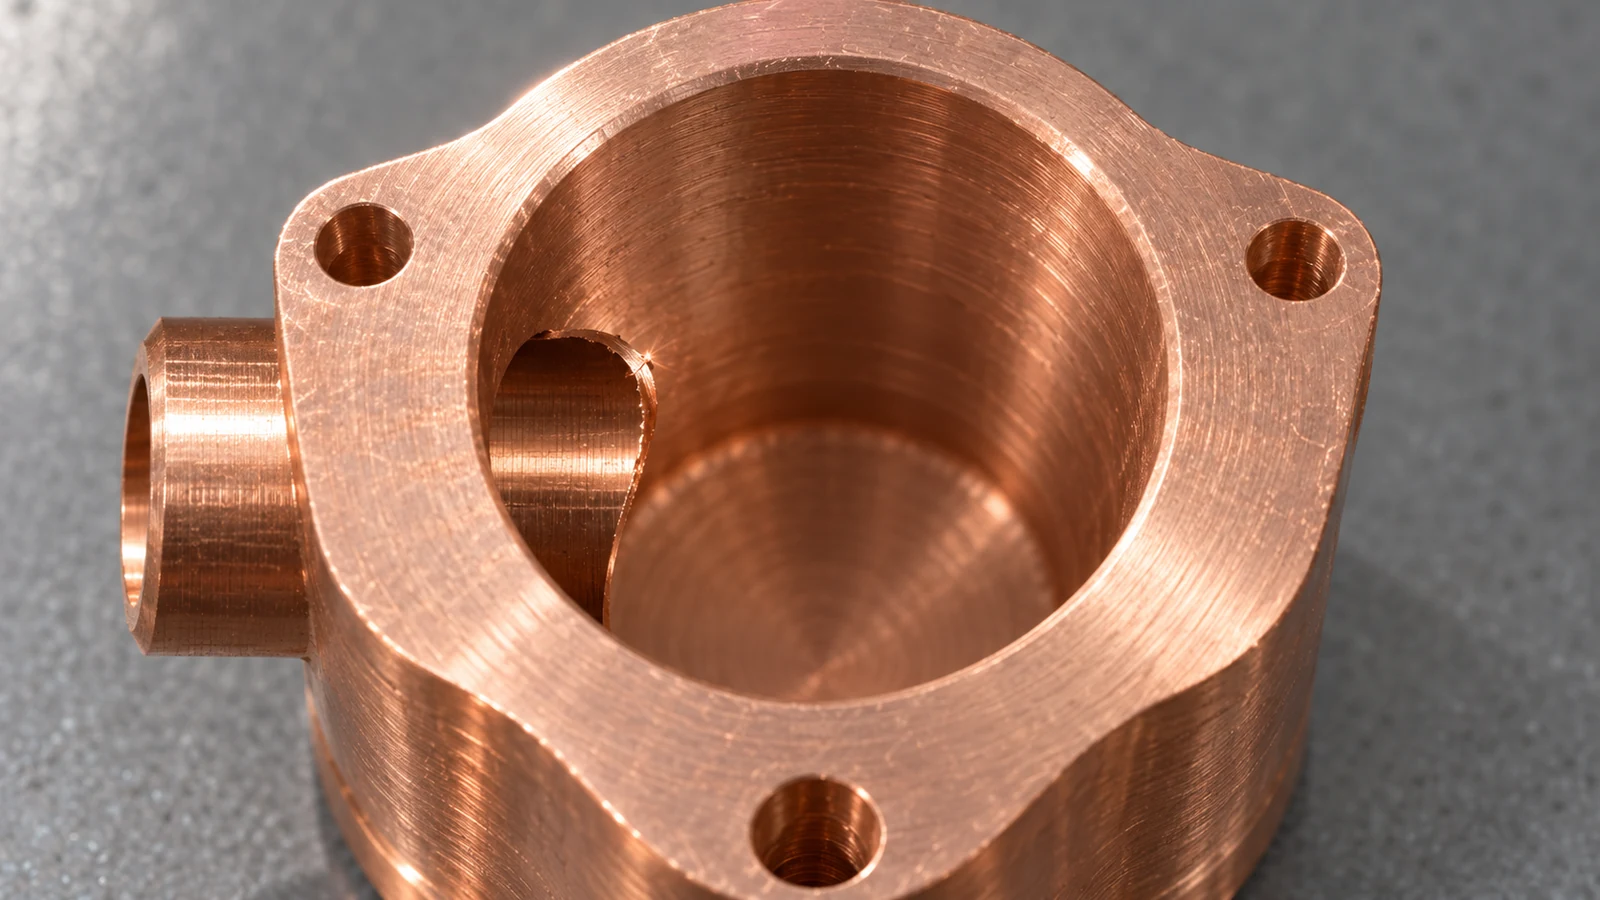
Por último, compruebe si la condición se repite en la misma ubicación. Una rebaba que sigue la salida de la herramienta en cada pieza sugiere un mecanismo de proceso estable. Un defecto que se desplaza entre piezas puede indicar en cambio un cambio en la agudeza del filo, acumulación de virutas, sujeción de la pieza o acabado manual inconsistente.
Por qué el cobre se desgarra en lugar de cizallarse limpiamente
Muchos grados de cobre son dúctiles. Si el filo de corte está desafilado, el borde puede presionar y arrastrar material antes de separarlo. Eso crea un filo de aportación o una superficie embotada, y la rotura final puede dejar un labio en lugar de un borde nítido. Una herramienta afilada y adecuada y un corte estable importan, pero el remedio no es simplemente aumentar la velocidad: la carga de viruta, la geometría de la herramienta, la estrategia de lubricación y la rigidez interactúan, y la prueba correcta depende del grado y la característica.

Las secciones delgadas son especialmente vulnerables porque el material puede deflectarse cuando la herramienta sale. Un voladizo largo, un soporte débil o un corte que deja una nervadura estrecha hasta el pase final pueden convertir una acción de cizallamiento nominalmente limpia en flexión y desgarro. Los agujeros transversales y las ranuras crean cortes interrumpidos; la herramienta entra y sale repetidamente, mientras las virutas pueden quedar atrapadas en la intersección. Para una pieza que también requiere Fresado CNC, la trayectoria de la herramienta y la orientación de la pieza deben revisarse juntas en lugar de tratar cada rebaba como un problema de acabado manual.
La condición del material también importa. “Cobre” puede referirse a diferentes grados y temples con diferente maquinabilidad y comportamiento de deformación. Un proceso probado en una condición de material no debe copiarse automáticamente a otra. Verifique la designación del material y la condición suministrada antes de usar un ajuste de corte para compensar lo que en realidad puede ser una sustitución de material.
Rastree la rebaba hasta la operación que la produjo
Comience con un mapa de características. Para cada rebaba, registre si se forma en la entrada de la herramienta, la salida de la herramienta, el extremo de una ranura, un avance perforado o una característica que se cruza. Luego compare la pieza antes y después de cada operación. Esto separa la operación que crea la rebaba de una operación posterior que simplemente la pliega u oculta.
| Condición observada | Mecanismo probable a investigar | Primera verificación útil |
|---|---|---|
| Labio delgado en un borde de salida consistente | El material se empuja a través antes de la separación | Afilado de la herramienta, soporte de salida y dirección de corte |
| Borde irregular alrededor de un agujero transversal | Avance interrumpido o virutas atrapadas | Secuencia de operaciones que se cruzan y acceso de las virutas |
| Mancha en una cara mecanizada amplia | Frotamiento, filo de aportación o formación inestable de viruta | Condición de la herramienta y si el corte frota en la penetración programada |
| Altura de rebaba variable en un lote | Cambio del filo de la herramienta, condición del material o soporte del utillaje | Punto de vida útil de la herramienta, lote de material y repetibilidad del amarre |
Utilice un aumento apropiado para el requisito de aceptación, no solo la yema del dedo. El tacto puede detectar un reborde grande, pero no puede distinguir de forma fiable un borde enrollado pequeño de una superficie desgarrada ni confirmar que un filo funcional esté intacto. Si la pieza tiene una cara de contacto eléctrico o una superficie de sellado, inspeccione esa región funcional por separado de un borde de manipulación no crítico.
Revise la secuencia de corte antes de añadir un paso secundario de desbarbado. Un taladro seguido de un taladro transversal puede dejar una intersección diferente que la secuencia inversa. Si un pase de acabado elimina la rebaba visible pero deja fragmentos sueltos en un conducto, la pieza puede seguir incumpliendo las expectativas de montaje o limpieza. Registre la secuencia, la herramienta y el estado de la pieza en cada punto de control.
Planifique una prueba correctiva controlada
Elija una variable que coincida con la evidencia. Si el borde se empuja de forma consistente en el momento del taladrado de salida, pruebe una estrategia de salida o una condición de soporte revisadas. Si la superficie está embadurnada en toda una cara, inspeccione el filo de corte y la formación de viruta antes de cambiar todo el programa. Si las virutas están compactadas en una intersección, evalúe el orden de las operaciones y el acceso para la evacuación. Mantenga estables el grado del material, el utillaje, el método de inspección y los parámetros restantes para que el ensayo pueda interpretarse.
Para un borde frágil, un pase de acabado independiente solo puede ayudar cuando elimina una cantidad definida de material sin redondear una esquina requerida ni alterar un ajuste. “Desbarbar todos los bordes” no es suficiente para un borde de sellado, un resalte de rodamiento, un contacto estrecho o una entrada para ajuste a presión. Estas características pueden necesitar una cota local, una vista de detalle o una condición explícita de no rotura. Si un chaflán uniforme es adecuado para bordes no críticos, indique la geometría permitida y el límite de inspección en la nota del plano.
Cuando un cambio mejora el aspecto pero provoca una deriva en una cota funcional, no es una corrección exitosa. Compare el resultado del borde con el esquema de referencias de la pieza, la geometría de acoplamiento y las operaciones de acabado posteriores al mecanizado. El cobre también puede recubrirse o someterse a otros acabados posteriormente; especifique si el borde se evalúa antes o después de ese paso, porque el recubrimiento o el proceso de acabado pueden cambiar la condición visible.
Haga que el requisito del borde sea inspeccionable
Ingeniería, compras e inspección necesitan un criterio de aceptación compartido. Identifique qué bordes son funcionales, cuáles son bordes de seguridad o manipulación y cuáles no son críticos. Para cada borde crítico, defina la condición de rebaba o de rotura de borde permitida de forma que pueda medirse o juzgarse con claridad. Evite depender de “bordes afilados eliminados” cuando la cantidad eliminada afecta a una cara de acoplamiento o a un conducto.
Para el aprovisionamiento, proporcione el grado y el temple del material, un plano con los bordes críticos identificados y cualquier requisito que se aplique después del recubrimiento o la limpieza. La información del material de cobre puede ayudar a enmarcar una discusión específica del grado, pero el plano y el método de inspección acordado siguen siendo la autoridad para aceptar una pieza concreta. Si el material suministrado difiere de la condición especificada, resuélvalo antes de cambiar la receta del proceso.
Un buen registro correctivo recoge la ubicación del defecto, el mecanismo probable, el parámetro elegido, el tamaño de la muestra, el método de inspección y si el cambio afecta a alguna cota u operación posterior. Ese registro hace que una investigación posterior sobre la vida útil de la herramienta o el lote de material sea mucho más rápida que depender de una nota vaga de que la pieza “parecía rugosa”.”
Preguntas frecuentes
¿Una rebaba más grande significa siempre que el grado de cobre es incorrecto?
No. El desgaste de la herramienta, el soporte del filo, la evacuación de viruta y la secuencia de operaciones pueden cambiar la formación de rebaba. Confirme la designación y la condición del material, y luego inspeccione el proceso de corte antes de concluir que el material es el responsable.
¿Puede el desbarbado manual resolver el desgarro de bordes en cobre?
Puede eliminar un reborde permitido, pero no explica ni repara necesariamente una superficie embadurnada, un borde de contacto dañado o virutas sueltas dentro de un conducto. Defina la condición de borde aceptable y verifique la característica funcional después del acabado.
¿Debe recibir cada borde de cobre el mismo rompimiento de arista?
No. Una nota uniforme solo es apropiada para bordes que comparten la misma función y el mismo riesgo. Las caras de sellado, los hombros de localización, los puertos pequeños y los bordes de contacto pueden necesitar su propio requisito o protección contra la eliminación de material.
¿Qué debe verificarse primero cuando las rebabas varían de una pieza a otra?
Compare el estado de la herramienta y la posición en la vida útil de la herramienta, el lote de material y el temple, el soporte de sujeción y la secuencia exacta de operaciones. Verifique también que la inspección utilice la misma iluminación, ampliación y definición de aceptación en todo el lote.