
Cuando las virutas de latón se enrollan alrededor de una herramienta, rozan una superficie acabada o se puentean en una ranura estrecha, la primera reacción suele ser culpar a la aleación. Eso puede ser parte de la historia, pero el control de virutas también es un problema del sistema de corte: la geometría de la característica, el compromiso de corte, la condición del filo, el suministro de refrigerante, la trayectoria de evacuación y la secuencia de operaciones determinan si la viruta se rompe, se despeja o vuelve al corte.
La pregunta útil no es simplemente “¿Qué latón produce virutas cortas?”. Es: ¿dónde queda atrapada la viruta, qué forma adopta en ese punto y puede el proceso crear una ruta segura de salida de la característica? Esta guía de resolución de problemas sigue esa secuencia para que un comprador o ingeniero de procesos pueda separar un problema de selección de aleación de un problema de trayectoria de herramienta o de acceso.
Mapee la viruta antes de cambiar la aleación
Registre la operación, la herramienta, la característica y el destino de la viruta. Una cinta continua larga de un diámetro torneado se comporta de manera diferente a los fragmentos compactos producidos al fresar un bolsillo. Anote si la viruta se enrolla alrededor de la pieza, se anida en un orificio transversal, raya una cara acabada o bloquea el refrigerante. Tome una fotografía solo después de que la máquina esté en un estado seguro; nunca meta la mano en el recinto de una máquina para recuperar una viruta mientras el equipo está en funcionamiento.
A continuación, compare la viruta con la pieza. Si una viruta se evacua sin peligro de un corte de torneado abierto, su longitud puede no importar. Si la misma cinta puede enrollarse alrededor de un eje pequeño o ser arrastrada sobre una superficie de sellado, la geometría de la pieza la hace relevante. Para un bolsillo profundo, la restricción principal puede ser la evacuación en lugar de la longitud de la viruta: incluso un fragmento corto puede permanecer en una esquina ciega donde la siguiente pasada lo vuelve a cortar.
Separe tres observaciones en el registro del proceso: forma de la viruta, ubicación de la viruta y defecto resultante. “Virutas largas” es incompleto. “Una cinta continua se acumula detrás del hombro y raya el muñón acabado durante la siguiente pasada” apunta a un mecanismo comprobable.
Qué convierte una viruta manejable en un enrollamiento
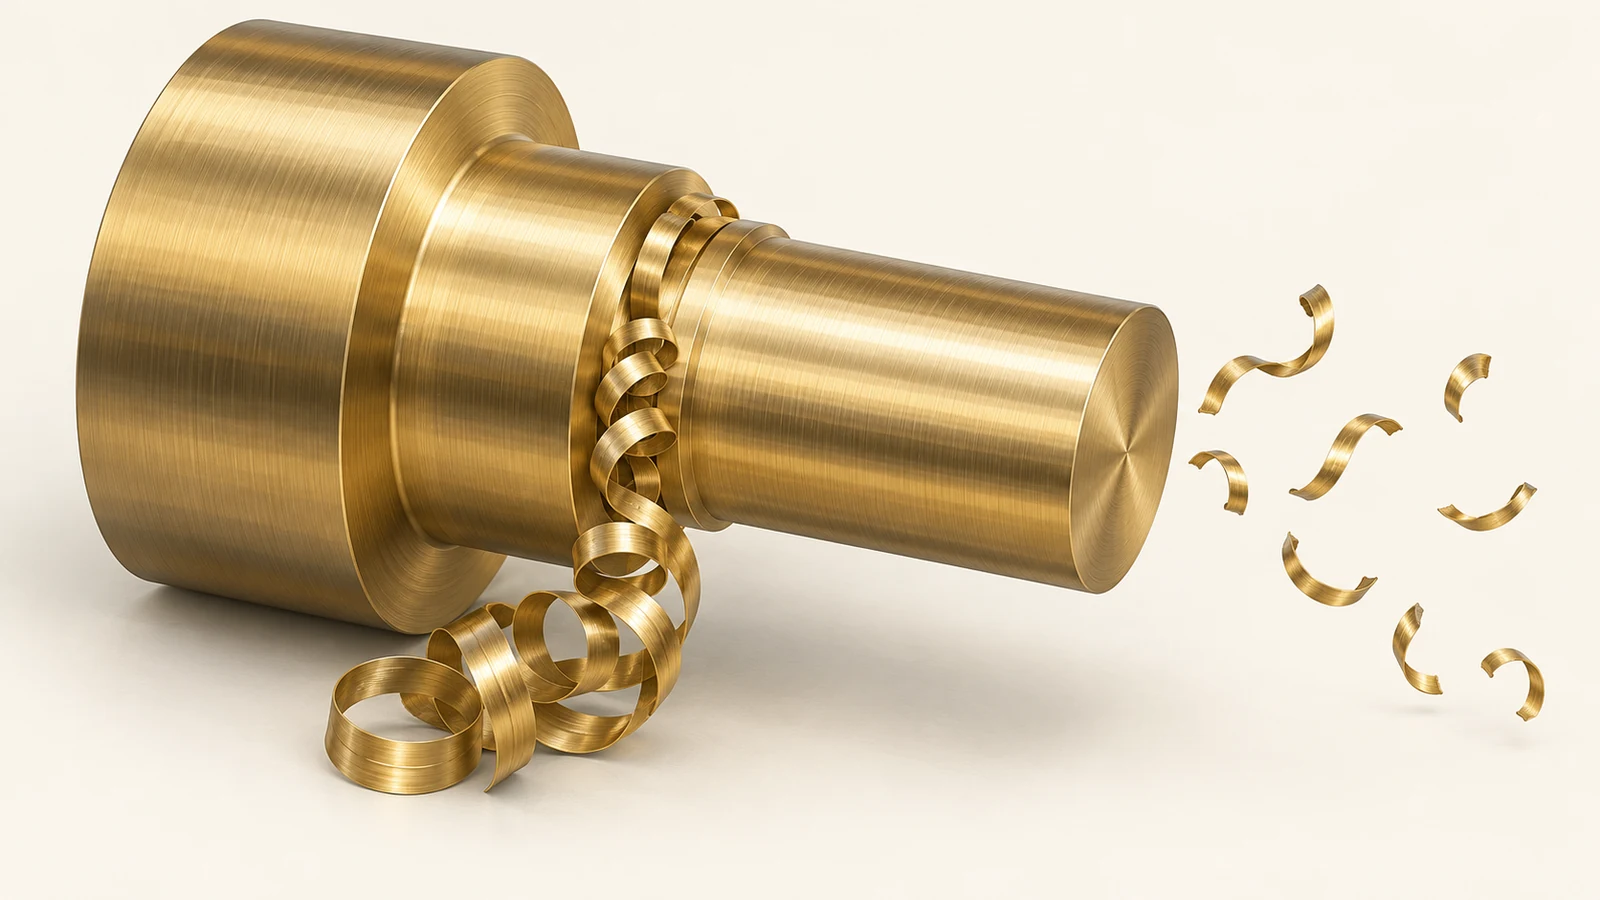
Una viruta se enrolla cuando permanece adherida el tiempo suficiente para seguir a la pieza o al cortador en rotación, y cuando no hay una ruta clara para que salga. En el torneado, una cinta continua puede enrollarse alrededor de la pieza o de la herramienta. En el fresado, las virutas pueden recortarse porque permanecen en un bolsillo o son arrastradas de vuelta a través de la zona de corte. Los orificios pequeños, las ranuras estrechas y los hombros crean trampas locales incluso cuando la pieza en general está abierta.
La condición del filo de la herramienta cambia la viruta. Un filo desgastado o inadecuado puede rozar, embarrar o formar una viruta difícil de romper. El compromiso de corte también importa: la cantidad de material eliminado por diente o por revolución influye en el grosor y la forma de la viruta. No existe un valor universalmente correcto de avance o velocidad sin la aleación, el utillaje, la geometría, la máquina y la configuración exactos. Utilice las recomendaciones del proveedor de utillaje y una prueba controlada en lugar de copiar un número de otro grado de latón o de otra máquina.
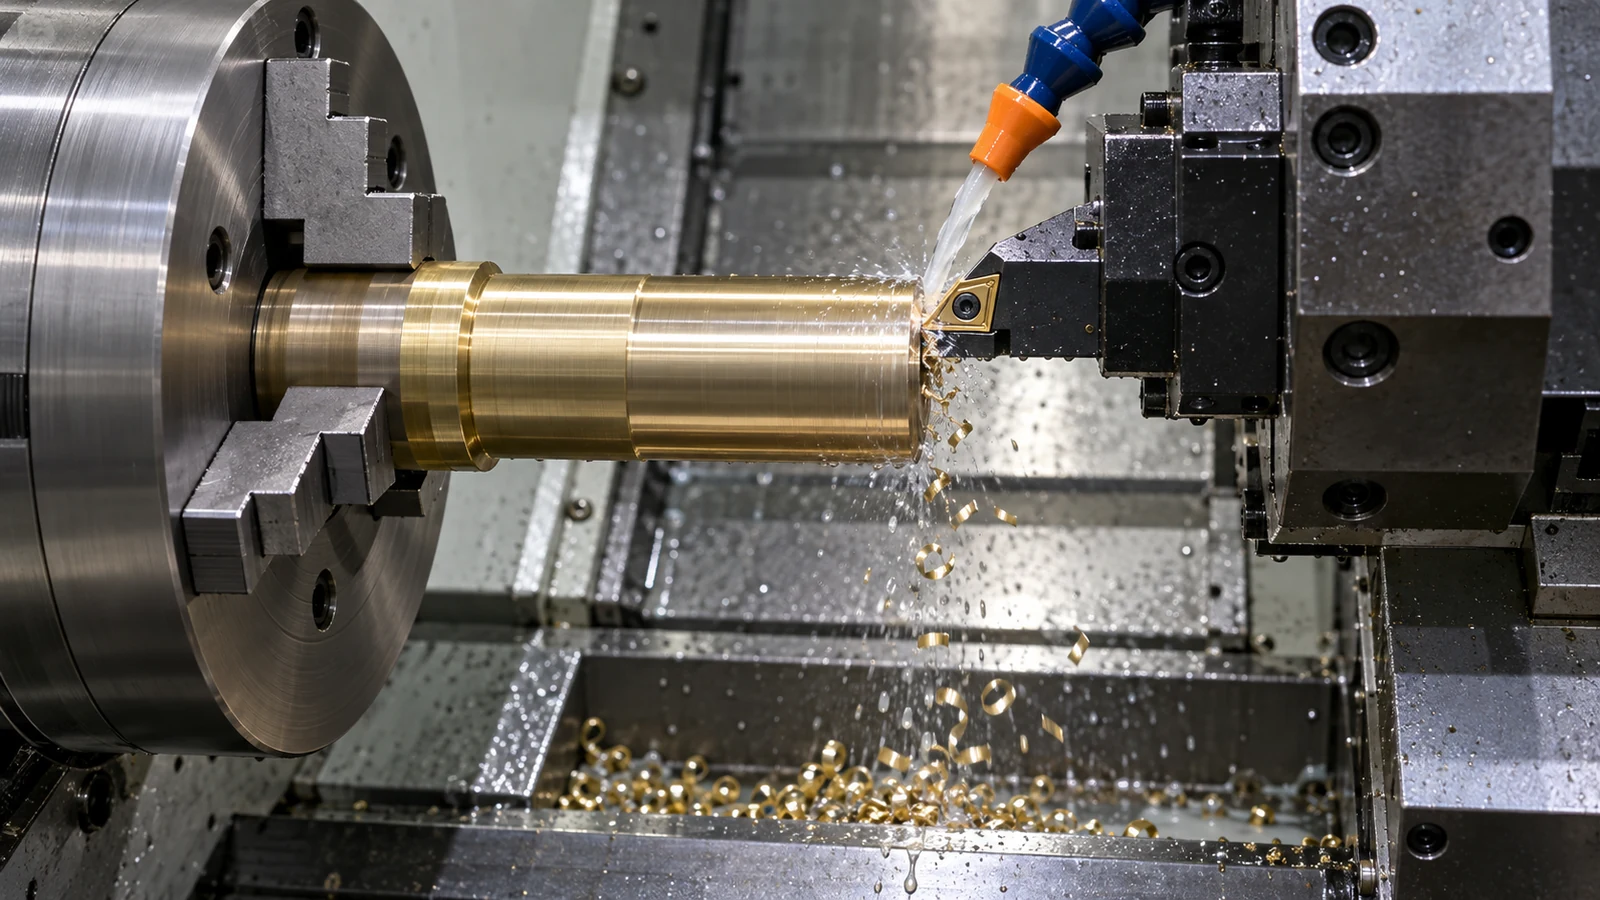
El refrigerante puede ayudar a evacuar las virutas cuando su dirección y presión alcanzan la zona de corte, pero el refrigerante no puede compensar una geometría cerrada ni una trayectoria de herramienta que acumula virutas en una esquina. En algunas geometrías, un cambio de herramienta o una secuencia revisada es más eficaz que aumentar el caudal de refrigerante. Si la pieza necesita torneado CNC, evalúe el flujo de virutas alrededor de hombros, ranuras y taladros como parte de la estrategia de torneado.
Lea el patrón de la característica
| Dónde se acumulan las virutas | Qué investigar | Por qué importa la ubicación |
|---|---|---|
| Detrás de un hombro torneado | Dirección de la viruta, aproximación de la herramienta y alivio en el hombro | El hombro puede impedir que una viruta en forma de cinta se aleje de la pieza |
| Dentro de un bolsillo o ranura | Holgura de evacuación, penetración de la fresa y orden de pasadas | Los fragmentos recortados pueden dañar el fondo o la pared lateral |
| En la intersección con un taladro transversal | Secuencia de taladrado y acceso de las virutas desde cada abertura | La segunda operación puede atrapar o plegar las virutas de la primera |
| En un diámetro acabado | Whether chips return to the surface during a later pass | A chip can scratch an otherwise acceptable finish |
| Near a tool or holder | Clearance, guarding, and chip evacuation path | A wrap can become a process-safety issue, not just a cosmetic defect |
The pattern can also show whether the issue is stable. If chips collect in the same pocket corner on every part, the path may be predictable and correctable. If the location varies with tool wear or batch position, check the cutting edge and process controls before redesigning the part. If the problem appears only after a particular secondary feature, review the order of operations.
For intersecting passages, inspect both the entrance and exit after each operation. A chip may look cleared from one side while remaining lodged deeper in the passage. Do not rely on a final air blast as the only evidence that a complex cavity is clean; define the required cleanliness level and an inspection method suited to the feature.
Ajuste el corte y el orden de las operaciones
Start with a low-risk sequence of checks. Confirm that the correct tool and insert are installed, inspect the edge for wear or damage, and verify that the chip path is not blocked by a fixture or adjacent geometry. Then change one process variable at a time. Depending on the operation, a different tool geometry, engagement, pass direction, or chip-breaking strategy may be worth testing. Keep the workholding and inspection method consistent so the outcome is attributable.
Operation order can matter more than expected. If a cross-hole is drilled before a nearby pocket is opened, the later operation may create an exit that helps chips clear—or it may push material into the hole. Conversely, drilling after the surrounding surfaces are finished may leave chips on a surface that is difficult to clean without damage. Compare sequence options using a sample and inspect the actual chip path, not just the program simulation.
For production, a chip-control adjustment must also be checked for tool life, cycle stability, and downstream finishing. A process that produces shorter chips but increases edge wear or changes a critical surface is not an improvement. Record the starting condition, adjustment, number of parts evaluated, and the effect on both chips and part features.
Cuándo importa realmente la selección de aleación
Alloy choice matters when the part’s functional requirements leave room for alternatives and when material behavior is consistently limiting the process. Different brass grades can vary in machinability, forming behavior, corrosion requirements, conductivity, and restrictions on lead content. The correct choice depends on the part and its service conditions; “best chip control” cannot be considered in isolation from those constraints.
Before changing grade, confirm the required specification, temper, regulatory or customer restrictions, and any joining or finishing needs. Compare the exact material designations—not just broad labels such as “free-machining brass.” The site’s brass material information is a starting point for understanding the available material family, while the drawing and purchase specification control the actual requirement.
If the alloy is fixed, process engineering should focus on tooling, access, engagement, evacuation, and sequence. If the alloy is open to review, treat a grade change as a design decision: verify the impact on strength, corrosion exposure, conductivity, forming, and downstream operations. A chip-control issue is not enough evidence by itself to approve a material substitution.
Preguntas que hacen compradores e ingenieros
¿Son las virutas largas de latón siempre señal de una mala condición de corte?
No siempre. Una viruta continua puede ser manejable cuando se evacua de forma segura y no entra en contacto con la pieza ni con la herramienta. Se convierte en un problema cuando se enrolla, se anida en un elemento de la pieza, bloquea el flujo o daña una superficie.
¿Debe un taller cambiar el grado de latón para resolver el enrollamiento de viruta?
Solo después de que los requisitos de la pieza permitan una sustitución y la evidencia del proceso indique que el comportamiento del material es una restricción principal. Primero hay que descartar herramientas desgastadas, mal acceso, virutas atrapadas y una secuencia de operaciones que impida la evacuación.
¿Puede el refrigerante por sí solo evitar que las virutas se recorten?
Puede ayudar en una zona de corte accesible, pero no puede garantizar la evacuación de un bolsillo ciego o un pasaje bloqueado. Revise la geometría, la trayectoria de la herramienta y las rutas de salida de la viruta, así como la dirección del refrigerante.