Das Potenzial von Drahterodier-Einsätzen erschließen
In der hochriskanten Welt der Präzisionsfertigung, in der Toleranzen in Mikrometern gemessen werden und die Bauteilkomplexität konventionelle Bearbeitung übersteigt, dominiert eine spezialisierte Werkzeuglösung: der Drahterodier-Einsatz. Ein Drahterodier-Einsatz ist mehr als nur ein Schneidwerkzeug – er ist ein Meisterwerk der Materialwissenschaft und der fortschrittlichen Fertigung, geboren aus genau dem Prozess, für den er konzipiert ist. Dieser Artikel taucht in die Geheimnisse hinter diesen Präzisionskomponenten ein und untersucht ihre Herstellung, ihre einzigartigen Vorteile und ihre transformative Wirkung auf die moderne Zerspanung.
Was sind Drahterodier-Einsätze?
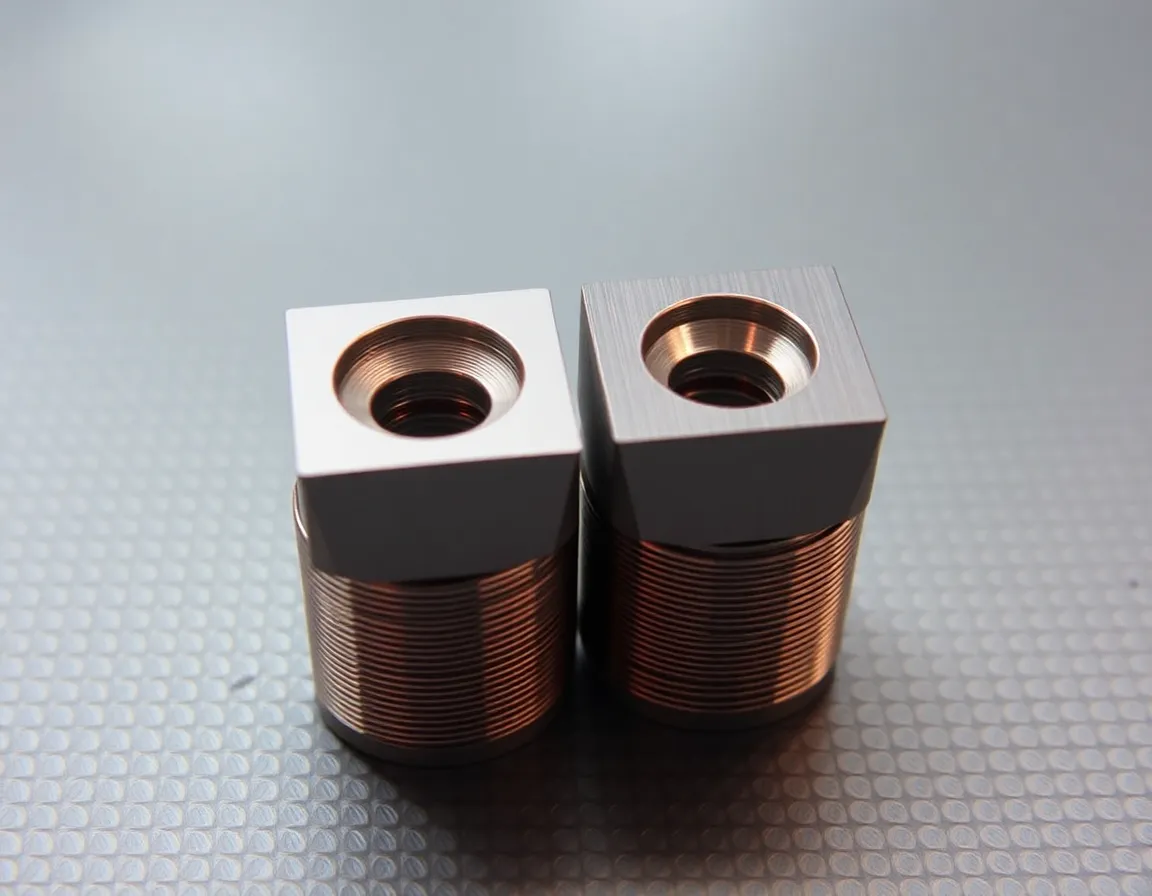
Im Kern ist ein Drahterodier-Einsatz (Electrical Discharge Machining) ein Schneidwerkzeug-Einsatz – wie sie beim Drehen, Fräsen oder Bohren verwendet werden –, der ganz oder teilweise mit dem Drahterodierverfahren hergestellt wurde. Anders als traditionelle Einsätze, die zu einer Near-Net-Form gepresst und gesintert und anschließend geschliffen werden, beginnen Drahterodier-Einsätze als vollständig gesinterter Rohling aus ultrahartem Material wie Wolframkarbid, CBN (Kubisches Bornitrid) oder PCD (Polykristalliner Diamant). Die Drahterodiermaschine schneidet dann akribisch die komplexe Geometrie des Einsatzes, einschließlich der äußerst wichtigen Schneidkanten, Spanbrecher, Spannlöcher und Kennzeichnungen, direkt in diesen gehärteten Rohling.
Diese Methode des "Schneidens mit einem Funken" ermöglicht die Erzeugung von Geometrien, die mit konventionellen Schleifscheiben schlicht unmöglich oder unverhältnismäßig teuer zu erreichen sind. Das Ergebnis ist ein Einsatz von außergewöhnlicher Präzision und Komplexität, bereit für die anspruchsvollsten Zerspanungsanwendungen.
Der Drahterodier-Herstellungsprozess: Ein Funke Genialität
Die Herstellung eines Drahterodier-Einsatzes ist eine faszinierende Anwendung der berührungslosen thermischen Bearbeitung. Ein dünner, elektrisch geladener Messing- oder beschichteter Draht (typischerweise 0,02 mm bis 0,33 mm Durchmesser) fungiert als Elektrode. Dieser Draht wird präzise entlang eines programmierten Pfades sehr nahe am leitfähigen Karbidrohling geführt, der in deionisiertem Wasser eingetaucht ist. Wenn der Spalt klein genug wird, springt ein kontrollierter Funke über und erzeugt intensive Hitze (etwa 8.000–12.000 °C), die augenblicklich einen mikroskopisch kleinen Teil des Werkstücks schmilzt und verdampft. Das deionisierte Wasser spült die Rückstände weg und kühlt das Material.
Dieser Prozess wird Hunderttausende Male pro Sekunde wiederholt, wobei sich der Draht stetig durch das Werkstück bewegt, wodurch ein präziser Schnittspalt erodiert und eine spiegelglatte Oberfläche hinterlassen wird. Das Fehlen physischer Schneidkräfte ist das entscheidende Unterscheidungsmerkmal, da es das Risiko von Mikrorissen oder durch mechanisches Schleifen verursachten Spannungen ausschließt.
Die unvergleichlichen Vorteile von Drahterodier-Einsätzen
Warum diesen komplexen elektrischen Prozess durchlaufen? Die Vorteile, die er dem fertigen Schneidwerkzeug verleiht, sind tiefgreifend und vielseitig.
Beispiellose geometrische Freiheit
Drahterodieren ist nicht durch Scheibenformen oder Schleifwinkel eingeschränkt. Es kann Folgendes erzeugen:
- Komplexe, nicht standardisierte Spanbrecherdesigns optimiert für spezifische Materialien und Schneidbedingungen.
- Extrem scharfe Schneidkanten (positive Spanwinkel, scharfe Kanten), die Schnittkräfte und Wärmeentwicklung reduzieren.
- Komplexe Spann- oder Verriegelungsmerkmale für eine sichere Montage in Werkzeughaltern.
- Individuell angepasste Wiper-Fasen oder Honmaße für höchste Oberflächengüteanforderungen.
Überlegene Schneidkantenintegrität und -konsistenz
Da die Wendeschneidplatte aus einem vorgehärteten Rohling geschnitten wird, besteht kein Risiko, die Mikrostruktur des Hartmetallsubstrats oder des Binders durch Schleifhitze zu verändern. Dadurch bleiben die ursprüngliche Zähigkeit und Verschleißfestigkeit des Materials erhalten. Darüber hinaus ist jede Wendeschneidplatte, die aus demselben CAD-Programm gefertigt wird, absolut identisch, was eine vorhersagbare und wiederholbare Leistung in der Serienfertigung gewährleistet.
Fähigkeit zur Bearbeitung ultra-harter Materialien
Drahtfunkenerosion ist eines der wenigen Verfahren, das vollständig gesintertes Hartmetall, CBN und PCD effektiv "bearbeiten" kann. Dies macht es zur einzigen praktikablen Methode, um Wendeschneidplatten aus diesen superharten Materialien mit komplexen Geometrien herzustellen, was die Tür zur Hochgeschwindigkeitsbearbeitung abrasiver Verbundwerkstoffe, gehärteter Stähle und Nichteisenmetalle öffnet.
Kosteneffizienz für Prototypen und Kleinserien
Obwohl der Drahtfunkenerosionsprozess selbst nicht schnell ist, entfällt die Notwendigkeit teurer, kundenspezifisch geformter Schleifscheiben. Dies macht ihn außerordentlich wirtschaftlich für die Herstellung von Prototypen-Wendeschneidplatten, Spezialwerkzeugen für Einzelaufträge oder kleinen bis mittleren Losgrößen, bei denen die Investition in dedizierte Schleifausrüstung nicht zu rechtfertigen ist.
Wichtige Anwendungen: Wo Drahtfunkenerosions-Wendeschneidplatten glänzen
Die einzigartigen Fähigkeiten von Drahtfunkenerosions-Wendeschneidplatten machen sie zum Werkzeug der Wahl in mehreren kritischen und fortschrittlichen Fertigungssektoren.
Luft- und Raumfahrt sowie Medizintechnik
Diese Branchen erfordern die Bearbeitung schwer zerspanbarer Legierungen wie Inconel, Titan und Kobalt-Chrom mit hoher Präzision und Oberflächenintegrität. Drahtfunkenerosions-Wendeschneidplatten mit optimierten, scharfen Geometrien und fortschrittlichen Beschichtungen reduzieren die Werkstückverformung, minimieren wärmebeeinflusste Zonen und erzeugen hervorragende Oberflächengüten, was für ermüdungsbeständige Luft- und Raumfahrtkomponenten und biokompatible medizinische Implantate entscheidend ist.
Hochpräzise Automobilfertigung und Formen-/Werkzeugbau
Von der Bearbeitung von gehärtetem Stahl für Spritzgussformen und Druckgussformen bis hin zur Herstellung von Hochleistungs-Motorkomponenten gewährleisten die Konsistenz und Schneidkantenqualität von Drahtfunkenerosions-Wendeschneidplatten eine längere Standzeit und reduzierte Polierzeit. Komplexe Spanbrecher sind besonders effektiv bei den intermittierenden Schnitten, die beim Fräsen gehärteter Formenstähle üblich sind.
Mikrobearbeitung und Feinschlichten
Die Fähigkeit, extrem kleine, präzise Einsätze mit scharfen Kanten herzustellen, macht das Drahterodieren ideal für Mikrobearbeitungsanwendungen, etwa in der Elektronik- und Optikindustrie. Diese Einsätze erzielen feine Oberflächengüten und halten enge Toleranzen an Miniaturbauteilen ein.
Individuelle und spezialisierte Schneidlösungen
Wann immer ein Standardkatalog-Einsatz für eine einzigartige Anwendung nicht ausreicht – sei es ein ungewöhnliches Werkstückmaterial, ein spezifisches Spansteuerungsproblem oder ein komplexes Bauteilmerkmal –, ist das Drahterodieren die Technologie der Wahl, um eine individuelle Einsatzlösung zu entwickeln.
Best Practices für die Nutzung von Drahterodier-Einsätzen
Um das Potenzial dieser Präzisionswerkzeuge voll auszuschöpfen, müssen Anwender bestimmte Best Practices einhalten.
Richtige Auswahl und Handhabung
Kennen Sie das für Ihr Material spezifizierte Substrat, die Beschichtung und die Geometrie. Die Kanten sind zwar präzise, können jedoch vor dem Honprozess empfindlich sein; handhaben Sie Einsätze mit Sorgfalt, um Ausbrüche zu vermeiden. Verwenden Sie geeignete Einsatzspannsysteme, die zu den konstruktiven Merkmalen des Einsatzes passen, um maximale Stabilität zu gewährleisten.
Optimierte Bearbeitungsparameter
Drahterodier-Einsätze, insbesondere solche mit scharfen, positiven Geometrien, ermöglichen oft höhere Vorschubgeschwindigkeiten oder geringere Schnittkräfte. Entscheidend ist jedoch, mit konservativen, vom Hersteller empfohlenen Geschwindigkeiten und Vorschüben zu beginnen. Nutzen Sie deren Potenzial für höhere Zerspanungsraten, vermeiden Sie jedoch übermäßig aggressive Parameter, die die filigrane Schneidkante beeinträchtigen könnten.
Fokus auf Kühlmittel und Spanabfuhr
Die komplexen Spanbrecher sind auf einen bestimmten Spanfluss ausgelegt. Stellen Sie sicher, dass Hochdruck-Kühlmittel durch das Werkzeug wirksam eingesetzt wird, um Späne zu brechen und abzuführen, ein Wiederanschneiden zu verhindern und die Wärme in der Schnittzone zu kontrollieren. Eine ordnungsgemäße Spanabfuhr ist entscheidend, um die fein gefertigten Schneidkanten zu schützen.
Inspektion und Wartung
Untersuchen Sie die Schneidkanten regelmäßig mikroskopisch auf Verschleiß. Die Gleichmäßigkeit von Drahterodier-Einsätzen bedeutet, dass Verschleißmuster vorhersehbar sind. Setzen Sie einen disziplinierten Indexierungs- und Austauschplan um, um katastrophale Ausfälle zu verhindern und die Teilequalität aufrechtzuerhalten.
Fazit: Die Zukunft der Präzision ist funkenerodiert
Drahterodier-Einsätze stellen den Höhepunkt der Synergie zwischen fortschrittlichem Werkzeugmaterial und modernsten Fertigungsverfahren dar. Sie sind nicht bloß eine Alternative zu geschliffenen Einsätzen, sondern eine überlegene Lösung für Anwendungen, die höchste geometrische Komplexität, Kantenkonsistenz und Leistung in anspruchsvollen Materialien erfordern. Während die Industrie weiterhin die Grenzen des Bearbeitbaren verschiebt – mit immer zäheren Materialien und komplexeren Bauteilkonstruktionen –, wird die Rolle des Drahterodierens in der Schneidwerkzeugproduktion nur noch zentraler werden. Indem Hersteller die Geheimnisse hinter deren Herstellung und Anwendung verstehen, können sie neue Ebenen an Produktivität, Präzision und Leistungsfähigkeit erschließen und Innovation in der Werkstatt entfachen.