
Фреза может выглядеть отцентрованной и всё равно снимать материал неравномерно. Причиной может быть биение на режущей кромке, но видимая проблема с качеством поверхности может также возникать из-за повреждённой канавки, неоднородной заготовки, отжатия инструмента или закрепления детали. Полезный вопрос не только в том, вращается ли инструмент ровно; важно, где ошибка возникает в сборке «инструмент–держатель–шпиндель» и как эта ошибка меняется под нагрузкой.
Что означает биение на режущей кромке
Биение описывает величину отклонения вращающегося инструмента или базовой поверхности от заданной оси. Радиальное биение смещает инструмент в стороны при вращении; осевое биение описывает вариацию вдоль оси, часто заметную как неравномерное участие зубьев концевой фрезы. Измерение только торца шпинделя не даёт полной картины, поскольку каждый стык и сам инструмент могут вносить ошибку.
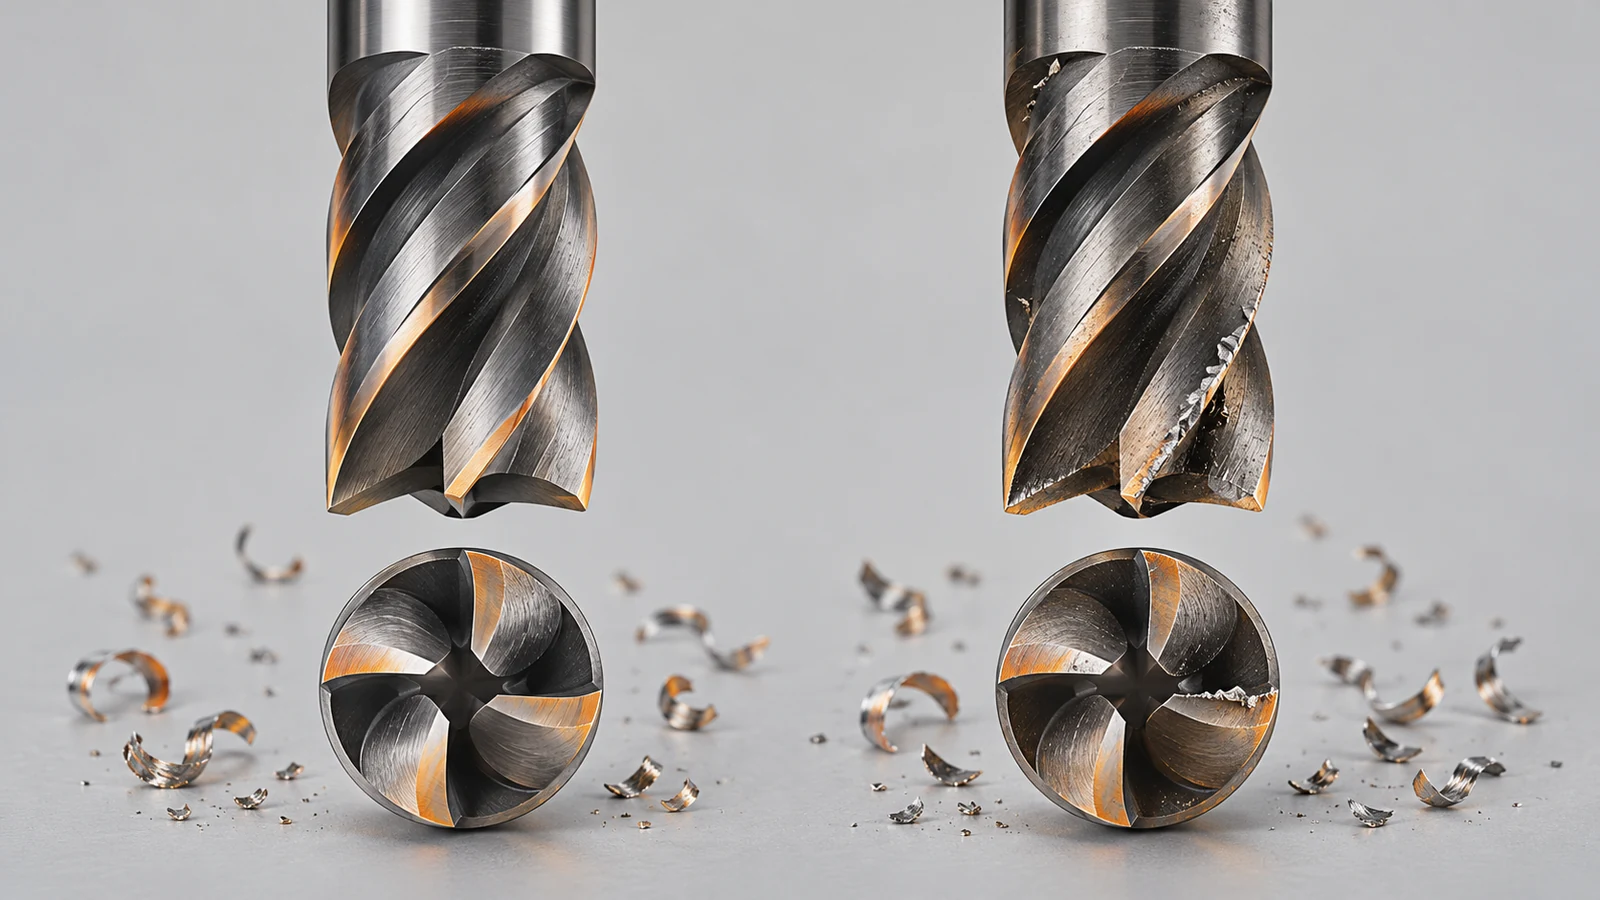
При фрезеровании радиальное биение может приводить к тому, что одна канавка несёт большую часть нагрузки на стружку, чем соседние. Эта канавка может изнашиваться быстрее, оставлять другой след на поверхности или давать размер, меняющийся по мере износа инструмента. Осевая вариация может приводить к тому, что одна торцевая режущая кромка режет глубже другой. Ни один из симптомов не является уникальным для биения, поэтому рассматривайте его как проверяемую причину, а не как диагноз, основанный только на внешнем виде.
Где ошибка может возникнуть в оснастке
Представьте вращающуюся сборку как цепочку: шпиндель, конус или стык, держатель инструмента, цанга или система закрепления и фреза. Загрязнения, заусенцы, износ, неплотная посадка, неподходящий держатель или повреждённый инструмент могут нарушить соосность в разных точках. Большой вылет инструмента и сила резания добавляют отжатие, которое не то же самое, что статическое биение, но может выглядеть похоже, когда инструмент режет.
Прежде чем менять коррекции или заменять компонент станка, изолируйте оснастку. Очистите сопрягаемые поверхности утверждённым в цехе способом, осмотрите фрезу и держатель, переустановите инструмент и сравните показания в нескольких положениях. Для более широкого обзора операции см. раздел сайта возможностей ЧПУ-фрезерования и родительское руководство по процесс ЧПУ-обработки.
Соотнесите симптом с вероятной причиной
| Наблюдаемый симптом | Возможный механизм, связанный с биением | Другие причины, которые следует исключить |
|---|---|---|
| Одна канавка изнашивается заметно сильнее | Неравномерная радиальная нагрузка на режущую кромку | Неравномерная геометрия кромок, прерывание материала, пакетирование стружки |
| Изменение качества обработки по окружности отверстия или кармана | Смещение центра инструмента при вращении | Прогиб, колебания припуска, вибрация, изменение зоны контакта |
| Обработанное торцевой фрезой дно имеет ступеньку или неравномерный след | Разница осевой высоты кромок | Настройка вылета инструмента, выверка станка, интерполяция или ошибка наладки |
| Показания изменяются после смены инструмента | Вариация посадки, цанги или интерфейса держателя | Другая геометрия фрезы или схема измерения |
Это вспомогательное средство для локализации неисправности, а не однозначная диагностическая таблица. Записывайте инструмент, держатель, место измерения и условия резания, чтобы сравнения оставались осмысленными.
Измеряйте у рабочего конца
Используйте чистый подходящий индикатор и воспроизводимую настройку. Измеряйте на прямом доступном хвостовике или калибровочной поверхности вблизи режущего конца, затем поворачивайте сборку вручную в соответствии с процедурой безопасности станка. Измерение дальше от фрезы может не выявить угловую погрешность, которая растёт с расстоянием. Не прижимайте индикатор настолько сильно, чтобы отклонить небольшой инструмент.
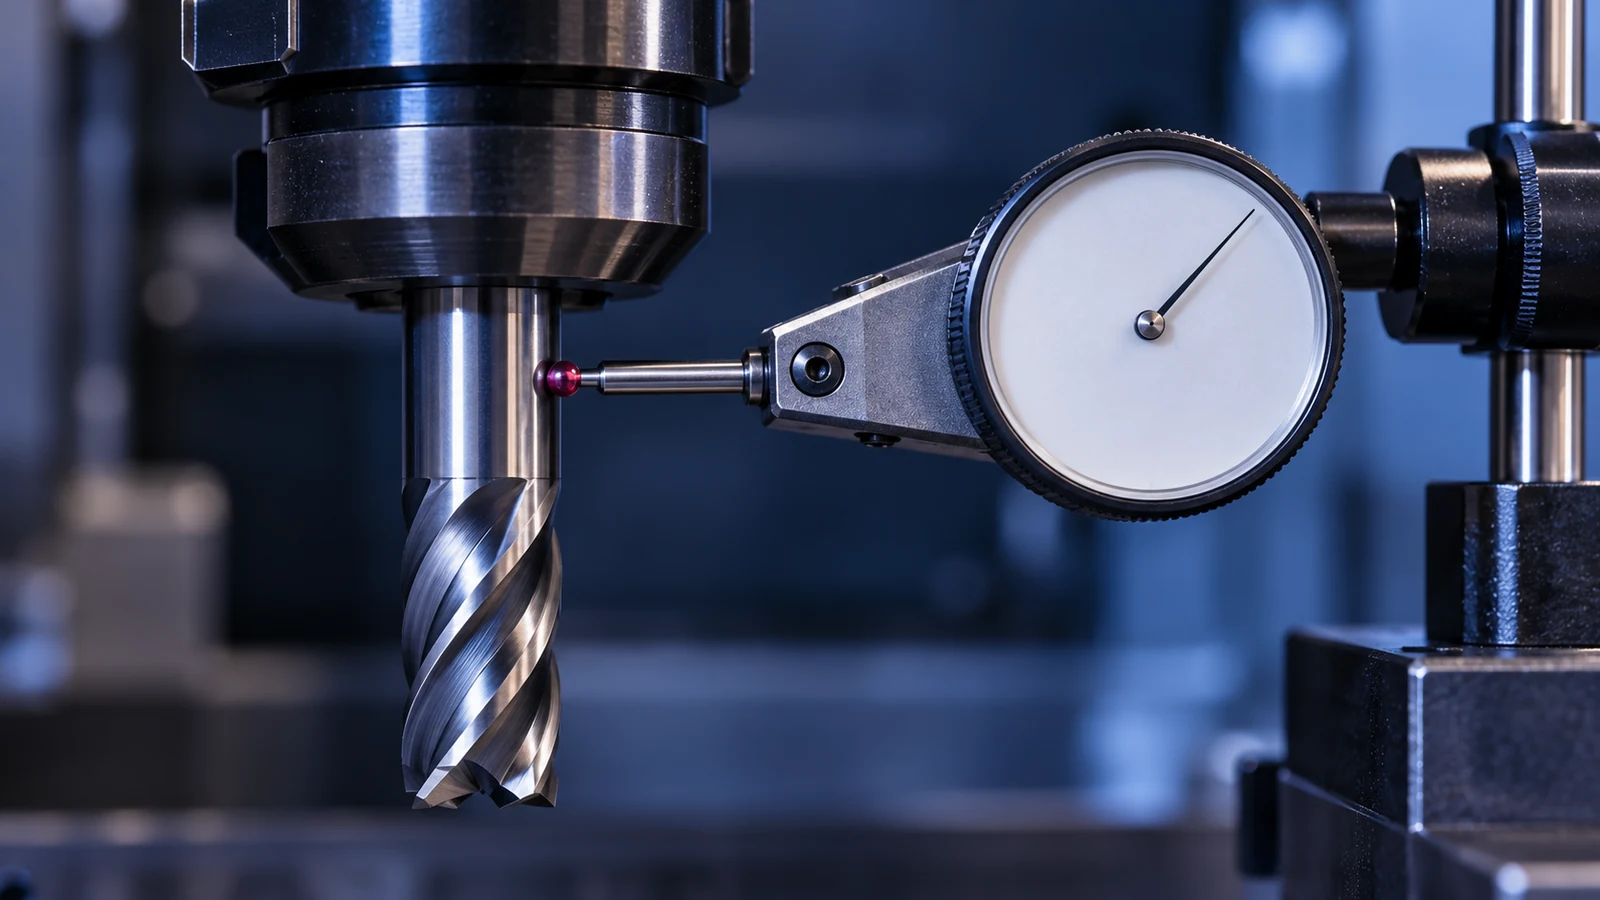
Проверьте результат в том же месте после повторной установки инструмента. Если показание следует за фрезой при её переносе в другой держатель, осмотрите или замените фрезу. Если оно следует за держателем, проверьте цангу и интерфейс. Если оно сохраняется при смене сборок, привлеките ответственного за проверку шпинделя. Пределы приёмки должны определяться требованиями станка, держателя, инструмента, процесса и чертежа — а не обобщённым числом, оторванным от применения.
Снижайте вариацию, связанную с биением, прежде чем она дойдёт до детали
- Содержите конусы держателей, цанги и хвостовики фрез в чистоте и защищёнными.
- Используйте сочетание держателя и инструмента, подходящее к диаметру фрезы, вылету и операции.
- Заменяйте повреждённые или изношенные расходные элементы, а не компенсируйте вслепую коррекциями.
- Проверяйте состояние инструмента, когда чистота обработки, размер или характер стойкости инструмента неожиданно меняются.
- Для критичных элементов задайте метод измерения и критерии приёмки в технологическом плане.
Когда приёмка детали зависит от размерных данных, связывайте проверки инструмента с планом контроля, а не рассматривайте их как изолированную задачу обслуживания. Раздел сайта обзор качества описывает контекст качества; фактические требования к контролю всё равно необходимо согласовать для детали и чертежа.
Вопросы, которые задают станочники и покупатели
Может ли низкое показание биения гарантировать хорошую чистоту обработки?
Нет. Это устраняет один возможный источник неравномерного резания, но на результат также влияют геометрия инструмента, жёсткость, скорость и подача, поведение материала, СОЖ и закрепление заготовки.
Следует ли измерять биение на шпинделе или на фрезе?
Оба места могут помочь локализовать источник. Для влияния на изготовление детали воспроизводимое измерение вблизи рабочего конца информативнее, чем опора только на отсчёт шпинделя.
Is tool deflection the same as runout?
No. Runout is geometric variation during rotation; deflection is displacement under force. Cutting can combine both, so compare a static measurement with behavior under the actual operation.