O Herói Anônimo dos Sistemas Ópticos: O Papel Crítico dos Adaptadores de Precisão
No mundo da óptica de alto desempenho — desde a litografia de semicondutores de ponta e imageamento médico até a vigilância aeroespacial e a cinematografia profissional — a lente costuma ser a estrela do espetáculo. No entanto, mesmo a lente mais exquisitamente polida torna-se inútil se não puder ser montada com precisão, estabilidade e repetibilidade absolutas. Este é o domínio da usinagem de adaptadores de lentes de precisão, um campo especializado da manufatura onde mícrons importam e a ciência dos materiais encontra a engenharia meticulosa. Um adaptador de lente é muito mais do que um simples espaçador mecânico; é a interface crítica que define o eixo óptico, mantém as distâncias focais e garante que todo o sistema opere em seu limite teórico. Esta análise aprofundada explora a arte, a ciência e a tecnologia por trás da usinagem desses componentes vitais.
Anatomia de um Adaptador de Lente de Precisão: Mais do Que os Olhos Veem
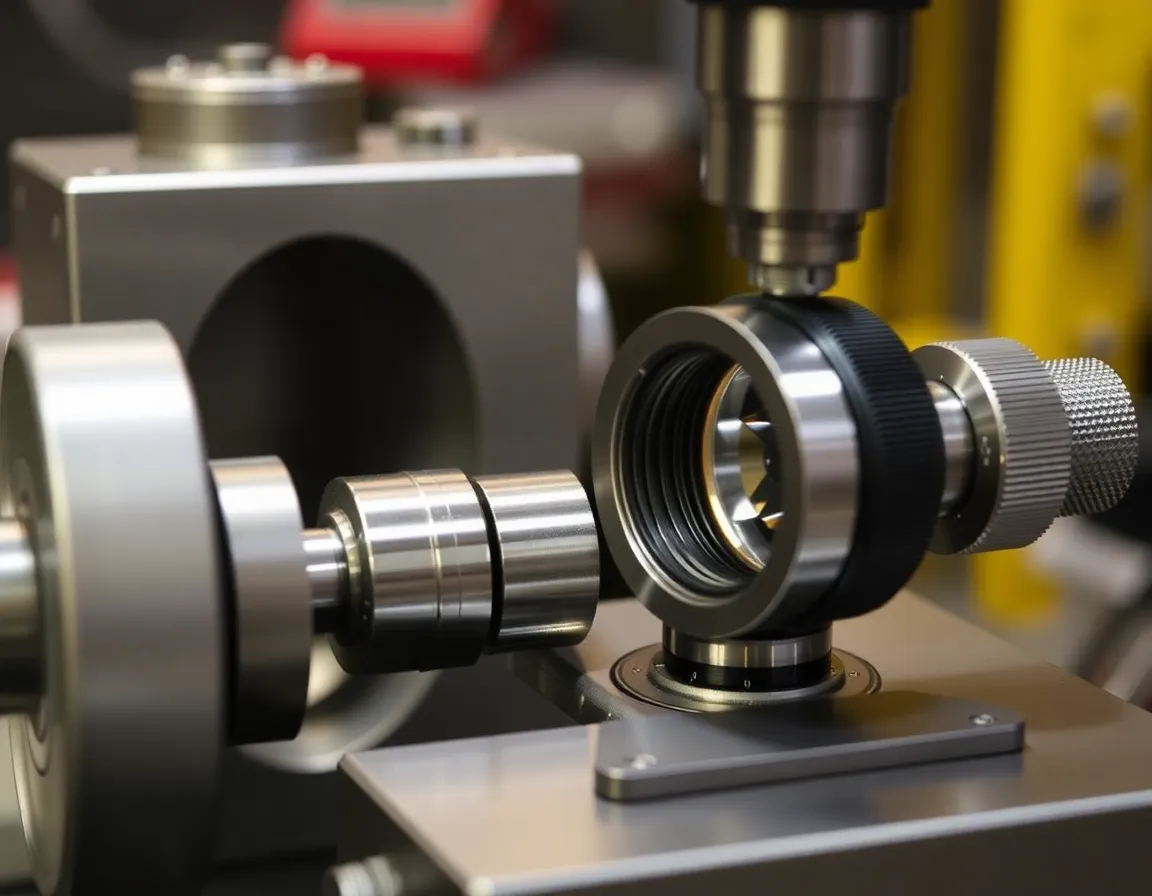
Em sua essência, um adaptador de lente é uma interface de montagem que permite que uma célula de lente ou elemento óptico seja fixado com segurança a uma carcaça, estágio ou outra lente. Suas funções principais são registro mecânico, precisão posicional e isolamento ambiental. Para isso, seu projeto incorpora diversas características não negociáveis, cada uma exigindo abordagens de usinagem específicas.
Principais Características e Suas Implicações na Usinagem
Superfícies de Furo de Precisão e de Referência: O diâmetro interno (furo) que entra em contato com o barril da lente ou o diâmetro externo (DE) que se encaixa em um alojamento deve ser usinado com tolerâncias extremamente apertadas, frequentemente dentro de ±0,005 mm ou menos. Isso garante que o eixo óptico esteja perfeitamente centralizado e perpendicular ao plano da imagem. Alcançar isso exige tornos CNC de alta precisão ou retificadoras com excepcional exatidão de fuso e estabilidade térmica.
Rosqueamento (por exemplo, C-Mount, T-Thread, Personalizado): Rosca padronizadas como 1"-32 UN (C-mount) ou M42x1mm são comuns. Essas roscas devem ser cortadas com precisão para evitar "oscilação" ou inclinação, que induz desalinhamento óptico. O rosqueamento de ponto único em um torno CNC é o padrão ouro, permitindo forma de rosca, passo e concentricidade perfeitos com as demais características do adaptador.
Assento da Distância Focal de Flange (FFD): Esta é a superfície de referência crítica que define a distância exata do plano de montagem da lente até o sensor ou plano da imagem. A FFD deve ser usinada com acabamento superficial submicrométrico e perpendicularidade absoluta em relação ao furo. Isso frequentemente envolve uma operação final de retificação ou lapidação após a usinagem primária para eliminar qualquer empenamento ou irregularidade.
Defletores de Luz e Recursos Antirreflexivos: Para evitar que luz parasita (flare) degrade o contraste da imagem, os adaptadores frequentemente incluem defletores internos, sulcos enegrecidos ou bordas em fio de faca. A usinagem desses recursos exige ferramentas pequenas e afiadas e estratégias para criar sulcos profundos e rebaixados sem induzir vibração ou deflexão da ferramenta.
O Fluxo de Trabalho de Usinagem: Da Matéria-Prima à Interface Óptica
Criar um adaptador de alta precisão é um processo de múltiplas etapas, no qual o planejamento e a ordem das operações são primordiais. Um fluxo de trabalho típico para um adaptador complexo pode prosseguir da seguinte forma:
1. Seleção e Preparação do Material
A escolha do material é fundamental. Seleções comuns incluem:
- Alumínio 6061-T6 / 7075-T6: Leve, com boa usinabilidade e estável. Frequentemente usado em aplicações de consumo, cinema e muitas industriais. Pode receber anodização dura para resistência ao desgaste e à corrosão.
- Aço Inoxidável (304, 316, 416): Oferece resistência superior, estabilidade térmica e resistência à corrosão. Essencial para ambientes de alta carga, vácuo ou severos. Mais desafiador de usinar, exigindo equipamentos rígidos e ferramentas adequadas.
- Invar / Super Invar: Uma liga de níquel-ferro com um coeficiente de expansão térmica (CTE) excecionalmente baixo. Utilizada nas aplicações mais termicamente sensíveis, como óptica de satélites ou sistemas de metrologia, onde a estabilidade dimensional ao longo de variações de temperatura é crítica.
- Latão: Excelente maquinabilidade e resistência natural à corrosão, frequentemente utilizada para adaptadores fotográficos personalizados e protótipos.
O material é primeiro cortado à medida, aliviado de tensões (se necessário) e frequentemente pré-maquinado para uma forma aproximada, de modo a remover o volume excedente.
2. Operações Primárias de Maquinagem CNC
Esta etapa forma a maior parte da geometria do adaptador. Um centro de maquinagem CNC moderno de 4 ou 5 eixos permite a maquinagem completa em uma ou duas fixações, minimizando a acumulação de erros.
- Torneamento: Realizada num torno CNC ou centro de torneamento-fresagem para criar o diâmetro externo (OD) principal, o furo e as faces frontal/traseira. Isto garante a concentricidade destas características críticas.
- Fresamento: Utilizada para criar faces planas externas, furos de montagem, defletores de luz e quaisquer características não rotacionalmente simétricas. A maquinagem de 5 eixos é inestimável para adaptadores complexos com portas angulares ou montagens cinemáticas integradas.
- Perfuração e Rosqueamento: Para furos de parafusos de fixação, pinos de travamento ou parafusos de montagem. Estes devem ser posicionados com precisão e perpendiculares para evitar a indução de tensões ou inclinação.
Ao longo deste processo, a gestão do refrigerante e o controlo térmico são vitais para evitar que a peça aqueça e expanda durante a maquinagem, o que levaria a imprecisões após o arrefecimento.
3. Acabamento Secundário e Validação
Após a maquinagem primária, as características críticas são frequentemente sujeitas a acabamento.
- Retificação/Lapidação: O assento da FFD e o furo de registro podem ser retificados finamente ou lapidados para atingir a dimensão final, o acabamento superficial (frequentemente Ra < 0,4 µm) e a planicidade.
- Tratamentos de Superfície: Anodização (para Al), passivação (para aço inoxidável) ou enegrecimento especializado (por exemplo, revestimento de níquel com Teflon para baixa refletância) são aplicados. Crucialmente, esses revestimentos adicionam espessura. O operador de usinagem deve "usinar na medida", considerando a espessura precisa pós-revestimento para garantir que as dimensões finais permaneçam dentro da tolerância.
- Metrologia e Inspeção: Cada dimensão crítica é verificada usando ferramentas como máquinas de medição por coordenadas (CMM), comparadores ópticos, micrômetros a laser e medidores de altura de alta precisão. Concentricidade, perpendicularidade e qualidade da rosca são rigorosamente verificadas em relação ao desenho.
Aplicações e Boas Práticas em Design para Manufaturabilidade
Adaptadores de precisão são onipresentes em todos os setores tecnológicos. Em visão de máquina, eles garantem foco e alinhamento repetíveis em sistemas de inspeção automatizados. Em biotecnologia e dispositivos médicos, eles possibilitam imagens nítidas em microscópios e endoscópios. Sistemas aeroespaciais e de defesa dependem deles para manter o alinhamento sob vibração extrema e ciclagem térmica. Para cinegrafistas, eles permitem o uso de lentes vintage valiosas em câmeras digitais modernas sem comprometer a qualidade óptica.
Boas Práticas para uma Usinagem de Adaptadores Bem-Sucedida
Colabore desde o início: Envolva seu operador de usinagem durante a fase de projeto. Ele pode aconselhar sobre tolerâncias (especifique apenas o que é crítico), escolhas de material e design de recursos (por exemplo, evitar paredes finas e profundas) para reduzir custos e melhorar a manufaturabilidade.
Compreenda as Tolerâncias: Tolerâncias mais apertadas aumentam exponencialmente o custo. Defina uma análise clara de empilhamento de tolerâncias para saber quais dimensões são realmente críticas para o desempenho óptico (como FFD e concentricidade) e quais podem ser mais folgadas.
Especifique os Revestimentos Claramente: Indique claramente no desenho os tratamentos de superfície exigidos, incluindo normas específicas (por exemplo, MIL-A-8625 para anodização) e observe quais dimensões são "dimensões finais pós-revestimento"."
Planeje os Efeitos Térmicos: Para as aplicações de maior precisão, especifique materiais como o Invar ou projete com compensação térmica em mente. Informe o maquinista se a peça será usada em um ambiente com temperatura controlada, para que ele possa realizar a inspeção final a uma temperatura correspondente.
Conclusão: A Base da Fidelidade Óptica
A usinagem de precisão de adaptadores de lentes é uma disciplina em que a engenharia mecânica se torna um facilitador da perfeição óptica. Ela preenche a lacuna entre o projeto teórico da lente e o desempenho no mundo real. O investimento em um adaptador meticulosamente usinado — projetado com cuidado, fabricado com materiais apropriados e produzido em equipamentos de última geração com inspeção rigorosa — é um investimento na confiabilidade, repetibilidade e desempenho final de todo o sistema óptico. Em um mundo cada vez mais impulsionado por imagens e medições precisas, o humilde adaptador de lentes, embora muitas vezes fora de vista, definitivamente nunca sai da mente daqueles que compreendem a importância de uma base perfeita.