Introdução: O Papel Crítico da Carcaça do LiDAR
Nos campos em rápida evolução de veículos autônomos, robótica e levantamento avançado, a tecnologia de Detecção e Alcance por Luz (LiDAR) é um pilar fundamental. Embora muita atenção seja dada aos lasers, scanners e detectores no coração de um sistema LiDAR, o herói anônimo que garante sua confiabilidade e precisão é frequentemente a carcaça. A usinagem de precisão da carcaça do LiDAR é o processo de fabricação especializado que cria o invólucro de proteção, estrutural e com gerenciamento térmico para esses componentes optoeletrônicos sensíveis. Este guia aprofunda-se nas complexidades desse processo crítico, explorando por que ele é fundamental para o desempenho e a longevidade de qualquer sistema LiDAR.
O que é a Usinagem de Precisão da Carcaça do LiDAR?
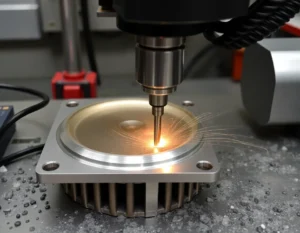
A usinagem de precisão da carcaça do LiDAR refere-se ao uso de técnicas avançadas de usinagem controlada por computador (CNC) para fabricar o invólucro estrutural de um sensor LiDAR a partir de blocos maciços de material, tipicamente ligas de alumínio, mas também incluindo plásticos especializados, titânio ou aço inoxidável. Diferentemente de invólucros genéricos, uma carcaça de LiDAR é um componente altamente projetado, concebido segundo especificações rigorosas. Não é apenas uma caixa; é parte integrante do caminho óptico, um sistema de gerenciamento térmico e a primeira linha de defesa contra riscos ambientais.
Objetivos Principais do Processo de Usinagem
O processo de usinagem é orientado por vários objetivos inegociáveis:
- Precisão Dimensional e Geométrica: Recursos como bases de montagem, janelas ópticas e portas de conector devem ser usinados com tolerâncias de nível micron para garantir o alinhamento perfeito dos componentes internos.
- Vedação Hermética: A carcaça deve proteger os componentes eletrônicos sensíveis contra umidade, poeira e outros contaminantes, exigindo frequentemente a usinagem de superfícies de vedação impecáveis para juntas ou anéis O-ring.
- Gerenciamento Térmico: A carcaça atua como dissipador de calor. A usinagem define estruturas de aletas, pastas térmicas e superfícies de contato para dissipar eficientemente o calor gerado por lasers e processadores.
- Integridade Estrutural e Redução de Peso: Ela deve suportar vibração, choque e, às vezes, pressão extrema, minimizando o peso, especialmente em aplicações automotivas e aeroespaciais.
- Clareza Óptica e Integração de Janelas: A usinagem da abertura óptica e da interface para a janela de proteção (ou domo) é crítica para evitar distorção ou atenuação do sinal.
Principais Materiais e Considerações de Usinagem
A escolha do material é a primeira decisão crítica na fabricação de carcaças para LiDAR, influenciando diretamente a estratégia de usinagem, o desempenho e o custo.
Materiais Comuns
Ligas de Alumínio (por exemplo, 6061-T6, 7075-T6): A escolha mais prevalente devido à excelente relação resistência-peso, boa usinabilidade e condutividade térmica superior. A anodização é frequentemente aplicada para resistência à corrosão e endurecimento superficial.
Aço Inoxidável (por exemplo, 304, 316): Utilizado para aplicações que exigem durabilidade extrema, resistência à corrosão (por exemplo, ambientes marinhos) ou vedação hermética por soldagem. É mais pesado e mais difícil de usinar do que o alumínio.
Plásticos de Engenharia (por exemplo, PEEK, Ultem): Escolhidos por suas propriedades leves, características dielétricas inerentes e resistência a certos produtos químicos. A usinagem de plásticos requer ferramentas e técnicas específicas para evitar acúmulo de calor e deformação.
Ligas de Magnésio: Oferecem uma relação resistência-peso ainda melhor que o alumínio, mas são menos comuns devido ao custo mais alto e a requisitos específicos de usinagem e acabamento.
Técnicas de Usinagem e Tolerâncias
A usinagem de precisão para carcaças de LiDAR emprega centros de usinagem CNC multieixos e centros de torneamento. usinagem CNC de 5 eixos é particularmente valiosa, pois permite a criação de formas complexas e contornadas (como carcaças aerodinâmicas para veículos) e a usinagem de ângulos e recursos precisos a partir de múltiplas orientações em uma única configuração. Isso reduz erros e melhora a eficiência. As tolerâncias são excepcionalmente apertadas, frequentemente na faixa de ±0,025 mm a ±0,05 mm (±0,001" a ±0,002") para recursos críticos, garantindo que a unidade LiDAR montada mantenha sua precisão calibrada ao longo de sua vida operacional.
Benefícios da Usinagem de Precisão para Carcaças de LiDAR
Investir em usinagem de alta precisão proporciona vantagens significativas em relação a métodos alternativos de fabricação, como fundição ou fabricação.
- Precisão e Repetibilidade Inigualáveis: A usinagem CNC oferece a estabilidade dimensional extrema necessária para o alinhamento óptico, que é fundamental para a fidelidade dos dados do LiDAR.
- Acabamento Superficial e Vedação Superiores: As superfícies usinadas podem alcançar a planicidade impecável ou a rugosidade específica necessária para uma compressão confiável de juntas e anéis de vedação, garantindo uma classificação de proteção contra ingresso IP67 ou superior.
- Flexibilidade de Projeto e Prototipagem Rápida: Projetos complexos e integrados com canais internos para resfriamento ou passagem de cabos podem ser produzidos diretamente a partir de modelos CAD. Isso acelera a prototipagem e os ciclos de iteração de projeto.
- Integridade e Resistência do Material: A usinagem a partir de um bloco maciço elimina a porosidade e as possíveis fraquezas estruturais inerentes às peças fundidas, resultando em uma carcaça mais robusta e confiável.
- Escalabilidade: Embora seja ideal para protótipos e produção de baixo a médio volume, o processo pode ser escalado com trocadores de ferramentas automatizados e sistemas de paletes para volumes maiores.
Aplicações em Diversos Setores
A demanda por carcaças de LiDAR usinadas com precisão abrange inúmeros setores de alta tecnologia.
Automotivo (Autônomo e ADAS)
Aqui, as carcaças devem ser robustecidas para suportar vibração constante, ciclagem térmica de -40°C a 85°C e exposição a produtos químicos de estrada, sal e intempéries. Elas frequentemente são projetadas com propriedades aerodinâmicas para minimizar o arrasto e o ruído nos veículos. A precisão é crítica para a fusão de sensores necessária para uma navegação segura.
Robótica e Drones (UAVs)
Para robôs móveis e drones, o peso é uma restrição primária. As carcaças são usinadas para serem o mais leves possível, ao mesmo tempo que protegem o LiDAR de impactos e exposição ambiental durante a operação em ambientes internos/externos. O gerenciamento térmico continua crucial em formatos compactos.
Mapeamento e Topografia Industrial
Os sistemas LiDAR de levantamento terrestre e aéreo usados em topografia, silvicultura e construção exigem carcaças duráveis para uso em campo e frequentemente apresentam interfaces de montagem precisas para integração com GPS, IMUs e outros equipamentos geoespaciais.
Defesa e Aeroespacial
As aplicações neste setor exigem os mais altos níveis de durabilidade, frequentemente especificando materiais como titânio ou aço inoxidável de alta qualidade. As carcaças devem suportar forças G extremas, amplas faixas de temperatura e ambientes potencialmente corrosivos.
Melhores Práticas na Usinagem de Carcaças de LiDAR de Precisão
Para garantir um resultado bem-sucedido, a colaboração entre projetistas de LiDAR e especialistas em usinagem é essencial. A adesão às melhores práticas é inegociável.
análise de Design para Manufaturabilidade (DFM)
Envolva seu parceiro de usinagem desde cedo. Ele pode aconselhar sobre a otimização de projetos para reduzir o tempo e o custo de usinagem — sugerindo raios apropriados para ferramentas de corte, minimizando cavidades profundas e padronizando tamanhos de fixadores sem comprometer a função.
Processos Abrangentes de Pós-Usinagem
A usinagem é apenas parte do percurso. Um processo completo inclui:
- Rebarbação e Acabamento Superficial: Remover todas as arestas vivas e alcançar a textura superficial especificada para vedações e estética.
- Anodização ou Galvanoplastia: Aplicação de anodização dura (Tipo III) para resistência ao desgaste e à corrosão, ou revestimentos condutivos se for necessária blindagem EM.
- Marcação a laser: Para números de série permanentes, logotipos ou dados de calibração.
- Limpeza e Inspeção: Limpeza ultrassônica para remover todos os detritos de usinagem, seguida de inspeção rigorosa usando Máquinas de Medição por Coordenadas (CMM) e scanners a laser para verificar todas as dimensões críticas.
Garantia de Qualidade e Testes
Um fabricante de renome terá um sistema de QA robusto em vigor. Isso inclui inspeção da primeira peça (FAI), verificações em processo e validação final. Os testes também podem envolver teste de vazamento de hélio para vedações herméticas ou testes de ciclagem térmica para validar o desempenho da carcaça sob condições operacionais simuladas.
Conclusão: A Base do Desempenho Confiável do LiDAR
A usinagem de precisão de carcaças para LiDAR é muito mais do que uma simples tarefa de metalurgia; é uma disciplina de engenharia sofisticada que conecta design mecânico, ciência óptica e dinâmica térmica. A carcaça é o elemento fundamental que garante que os delicados componentes internos de um sensor LiDAR possam operar com precisão e confiabilidade no mundo real. À medida que a tecnologia LiDAR continua a evoluir, tornando-se mais compacta, potente e onipresente, as exigências sobre o design e a fabricação das carcaças só se tornarão mais rigorosas. Fazer parceria com um especialista em usinagem que entende esses requisitos únicos não é apenas uma decisão de compra — é um passo estratégico crítico para levar ao mercado um produto LiDAR robusto e de alto desempenho.