No mundo do controle de movimento, onde sistemas eletromecânicos, hidráulicos e pneumáticos dão vida às máquinas, o atuador é o músculo. No entanto, esse componente crítico é tão confiável quanto a estrutura que o contém e protege. A carcaça do atuador é o herói anônimo, uma casca de engenharia de precisão que garante o alinhamento, gerencia o estresse térmico e mecânico e protege componentes internos sensíveis de ambientes hostis. A fabricação dessas carcaças não é uma simples tarefa de metalurgia; é uma disciplina de usinagem de precisão onde as tolerâncias são medidas em mícrons, a integridade do material é primordial e a durabilidade é inegociável. Este artigo mergulha no intrincado mundo da usinagem de carcaças de atuadores, explorando seus processos, benefícios, aplicações e as melhores práticas que definem a excelência no campo.
O Papel Crítico da Carcaça do Atuador
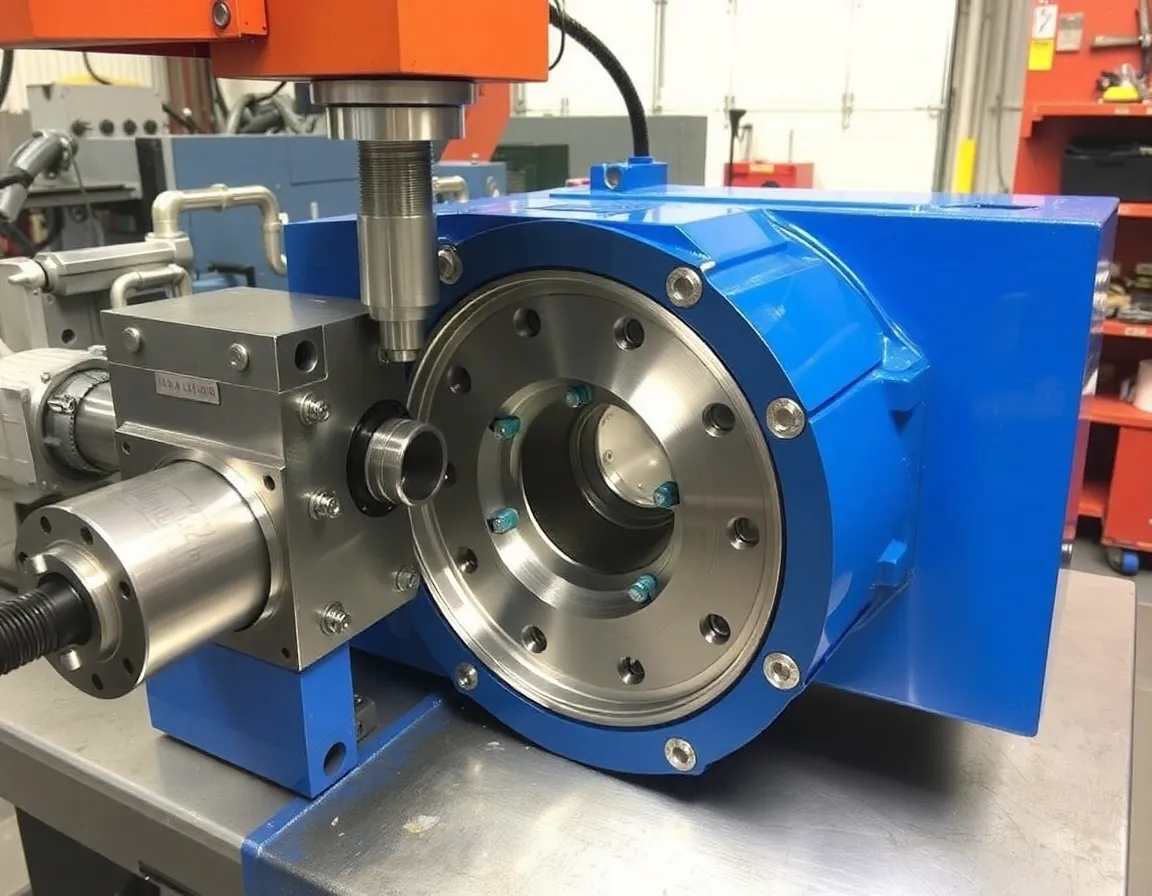
Uma carcaça de atuador é muito mais do que uma simples tampa. É um componente fundamental que desempenha várias funções vitais simultaneamente. Primeiramente, fornece uma estrutura rígida e dimensionalmente estável para manter o alinhamento preciso entre o motor, o trem de acionamento (como fusos ou engrenagens) e o mecanismo de saída. Qualquer desvio nesse alinhamento leva a travamento, aumento do desgaste, vibração e falha prematura. Em segundo lugar, a carcaça atua como uma barreira protetora contra contaminantes como poeira, umidade, produtos químicos e detritos metálicos. Para atuadores lineares em particular, a carcaça frequentemente incorpora trilhos-guia integrais ou superfícies de montagem para o carro móvel, tornando sua precisão geométrica absolutamente crítica. Além disso, serve como dissipador de calor, dissipando a energia térmica gerada pelo motor e pelo atrito, e fornece pontos de montagem seguros para integração em sistemas maiores.
Por Que a Usinagem de Precisão é Inegociável
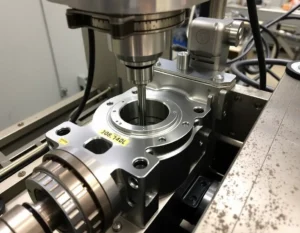
Carcaças de prateleira ou fundidas podem ser suficientes para aplicações de baixa demanda, mas aplicações industriais, aeroespaciais e de robótica exigentes requerem carcaças usinadas. A usinagem de precisão, normalmente realizada em centros de fresamento e tornos CNC (Controle Numérico Computadorizado), é o processo de remover material de um bloco sólido (tarugo) ou forjado para criar uma peça com especificações exatas. Esse método é escolhido porque oferece resistência superior do material, tolerâncias mais apertadas, melhores acabamentos superficiais e maior flexibilidade de design em comparação com fundição ou moldagem. A integridade da estrutura granular em um tarugo usinado é ininterrupta, resultando em uma carcaça que pode suportar cargas maiores, impactos e ciclos de fadiga.
O Processo de Usinagem de Precisão: Do Tarugo à Carcaça
O caminho para criar uma carcaça de atuador durável é uma operação de múltiplas etapas que combina tecnologia avançada com engenharia especializada. Começa muito antes de a primeira ferramenta tocar o metal.
1. Design para Manufaturabilidade (DFM) e Seleção de Material
A colaboração entre engenheiros de projeto e operadores de usinagem é crucial. A análise DFM otimiza o projeto do alojamento para uma usinagem eficiente, garantindo que os recursos internos sejam acessíveis, que as espessuras de parede sejam uniformes para evitar distorções e que as tolerâncias sejam especificadas apenas onde for absolutamente necessário. A seleção de material é igualmente crítica:
- Ligas de Alumínio (por exemplo, 6061-T6, 7075): A escolha mais comum por sua excelente relação resistência-peso, boa usinabilidade e resistência natural à corrosão. Ideal para aeroespacial, robótica e equipamentos automatizados.
- Aços Inoxidáveis (ex.: 304, 316, 17-4 PH): Escolhidos por sua superior resistência à corrosão, alta resistência e durabilidade em ambientes severos, como processamento de alimentos, aplicações marítimas ou químicas.
- Aços Carbono: Utilizados em aplicações industriais de alta carga, onde o peso é menos preocupante e a máxima rigidez é necessária.
- Plásticos de Engenharia (ex.: PEEK, Delrin): Empregados em aplicações especializadas que exigem isolamento elétrico, resistência química extrema ou operação em ambientes ultralimpios.
2. Operações de Usinagem CNC
Com um bloco fixado, inicia-se uma série de operações de usinagem controladas:
- Faceamento e Esquadrejamento: Estabelecimento de superfícies de referência verdadeiras e perpendiculares no material bruto.
- Fresamento Multi-Eixos: Fresadoras CNC de 3 eixos, 4 eixos ou 5 eixos criam os contornos externos complexos do alojamento, cavidades internas, bossas de montagem e furos de porta. A usinagem de 5 eixos é particularmente valiosa para produzir recursos intrincados em uma única configuração, aumentando a precisão.
- Mandrilamento e Perfuração de Precisão: Criar assentos de rolamentos, diâmetros de montagem de motor e passagens de eixo com tolerâncias extremamente apertadas (frequentemente dentro de ±0,0005 polegadas ou menos) e acabamentos superficiais finos para garantir encaixe e vedação perfeitos.
- Rosqueamento e Filetamento: Usinar roscas precisas e limpas para portas de sensores, conexões de lubrificação, tampas de extremidade e parafusos de montagem.
3. Acabamento Secundário e Garantia de Qualidade
Após a usinagem, as peças frequentemente passam por processos secundários. Estes podem incluir rebarbação para remover arestas vivas, jateamento de esferas ou tamboreamento para um acabamento uniforme, e vários tratamentos de superfície. A anodização (para alumínio) ou a passivação (para aço inoxidável) aumentam a resistência à corrosão e a dureza superficial. Cada etapa é regida por uma rigorosa Garantia de Qualidade (QA) usando máquinas de medição por coordenadas (CMM), scanners a laser e perfilômetros de superfície para verificar se cada dimensão, tolerância geométrica (como planicidade e concentricidade) e acabamento superficial atendem às especificações rigorosas do desenho.
Benefícios das Carcaças de Atuador Usinadas com Precisão
Investir em carcaças usinadas com precisão proporciona vantagens significativas e tangíveis que se traduzem diretamente no desempenho do sistema e no custo total de propriedade.
Durabilidade e Longevidade Inigualáveis
A combinação de materiais de alta resistência, estrutura de grão ideal proveniente da usinagem de bloco maciço e encaixe preciso dos componentes resulta em uma carcaça que resiste à deformação sob carga, minimiza o desgaste das peças internas e suporta milhões de ciclos operacionais. Isso estende diretamente o tempo médio entre falhas (MTBF) de todo o conjunto do atuador.
Desempenho e Eficiência Aprimorados
O alinhamento de precisão reduz o atrito interno e o emperramento. Isso permite que o atuador opere de forma mais suave, com menos vibração e ruído, e com maior precisão posicional. O atrito reduzido também melhora a eficiência energética, pois o motor trabalha contra menos resistência, e diminui a geração de calor operacional.
Vedação Superior e Proteção contra Contaminação
As superfícies usinadas para ranhuras de vedação e faces de junta são perfeitamente planas e lisas, permitindo vedação estática e dinâmica confiável. Isso é vital para invólucros com classificação IP (Proteção contra Ingresso) ou NEMA que devem impedir a entrada de água, poeira e outros contaminantes, garantindo desempenho consistente em condições desafiadoras.
Flexibilidade de Projeto e Integração
A usinagem CNC pode produzir praticamente qualquer geometria imaginável. Isso permite a consolidação de várias peças em uma única unidade de carcaça complexa, reduzindo o tempo de montagem e possíveis caminhos de vazamento. Recursos como orelhas de montagem personalizadas, suportes de sensores integrados e canais internos de refrigerante podem ser usinados diretamente no projeto.
Aplicações e Indústrias
A demanda por carcaças de atuador usinadas com precisão abrange todos os setores que dependem de movimento automatizado e confiável.
- Aeroespacial e Defesa: Atuadores de controle de voo, sistemas de trem de pouso e mecanismos de posicionamento de satélites exigem carcaças feitas de materiais leves, porém incrivelmente resistentes, como alumínio 7075 ou titânio, usinadas para suportar temperaturas e forças extremas.
- Automação Industrial e Robótica: Juntas de braços robóticos, guias de máquinas-ferramenta CNC e unidades de pick-and-place dependem de carcaças rígidas e usinadas com precisão para movimentos repetíveis, de alta velocidade e precisos.
- Equipamentos Médicos e de Semicondutores: Nesses ambientes ultralimpios e de alta precisão, as carcaças costumam ser usinadas em aço inoxidável ou PEEK. Elas devem ser não magnéticas, resistentes à corrosão e projetadas para operação suave e livre de partículas.
- Testes Automotivos e Máquinas Pesadas: As carcaças de atuadores hidráulicos para dinamômetros, bancadas de teste de suspensão e equipamentos de construção são usinadas em aços de alta qualidade para conter pressões extremas e cargas cíclicas sem falhas.
- Marítimo e Petróleo e Gás: Atuadores para controle de válvulas e equipamentos subaquáticos precisam de carcaças usinadas em aços inoxidáveis duplex ou outras superligas, com superfícies de vedação impecáveis para resistir à corrosão por água salgada e alta pressão.
Melhores Práticas na Usinagem de Carcaças de Atuadores
Para alcançar consistentemente os resultados de mais alta qualidade, os principais fabricantes seguem um conjunto de práticas recomendadas essenciais.
Enfatize a Validação da Primeira Peça
Uma inspeção completa da primeira peça (FAI) é obrigatória. Isso envolve uma verificação dimensional e funcional completa da primeira peça produzida em relação a todos os requisitos do desenho antes de prosseguir, garantindo que todo o processo de usinagem seja validado.
Implemente Controle de Processo Rigoroso
Isso inclui monitoramento consistente do desgaste da ferramenta, soluções estáveis de fixação da peça para evitar movimento ou distorção durante a usinagem, e ambientes de usinagem controlados para mitigar os efeitos da expansão térmica tanto no material quanto na máquina-ferramenta.
Priorize o Acabamento Superficial e a Rebarbação
Um acabamento superficial superior não é cosmético; é funcional. Superfícies de furo lisas reduzem o desgaste das vedações, enquanto passagens internas devidamente rebarbadas evitam a contaminação por limalhas de metal. Especificar e verificar o acabamento superficial (valores de Ra) em superfícies críticas de vedação e de rolamento é essencial.
Fomentar a Parceria de Engenharia
Os resultados mais bem-sucedidos surgem de uma relação colaborativa entre a equipe de engenharia do cliente e o parceiro de usinagem. Um maquinista qualificado pode fornecer feedback inestimável sobre ajustes de projeto que aumentam a manufaturabilidade, reduzem o custo e melhoram o desempenho sem comprometer a intenção do projeto.
Em conclusão, a usinagem de precisão para carcaças de atuadores é uma disciplina de engenharia crítica que transforma matérias-primas na espinha dorsal robusta e confiável dos sistemas de movimento. É onde a tecnologia avançada de fabricação encontra a aplicação prática, garantindo que as forças que impulsionam a indústria moderna sejam contidas, direcionadas e sustentadas com confiabilidade inabalável. Ao compreender os processos, benefícios e melhores práticas aqui descritos, engenheiros de projeto e especialistas em compras podem tomar decisões informadas que levam a sistemas atuados mais duráveis, eficientes e bem-sucedidos.