
A usinagem CNC de magnésio deve ser planejada tanto como um processo de corte quanto como uma tarefa de manutenção de metal combustível. A principal preocupação de segurança não é um componente sólido e acabado sobre uma bancada; são os cavacos finos, partículas finas ou poeira que podem se formar durante a usinagem, limpeza ou coleta. Os controles exatos dependem da liga, da máquina, da operação, da avaliação de risco da instalação e dos requisitos aplicáveis de segurança contra incêndio.
A OSHA identifica o magnésio entre os metais cujas partículas finas podem apresentar riscos de poeira combustível. Isso não torna este artigo um procedimento de segurança de oficina. Os empregadores devem usar uma avaliação de risco qualificada, as instruções dos fabricantes da máquina e do sistema de coleta de poeira, e o plano local de proteção contra incêndio. A página de materiais leves do site de CNC identifica o magnésio como uma opção de material; ela não substitui uma revisão de segurança específica do local.
Separe cavacos a granel de partículas finas
A forma dos cavacos muda o quadro de risco. Cavacos e aparas mais grossos não se comportam como partículas finas suspensas no ar ou acumuladas em um coletor. Operações que geram partículas finas, poeira abrasiva ou pequenos fragmentos exigem atenção especial à forma como o material é capturado, contido, removido e armazenado. Um aspirador, método de varrição, refrigerante ou recipiente adequado para cavacos comuns de aço não deve ser presumido adequado para resíduos combustíveis de magnésio.
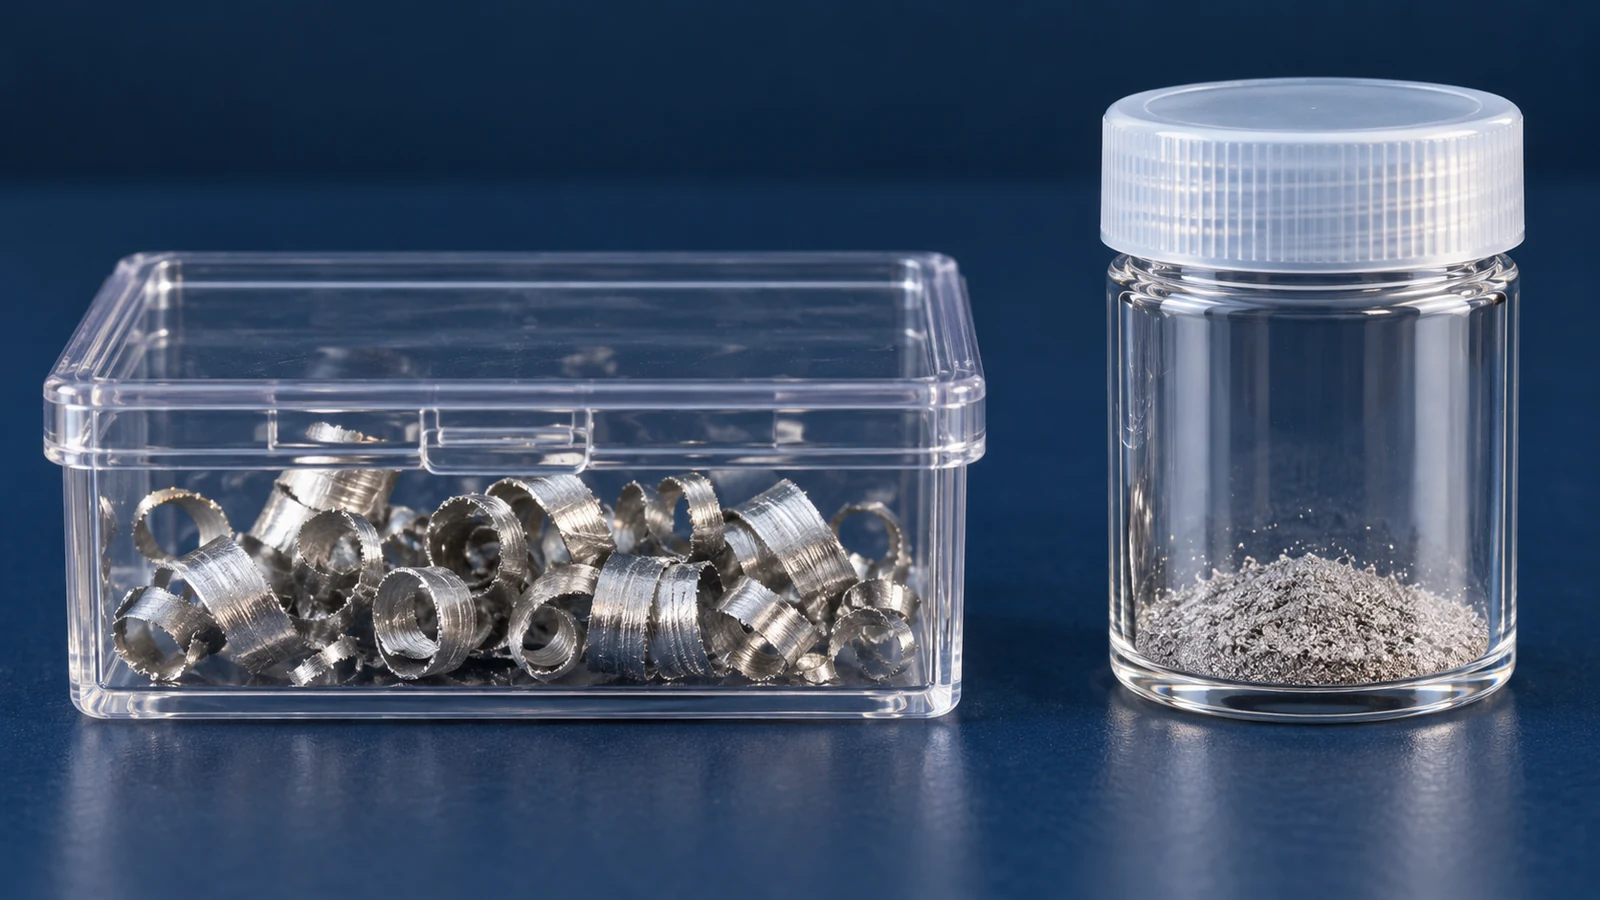
Antes do primeiro corte, identifique onde as partículas finas podem se acumular: cantos do gabinete da máquina, transportadores de cavacos, filtros, dutos, superfícies elevadas e ferramentas de limpeza. O responsável pelo processo deve decidir como cada local é inspecionado e limpo, quem é treinado para fazê-lo e como os resíduos são segregados. Não espere até que um recipiente esteja cheio ou uma pilha de cavacos tenha sido perturbada para determinar o procedimento de manuseio.
Incorpore controles à revisão do trabalho
| Item de revisão | Pergunta para o responsável pelo processo |
|---|---|
| Identidade do material | Qual liga de magnésio e forma de estoque são especificadas, e como a identidade é mantida? |
| Geração de cavacos | Quais operações podem criar cavacos finos ou poeira, e onde eles podem se acumular? |
| Capture and collection | Is the equipment designed and approved for the identified combustible-metal hazard? |
| Housekeeping | What approved method, schedule, and trained role cover the machine, collector, and surrounding area? |
| Emergency response | Does the facility plan specify suitable detection, isolation, and response for this material and equipment? |
These questions do not prescribe a universal coolant, feed, chip-bin, or extinguishing method. Such choices must follow the alloy supplier’s guidance, machine and collection system design, the facility hazard assessment, and applicable regulations. In particular, never improvise a response to a metal fire using general-purpose advice written for ordinary shop fires.
Machining stability still matters to safety
Tool condition and process stability affect chip form and heat generation. A dull edge, rubbing cut, tool dwell, or interrupted operation can produce a different chip and thermal pattern from the intended cut. Workholding, tool engagement, and evacuation therefore belong in the safety review as well as the quality plan. Define how the operator will detect a change in chip form or process behavior and when the job must stop for review.
For the part itself, specify alloy, temper or condition where applicable, geometry, critical dimensions, and required finish. Material selection should follow service requirements, not weight alone. The broader CNC material-selection guide provides a framework for comparing material families, while project-specific magnesium safety belongs with the facility’s EHS and fire-protection owners.
What buyers should include in an RFQ
Identify the exact magnesium grade and product form, annual or batch quantity, critical features, surface requirements, and any required material records. State whether the supplier must follow a customer safety or waste-handling specification and who supplies it. If a particular dust-collection, coolant, or waste process is mandatory, name the controlling document rather than adding an ambiguous note such as “handle safely.”
For a supplier review, ask how the proposed equipment and housekeeping controls address the identified job. Request evidence only to the level your contract and risk review require; do not assume that a general statement of machining experience proves a specific site’s current safety controls. The right decision is a documented, facility-approved route for the actual material and operation.