
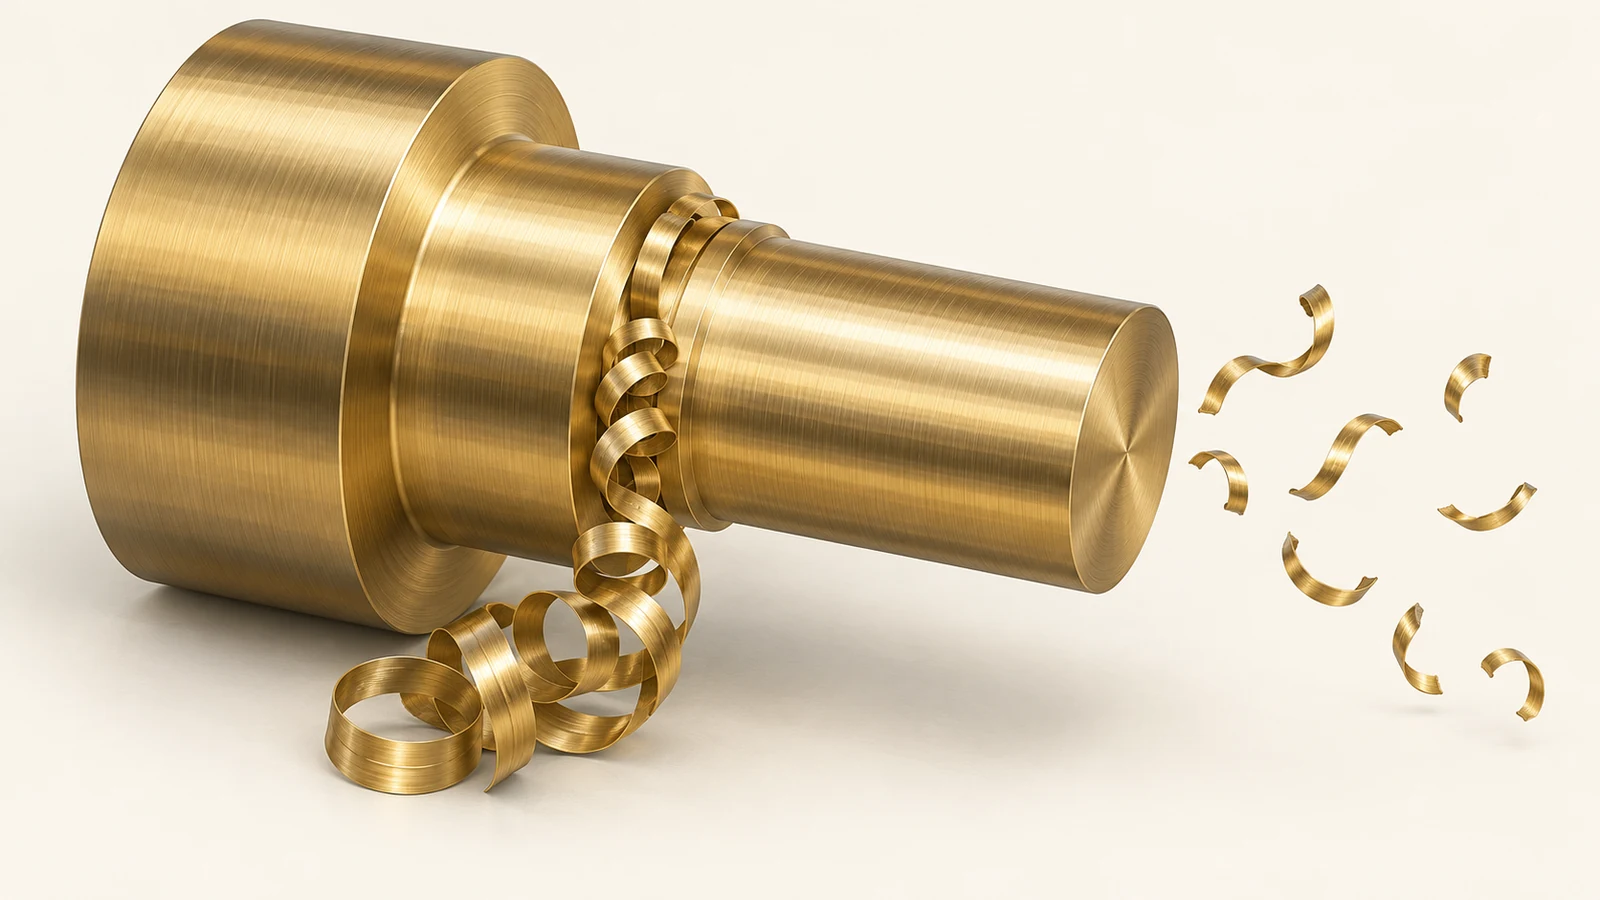
Quando as lascas de latão se enrolam em torno de uma ferramenta, raspam uma superfície acabada ou atravessam uma ranhura estreita, a primeira reação costuma ser culpar a liga. Isso pode ser parte da história, mas o controle de lascas também é um problema do sistema de corte: geometria do recurso, engajamento, condição da aresta, fornecimento de refrigerante, trajeto de evacuação e sequência da operação determinam se a lasca se quebra, é removida ou retorna ao corte.
A pergunta útil não é simplesmente “Qual latão produz lascas curtas?”. É: onde a lasca fica presa, que forma ela assume nesse ponto e o processo pode criar uma rota segura para fora do recurso? Este guia de solução de problemas segue essa sequência para que um comprador ou engenheiro de processo possa separar uma questão de seleção de liga de um problema de trajetória da ferramenta ou de acesso.
Mapeie a lasca antes de mudar a liga
Registre a operação, a ferramenta, o recurso e o destino da lasca. Uma fita contínua longa de um diâmetro torneado se comporta de forma diferente de fragmentos compactos produzidos durante o fresamento de uma cavidade. Anote se a lasca dá voltas ao redor da peça, aloja-se em um furo transversal, arranha uma face acabada ou bloqueia o refrigerante. Tire uma fotografia somente depois que a máquina estiver em estado seguro; nunca coloque a mão dentro do compartimento da máquina para retirar uma lasca enquanto o equipamento estiver em funcionamento.
Em seguida, compare a lasca com a peça. Se uma lasca é conduzida inofensivamente para fora de um corte de torneamento aberto, seu comprimento pode não importar. Se a mesma fita puder enrolar-se em um eixo pequeno ou ser arrastada sobre uma superfície de vedação, a geometria da peça a torna relevante. Para uma cavidade profunda, a principal restrição pode ser a evacuação em vez do comprimento da lasca: mesmo um fragmento curto pode permanecer em um canto cego onde a próxima passada o recorta.
Separe três observações no registro do processo: forma da lasca, localização da lasca e defeito resultante. “Lascas longas” é incompleto. “Uma fita contínua se acumula atrás do ressalto e arranha o munhão acabado durante a próxima passada” aponta para um mecanismo testável.
O que transforma uma lasca administrável em um emaranhado
Uma lasca se enrola quando permanece presa por tempo suficiente para acompanhar a peça ou a fresa em rotação, e quando não há um caminho claro para ela sair. No torneamento, uma fita contínua pode enrolar-se na peça ou na ferramenta. No fresamento, as lascas podem ser recortadas porque permanecem em uma cavidade ou são puxadas de volta através da zona de corte. Furos pequenos, ranhuras estreitas e ressaltos criam armadilhas locais mesmo quando a peça como um todo é aberta.
A condição da aresta da ferramenta altera a lasca. Uma aresta desgastada ou inadequada pode esfregar, borrar ou formar uma lasca difícil de quebrar. O engajamento também importa: a quantidade de material removida por dente ou por revolução influencia a espessura e a forma da lasca. Não existe um valor de avanço ou velocidade universalmente correto sem a liga, o ferramental, a geometria, a máquina e a montagem exatos. Use a orientação do fornecedor de ferramental e um teste controlado em vez de copiar um número de uma classe de latão ou máquina diferente.
O refrigerante pode ajudar a conduzir as lascas para fora quando sua direção e pressão alcançam a zona de corte, mas o refrigerante não pode compensar uma geometria fechada ou uma trajetória da ferramenta que compacta as lascas em um canto. Em alguns recursos, uma troca de ferramenta ou uma sequência revisada é mais eficaz do que aumentar a vazão de refrigerante. Se a peça precisar de torneamento CNC, avalie o fluxo de cavacos ao redor de ombros, canais e furos como parte da estratégia de torneamento.
Leia o padrão do recurso
| Onde os cavacos se acumulam | O que investigar | Por que a localização é importante |
|---|---|---|
| Atrás de um ombro torneado | Direção do cavaco, aproximação da ferramenta e alívio no ombro | O ombro pode impedir que uma fita se afaste da peça |
| Dentro de um bolsão ou rasgo | Folga de evacuação, engajamento da fresa e ordem das passadas | Fragmentos de recorte podem danificar o fundo ou a parede lateral |
| Na interseção de um furo transversal | Sequência de furação e acesso do cavaco a partir de cada abertura | A segunda operação pode prender ou dobrar cavacos da primeira |
| Em um diâmetro acabado | Se os cavacos retornam à superfície durante uma passada posterior | Um cavaco pode riscar um acabamento que seria aceitável |
| Próximo a uma ferramenta ou porta-ferramenta | Folga, proteção e trajetória de evacuação de cavacos | Um emaranhado pode se tornar um problema de segurança do processo, não apenas um defeito cosmético |
O padrão também pode mostrar se o problema é estável. Se os cavacos se acumulam no mesmo canto da cavidade em todas as peças, a trajetória pode ser previsível e corrigível. Se a localização varia com o desgaste da ferramenta ou a posição no lote, verifique a aresta de corte e os controles do processo antes de redesenhar a peça. Se o problema aparece apenas após um determinado recurso secundário, revise a ordem das operações.
Para passagens que se cruzam, inspecione tanto a entrada quanto a saída após cada operação. Um cavaco pode parecer removido de um lado enquanto permanece alojado mais profundamente na passagem. Não confie em um jato de ar final como única evidência de que uma cavidade complexa está limpa; defina o nível de limpeza exigido e um método de inspeção adequado ao recurso.
Ajuste o corte e a ordem das operações
Comece com uma sequência de verificações de baixo risco. Confirme que a ferramenta e a pastilha corretas estão instaladas, inspecione a aresta quanto a desgaste ou danos e verifique se a trajetória dos cavacos não está bloqueada por um dispositivo de fixação ou geometria adjacente. Em seguida, altere uma variável do processo por vez. Dependendo da operação, vale a pena testar uma geometria de ferramenta, engajamento, direção de passe ou estratégia de quebra de cavacos diferente. Mantenha a fixação da peça e o método de inspeção consistentes para que o resultado seja atribuível.
A ordem das operações pode importar mais do que o esperado. Se um furo transversal for perfurado antes de uma cavidade próxima ser aberta, a operação posterior pode criar uma saída que ajuda a remover os cavacos — ou pode empurrar material para dentro do furo. Por outro lado, perfurar após o acabamento das superfícies ao redor pode deixar cavacos em uma superfície difícil de limpar sem danos. Compare as opções de sequência usando uma amostra e inspecione a trajetória real dos cavacos, não apenas a simulação do programa.
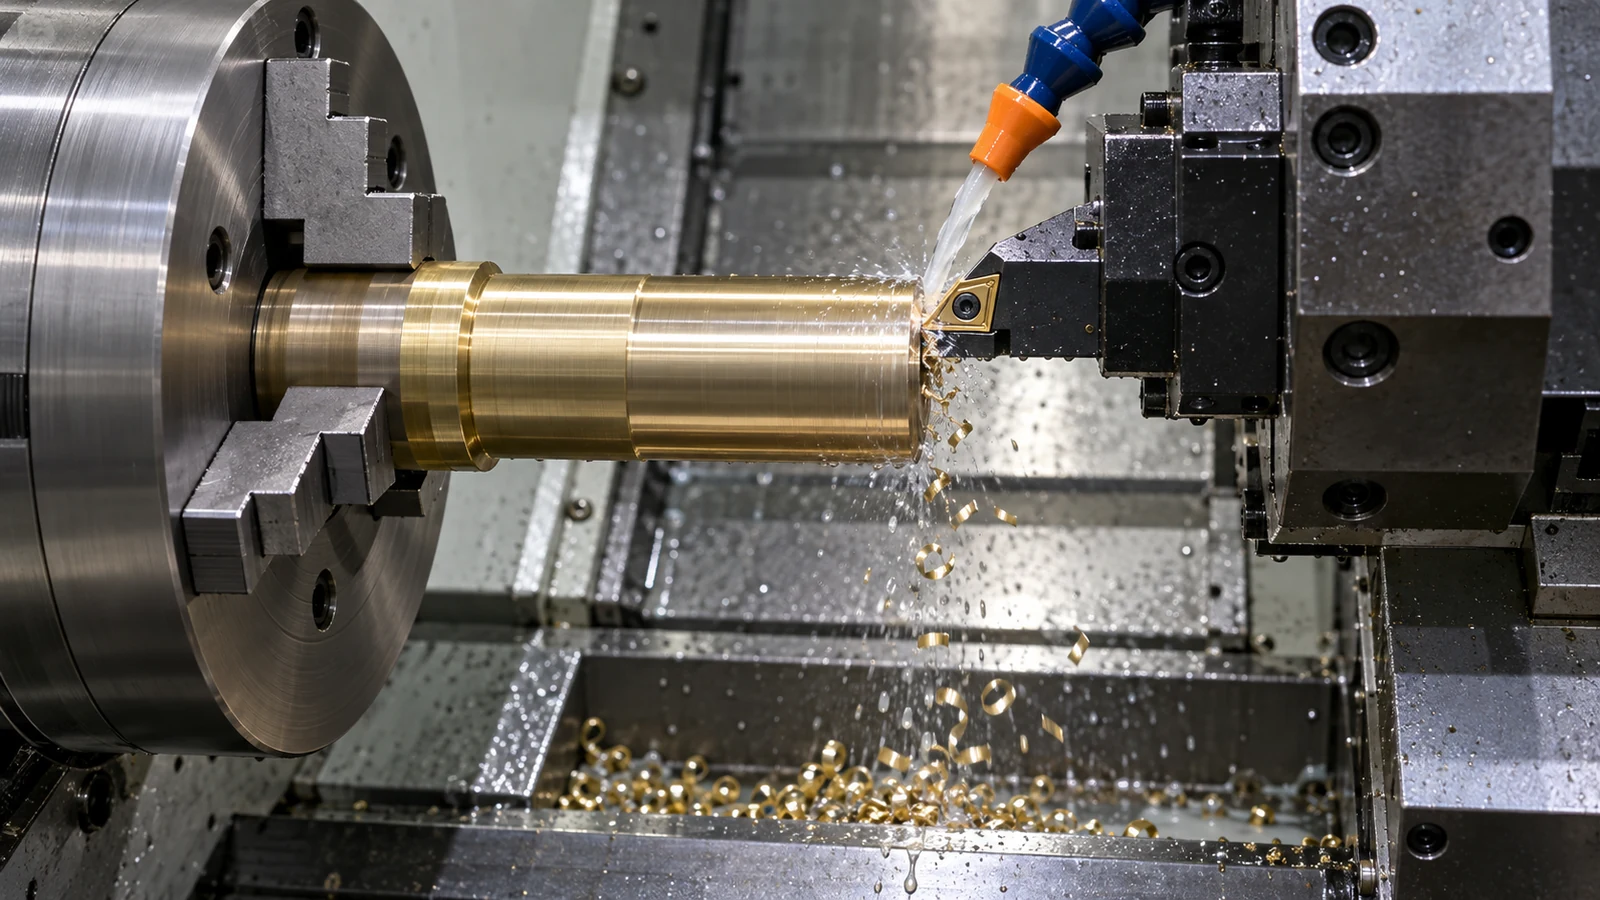
Para produção, um ajuste de controle de cavacos também deve ser verificado quanto à vida da ferramenta, estabilidade do ciclo e acabamento a jusante. Um processo que produz cavacos mais curtos, mas aumenta o desgaste da aresta ou altera uma superfície crítica, não é uma melhoria. Registre a condição inicial, o ajuste, o número de peças avaliadas e o efeito tanto nos cavacos quanto nas características da peça.
Quando a seleção da liga realmente importa
A escolha da liga importa quando os requisitos funcionais da peça deixam margem para alternativas e quando o comportamento do material está consistentemente limitando o processo. Diferentes classes de latão podem variar em usinabilidade, comportamento de conformação, requisitos de corrosão, condutividade e restrições ao teor de chumbo. A escolha correta depende da peça e de suas condições de serviço; o “melhor controle de cavacos” não pode ser considerado isoladamente dessas restrições.
Antes de mudar de classe, confirme a especificação exigida, o temperamento, as restrições regulatórias ou do cliente e quaisquer necessidades de junção ou acabamento. Compare as designações exatas dos materiais — não apenas rótulos amplos como “latão de corte fácil”. As informações sobre materiais de latão do site são um ponto de partida para entender a família de materiais disponível, enquanto o desenho e a especificação de compra controlam o requisito real.
Se a liga for fixa, a engenharia de processo deve se concentrar em ferramental, acesso, engajamento, evacuação e sequência. Se a liga estiver aberta a revisão, trate uma mudança de classe como uma decisão de projeto: verifique o impacto na resistência, exposição à corrosão, condutividade, conformação e operações a jusante. Um problema de controle de cavacos não é evidência suficiente por si só para aprovar uma substituição de material.
Perguntas que compradores e engenheiros fazem
Cavacos longos de latão são sempre sinal de uma condição de corte ruim?
Nem sempre. Um cavaco contínuo pode ser administrável quando é removido com segurança e não entra em contato com a peça ou a ferramenta. Torna-se um problema quando se enrola, se aloja em um recurso, bloqueia o fluxo ou danifica uma superfície.
Uma oficina deve mudar o tipo de latão para resolver o enrolamento do cavaco?
Somente depois que os requisitos da peça permitirem uma substituição e as evidências do processo apontarem o comportamento do material como uma restrição primária. Primeiro, descarte ferramentas desgastadas, acesso precário, cavacos presos e uma sequência de operações que impeça a evacuação.
O fluido de corte sozinho pode evitar que os cavacos sejam recortados?
Pode ajudar em uma zona de corte acessível, mas não pode garantir a evacuação de uma cavidade cega ou passagem bloqueada. Revise a geometria, a trajetória da ferramenta e as rotas de saída do cavaco, bem como a direção do fluido de corte.