Svelare l'intricato: la potenza dell'EDM a filo
Nel mondo ad alto rischio della produzione moderna, dove la complessità è una costante e la precisione è fondamentale, una tecnologia silenziosa ma rivoluzionaria è diventata indispensabile: la lavorazione a elettroerosione a filo, o Wire EDM. Questo processo supera i limiti degli utensili da taglio convenzionali, consentendo la creazione di parti così intricate e precise che un tempo erano ritenute impossibili. Dagli ingranaggi delicati di un dispositivo medico ai robusti componenti di un motore a reazione, le parti realizzate con Wire EDM sono gli eroi non celebrati dell'ingegneria avanzata, semplificando la fabbricazione di ciò che è straordinariamente complesso.
Che cos'è il Wire EDM e come funziona?
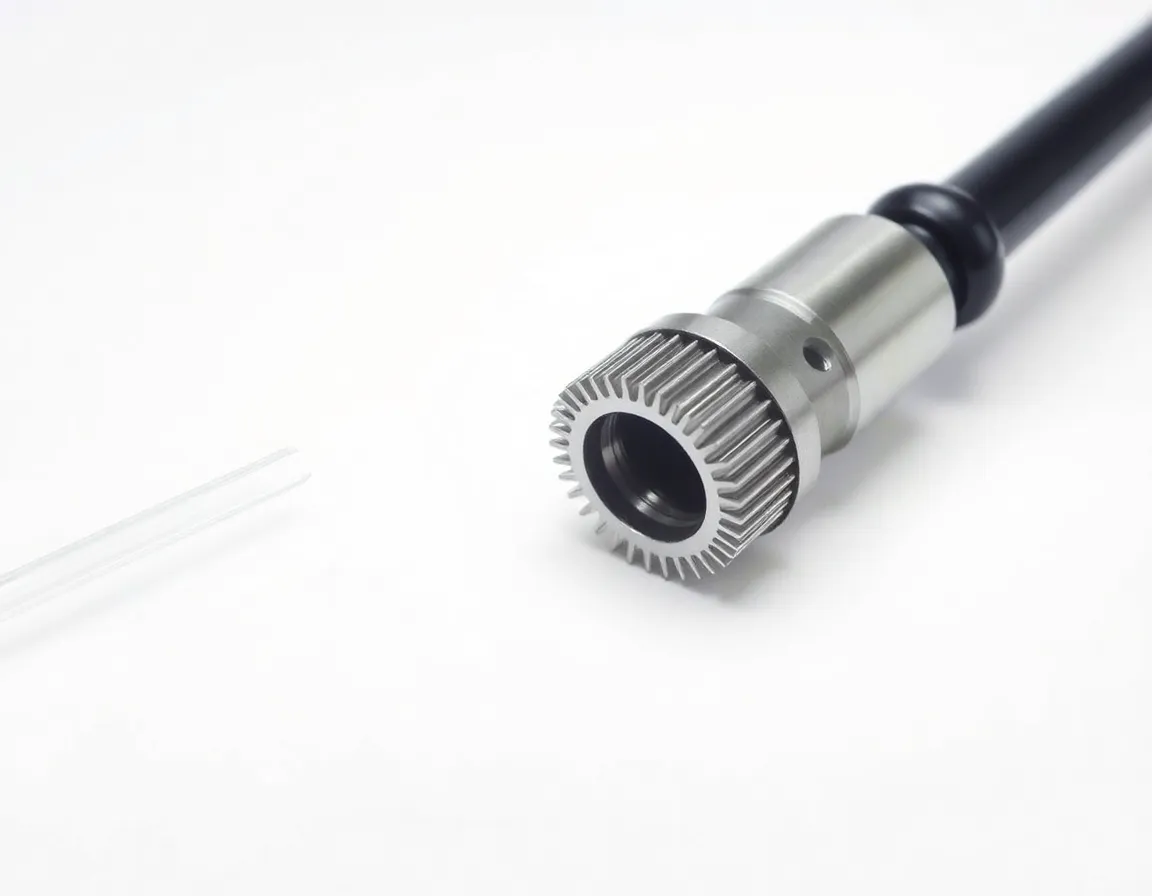
Nel suo nucleo, il Wire EDM è un processo di lavorazione non tradizionale, termoelettrico, che utilizza un sottile filo di ottone o rivestito, caricato elettricamente, per tagliare materiali conduttivi con una precisione eccezionale. A differenza della fresatura o della tornitura, non vi è alcun contatto fisico tra lo "strumento" (il filo) e il pezzo in lavorazione. Questa differenza fondamentale è all'origine delle sue notevoli capacità.
La scienza dell'erosione a scintilla
Il processo si basa sul principio dell'erosione a scintilla. Un elettrodo a filo alimentato in modo continuo viene posizionato vicino al pezzo in lavorazione, immerso in un bagno di acqua deionizzata (fluido dielettrico). Viene applicata una potente carica elettrica, creando una serie di scintille controllate e rapide tra il filo e il materiale. Ogni minuscola scintilla genera un calore intenso di migliaia di gradi Celsius, fondendo e vaporizzando istantaneamente una particella microscopica del pezzo in lavorazione. Il fluido dielettrico quindi lava via i detriti e raffredda l'area, prevenendo la distorsione termica. Questo ciclo si ripete decine di migliaia di volte al secondo, con il filo guidato lungo un percorso CNC preprogrammato, "erodendo" la forma desiderata con incredibile fedeltà.
La macchina Wire EDM: componenti chiave
Una moderna macchina Wire EDM è una meraviglia dell'ingegneria di precisione. I suoi componenti critici includono:
- L'elettrodo a filo: Tipicamente con diametro da 0,004" a 0,013" (da 0,10 mm a 0,33 mm), viene alimentato da una bobina, utilizzato una sola volta e scartato.
- L'alimentatore e il controllo CNC: Genera le scariche elettriche e controlla con precisione il movimento del filo lungo i complessi assi X, Y, U e V, consentendo spesso conicità e forme 3D complesse.
- Il sistema dielettrico: Un'unità di filtrazione e deionizzazione che mantiene la purezza e la temperatura dell'acqua, cruciale per una scintillazione stabile e per la precisione.
- Il piano di lavoro e gli attrezzaggi: Trattiene il pezzo in lavorazione, spesso con morse di precisione o attrezzaggi personalizzati, e può muoversi in coordinazione con il filo per tagli complessi.
I vantaggi ineguagliabili dei componenti lavorati con Wire EDM
Scegliere il Wire EDM per la fabbricazione di componenti offre una serie di vantaggi che risolvono sfide produttive persistenti.
Precisione estrema e dettagli finissimi
Il Wire EDM è rinomato per raggiungere tolleranze entro ±0.0001" (0.0025mm) e per produrre angoli affilatissimi, contorni intricati e caratteristiche ultra-fini che sono semplicemente irraggiungibili con utensili meccanici. Ciò lo rende ideale per la micro-lavorazione e per componenti delicati.
Capacità di lavorare materiali temprati
Poiché il processo si basa sulla conduttività elettrica anziché sulla durezza dell'utensile, il Wire EDM eccelle nel taglio di acciai per utensili completamente temprati, carburi, Inconel e altre leghe esotiche dopo il trattamento termico. Questo elimina i rischi di distorsione associati al trattamento termico successivo alla lavorazione.
Nessuna sollecitazione meccanica né usura dell'utensile
L'assenza di contatto fisico significa che non viene esercitata alcuna forza meccanica sul pezzo in lavorazione, prevenendo bave, sollecitazioni e distorsioni—anche su sezioni sottili e delicate. Il filo nuovo alimentato costantemente significa anche che non vi è "usura dell'utensile" nel senso convenzionale, garantendo una precisione costante dal primo all'ultimo pezzo.
Finitura superficiale eccezionale
Le moderne macchine Wire EDM possono raggiungere finiture superficiali fini quanto 2-3 Ra µin (0.05-0.08 Ra µm) attraverso molteplici "passate di finitura." Questo riduce o addirittura elimina le operazioni di finitura secondarie, risparmiando tempo e costi.
Applicazioni diversificate in tutti i settori
Le capacità uniche del Wire EDM lo hanno reso una tecnologia fondamentale in settori in cui il fallimento non è un'opzione e la precisione non è negoziabile.
Aerospazio e difesa
Dalle pale delle turbine con intricati canali di raffreddamento ai componenti strutturali leggeri e alle parti indurite per il controllo del volo, l'EDM a filo gestisce superleghe resistenti al calore e geometrie complesse fondamentali per prestazioni e sicurezza.
Medicale e Scienze della Vita
La tecnologia è vitale per la produzione di strumenti chirurgici, impianti ortopedici e componenti per dispositivi diagnostici. La sua capacità di creare parti biocompatibili, prive di bave e con superfici lisce da materiali come titanio e acciaio inossidabile è essenziale per la sicurezza dei pazienti.
Costruzione di stampi e attrezzature
Questo è il cuore tradizionale dell'EDM a filo. Viene utilizzato per fabbricare stampi di tranciatura di precisione, filiere di estrusione e stampi a iniezione, spesso da materiali ultra-duri come il carburo. La sua precisione garantisce una lunga durata dell'utensile e una perfetta replicazione del pezzo.
Automotive ed elettronica
Nel settore automobilistico crea prototipi, componenti per l'iniezione di carburante e parti della trasmissione. Nell'elettronica lavora delicate attrezzature, componenti per semiconduttori e micro-connettori dove la miniaturizzazione è fondamentale.
Buone pratiche per parti ottimali in EDM a filo
Per sfruttare appieno il potenziale dell'EDM a filo e garantire la qualità delle parti, è fondamentale attenersi ad alcune buone pratiche.
Progettazione per la producibilità (DFM)
Collabora fin da subito con il tuo fornitore EDM. Considera la posizione del foro di avvio del filo, riduci al minimo la profondità di taglio quando possibile e specifica tolleranze e finiture superficiali realistiche. I raggi piccoli sono possibili, ma comunicare le caratteristiche critiche è essenziale.
Preparazione del materiale e fissaggio
Il pezzo in lavorazione deve essere adeguatamente distensionato e squadrato. Un fissaggio robusto e stabile è irrinunciabile per evitare movimenti durante il taglio, che può durare ore. Un serraggio strategico evita interferenze con il percorso del filo.
Posizionamento strategico del foro di avvio
Poiché il filo deve essere infilato attraverso un foro pre-praticato per iniziare un taglio interno, pianificare le dimensioni e la posizione dei fori di avvio è un passo critico nella fase di programmazione per ottimizzare i tempi di taglio e l'efficienza del percorso del filo.
Sfruttare le capacità avanzate della macchina
Utilizza le funzionalità moderne della macchina come l'infilatura automatica del filo (AWT) per il funzionamento senza presidio di più parti e il taglio conico per creare angoli di sformo negli stampi o forme 3D complesse. Il software di programmazione può anche ottimizzare i percorsi di taglio per velocità e precisione.
Conclusione: semplificare la complessità attraverso la precisione
L'EDM a filo è una testimonianza dell'ingegno umano nella produzione. Trasforma il compito arduo di creare componenti complessi ad alta precisione da materiali tenaci in un processo affidabile, ripetibile e straordinariamente accurato. Sfruttando il sottile potere delle scintille elettriche, supera i vincoli della lavorazione tradizionale, consentendo ai progettisti di progettare con una libertà ritrovata. Per le industrie che spingono i confini della tecnologia, L'EDM a filo non si limita a realizzare parti complesse; rende semplice l'impossibile. Con l'avanzare dei materiali e con l'aumentare della sofisticazione dei progetti, questa tecnologia versatile continuerà senza dubbio a essere un pilastro fondamentale nella creazione dei componenti di precisione che spingono il nostro mondo in avanti.