
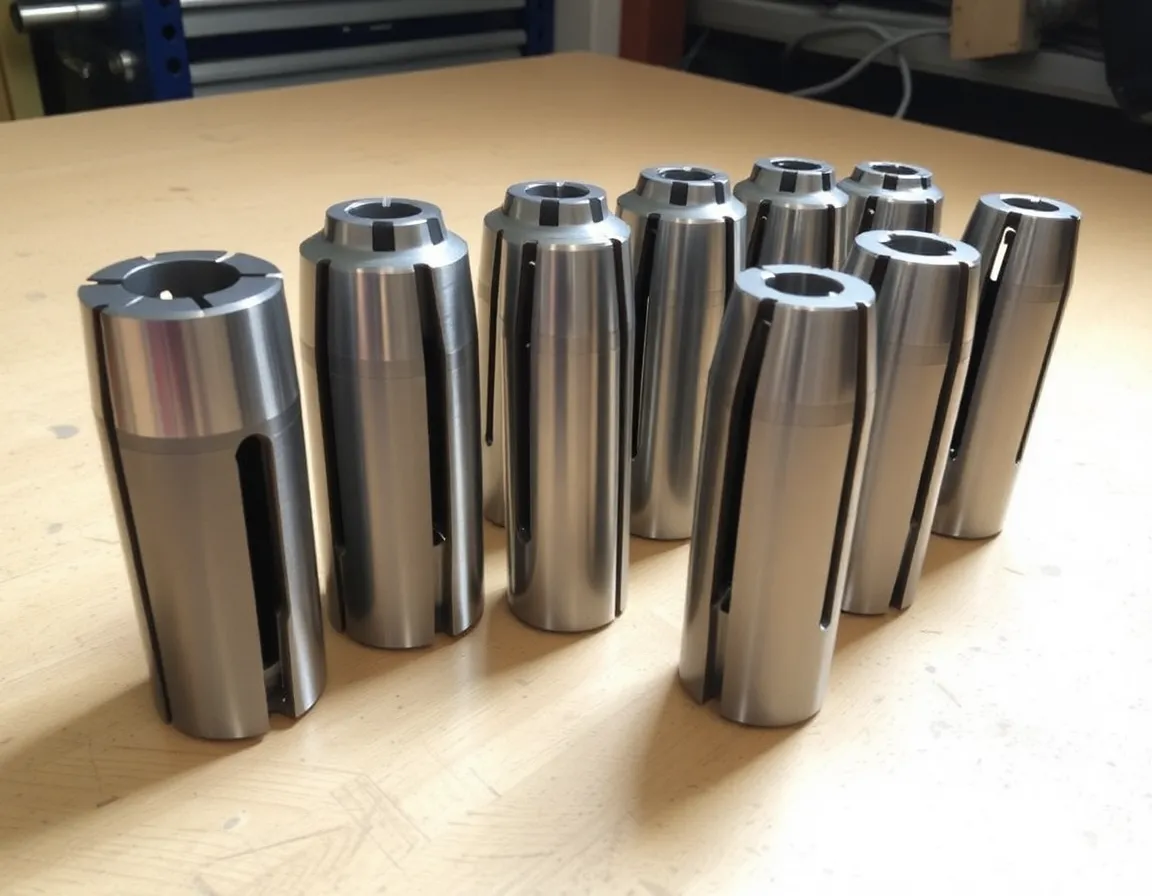
Tout machiniste connaît ce sentiment de malaise : une pièce de grande valeur est serrée dans l'étau, le programme est validé, et pourtant la pièce ne se positionne tout simplement pas correctement. Elle est trop fine, trop irrégulière, trop délicate ou de forme trop étrange pour un maintien standard. La configuration prend des heures, la pièce se déplace sous les forces de coupe et les taux de rebut augmentent. Dans la fabrication de précision, ces " pièces délicates " ne sont pas l'exception : elles sont la réalité quotidienne. Les pinces de maintien sur mesure offrent une réponse ciblée, répétable et souvent étonnamment rentable à ces problèmes. Cet article explore ce que sont les pinces sur mesure, comment elles fonctionnent, où elles excellent, et comment les spécifier et les entretenir pour un rendement maximal.
Que sont les pinces de maintien sur mesure ?
Les pinces de maintien sont des douilles de précision — généralement fendues ou segmentées — qui saisissent une pièce en se contractant ou en se dilatant autour d'elle lorsqu'elles sont actionnées par un mandrin, un montage ou un tirant. Les pinces standard, telles que les styles 5C, 16C, 3J, ER et TG, couvrent une large gamme de dimensions de barres rondes, hexagonales et carrées. Elles sont rapides, précises et répétables dans leur plage de dimensions.
Les pinces de maintien sur mesure sont des versions conçues spécialement de ces dispositifs, étudiées et fabriquées pour saisir une géométrie de pièce spécifique qu'aucune pince du commerce ne peut traiter. Au lieu de saisir un diamètre nominal, une pince sur mesure peut être alésée selon le profil exact d'une ébauche coulée ou forgée, fendue pour dégager une bride, segmentée pour saisir plusieurs bossages simultanément, ou profilée pour n'entrer en contact qu'avec des surfaces de serrage désignées sur une pièce finie.
Les pinces sur mesure sont produites sous plusieurs formes :
- Pinces alésées au profil : Corps de pince standard (par exemple, ébauches 5C ou 16C) usinés avec une forme interne personnalisée correspondant à la pièce.
- Pinces segmentées ou " à doigts " : Pinces avec fentes usinées créant des mors flexibles, permettant un serrage contrôlé sur des pièces irrégulières ou à paroi mince.
- Pinces expansibles : Mandrins qui s'expansent vers l'extérieur pour saisir un alésage de l'intérieur—idéal pour les pièces dont le diamètre extérieur doit rester accessible pour l'usinage.
- Fixations multi-pièces et dédiées : Systèmes de pinces personnalisés intégrés dans une plaque de fixation pour maintenir une ou plusieurs pièces identiques en un seul chargement.
Parce qu'elles sont conçues pour une famille de pièces, les pinces personnalisées éliminent les compromis des mors doux, des cales et des serrages improvisés—offrant la concentricité et la rigidité d'une pince avec la liberté géométrique d'une fixation dédiée.
Comment les pinces personnalisées résolvent les problèmes d'usinage délicats
La valeur d'une pince personnalisée devient évidente lorsque l'on examine les modes de défaillance des maintiens d'œuvre conventionnels. Les étaux et les mors standard contactent les pièces en quelques points, favorisant la déformation et les vibrations. Les pinces standard exigent une surface de préhension propre, ronde et de diamètre nominal. Les mandrins à trois mors ont du mal avec les pièces non rondes et les parois minces. Les pinces personnalisées remédient directement à chacune de ces faiblesses.
Préhension des géométries irrégulières et non rondes
Les ébauches de fonderie, de forgeage et de fabrication additive présentent rarement un cylindre parfait. Une pince personnalisée alésée au profil réel de l'ébauche—y compris les angles de dépouille, le dégagement de bavure de plan de joint et les caractéristiques asymétriques—répartit la force de serrage sur les surfaces prévues. Le résultat est un maintien sûr sans charge ponctuelle pouvant fissurer ou déformer la pièce.
Maîtrise de la déformation des pièces à paroi mince
Les bagues, douilles et boîtiers à paroi mince sont réputés pour s'affaisser ou sortir des tolérances lors du serrage. Une pince personnalisée segmentée avec un contact sur tout le périmètre et une épaisseur de paroi soigneusement ajustée applique une force radiale uniforme, minimisant l'ovalisation. De nombreux ateliers associent ces pinces à une pression de serrage contrôlée—actionneurs pneumatiques ou hydrauliques avec régulateurs—pour maintenir les pièces délicates sans les écraser.
Amélioration de l'accès et réduction des montages
Lorsqu'une pince serre une pièce par un moyeu, un alésage ou une portée de serrage dédiée, les surfaces à usiner restent exposées. Cela permet l'usinage en une seule prise de pièce—tournage, dressage et fraisage de formes qui exigeraient autrement un nouveau montage. Moins de montages signifie moins d'erreurs cumulées, des temps de cycle plus courts et moins d'occasions d'erreur humaine.
Garantir la répétabilité à l'échelle de la production
Les pinces sur mesure sont trempées et rectifiées selon des tolérances serrées, de sorte que la concentricité pièce à pièce se mesure généralement en microns, et non en millièmes de pouce. Pour les ateliers à forte mixité et gros volumes, cette répétabilité se traduit directement par une capabilité process (Cpk) stable et moins de rejets à l'inspection.
Principaux avantages des pinces de serrage sur mesure
Les ateliers qui investissent dans des pinces sur mesure rapportent systématiquement des améliorations sur plusieurs plans :
- Précision et concentricité : Un faux rond total (TIR) typique de 0,0002 à 0,0005 po (5 à 13 µm) est atteignable avec des pinces correctement fabriquées, bien meilleur que la plupart des systèmes à mors.
- Répétabilité : Une fois réglée, une pince positionne la pièce de manière identique à chaque cycle, éliminant la variation liée à l'opérateur.
- Moins de rebuts et de retouches : Un serrage uniforme et une fixation sûre préviennent les marques de glissement, les déformations et les défauts induits par le broutement.
- Montages plus rapides : Le chargement par insertion remplace le centrage et le calage chronophages ; le changement de pièce se fait en quelques secondes.
- Durée de vie des outils prolongée : Un maintien rigide réduit les vibrations, qui sont une cause majeure d'usure prématurée des outils et d'un mauvais état de surface.
- Sécurité et ergonomie de l'opérateur : Un serrage mécanique constant élimine les jugements subjectifs et les montages improvisés qui peuvent céder sous charge.
- Rentabilité en volume : Bien qu'une pince sur mesure coûte plus cher qu'une pince standard, son coût par pièce est souvent inférieur à celui de mors doux ou de montages dédiés une fois le volume de production pris en compte.
Il convient de noter le compromis : les pinces sur mesure sont spécifiques à une pièce. Leur rentabilité dépend du nombre de pièces à usiner, de la valeur des pièces et du coût des problèmes qu'elles résolvent. Pour une famille de pièces similaires, une conception de pince unique peut parfois être adaptée avec des inserts interchangeables, répartissant ainsi l'investissement.
Applications dans tous les secteurs
Les pinces sur mesure apparaissent partout où la précision rencontre une géométrie délicate :
- Aérospatiale : Douilles à paroi mince, raccords hydrauliques, composants de turbine et ébauches de fixations où la concentricité et l'intégrité de surface sont critiques.
- Dispositifs médicaux : Petits composants d'instruments délicats et ébauches d'implants qui ne tolèrent ni marques de serrage ni déformation.
- Automobile : Corps de vannes, boîtiers de capteurs et composants de transmission avec surfaces de préhension moulées ou forgées.
- Ateliers de mécanique et usinage sous contrat : Production à forte mixité où les changements rapides et la précision dès la première pièce déterminent la rentabilité.
- Horlogerie et instruments de précision : Composants minuscules et irréguliers nécessitant une précision de maintien au niveau du micron.
Bonnes pratiques pour spécifier et utiliser des pinces sur mesure
Tirer le meilleur parti d'une pince personnalisée commence bien avant la première coupe de copeaux. Suivez ces directives pour garantir que l'investissement soit rentable.
Définir d'abord la stratégie de serrage
Identifier les surfaces de la pièce acceptables pour le bridage — idéalement des surfaces déjà finies, qui resteront non usinées ou qui présentent une tolérance généreuse. Déterminer si la pince doit se contracter sur un diamètre extérieur ou s'expanser dans un alésage. Tenir compte de l'interaction entre la force de serrage et la rigidité de la pièce, ainsi que des zones où la déformation est la moins nuisible.
Fournir des données de pièce complètes et exactes
Fournir au fabricant de pince un modèle 3D à jour, un dessin 2D détaillé avec tolérances et la spécification de la matière. Signaler tout angle de dépouille, bavure ou état de surface sur les ébauches à réception. Si les ébauches varient d'un lot à l'autre, préciser la plage que la pince doit couvrir — ou prévoir une pince adaptée à chaque état d'ébauche.
Adapter le mode d'actionnement à l'application
Les tirants mécaniques, les actionneurs pneumatiques et les systèmes hydrauliques offrent chacun une force de serrage et un contrôle différents. Pour les pièces délicates, spécifier un actionneur régulé en pression afin que la force de serrage puisse être ajustée et verrouillée. Pour l'ébauche lourde, privilégier la rigidité et la capacité de force à la vitesse d'actionnement.
Prévoir des marges de réglage et d'usure
Les pinces s'usent au niveau de la surface de serrage. Concevoir l'interface de sorte que la pince puisse être rectifiée ou réalésée un nombre limité de fois, et spécifier la dureté et le revêtement (par ex. nitruration ou chrome dur) adaptés à la matière de la pièce et au nombre de cycles. Garder une pince de rechange en stock — les délais sur mesure peuvent atteindre plusieurs semaines.
Maintenir la propreté et la discipline de couple
Les copeaux et les résidus de liquide de coupe entre la pince et la pièce sont la principale cause d'erreur de concentricité. Établir une routine de nettoyage à chaque chargement et utiliser des réglages de couple ou de pression vérifiés selon les recommandations du fabricant de pince. Consigner les cycles de serrage afin de prévoir l'usure plutôt que de la découvrir par la mise au rebut.
Valider par une passe de première pièce
Avant de passer en production, réaliser un contrôle de première pièce incluant la concentricité, la circularité et la stabilité dimensionnelle après serrage. Vérifier l'absence de marques de serrage sur la pièce. Ajuster la pression de serrage ou la géométrie de contact si une déformation apparaît. Un effort de validation modeste évite des surprises coûteuses en pleine production.
Conclusion
Les pièces délicates ne vont pas disparaître. À mesure que les conceptions deviennent plus légères, plus complexes et plus serrées en tolérance, les limites des mors d'étau et des pinces standard deviennent de plus en plus coûteuses. Les pinces de bridage personnalisées comblent cet écart en associant la précision et la rapidité du maintien par pince à une ingénierie spécifique à la géométrie. Elles réduisent les montages, protègent les pièces délicates et offrent la répétabilité qu'exige la production moderne. Pour les ateliers confrontés à des pièces qui " ne se positionnent tout simplement pas correctement ", une pince personnalisée est souvent la voie la plus directe pour passer de la frustration de montage à un usinage stable et rentable.