
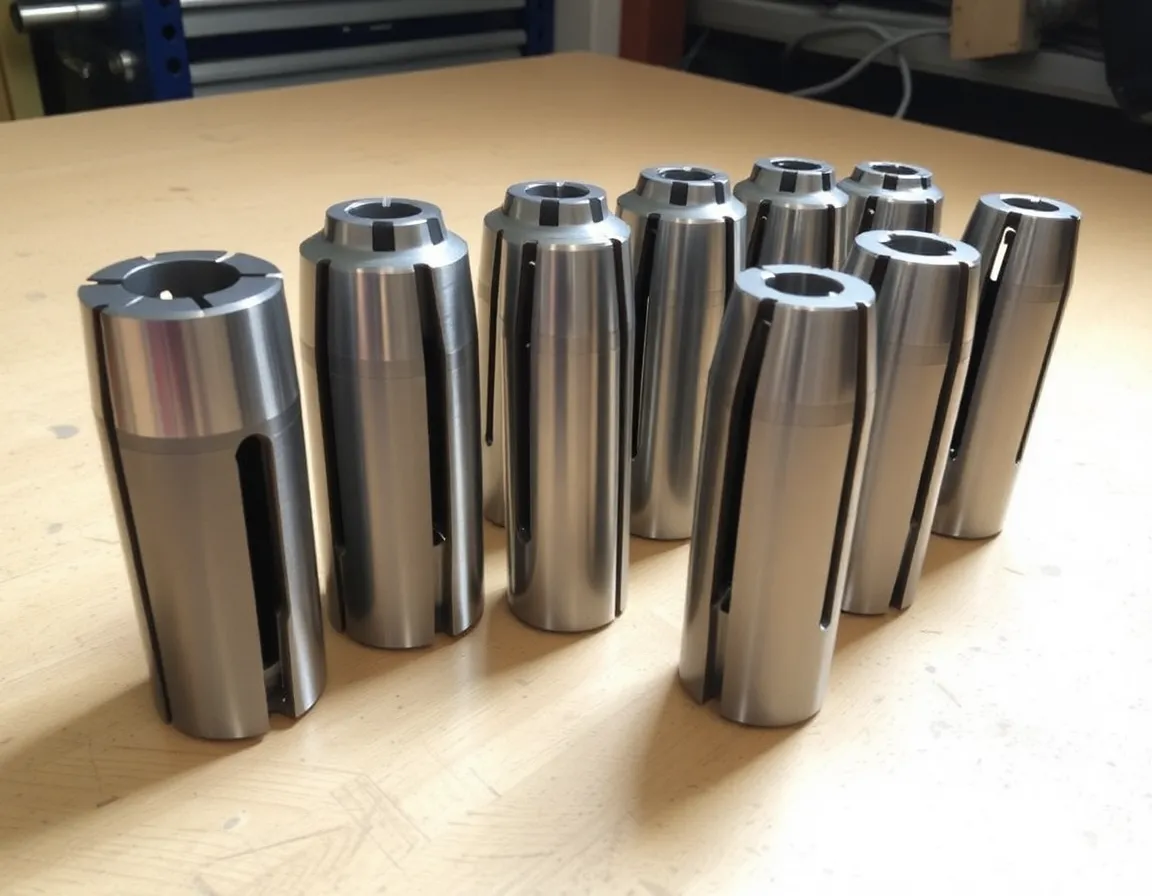
Every machinist knows the sinking feeling: a high-value workpiece is clamped in the vise, the program is proven, and yet the part just won't sit right. It's too thin, too irregular, too delicate, or too oddly shaped for standard workholding. The setup takes hours, the part shifts under cutting forces, and scrap rates climb. In precision manufacturing, these "tricky parts" are not the exception—they are the daily reality. Custom workholding collets offer a targeted, repeatable, and often surprisingly cost-effective answer to these problems. This article explores what custom collets are, how they work, where they excel, and how to specify and maintain them for maximum return.
What Are Custom Workholding Collets?
Workholding collets are precision sleeves—typically slotted or segmented—that grip a workpiece by contracting or expanding around it when actuated by a chuck, fixture, or drawbar. Standard collets, such as 5C, 16C, 3J, ER, and TG styles, cover a wide range of round, hexagonal, and square stock sizes. They are fast, accurate, and repeatable within their size range.
Custom workholding collets are purpose-built versions of these devices, designed and manufactured to grip a specific part geometry that no off-the-shelf collet can handle. Instead of gripping a nominal diameter, a custom collet may be bored with the exact profile of a cast or forged blank, slotted to clear a flange, segmented to grip multiple bosses simultaneously, or shaped to contact only designated clamping surfaces on a finished part.
Custom collets are produced in several forms:
- Bored-to-profile collets: Standard-Spannzangenkörper (z. B. 5C- oder 16C-Rohlinge), die mit einer kundenspezifischen Innenform bearbeitet werden, die dem Werkstück entspricht.
- Segmentierte oder "Finger"-Spannzangen: Spannzangen mit eingearbeiteten Schlitzen, die flexible Backen bilden und ein kontrolliertes Zusammenziehen auf unregelmäßige oder dünnwandige Teile ermöglichen.
- Expansions-Spannzangen: Dorne, die sich nach außen ausdehnen, um eine Bohrung von innen zu greifen – ideal für Teile, bei denen der Außendurchmesser für die Bearbeitung zugänglich bleiben muss.
- Mehrteilige und dedizierte Vorrichtungen: Kundenspezifische Spannzangensysteme, die in eine Vorrichtungsplatte integriert sind, um ein oder mehrere identische Teile in einer einzigen Aufspannung zu halten.
Da sie für eine Teilefamilie gefertigt werden, eliminieren kundenspezifische Spannzangen die Kompromisse von Weichbacken, Beilagen und improvisierten Spannmitteln – und liefern die Rundlaufgenauigkeit und Steifigkeit einer Spannzange mit der geometrischen Freiheit einer dedizierten Vorrichtung.
Wie kundenspezifische Spannzangen knifflige Bearbeitungsprobleme lösen
Der Wert einer kundenspezifischen Spannzange wird deutlich, wenn man die Versagensarten konventioneller Werkstückaufnahmen untersucht. Schraubstöcke und Standardbacken berühren Teile an wenigen Punkten, was Verformung und Vibration begünstigt. Standard-Spannzangen erfordern eine saubere, runde Greiffläche mit Nenndurchmesser. Dreibackenfutter haben Schwierigkeiten mit unrunden Teilen und dünnen Wänden. Kundenspezifische Spannzangen beheben jede dieser Schwächen direkt.
Greifen unregelmäßiger und unrunder Geometrien
Guss-, Schmiede- und additiv gefertigte Rohlinge weisen selten einen perfekten Zylinder auf. Eine kundenspezifische Spannzange, die auf das tatsächliche Profil des Rohlings ausgebohrt ist – einschließlich Entformungsschrägen, Freistellungen für Trenngrat und asymmetrischen Merkmalen –, verteilt die Spannkraft über die vorgesehenen Flächen. Das Ergebnis ist eine sichere Halterung ohne Punktbelastung, die das Teil brechen oder verformen kann.
Kontrolle der Verformung bei dünnwandigen Teilen
Dünnwandige Ringe, Buchsen und Gehäuse neigen bekanntlich dazu, beim Spannen einzufallen oder aus der Toleranz zu federn. Eine segmentierte kundenspezifische Spannzange mit umlaufender Kontaktfläche und sorgfältig abgestimmter Wandstärke übt eine gleichmäßige Radialkraft aus und minimiert die Ovalisierung. Viele Werkstätten kombinieren diese Spannzangen mit kontrolliertem Spanndruck – pneumatische oder hydraulische Aktuatoren mit Reglern –, um empfindliche Teile zu halten, ohne sie zu zerdrücken.
Verbesserung des Zugangs und Reduzierung der Rüstvorgänge
Wenn eine Spannzange ein Teil an einer Nabe, einer Bohrung oder einer dedizierten Spannfläche greift, bleiben die zu bearbeitenden Oberflächen frei. Dies ermöglicht Bearbeitung in einer Aufspannung– Dreh-, Plan- und Fräsmerkmale, die andernfalls eine erneute Aufspannung erfordern würden. Weniger Aufspannungen bedeuten weniger kumulierte Fehler, kürzere Zykluszeiten und weniger Gelegenheiten für menschliche Fehler.
Reproduzierbarkeit im Produktionsmaßstab
Individuelle Spannzangen werden gehärtet und auf enge Toleranzen geschliffen, sodass die Rundlaufgenauigkeit von Teil zu Teil typischerweise in Mikrometern gemessen wird, nicht in Tausendstel Zoll. Für Werkstätten mit hoher Variantenvielfalt und hohen Stückzahlen übersetzt sich diese Reproduzierbarkeit direkt in eine stabile Prozessfähigkeit (Cpk) und weniger Prüfausscheidungen.
Wesentliche Vorteile individueller Spannzangen zur Werkstückaufnahme
Werkstätten, die in individuelle Spannzangen investieren, berichten durchweg von Verbesserungen in mehreren Bereichen:
- Genauigkeit und Rundlauf: Ein typischer Gesamtrundlauffehler (TIR) von 0,0002–0,0005 in. (5–13 µm) ist mit korrekt gefertigten Spannzangen erreichbar, deutlich besser als bei den meisten Backensystemen.
- Wiederholbarkeit: Einmal eingerichtet, positioniert eine Spannzange das Teil in jedem Zyklus identisch und eliminiert bedienerabhängige Schwankungen.
- Weniger Ausschuss und Nacharbeit: Gleichmäßiges Spannen und sicheres Halten verhindern Rutschspuren, Verformungen und durch Rattern verursachte Defekte.
- Schnellere Rüstzeiten: Das Einlegen ersetzt zeitaufwändiges Ausrichten und Unterlegen; der Wechsel zwischen Teilen dauert nur Sekunden.
- Längere Standzeit: Eine starre Aufnahme reduziert Vibrationen, die eine Hauptursache für vorzeitigen Werkzeugverschleiß und schlechte Oberflächengüte sind.
- Bediensicherheit und Ergonomie: Konsistente, mechanische Spannung eliminiert Ermessensentscheidungen und improvisierte Aufbauten, die unter Last versagen können.
- Kosteneffizienz bei Stückzahlen: Obwohl eine kundenspezifische Spannzange mehr kostet als eine Standard-Spannzange, liegen ihre Stückkosten oft unter denen von Weichbacken oder dedizierten Vorrichtungen, sobald das Produktionsvolumen berücksichtigt wird.
Es lohnt sich, den Kompromiss zu erwähnen: Kundenspezifische Spannzangen sind teilespezifisch. Ihre Wirtschaftlichkeit hängt von der Anzahl der zu bearbeitenden Teile, dem Wert der Teile und den Kosten der Probleme ab, die sie lösen. Für eine Familie ähnlicher Teile kann ein einziges Spannzangendesign manchmal mit austauschbaren Einsätzen angepasst werden, wodurch sich die Investition verteilt.
Anwendungen in verschiedenen Branchen
Kundenspezifische Spannzangen kommen überall dort zum Einsatz, wo Präzision auf ungewöhnliche Geometrien trifft:
- Luft- und Raumfahrt: Dünnwandige Buchsen, Hydraulikanschlüsse, Turbinenkomponenten und Befestigungsrohlinge, bei denen Rundlauf und Oberflächenintegrität entscheidend sind.
- Medizinische Geräte: Kleine, empfindliche Instrumentenkomponenten und Implantatrohlinge, die keine Spannmarken oder Verformungen tolerieren.
- Automobil: Ventilgehäuse, Sensorgehäuse und Antriebsstrangkomponenten mit gegossenen oder geschmiedeten Spannflächen.
- Lohnfertiger und Auftragsfertigung: Hochgemischte Produktion, bei der schnelle Umrüstung und Erstteilgenauigkeit die Rentabilität bestimmen.
- Uhrmacherei und Präzisionsinstrumente: Winzige, unregelmäßige Komponenten, die eine Haltegenauigkeit im Mikrometerbereich erfordern.
Bewährte Verfahren für die Spezifikation und Verwendung kundenspezifischer Spannzangen
Das Beste aus einer kundenspezifischen Spannzange herauszuholen, beginnt lange bevor der erste Span fällt. Befolgen Sie diese Richtlinien, um sicherzustellen, dass sich die Investition auszahlt.
Definieren Sie zuerst die Spannstrategie
Ermitteln Sie, welche Oberflächen am Werkstück zum Spannen zulässig sind – idealerweise Oberflächen, die bereits fertig bearbeitet sind, unbearbeitet bleiben oder eine großzügige Toleranz aufweisen. Bestimmen Sie, ob die Spannzange auf einen Außendurchmesser zusammenziehen oder in eine Bohrung expandieren soll. Berücksichtigen Sie, wie die Spannkraft mit der Steifigkeit des Werkstücks zusammenwirkt und wo Verformungen am wenigsten schaden.
Liefern Sie vollständige, genaue Werkstückdaten
Stellen Sie dem Spannzangenhersteller ein aktuelles 3D-Modell, eine detaillierte 2D-Zeichnung mit Toleranzen und die Materialspezifikation zur Verfügung. Vermerken Sie etwaige Entformungsschrägen, Grat oder Oberflächenbeschaffenheit an den Rohlingen im Anlieferungszustand. Wenn die Rohlinge von Charge zu Charge variieren, geben Sie den Bereich an, den die Spannzange abdecken muss – oder planen Sie eine Spannzange, die auf jeden Rohlingzustand abgestimmt ist.
Passen Sie die Betätigungsmethode an die Anwendung an
Mechanische Zugstangen, pneumatische Aktuatoren und Hydrauliksysteme bieten jeweils unterschiedliche Spannkraft und Steuerung. Für empfindliche Werkstücke geben Sie einen druckgeregelten Aktuator an, damit die Spannkraft fein eingestellt und fixiert werden kann. Für schweres Schruppen priorisieren Sie Steifigkeit und Kraftkapazität gegenüber der Betätigungsgeschwindigkeit.
Planen Sie Verstell- und Verschleißzugaben ein
Spannzangen verschleißen an der Spannfläche. Gestalten Sie die Schnittstelle so, dass die Spannzange eine begrenzte Anzahl von Malen nachgeschliffen oder neu ausgebohrt werden kann, und geben Sie Härte und Beschichtung (z. B. Nitrieren oder Hartverchromung) passend zum Werkstückmaterial und zur Zyklenzahl an. Halten Sie ein Ersatzexemplar auf Lager – kundenspezifische Lieferzeiten können Wochen betragen.
Achten Sie auf Sauberkeit und Drehmomentdisziplin
Späne und Kühlmittelreste zwischen Spannzange und Werkstück sind die häufigste Ursache für Rundlauffehler. Etablieren Sie eine Reinigungsroutine bei jeder Beladung und verwenden Sie Drehmoment- oder Druckeinstellungen, die anhand der Empfehlungen des Spannzangenherstellers überprüft wurden. Protokollieren Sie die Spannzyklen, damit der Verschleiß vorhergesagt und nicht erst durch Ausschuss entdeckt wird.
Validieren Sie mit einem Erstmusterlauf
Bevor Sie in die Serienfertigung gehen, führen Sie eine Erstmusterprüfung durch, die Rundlauf, Rundheit und Maßhaltigkeit nach dem Spannen umfasst. Prüfen Sie das Werkstück auf Spannmarken. Passen Sie den Spanndruck oder die Kontaktgeometrie an, wenn Verformungen auftreten. Ein maßvoller Validierungsaufwand verhindert teure Überraschungen in der Serienfertigung.
Fazit
Knifflige Werkstücke werden nicht verschwinden. Da Konstruktionen leichter, komplexer und enger toleriert werden, werden die Grenzen von Schraubstockbacken und Standard-Spannzangen zunehmend kostspielig. Kundenspezifische Spannzangen schließen diese Lücke, indem sie die Genauigkeit und Schnelligkeit des Spannzangenspannens mit geometriespezifischer Konstruktion verbinden. Sie reduzieren Rüstvorgänge, schützen empfindliche Werkstücke und liefern die Wiederholgenauigkeit, die moderne Fertigung verlangt. Für Werkstätten, die mit Werkstücken konfrontiert sind, die "einfach nicht richtig sitzen", ist eine kundenspezifische Spannzange oft der direkteste Weg von Rüstfrust zu stabiler, profitabler Bearbeitung.