Desbloqueando el potencial de las plaquitas de electroerosión por hilo
En el mundo de altas apuestas de la fabricación de precisión, donde las tolerancias se miden en micras y la complejidad de los componentes desafía el mecanizado convencional, una solución de herramientas especializada reina suprema: la plaquita de electroerosión por hilo. Más que una simple herramienta de corte, una plaquita de electroerosión por hilo es una obra maestra de la ciencia de materiales y la fabricación avanzada, nacida del mismo proceso que está diseñada para utilizar. Este artículo profundiza en los secretos detrás de estos componentes de precisión, explorando su creación, sus ventajas únicas y el impacto transformador que tienen en el mecanizado moderno.
¿Qué son las plaquitas de electroerosión por hilo?
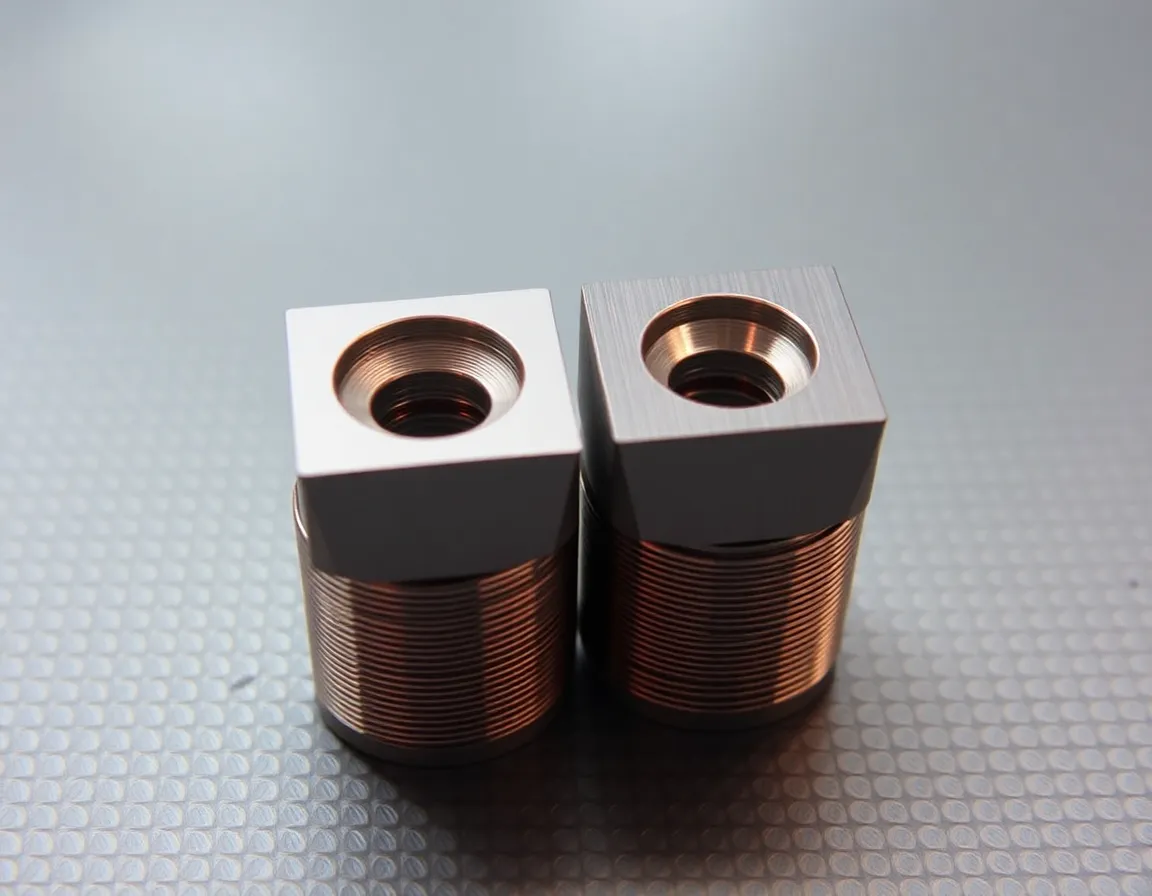
En esencia, una plaquita de electroerosión por hilo (Wire EDM, Electrical Discharge Machining) es una plaquita de herramienta de corte —como las utilizadas en torneado, fresado o taladrado— que ha sido fabricada total o parcialmente mediante el proceso de electroerosión por hilo. A diferencia de las plaquitas tradicionales que se prensan y sinterizan hasta una forma casi final y luego se rectifican, las plaquitas de electroerosión por hilo parten de una pieza en bruto totalmente sinterizada de material ultraduro, como carburo de tungsteno, CBN (nitruro de boro cúbico) o PCD (diamante policristalino). La máquina de electroerosión por hilo corta entonces meticulosamente la intrincada geometría de la plaquita, incluidos los tan importantes filos de corte, rompevirutas, orificios de sujeción y marcas de identificación, directamente en esta pieza en bruto endurecida.
Esta metodología de "cortar con una chispa" permite la creación de geometrías que son simplemente imposibles o prohibitivamente costosas de lograr con muelas de rectificado convencionales. El resultado es una plaquita de precisión y complejidad excepcionales, lista para abordar las aplicaciones de mecanizado más exigentes.
El proceso de fabricación por electroerosión por hilo: una chispa de genio
La creación de una plaquita de electroerosión por hilo es una fascinante aplicación del mecanizado térmico sin contacto. Un hilo delgado de latón o recubierto, cargado eléctricamente (normalmente de 0,02 mm a 0,33 mm de diámetro), actúa como electrodo. Este hilo se guía con precisión a lo largo de una trayectoria programada, muy cerca de la pieza en bruto conductora de carburo, sumergida en agua desionizada. Cuando la separación se vuelve lo suficientemente pequeña, salta una chispa controlada, generando un calor intenso (alrededor de 8.000–12.000 °C) que funde y vaporiza al instante una porción microscópica de la pieza de trabajo. El agua desionizada arrastra los residuos y enfría el material.
Este proceso se repite cientos de miles de veces por segundo, con el hilo avanzando constantemente a través de la pieza, erosionando una ranura precisa y dejando tras de sí una superficie lisa como un espejo. La ausencia de fuerzas de corte físicas es el factor diferenciador clave, lo que elimina el riesgo de microgrietas o tensiones inducidas por el rectificado mecánico.
Las ventajas inigualables de las plaquitas de electroerosión por hilo
¿Por qué someterse a este intrincado proceso eléctrico? Las ventajas que confiere a la herramienta de corte final son profundas y multifacéticas.
Libertad geométrica sin igual
La electroerosión por hilo no está limitada por las formas de las muelas ni por los ángulos de rectificado. Puede producir:
- Diseños de rompevirutas complejos y no estándar optimizados para materiales y condiciones de corte específicos.
- Bordes de corte extremadamente afilados (ángulos de ataque positivos, filos agudos) que reducen las fuerzas de corte y la generación de calor.
- Características intrincadas de sujeción o bloqueo para un montaje seguro en portaherramientas.
- Planos de limpieza o tamaños de afilado personalizados para requisitos superiores de acabado superficial.
Integridad y consistencia superiores del filo
Dado que la plaquita se corta a partir de una pieza en bruto preendurecida, no existe riesgo de alterar la microestructura del sustrato de carburo ni del aglutinante debido al calor del rectificado. Esto preserva la tenacidad y la resistencia al desgaste originales del material. Además, cada plaquita producida a partir del mismo programa CAD es absolutamente idéntico, lo que garantiza un rendimiento predecible y repetible en la producción por lotes.
Capacidad para mecanizar materiales ultraduros
La electroerosión por hilo es uno de los pocos procesos que pueden "mecanizar" eficazmente carburo totalmente sinterizado, CBN y PCD. Esto lo convierte en el único método viable para crear insertos a partir de estos materiales superduros con geometrías complejas, abriendo la puerta al mecanizado de compuestos abrasivos, aceros endurecidos y metales no ferrosos a altas velocidades.
Rentabilidad para prototipos y lotes pequeños
Si bien el proceso de electroerosión por hilo en sí no es rápido, elimina la necesidad de costosas muelas de rectificado de forma personalizada. Esto lo hace excepcionalmente económico para producir insertos prototipo, herramientas especiales para trabajos únicos o tamaños de lote pequeños y medianos en los que invertir en equipos de rectificado dedicados no está justificado.
Aplicaciones clave: dónde destacan los insertos para electroerosión por hilo
Las capacidades únicas de los insertos para electroerosión por hilo los convierten en la herramienta de elección en varios sectores críticos y avanzados de la fabricación.
Fabricación aeroespacial y médica
Estas industrias exigen el mecanizado de aleaciones difíciles de cortar como Inconel, titanio y cobalto-cromo con alta precisión e integridad superficial. Los insertos para electroerosión por hilo con geometrías optimizadas y afiladas y recubrimientos avanzados reducen la deformación de la pieza, minimizan las zonas afectadas térmicamente y producen excelentes acabados superficiales, lo cual es crucial para componentes aeroespaciales resistentes a la fatiga e implantes médicos biocompatibles.
Automoción de alta precisión y fabricación de matrices y moldes
Desde el mecanizado de acero endurecido para moldes de inyección y matrices de fundición a presión hasta la producción de componentes de motor de alto rendimiento, la consistencia y la calidad del filo de los insertos para electroerosión por hilo garantizan una mayor vida útil de la herramienta y un menor tiempo de pulido. Los rompevirutas complejos son especialmente eficaces en los cortes intermitentes habituales en el fresado de aceros para moldes endurecidos.
Micromecanizado y acabado fino
La capacidad de producir insertos extremadamente pequeños y precisos con filos afilados hace que la electroerosión por hilo sea ideal para aplicaciones de micromecanizado, como en las industrias electrónica y óptica. Estos insertos pueden lograr acabados superficiales finos y mantener tolerancias estrictas en componentes en miniatura.
Soluciones de corte personalizadas y especializadas
Cuando un inserto de catálogo estándar no es suficiente para una aplicación única—ya sea un material de pieza poco habitual, un problema específico de control de viruta o una característica compleja de la pieza—el electroerosionado por hilo (Wire EDM) es la tecnología de referencia para desarrollar una solución de inserto personalizada.
Buenas prácticas para la utilización de insertos fabricados por electroerosionado por hilo
Para aprovechar plenamente el potencial de estas herramientas de precisión, los usuarios deben seguir ciertas buenas prácticas.
Selección y manipulación adecuadas
Comprenda el sustrato, el recubrimiento y la geometría especificados para su material. Aunque los filos son precisos, pueden ser delicados antes del proceso de afilado; manipule los insertos con cuidado para evitar desconchados. Utilice sistemas de sujeción de insertos adecuados que coincidan con las características de diseño del inserto para garantizar la máxima estabilidad.
Parámetros de mecanizado optimizados
Los insertos fabricados por electroerosionado por hilo, especialmente los de geometrías positivas y afiladas, a menudo permiten mayores velocidades de avance o menores fuerzas de corte. Sin embargo, es crucial comenzar con velocidades y avances conservadores recomendados por el fabricante. Aproveche su capacidad para mayores tasas de arranque de metal, pero evite parámetros excesivamente agresivos que podrían comprometer el intrincado filo.
Enfoque en el refrigerante y la evacuación de viruta
Los rompevirutas complejos están diseñados para un flujo de viruta específico. Asegúrese de que se utilice eficazmente refrigerante de alta presión a través de la herramienta para romper y evacuar la viruta, evitar el recorte y gestionar el calor en la zona de corte. Una evacuación adecuada de la viruta es fundamental para proteger los filos finamente elaborados.
Inspección y mantenimiento
Utilice microscopía para inspeccionar periódicamente los filos de corte en busca de desgaste. La consistencia de los insertos fabricados por electroerosionado por hilo hace que los patrones de desgaste sean predecibles. Implemente un programa disciplinado de indexación y sustitución para evitar fallos catastróficos y mantener la calidad de la pieza.
Conclusión: el futuro de la precisión es la electroerosión por chispa
Los insertos fabricados por electroerosionado por hilo representan la cúspide de la sinergia entre el material de herramienta avanzado y los procesos de fabricación de vanguardia. No son meramente una alternativa a los insertos rectificados, sino una solución superior para aplicaciones que exigen los más altos niveles de complejidad geométrica, consistencia de filos y rendimiento en materiales exigentes. A medida que las industrias siguen ampliando los límites de lo mecanizable—con materiales cada vez más duros y diseños de piezas más intrincados—el papel del electroerosionado por hilo en la producción de herramientas de corte será cada vez más central. Al comprender los secretos detrás de su creación y aplicación, los fabricantes pueden desbloquear nuevos niveles de productividad, precisión y capacidad, impulsando la innovación en el taller.