La pasivación y el electropulido no son dos grados del mismo acabado de acero inoxidable. La pasivación es principalmente un paso de limpieza y acondicionamiento químico destinado a eliminar la contaminación por hierro libre y favorecer el comportamiento pasivo de la aleación. El electropulido elimina una capa microscópica controlada de la superficie, alisando los picos y modificando la topografía, además de la limpieza. Elegir correctamente comienza por separar un problema de contaminación de un problema de rugosidad, capacidad de limpieza o apariencia.
Primero diagnostique la superficie de acero inoxidable
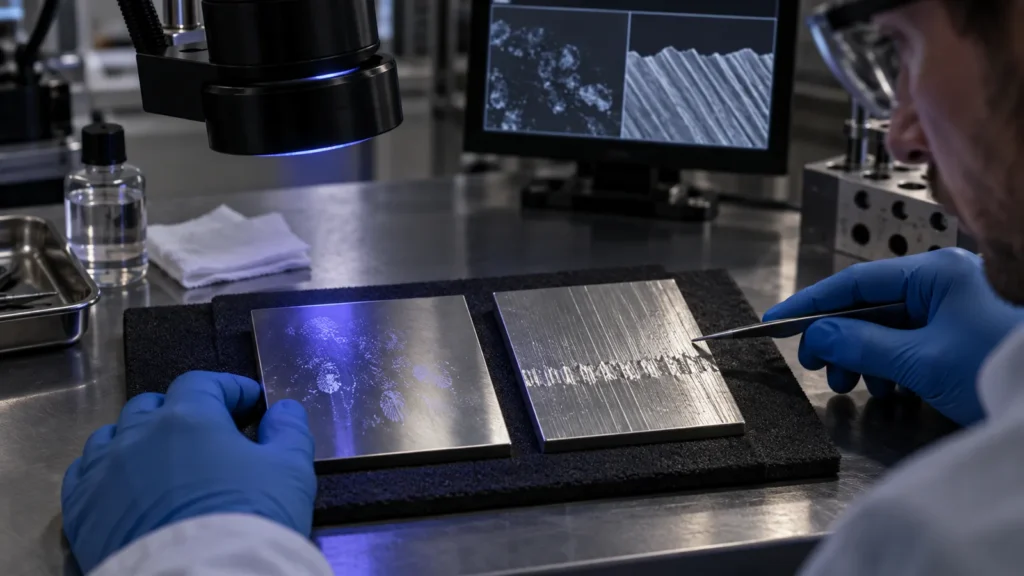
Problema de contaminación
El mecanizado, la manipulación o el utillaje pueden dejar hierro libre o residuos. La geometría de la superficie ya es aceptable. Comience revisando la limpieza y la pasivación.
Problema de topografía
Los picos microscópicos, los restos de rebabas, la textura direccional o la capacidad de limpieza forman parte del requisito. Evalúe el electropulido y su efecto de eliminación de material.
Algunas piezas necesitan ambos resultados, pero la secuencia y los criterios de aceptación aún deben definirse. Una pieza no debe electropulirse simplemente porque “más tratamiento” suena más seguro, y no debe esperarse que la pasivación borre las marcas de mecanizado o cree una superficie cosmética brillante.
Para el marco de decisión principal entre recubrimientos, acabados mecánicos y tratamientos químicos, utilice el Guía de acabados superficiales de mecanizado CNC.
Dos procesos, dos trabajos diferentes
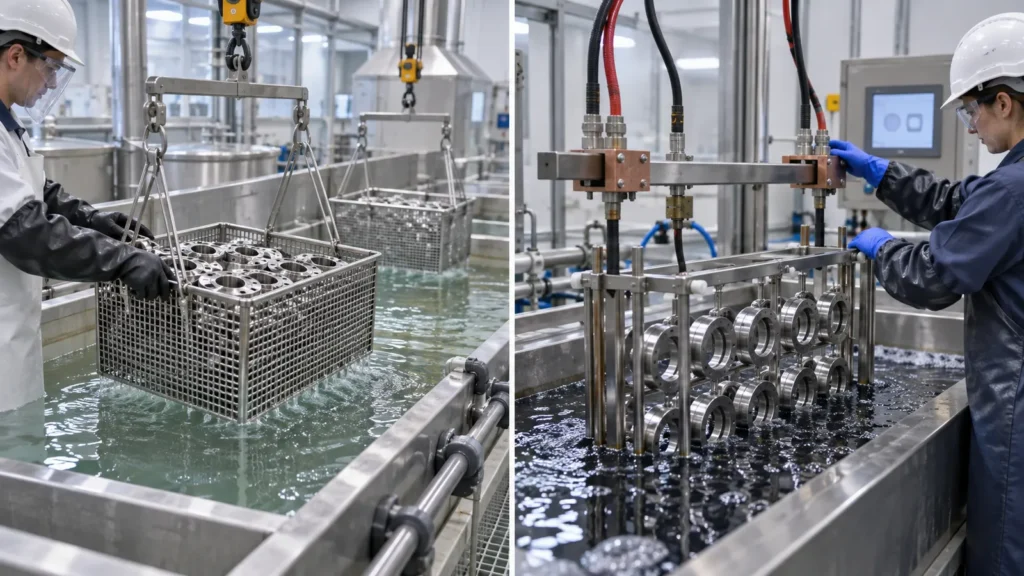
| Pregunta |
Pasivación |
Electropulido |
| Acción principal |
Limpia y trata químicamente la superficie de acero inoxidable |
Elimina material de la superficie electroquímicamente |
| Topografía |
No alisa intencionalmente la textura del mecanizado |
Reduce preferentemente los puntos altos microscópicos |
| Apariencia |
Por lo general, deja el acabado previo visualmente dominante |
Puede crear una superficie más brillante y de aspecto más liso |
| Consideración dimensional |
Limitada en comparación con un proceso de eliminación, pero la limpieza y la aceptación siguen siendo importantes |
La eliminación de material, el cambio de bordes, las características pequeñas y la distribución de corriente requieren revisión |
| Mejor pregunta inicial |
¿La geometría de la superficie es aceptable pero se necesita control de contaminación? |
¿Debe la superficie volverse más lisa, más fácil de limpiar o visualmente más brillante? |
Mapee la pieza antes de seleccionar el baño
Un componente de acero inoxidable rara vez es una superficie uniforme. Marque el plano por función antes de elegir el tratamiento:
- Superficies en contacto con el producto: la limpieza, los residuos, la rugosidad, las picaduras y el acceso para inspección pueden ser determinantes.
- Asientos de sellado: la planitud, la textura, la ondulación y el estado de los bordes pueden importar más que el brillo.
- Roscas y ajustes: verificar si la eliminación de material o el redondeo de bordes podría alterar el comportamiento del ensamblaje.
- Zonas soldadas o afectadas por el calor: la decoloración, la cascarilla y la ruta de limpieza requieren consideración por separado.
- Caras cosméticas: definir la aceptación visual en lugar de asumir que un proceso químico garantiza un acabado espejo.
- Agujeros ciegos y pasajes internos: el acceso de la solución, el drenaje, el enjuague y la inspección pueden limitar la ruta.
Este mapa convierte una solicitud vaga en un plan de proceso. También evita el procesamiento excesivo de regiones ocultas mientras deja subdefinida la superficie de contacto verdaderamente crítica.
Para los ensamblajes, extender el mapa a través de los límites de los componentes. Un tubo pulido soldado a una brida mecanizada, por ejemplo, puede tener diferentes texturas iniciales, historiales térmicos y trayectorias de drenaje. Si el plano trata el ensamblaje como una superficie uniforme, la variación local puede aparecer como un defecto de acabado incluso cuando cada región responde normalmente a su propio historial.
También marcar las superficies que posteriormente se van a unir, marcar con láser, lubricar o poner en contacto eléctrico. Una superficie más limpia o más lisa no es automáticamente mejor para toda operación posterior; la secuencia final de ensamblaje puede requerir zonas protegidas o un segundo paso de preparación.
La aleación y la condición inicial marcan el límite
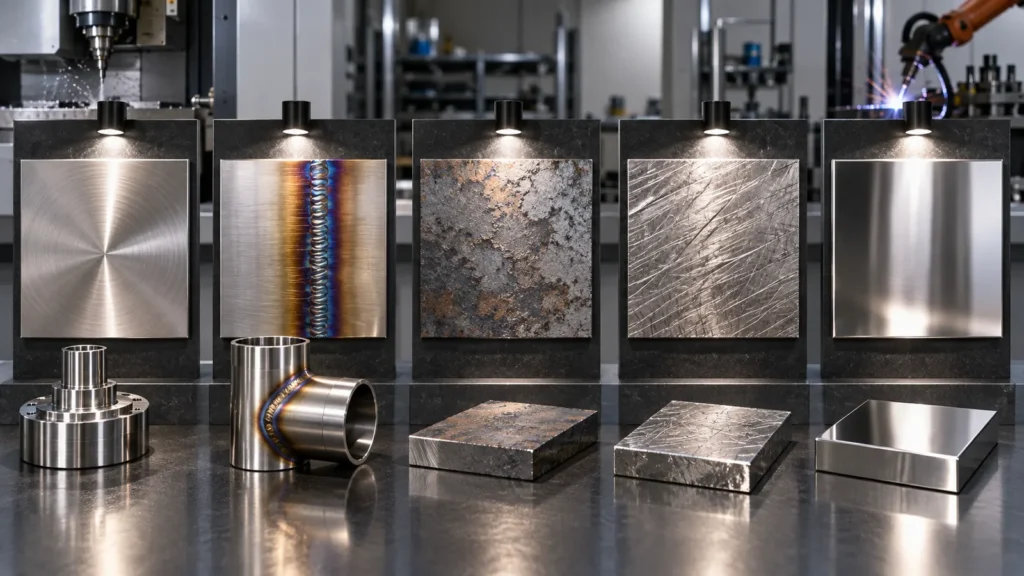
Las palabras “acero inoxidable” abarcan aleaciones con diferente comportamiento frente a la corrosión, maquinabilidad, tratamiento térmico, inclusiones y respuesta al procesamiento químico. La ruta de mecanizado también importa. El hierro incrustado procedente de herramientas compartidas, la coloración por calor, las rebabas gruesas, los arañazos profundos, la cascarilla, el aceite, el compuesto de pulido o las superficies dañadas no pueden corregirse todos con un único baño final.
Lo que la pasivación no corregirá
- Ranuras de mecanizado profundas, abolladuras o defectos geométricos
- Selección inadecuada de la aleación para el entorno de servicio
- Cascamilla de óxido gruesa o defectos de soldadura sin una preparación adecuada
- Drenaje deficiente o residuos atrapados en geometrías inaccesibles
Lo que el electropulido no garantizará
- Eliminación uniforme en cada borde, receso, taladro y zona protegida
- Eliminación de defectos profundos sin cambiar las dimensiones
- Una coincidencia estética entre aleaciones mixtas o acabados iniciales distintos
- Un rendimiento correcto frente a la corrosión cuando la aleación subyacente no es adecuada
La estrategia de mecanizado puede mejorar la condición inicial antes de cualquiera de los dos tratamientos. El uso de herramientas limpias dedicadas, refrigerante controlado, desbarbado completo y la evitación de la contaminación con acero al carbono reducen la carga sobre la limpieza final. Las pasadas de acabado estables también reducen las marcas direccionales profundas que, de otro modo, el electropulido tendría que perseguir con una mayor eliminación de material.
Cuando la corrosión es crítica para la seguridad o la validación, utilice cupones o características representativas que sigan la misma ruta de material, mecanizado, limpieza y acabado. Probar una muestra plana no relacionada puede no exponer los efectos de agujeros ciegos, decoloración por soldadura, grietas o rugosidad local en la pieza de producción.
El electropulido añade un presupuesto de eliminación de material
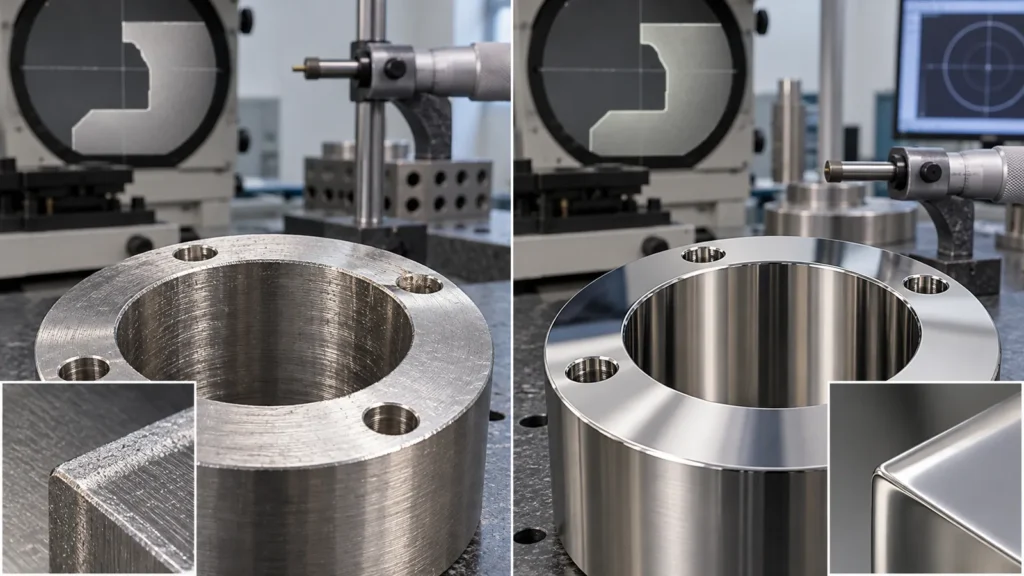
Because electropolishing removes metal, the drawing and process plan must identify features that cannot move freely. Sharp edges can soften, very small details can lose definition, and exposed peaks may remove differently from shielded recesses. The result depends on alloy, starting finish, current distribution, fixturing, chemistry, time, and geometry.
| Feature |
Review before electropolishing |
Possible control |
| Precision bore |
Final diameter, accessibility, and uniformity |
Allowance, masking, or finish-after strategy |
| Thread |
Fit, crest condition, and trapped chemistry |
Mask, verify with mating gauge, and define cleaning |
| Thin edge |
Edge rounding and local removal |
Protect geometry or revise edge requirement |
| Cosmetic panel |
Starting texture, rack location, and visual uniformity |
Approved sample and controlled preparation |
The dedicated electropolishing services page is a useful process reference, but the project drawing must define which dimensions and surfaces control acceptance.
Verify the Result You Actually Purchased
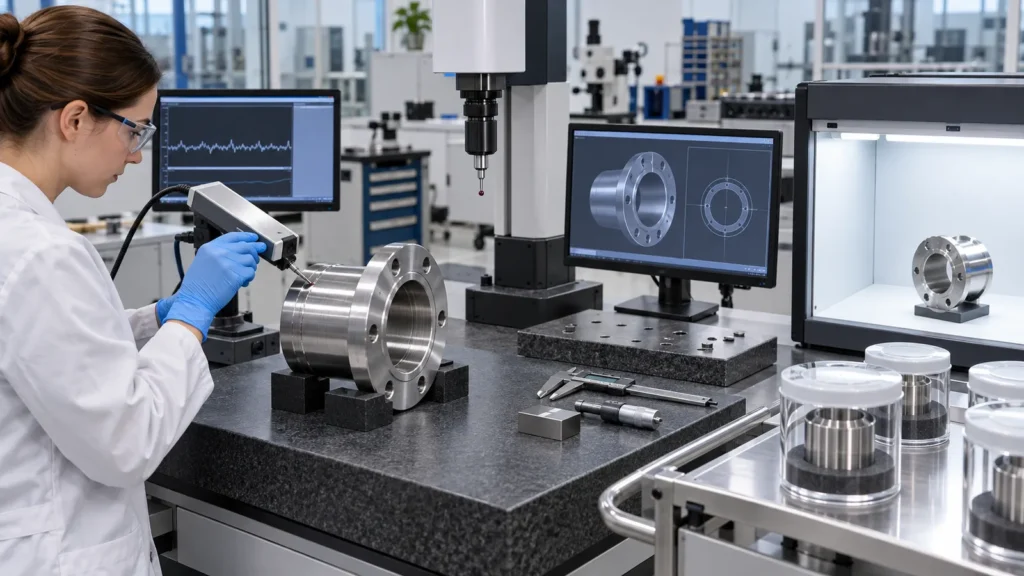
A treatment name is not an inspection plan. Match verification to the purpose:
- For contamination control: define cleaning, handling, process specification, and any required surface test or documentation.
- For corrosion performance: identify the environment, alloy, finish route, relevant test method, sample condition, and acceptance.
- For roughness: state parameter, limit, measurement zone, direction, cutoff, and whether measurement occurs before or after treatment.
- For appearance: use approved samples, visual zones, lighting, viewing distance, and defect limits.
- For dimensions: mark features measured after the complete finish route.
- For cleanliness: define rinse, drying, packaging, and protected handling as part of the requirement.
When records are required, include them in the RFQ rather than adding them after processing. JUCHENG’s quality control page outlines how inspection planning and documentation connect to machined-part delivery.
Sampling deserves the same clarity. A visual check of every part may coexist with periodic roughness measurement, dimensional first-article verification, and lot-based process records. State what is checked per part, per batch, and only at validation. Otherwise, two suppliers can meet the same treatment note with very different levels of evidence.
A Five-Step Selection Path
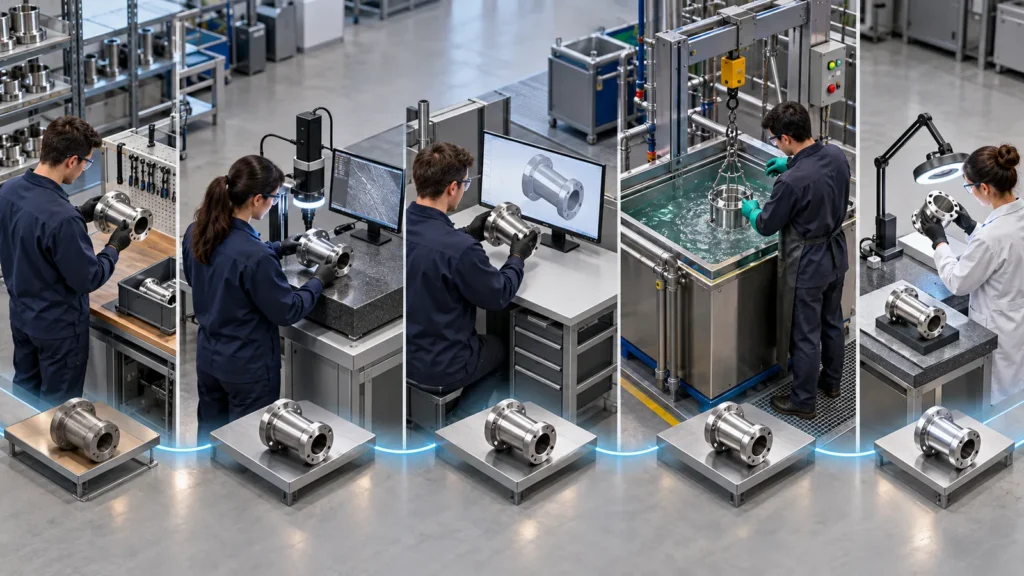
Name the problem: free-iron contamination, corrosion risk, roughness, cleanability, appearance, or several together.
Confirm the alloy and starting surface: include heat treatment, welds, prior polishing, scale, and critical defects.
Map critical geometry: contact surfaces, threads, fits, edges, internal passages, and cosmetic zones.
Choose the minimum effective route: passivation for cleaning and passive-surface support; electropolishing when controlled smoothing and material removal are also required.
Define acceptance: dimensional, roughness, visual, cleanliness, corrosion, and documentation criteria.
If passivation matches the function, see the passivation capability overview and send the applicable specification with the RFQ. If electropolishing is necessary, include a material-removal and measurement plan for critical features.
Common Misunderstandings
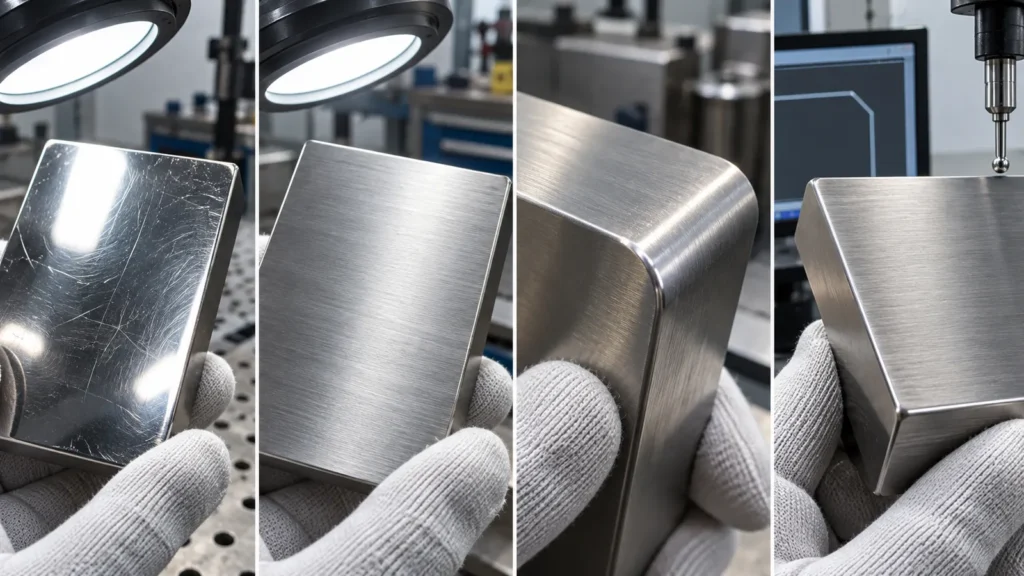
Is electropolishing simply stronger passivation?
No. Electropolishing is a material-removal process that changes surface topography. Passivation is a chemical treatment focused on cleaning and supporting the stainless passive condition. They may share corrosion-related objectives, but their dimensional and visual effects differ.
Will passivation make a stainless part shiny?
It is not a polishing process. The machined, blasted, brushed, or polished starting texture normally remains visually dominant. If brightness or smoothing is required, specify that outcome separately.
Can electropolishing remove all burrs?
It may reduce microscopic high points and soften very small burr remnants, but it should not replace controlled deburring of significant edges. Large burrs, inaccessible features, and dimensional edges need a dedicated plan.
Do all stainless grades use the same passivation route?
No. Alloy family, heat treatment, surface condition, contamination, specification, and service environment influence process selection. State the exact material and required standard instead of writing only “stainless.”
