
مقدمة: الدور الحاسم للألواح الأمامية المصنعة من الألومنيوم
في عالم الهندسة الدقيقة، غالبًا ما تُحدَّد الواجهة بين نظام معقد ومستخدمه أو بيئته بواسطة مكوّن واحد حاسم: اللوح الأمامي. تعمل هذه الألواح كالغلاف الوظيفي لعدد لا يحصى من الأجهزة، من إلكترونيات الطيران إلى معدات التشخيص الطبي. وبينما يمكن استخدام مواد متنوعة، برز الألومنيوم المُشكَّل بالتصنيع الآلي كالبطل بلا منازع للتطبيقات عالية الأداء. إن عملية تصنيع الألواح الأمامية من الألومنيوم لا تتعلق merely بقطع المعدن؛ بل هي تخصص متطور يوازن بين السلامة الهيكلية والجاذبية الجمالية والتفاوتات الدقيقة. دور هذه المكونات حاسم—فهي تحمي الإلكترونيات الحساسة، وتوفر عناصر تحكم بديهية للمستخدم، وتضمن التدريع الكهرومغناطيسي، وتنقل جودة المنتج من خلال دقة تركيبه وتشطيبه. أي فشل في هذا الجزء الواحد يمكن أن يقوّض مجموعة كاملة، مما يجعل اختيار المادة وعملية التصنيع قرارًا أساسيًا في تصميم المنتج والهندسة.
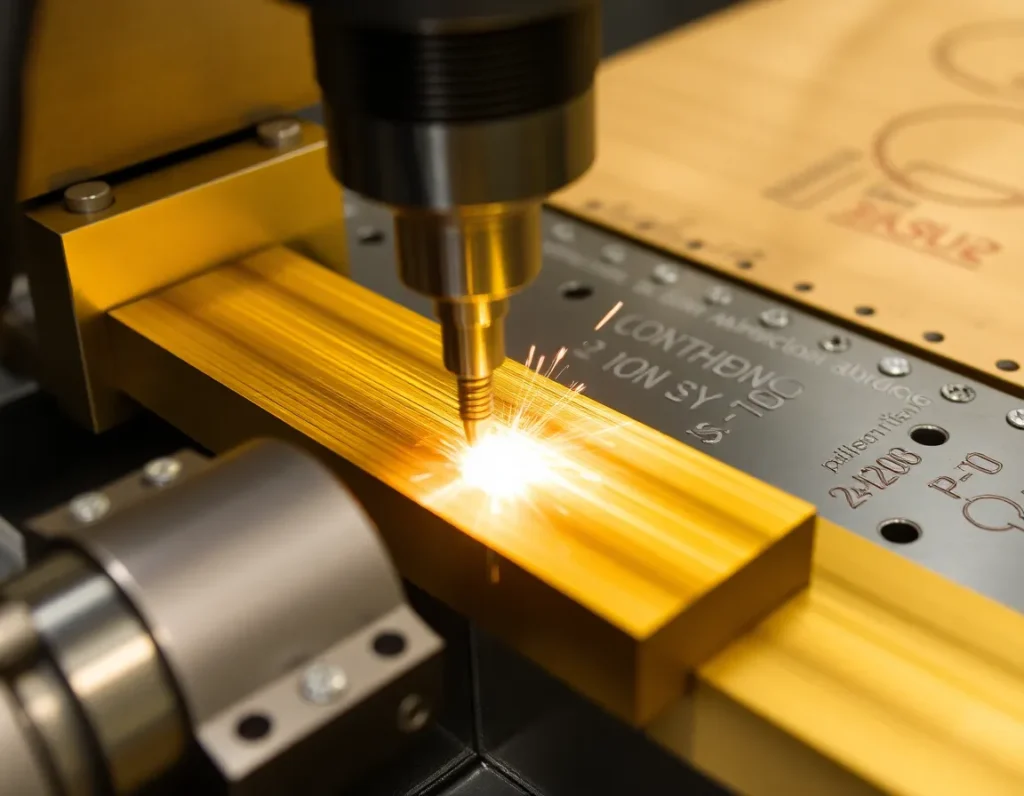
ما هي الألواح الأمامية من الألومنيوم؟ تحديد الشكل والوظيفة والتطبيقات
اللوح الأمامي من الألومنيوم هو لوح أو غطاء أمامي مُصنَّع بدقة، يُصنع عادةً من صفيحة أو لوح من سبائك الألومنيوم. وظيفته الأساسية هي أن يكون واجهة هيكلية وتجميلية على قطعة من المعدات. وهو أكثر بكثير من مجرد غطاء بسيط؛ فاللوح الأمامي مكوّن متكامل مصمم بمجموعة من الميزات. تشمل هذه الميزات فتحات للشاشات والمفاتيح والموصلات والمؤشرات؛ ونقاط تثبيت للمجموعات الفرعية الداخلية؛ وفتحات تهوية؛ وغالبًا علامات بارزة أو محفورة.
يتحدد شكل اللوح الأمامي مباشرةً بوظيفته. في هيكل خادم مثبت على رف، يكون اللوح الأمامي لوحًا متينًا ومستويًا بشبكات تهوية ونوافذ لمصابيح LED، مصممًا للتعامل المتكرر والتبريد. وفي أداة علمية محمولة، قد يكون جزءًا معقدًا ومنحنيًا يناسب يد المستخدم بشكل مريح مع توفير إحكام ضد الغبار والرطوبة. وفي جوهره، يجب أن يحقق اللوح الأمامي عدة أهداف رئيسية: توفير تثبيت ومحاذاة آمنة للمكونات الداخلية، والسماح بتفاعل المستخدم من خلال عناصر تحكم مدمجة، وتوفير الحماية من العوامل البيئية، وتبديد الحرارة من الإلكترونيات المحتواة، وهي مهمة يُعد الألومنيوم مناسبًا لها بشكل استثنائي.
التطبيقات لا حصر لها تقريبًا عبر الصناعات القائمة على التكنولوجيا. فهي اللوح الأمامي لجهاز اختبار وقياس في مختبر، وواجهة التحكم على آلة CNC صناعية، وإطار شاشة ترفيه أثناء الطيران، واللوح الأمامي لموجّه اتصالات. يفرض كل تطبيق متطلبات فريدة على أبعاد اللوح الأمامي وتفاوتاته وقوته وتشطيبه، مما يوجّه النهج المحدد لتصنيعه وتصنيعه الآلي.
مزايا الألومنيوم لتصنيع الألواح الأمامية: لماذا هو المادة المفضلة
هيمنة الألومنيوم في تصنيع الألواح الأمامية ليست مصادفة. إنها نتيجة مزيج فريد من الخصائص الفيزيائية والعملية التي تتوافق تمامًا مع متطلبات الهندسة الحديثة.
نسبة عالية من القوة إلى الوزن
تقدم سبائك الألومنيوم، وخاصة سلاسل مثل 6061 و7075، قوة ملحوظة مع بقائها خفيفة الوزن بشكل استثنائي. وهذا أمر بالغ الأهمية في الطيران والسيارات والإلكترونيات المحمولة، حيث يُحسب كل غرام لكن لا يمكن المساس بالصلابة الهيكلية. يجب أن يتحمل اللوح الأمامي الأحمال الميكانيكية والصدمات والاهتزاز دون إضافة وزن مرهق للنظام الكلي.
قابلية تصنيع ممتازة
الألومنيوم من أكثر المعادن قابلية للتصنيع الآلي. يمكن قطعه وثقبه ولوْلَبته وتفريزه بسرعات عالية، مما يسمح بأشكال هندسية معقدة وزوايا حادة وتفاصيل دقيقة بتشطيبات سطحية ممتازة. تُترجم قابلية التصنيع هذه مباشرةً إلى تقليل وقت الإنتاج، وتقليل تآكل الأدوات، وزيادة فعالية التكلفة لكل من النماذج الأولية ودورات الإنتاج بكميات كبيرة.
موصلية حرارية وكهربائية فائقة
تولّد الحاويات الإلكترونية حرارة. تعمل الألواح الأمامية المصنوعة من الألومنيوم كمشتت حراري سلبي، إذ تسحب الطاقة الحرارية بعيدًا عن المكونات الحساسة وتبددها في الهواء المحيط، مما يعزز موثوقية النظام وطول عمره. كما تُستفاد من موصليته الكهربائية للتأريض وللحماية من التداخل الكهرومغناطيسي (EMI) والتداخل الترددي الراديوي (RFI)، خاصة عند دمجه مع معالجات سطحية مناسبة أو تشطيبات موصلة.
مقاومة طبيعية للتآكل
يشكّل الألومنيوم طبقة أكسيد رقيقة واقية عند تعرضه للهواء، تحميه من المزيد من التآكل. هذه الخاصية المتأصلة تجعله مناسبًا للاستخدام في مجموعة واسعة من البيئات دون الحاجة إلى طلاءات واقية ثقيلة. وفي الظروف الأقسى، يمكن تعزيز هذه الطبقة الطبيعية بشكل كبير من خلال الأكسدة الأنودية.
تنوع جمالي
توفر هذه المعدن ركيزة مثالية لمجموعة واسعة من تشطيبات السطح. يمكن تلميعه ليصل إلى لمعان المرآة، أو صقله للحصول على مظهر ساتان، أو نفخه بالخرز للحصول على ملمس مطفي موحد، أو أكسدته أنوديًا بأي لون تقريبًا. وهذا يتيح للمصممين تلبية متطلبات العلامة التجارية الوظيفية والمتطلبات الجمالية بسلاسة.
عمليات التصنيع الأساسية للألواح الأمامية المصنوعة من الألومنيوم: من القطعة الخام إلى الجزء النهائي
يتضمن تحويل قطعة الألومنيوم الخام إلى لوح أمامي دقيق سلسلة من عمليات التصنيع بالطرح الخاضعة لرقابة دقيقة. وعادةً ما تستخدم ورش التصنيع الحديثة تقنية التحكم الرقمي بالحاسوب (CNC)، التي تتبع ملفات التصميم الرقمية لتنفيذ العمليات بدقة تصل إلى مستوى الميكرون.
الطحن باستخدام الحاسب الآلي
هذه هي العملية الأساسية لـ تصنيع الألواح الأمامية من الألومنيوم. تستخدم آلة التفريز CNC أدوات قطع دوارة لإزالة المواد من كتلة أو صفيحة ألومنيوم صلبة. ويمكن لآلات التفريز متعددة المحاور (3 محاور أو 4 محاور أو 5 محاور) إنشاء محيطات ثلاثية الأبعاد معقدة وتجاويف وفتحات وملامح زاوية في إعداد واحد. وتحدد هذه العملية الشكل الأساسي، وتنشئ تجاويف للشاشات، وتشكّل المظهر العام للجزء.
الخراطة باستخدام الحاسب الآلي
بالنسبة للألواح الأمامية التي تتضمن ملامح أسطوانية، مثل الحواف المستديرة أو المقابض المخددة أو الأخاديد متحدة المركز، يُستخدم الخراطة CNC. إذ تدور قطعة عمل الألومنيوم بينما تشكّلها أداة قطع ثابتة. ويُستخدم هذا غالبًا لتصنيع القطر الخارجي للألواح الأمامية الدائرية أو لإنشاء أنماط شعاعية مفصلة.
الثقب والقلوظة
تُعد الثقوب الدقيقة ضرورية لتركيب المكونات وتوفير التهوية وتثبيت اللوح الأمامي في المجموعة الرئيسية. وتثقب آلات CNC هذه الثقوب بأقطار وأعماق دقيقة. أما اللولبة فهي عملية قطع أسنان داخلية في هذه الثقوب، مما يسمح للبراغي بتثبيت مكونات أخرى مباشرة على اللوح الأمامي.
القطع والحفر بالليزر
بالنسبة للألومنيوم الرقيق أو لإضافة تفاصيل دقيقة مثل الأرقام التسلسلية أو الشعارات أو أنماط التهوية المعقدة، يُعد القطع بالليزر فعالًا للغاية. فهو يوفر حافة نظيفة خالية من النتوءات بدقة فائقة. ويمكن للحفر بالليزر أن يضع علامات دائمة على السطح بالنصوص أو الرسومات دون التأثير على الخصائص الهيكلية للمادة.
إزالة النتوءات وكسر الحواف
بعد التصنيع، تخضع الأجزاء لعملية إزالة النتوءات للتخلص من أي حواف حادة أو خشنة (نتوءات) تركتها أدوات القطع. وهذه خطوة حاسمة للسلامة والجودة. كما يتم إجراء كسر الحواف، أو تدوير الزوايا الحادة قليلًا، لتحسين ملمس الجزء ومنع الإصابة وتحضيره لعمليات التشطيب.
التصميم للتصنيع (DFM): إرشادات أساسية لتصميم لوحة واجهة مثالي
لضمان أن تكون لوحة الواجهة ليس فقط وظيفية بل أيضًا اقتصادية وموثوقة في الإنتاج، يجب على المصممين الالتزام بمبادئ التصميم للتصنيع (DFM) منذ البداية. التعاون الوثيق بين مهندس التصميم وشريك التصنيع الآلي هو المفتاح لتحسين التصميم لعملية التصنيع.
- توحيد أحجام الثقوب: قلّل عدد أحجام ريش الحفر واللولب الفريدة. استخدام الحجم نفسه لأكبر عدد ممكن من الثقوب يقلل من تغييرات الأدوات وزمن التصنيع الآلي.
- حدد تفاوتات واقعية: طبّق التفاوتات الضيقة فقط حيث تكون ضرورية تمامًا للوظيفة. الإفراط في تحديد التفاوتات على الجزء بأكمله يزيد بشكل كبير من التكلفة وزمن الفحص دون إضافة قيمة.
- التصميم لوصول الأدوات: تأكد من إمكانية الوصول إلى الجيوب الداخلية والتجاويف العميقة باستخدام أدوات القطع القياسية. تجنب تصميم ميزات تتطلب أدوات طويلة ورفيعة قد تنحرف وتقلل الدقة.
- أضف أنصاف الأقطار في الزوايا الداخلية: أدوات القطع مستديرة، لذا لا يمكنها إنتاج زوايا داخلية حادة تمامًا. التصميم بنصف قطر أكبر قليلاً من نصف قطر الأداة المقصود يسمح بمسارات أدوات فعالة وزوايا أقوى.
- ضع في الاعتبار سماكة المادة والاستقرار: الجدران الرقيقة جدًا أو الميزات الطويلة غير المدعومة قد تهتز أو تتشوه أثناء التصنيع الآلي. صمّم بسماكة مادة كافية لضمان الصلابة ومنع الاهتزاز.
- بسّط الهندسة عندما يكون ذلك ممكنًا: بينما يمكن للتصنيع الآلي باستخدام الحاسب الآلي (CNC) إنتاج أشكال معقدة للغاية، فإن تبسيط التصميم غالبًا ما يقلل من زمن التصنيع الآلي والتكلفة. قيّم ما إذا كان يمكن استخدام سطح مستوٍ بدلاً من محيط معقد.
خيارات تشطيب ومعالجة الأسطح للوحات الواجهة المصنوعة من الألومنيوم
تعمل المعالجة السطحية النهائية للوحة الواجهة المصنوعة من الألومنيوم على تحقيق أغراض وقائية وجمالية في آنٍ واحد. يعتمد اختيار التشطيب على البيئة المقصودة، والمتانة المطلوبة، والمظهر المرغوب.
التشطيبات الميكانيكية
تُغيّر هذه التشطيبات ملمس السطح عبر وسائل فيزيائية. التفجير بالحبيبات يُنشئ سطحًا موحدًا مطفأً يخفي العيوب الطفيفة ويوفر قاعدة ممتازة للطلاء أو الأنودة. التجليخ بالفرشاة يُنتج خطوطًا ساتانية خطية، تُستخدم غالبًا لمظهر أنيق وعصري. التلميع يُنتج سطحًا عاكسًا كالمرآة للتطبيقات الراقية.
الأنودة
تُعد هذه العملية الكهروكيميائية المعالجة الأكثر شيوعًا وأهمية للألومنيوم. فهي تُسمّك طبقة الأكسيد الطبيعية، مما يُنشئ سطحًا شديد الصلابة ومتينًا ومقاومًا للتآكل ومندمجًا مع المعدن. كما توفر الأنودة التصاقًا ممتازًا للأصباغ، مما يتيح طيفًا واسعًا من الألوان الدائمة المقاومة للأشعة فوق البنفسجية. وتعزز مقاومة التآكل وخصائص العزل الكهربائي.
الطلاء بالمسحوق
بالنسبة للتطبيقات التي تتطلب تشطيبًا سميكًا ومتينًا وملوّنًا، يُعد الطلاء المسحوقي مثاليًا. يُطبَّق مسحوق جاف كهروستاتيكيًا ثم يُعالَج بالحرارة لتكوين طبقة بوليمرية صلبة. ويوفر مقاومة فائقة للتقشر والخدش والمواد الكيميائية مقارنة بالطلاء السائل، وهو متاح بمجموعة واسعة من الألوان والقوام (مثل اللامع، والمطفأ، والمحزّز).
الطلاء التحويلي الكيميائي
تُنشئ عمليات مثل التحويل بالكرومات (Alodine) طلاءً رقيقًا موصلًا يوفر مقاومة جيدة للتآكل ويعمل كطبقة أساس ممتازة للطلاء. غالبًا ما يُستخدم هذا التشطيب في تطبيقات الطيران والفضاء والتطبيقات العسكرية حيث تكون الموصلية الكهربائية مطلوبة للحماية من التداخل الكهرومغناطيسي.
تشطيب مخروط التشغيل العاري
بالنسبة لبعض المكونات الصناعية أو الداخلية، قد تُستخدم لوحة الواجهة بتشطيب مخروط التشغيل فقط، وربما مع طبقة كيميائية شفافة بسيطة أو تخميل لمنع بقع بصمات الأصابع والتآكل الطفيف. هذا هو الخيار الأكثر فعالية من حيث التكلفة.
مراقبة الجودة والتفتيش: ضمان الدقة والامتثال
بعد تطبيق التشطيب السطحي، يُعد بروتوكول مراقبة الجودة (QC) والتفتيش الصارم هو البوابة النهائية غير القابلة للتفاوض قبل شحن لوحة الواجهة المصنوعة من الألومنيوم المشغّل. تُحوّل هذه المرحلة قطعة مصنوعة جيدًا إلى مكوّن مضمون، مما يضمن استيفاءه لكل مواصفة أبعادية ووظيفية وجمالية. وبالنسبة للصناعات التي تكون فيها لوحة الواجهة هي الواجهة الحرجة بين المستخدم والمعدات الحساسة، أو حيث تشكّل جزءًا من تجميع أكبر، فإن هذا التحقق أمر بالغ الأهمية. برنامج شامل لمراقبة الجودة لـ تصنيع الألواح الأمامية من الألومنيوم يدمج كلاً من القياسات التقليدية والأدوات الرقمية المتقدمة في نقاط تفتيش متعددة طوال عملية الإنتاج.
التفتيش أثناء العملية
الجودة مدمجة في القطعة، وليس مجرد تفتيش في النهاية. يتضمن التفتيش أثناء العملية فحوصات دورية أثناء التشغيل الآلي لاكتشاف الانحرافات مبكرًا. يستخدم عمال التشغيل أدوات يدوية مثل الميكرومترات والفرجار ومؤشرات القرص للتحقق من الأبعاد الحرجة أثناء قطع الميزات. تتيح هذه التغذية الراجعة الفورية إجراء تعديلات فورية على مسار الأداة أو تغييرات الأداة، مما يمنع إنتاج دفعة كاملة من الأجزاء غير المطابقة. على سبيل المثال، يتم فحص عمق تجويف عدسة العرض أو قطر ثقب التثبيت فورًا بعد تنفيذ العملية.
فحص العينة الأولى (FAI)
قبل بدء الإنتاج الكامل، يُعد تفتيش المقالة الأولى (FAI) تحققًا رسميًا موثقًا للجزء الأول من خط الإنتاج مقابل جميع مواصفات التصميم. يستخدم هذا المراجعة الشاملة عادةً آلة قياس الإحداثيات (CMM) لإنشاء تقرير مفصل يقارن أبعاد الجزء كما تم تشغيله آليًا بنموذج CAD الأصلي. يؤكد تقرير FAI أن برنامج التشغيل الآلي وتثبيت القطعة والعمليات مهيأة بشكل صحيح لإنتاج جزء يطابق الرسم الهندسي في كل جانب، بما في ذلك التفاوتات الهندسية مثل الاستواء والتعامد والموضع الحقيقي.
التفتيش النهائي والقياس المتقدم
عند الانتهاء من التشغيل الآلي والتشطيب، تخضع كل لوحة واجهة لتفتيش نهائي. بالنسبة للدفعات الكبيرة، قد يشمل ذلك أخذ عينات إحصائية، بينما بالنسبة للأجزاء الدقيقة ذات الحجم المنخفض أو المخصصة، يكون تفتيش 100% شائعًا. تشمل الأدوات والطرق الرئيسية:
- آلات قياس الإحداثيات (CMM): المعيار الذهبي للدقة الأبعادية. تستخدم آلة CMM مسبارًا لمسيًا أو ماسحًا ليزريًا لجمع نقاط بيانات دقيقة من سطح الجزء، مما ينشئ خريطة ثلاثية الأبعاد تُقارن بالنموذج الرقمي بدقة على مستوى الميكرون.
- المقارنات البصرية وأنظمة الرؤية: تقوم هذه الأجهزة بإسقاط صورة ظلية مكبرة للجزء على شاشة، مع تراكبها مع الملف المثالي من الرسم. وهي ممتازة للتحقق السريع من المحيطات ثنائية الأبعاد المعقدة وأنماط الثقوب وأشكال الخيوط.
- أجهزة اختبار خشونة السطح: تقيس هذه الأدوات Ra (متوسط الخشونة) أو Rz (متوسط ارتفاع القمة إلى الوادي) للأسطح المشغلة آليًا، مما يضمن مطابقتها للمواصفات الخاصة بالإحكام أو المظهر أو وظيفة المحمل.
- اختبار الصلابة: بالنسبة لسبائك الألومنيوم المعالجة حراريًا، يتحقق اختبار الصلابة (مثل روكويل أو برينل) من أن المادة قد حققت القساوة والقوة المحددتين.
التوثيق هو ناتج حاسم لمراقبة الجودة. يُرفق تقرير تفتيش مفصل، غالبًا ما يتضمن أوراق بيانات CMM وشهادات المواد، مع الشحنة، مما يوفر إمكانية التتبع وإثبات الامتثال لسجلات الجودة الخاصة بالعميل.
تطبيقات الصناعة: أين تُستخدم لوحات واجهة الألومنيوم المشغلة آليًا
إن الجمع الفريد بين خفة الوزن والمتانة وقابلية التشغيل الآلي والتنوع الجمالي يجعل لوحات الواجهة المصنوعة من الألومنيوم المشغّل آليًا لا غنى عنها عبر مجموعة مذهلة من الصناعات. فهي تعمل كـ“وجه” متين وموثوق وأنيق في كثير من الأحيان للأنظمة المعقدة، من الأجهزة الاستهلاكية إلى عتاد الطيران الحرج للمهام.
الطيران والدفاع
في هذا القطاع، تعد الموثوقية في الظروف القصوى أمرًا غير قابل للتفاوض. تُستخدم لوحات الواجهة المصنوعة من الألومنيوم في لوحات أجهزة قمرة القيادة، وأغطية الوصول إلى حجرة الإلكترونيات الجوية، وهياكل معدات الاتصالات، وأغلفة الأجهزة المحمولة العسكرية. وهي محل تقدير عالٍ بسبب نسبة القوة إلى الوزن العالية، والتي تساهم في كفاءة استهلاك الوقود، وتوافقها مع التشطيبات مثل طلاءات التحويل الكيميائي التي توفر مقاومة التآكل والتدريع ضد التداخل الكهرومغناطيسي/التداخل الترددي الراديوي. الدقة أمر بالغ الأهمية، حيث يجب أن تتناسب هذه المكونات بشكل مثالي داخل تجميعات ذات تفاوتات ضيقة.
الإلكترونيات والاتصالات
هذا أحد أكبر مجالات التطبيق. تشكل لوحات الواجهة المصنوعة من الألومنيوم اللوحات الأمامية لخزائن الخوادم ومبدلات الشبكات ومعدات الاختبار والقياس ووحدات التحكم في البث ومكبرات الصوت عالية الجودة. فهي توفر الصلابة الهيكلية لتركيب الموصلات والشاشات الثقيلة، وتعمل كمشتت حراري لتبديد الطاقة الحرارية من المكونات الداخلية، وتوفر حماية من التداخل الكهرومغناطيسي (EMI). التشطيبات المؤكسدة باللون الأسود أو الألوان المخصصة شائعة عالميًا لتحقيق المتانة والجماليات المتسقة مع العلامة التجارية.
المعدات الطبية والمخبرية
تتطلب الأجهزة الطبية مواد قابلة للتنظيف ومقاومة للتآكل وغير تفاعلية. تُستخدم لوحات الواجهة المصنوعة من الألومنيوم المشغّل آليًا في آلات التصوير التشخيصي وأجهزة مراقبة المرضى وواجهات الروبوتات الجراحية والأدوات التحليلية. يمكن لأسطحها الملساء غير المسامية (غالبًا مع تشطيب مؤكسد صلب) تحمل التنظيف المتكرر بالمطهرات القاسية. تتيح المعالجة الدقيقة التكامل السلس للشاشات اللمسية والمفاتيح الغشائية ومنافذ التحكم في السوائل.
الأتمتة الصناعية والروبوتات
في أرضية المصنع، يجب أن تكون المعدات قوية التحمل. تتعرض لوحات الواجهة لوحدات التحكم الصناعية (PLCs/HMIs) وهياكل وحدات التحكم الروبوتية وأغلفة أجهزة الاستشعار للاهتزاز والغبار وسوائل التبريد والصدمات الفيزيائية. يوفر الألومنيوم المتانة اللازمة، وتتيح قابلية تشغيله الآلي إجراء قطع مخصصة وأنماط تركيب ووسم محفور يقاوم التآكل. يعد الطلاء المسحوقي تشطيبًا شائعًا هنا لمقاومته الاستثنائية للتآكل والمقاومة الكيميائية.
النقل والسيارات
بالإضافة إلى الطيران، توجد لوحات الواجهة المصنوعة من الألومنيوم في أجهزة القياس البحرية وأنظمة التحكم في السكك الحديدية والمقصورة الداخلية للسيارات عالية الأداء. في المركبات الكهربائية ولوحات القيادة الحديثة، قد تضم مجموعات رقمية وأنظمة ترفيه معلوماتي، مستفيدة من قدرة الألومنيوم على إدارة الحرارة المنبعثة من الإلكترونيات. كما تتيح قابلية تشكيل المادة إنتاج لوحات منحنية قليلًا تتبع محيطات المقصورة الداخلية للمركبة.
المنتجات الاستهلاكية والعتاد المعماري
حيث يلتقي التصميم بالوظيفة، تتفوق لوحات الواجهة المصنوعة من الألومنيوم. فهي تظهر على لوحات التحكم في أجهزة المطبخ الراقية ومعدات التصوير الفوتوغرافي والفيديو الاحترافية ولوحات مقابض الأبواب المعمارية ومعدات الصوت والصورة الفاخرة. إن القدرة على تحقيق تشطيب لا تشوبه شائبة يشبه الجوهرة من خلال المعالجة الدقيقة والتلميع، يليه الأكسدة الشفافة أو الملونة، تجعل الألومنيوم خيارًا مفضلًا للمنتجات التي يكون فيها الملمس والجاذبية البصرية نقاط بيع رئيسية.
اختيار شريك التصنيع الآلي: العوامل الرئيسية لنجاح المشروع
يعد اختيار الشركة المصنعة المناسبة لمشروع لوحة الواجهة المصنوعة من الألومنيوم ربما القرار الأكثر أهمية بعد التصميم نفسه. يعمل الشريك المثالي كامتداد لفريقك الهندسي، مما يضمن ترجمة رؤيتك إلى مكون خالٍ من العيوب وفعّال من حيث التكلفة ويُسلَّم بشكل موثوق. فيما يلي العوامل الرئيسية التي يجب تقييمها عند اتخاذ قرارك.
القدرة التقنية والمعدات
قيّم الترسانة التكنولوجية لورشة التصنيع الآلي. هل لديهم مراكز تفريز CNC حديثة وجيدة الصيانة مع نطاق عمل ودقة (على سبيل المثال، 3 محاور أو 4 محاور أو 5 محاور) بما يتناسب مع حجم قطعتك وتعقيدها؟ استفسر عن قدراتهم الثانوية - هل يقدمون التشطيب داخليًا (الأكسدة، الطلاء المسحوقي) أم يستعينون بمصادر خارجية؟ عادةً ما يوفر الشريك ذو القدرات الداخلية الواسعة تحكمًا أفضل في الجودة والجدولة والتواصل. اطلب الاطلاع على أمثلة للوحات واجهة مماثلة أنتجوها.
دعم الهندسة والتصميم للتصنيع (DFM)
شريك التصنيع الآلي الممتاز لا يكتفي باتباع التعليمات؛ بل يقدم ملاحظات استباقية. ابحث عن فريق يضم مهندسين ذوي خبرة يراجعون رسوماتك ونماذجك ثلاثية الأبعاد لاقتراح تحسينات لقابلية التصنيع وخفض التكلفة والأداء. يجب أن يكونوا قادرين على تحديد المشكلات المحتملة المتعلقة بالجدران الرقيقة والتجاويف العميقة والزوايا الداخلية الحادة أو تراكم التفاوتات التي قد تسبب مشكلات أثناء الإنتاج. يمكن لمرحلة DFM التعاونية هذه أن تمنع الأخطاء المكلفة وتؤدي إلى منتج نهائي متفوق.
أنظمة الجودة والشهادات
تعد أنظمة إدارة الجودة الرسمية مؤشرًا قويًا على التزام الورشة بالاتساق. تُظهر شهادات مثل ISO 9001:2015 وجود عملية موثقة لمراقبة الجودة والمعايرة والتحسين المستمر. اسأل عن معدات الفحص لديهم (CMM، المقارنات البصرية) وإجراءات الفحص والتوثيق القياسية. هل سيقدمون تقارير فحص القطعة الأولى وشهادات المواد؟ بالنسبة للصناعات الخاضعة للتنظيم مثل الصناعات الطبية أو الطيران، قد تكون شهادات محددة (AS9100، ISO 13485) إلزامية.
التواصل وإدارة المشاريع
التواصل الواضح والسريع أمر ضروري. قيّم عملية تقديم عروض الأسعار وتقديم التحديثات والتعامل مع تغييرات التصميم. هل يوجد مدير مشروع مخصص أو نقطة اتصال؟ الشريك الموثوق سيبقيك على اطلاع بالتقدم وسينبهك بشكل استباقي إلى أي تأخيرات محتملة. إن قدرتهم على فهم متطلباتك وشرح التفاصيل التقنية بطريقة سهلة الوصول لا تقدر بثمن.
مرونة الحجم وأوقات التسليم
قم بمواءمة نقاط قوتهم الإنتاجية مع احتياجاتك. تتخصص بعض الورش في النماذج الأولية السريعة والدفعات منخفضة الحجم جدًا، بينما تتخصص أخرى في عمليات الإنتاج عالية الحجم. تأكد من قدرتهم على التعامل بسهولة مع كمية الطلب المتوقعة وتقديم أوقات تسليم واقعية وموثوقة. اسأل عن قدرتهم على توسيع الإنتاج إذا نمت احتياجاتك في المستقبل.
في النهاية، الهدف هو بناء شراكة قائمة على الثقة والتميز التقني والالتزام المشترك بنجاح المشروع. اطلب مراجع، وقم بزيارة المنشأة إن أمكن، وابدأ بمشروع تجريبي أصغر لتقييم العلاقة قبل الالتزام بطلب كبير.
ملخص النقاط الرئيسية
تعد لوحات الواجهة المصنوعة من الألومنيوم المشغول مكونات أساسية تجمع بين الدقة الهندسية والمتطلبات الوظيفية والجمالية عبر عدد لا يحصى من الصناعات. ويعتمد نجاحها على فهم عميق لمنظومة الإنتاج بأكملها. تبدأ الرحلة باختيار سبيكة الألومنيوم المناسبة—مثل 6061 للأغراض العامة أو 7075 للقوة العالية—لمطابقة المتطلبات الميكانيكية والبيئية للتطبيق. ويكمن جوهر إنشائها في عمليات التصنيع الآلي المتقدمة بتقنية CNC، بما في ذلك التفريز الدقيق والخراطة والحفر، التي تحول قطعة خام إلى جزء معقد بتفاوتات ضيقة.
إن التصميم مع مراعاة قابلية التصنيع (DFM) ليس اختياريًا؛ بل هو مرحلة حاسمة تعمل على تحسين الجزء من حيث التكلفة والجودة والأداء من خلال مراعاة عوامل مثل سُمك الجدار ونصف قطر الزوايا ومواصفات التفاوتات. وبعد التصنيع الآلي، يتم تطبيق تشطيب سطحي مناسب—سواء كان صلابة الأكسدة الواقية والزخرفية، أو المتانة القوية للطلاء المسحوقي، أو الحماية الموصلة للتحويل الكيميائي—لتلبية الاحتياجات المحددة لمقاومة التآكل والبلى والمظهر والوظائف.
لا يتم افتراض هذه الجودة بل التحقق منها من خلال نظام فحص صارم باستخدام أدوات مثل أجهزة القياس الإحداثي (CMM) والمقارنات البصرية، مما يضمن أن كل لوحة واجهة تلبي المواصفات الدقيقة. وهذا يجعلها مثالية للتطبيقات الصعبة في مجالات الطيران والإلكترونيات والصناعات الطبية والأتمتة الصناعية والمنتجات الاستهلاكية. وأخيرًا، غالبًا ما يتحدد نجاح المسعى بأكمله باختيار شريك التصنيع الآلي، وهو شريك يتم تقييمه بناءً على القدرة التقنية والدعم الهندسي وأنظمة الجودة القوية والتواصل الواضح. من الفكرة إلى الفحص النهائي،, تصنيع الألواح الأمامية من الألومنيوم هو تخصص متطور يقدم الواجهات المتينة والدقيقة والموثوقة التي تعتمد عليها التكنولوجيا الحديثة.
الأسئلة الشائعة (FAQ)
ما هي سبيكة الألومنيوم الأكثر فعالية من حيث التكلفة للوحات الواجهة؟
بالنسبة للغالبية العظمى من التطبيقات، يعد ألومنيوم 6061-T6 الخيار الأكثر فعالية من حيث التكلفة والأكثر استخدامًا على نطاق واسع. فهو يوفر توازنًا ممتازًا بين القوة وقابلية التصنيع الآلي ومقاومة التآكل وقابلية اللحام بسعر معقول. وهو مناسب للأكسدة والتشطيبات الأخرى. لا تفكر في سبائك أكثر تكلفة مثل 7075 إلا إذا كان التصميم يتطلب أعلى نسبة قوة إلى وزن لجزء حساس من الناحية الهيكلية.
How thin can the walls be on a machined aluminum faceplate?
While aluminum is stiff, very thin walls can be challenging to machine without distortion or vibration. A practical minimum wall thickness for most designs is around 0.040 inches (1 mm), though this depends heavily on the wall’s height (aspect ratio), the specific alloy, and the machining strategy. Isolated thin ribs or features can be even thinner. Always consult with your machining partner during the DFM stage to determine the feasible limits for your specific geometry.
What is the difference between Type II and Type III anodizing for a faceplate?
Type II (sulfuric acid) anodizing is the standard process, creating a coating typically 0.0002″ to 0.001″ thick. It provides good corrosion and wear resistance and is excellent for accepting dye for colored parts. Type III (hard coat) anodizing produces a much thicker (0.002″ and up), denser, and harder ceramic layer. It offers superior abrasion resistance and dielectric strength but is less suitable for vibrant colors (usually only shades of black, gray, or bronze). Choose Type II for aesthetics and general protection; choose Type III for parts subject to extreme wear or requiring high electrical insulation.
Can aluminum faceplates provide EMI/RFI shielding?
Yes, aluminum is inherently conductive and provides good shielding against electromagnetic and radio frequency interference. However, the shielding effectiveness can be compromised by seams, gaps, and fastener holes. For optimal shielding, designs should ensure continuous metal-to-metal contact across joints, often using conductive gaskets. Furthermore, certain anodizing processes (like standard anodic oxide) are non-conductive, so if shielding is required, specify a conductive finish like chromate conversion coating or ensure anodizing is masked from contact areas.
What file format should I provide for a machining quote?
The universal standard for manufacturing quotes and production is a 3D solid model file, typically in STEP (.stp or .step) or IGES format. These are “neutral” formats that preserve geometry without proprietary data. Always also provide a detailed 2D PDF drawing that includes all critical dimensions, geometric tolerances (GD&T), surface finish requirements, material spec, and any other notes. The drawing is the legal document that defines the part requirements, while the 3D model is used for programming the CNC machines.