
Introdução: O Papel Crítico dos Painéis Frontais de Alumínio Usinados
No mundo da engenharia de precisão, a interface entre um sistema complexo e seu usuário ou ambiente é frequentemente definida por um único componente crítico: o painel frontal. Esses painéis servem como a pele funcional de inúmeros dispositivos, desde aviônicos aeroespaciais até equipamentos de diagnóstico médico. Embora vários materiais possam ser usados, o alumínio usinado emergiu como o campeão indiscutível para aplicações de alto desempenho. O processo de usinagem de painéis frontais de alumínio não se trata apenas de cortar metal; é uma disciplina sofisticada que equilibra integridade estrutural, apelo estético e tolerâncias exatas. O papel desses componentes é crítico—eles protegem eletrônicos sensíveis, fornecem controles de usuário intuitivos, garantem blindagem eletromagnética e transmitem a qualidade de um produto por meio de seu ajuste e acabamento. Uma falha nessa única peça pode comprometer todo um conjunto, tornando a escolha do material e do processo de fabricação uma decisão fundamental no design e na engenharia do produto.
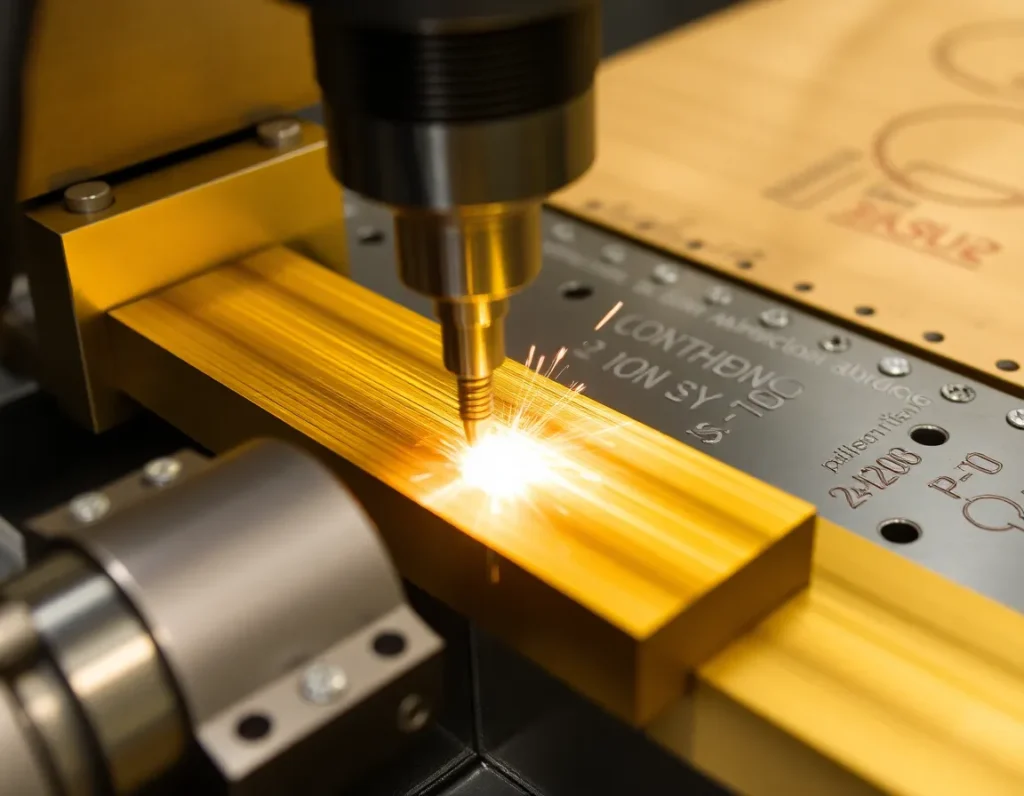
O Que São Painéis Frontais de Alumínio? Definindo Forma, Função e Aplicações
Um painel frontal de alumínio é um painel ou tampa frontal precisamente usinado, tipicamente fabricado a partir de uma placa ou chapa de liga de alumínio. Sua função principal é servir como interface estrutural e estética em um equipamento. Muito mais do que uma simples tampa, um painel frontal é um componente integrado projetado com uma série de recursos. Estes incluem recortes para displays, interruptores, conectores e indicadores; pontos de montagem para subconjuntos internos; orifícios de ventilação; e, frequentemente, rotulagem em relevo ou gravada.
A forma de um painel frontal é diretamente ditada por sua função. Em um chassi de servidor montado em rack, o painel frontal é um painel plano e robusto com grades de ventilação e janelas de LED, projetado para manuseio repetido e resfriamento. Em um instrumento científico portátil, pode ser uma peça complexa e contornada que se ajusta ergonomicamente à mão do usuário, ao mesmo tempo em que fornece vedação contra poeira e umidade. Em sua essência, um painel frontal deve atingir vários objetivos principais: fornecer montagem segura e alinhamento para componentes internos, permitir a interação do usuário por meio de controles integrados, oferecer proteção contra fatores ambientais e dissipar o calor dos eletrônicos fechados, uma tarefa para a qual o alumínio é excepcionalmente adequado.
As aplicações são praticamente ilimitadas em indústrias orientadas por tecnologia. Eles são o painel frontal de um dispositivo de teste e medição em um laboratório, a interface de controle em uma máquina CNC industrial, a moldura de uma tela de entretenimento a bordo e o painel frontal de um roteador de telecomunicações. Cada aplicação impõe demandas únicas às dimensões, tolerâncias, resistência e acabamento do painel frontal, orientando a abordagem específica para sua usinagem e fabricação.
As Vantagens do Alumínio para a Usinagem de Painéis Frontais: Por Que É o Material Preferido
O domínio do alumínio na fabricação de painéis frontais não é acidente. É o resultado de uma combinação única de propriedades físicas e práticas que se alinham perfeitamente com as demandas da engenharia moderna.
Alta Relação Resistência-Peso
As ligas de alumínio, particularmente séries como 6061 e 7075, oferecem resistência notável enquanto permanecem excepcionalmente leves. Isso é primordial na aeroespacial, automotiva e eletrônicos portáteis, onde cada grama conta, mas a rigidez estrutural não pode ser comprometida. Um painel frontal deve suportar cargas mecânicas, impactos e vibrações sem adicionar peso oneroso ao sistema como um todo.
Excelente Usinabilidade
O alumínio está entre os mais usináveis de todos os metais. Ele pode ser cortado, perfurado, roscado e fresado em altas velocidades, permitindo geometrias complexas, cantos vivos e detalhes finos com excelentes acabamentos superficiais. Essa usinabilidade se traduz diretamente em tempo de produção reduzido, menor desgaste de ferramentas e maior custo-benefício tanto para prototipagem quanto para produções em larga escala.
Condutividade Térmica e Elétrica Superior
Os invólucros eletrônicos geram calor. As placas frontais de alumínio atuam como um dissipador de calor passivo, afastando a energia térmica dos componentes sensíveis e dissipando-a no ar circundante, melhorando assim a confiabilidade e a longevidade do sistema. Sua condutividade elétrica também é aproveitada para aterramento e blindagem contra interferência eletromagnética (EMI) e interferência de radiofrequência (RFI), especialmente quando combinada com tratamentos de superfície adequados ou acabamentos condutivos.
Resistência Natural à Corrosão
O alumínio forma uma fina camada protetora de óxido quando exposto ao ar, que o protege de corrosão adicional. Essa propriedade inerente o torna adequado para uso em uma ampla variedade de ambientes, sem exigir revestimentos protetores pesados. Para condições mais severas, essa camada natural pode ser aprimorada drasticamente por meio da anodização.
Versatilidade Estética
O metal fornece um substrato ideal para uma ampla variedade de acabamentos de superfície. Ele pode ser polido até um brilho espelhado, escovado para um aspecto acetinado, jateado para uma textura fosca uniforme ou anodizado em praticamente qualquer cor. Isso permite que os designers atendam perfeitamente tanto aos requisitos funcionais de branding quanto aos estéticos.
Processos Centrais de Usinagem para Placas Frontais de Alumínio: Do Blank à Peça Acabada
A transformação de um blank de alumínio bruto em uma placa frontal de precisão envolve uma sequência de processos de manufatura subtrativa cuidadosamente controlados. As oficinas de usinagem modernas normalmente empregam tecnologia de Controle Numérico Computadorizado (CNC), que segue arquivos de design digital para executar operações com precisão de nível micron.
Fresamento CNC
Este é o processo fundamental para usinagem de painéis frontais de alumínio. Uma fresadora CNC usa ferramentas de corte rotativas para remover material de um bloco ou placa sólida de alumínio. Fresadoras multi-eixo (3 eixos, 4 eixos ou 5 eixos) podem criar contornos tridimensionais complexos, cavidades, ranhuras e recursos angulares em uma única configuração. Esse processo define a forma primária, cria rebaixos para displays e usina o perfil geral da peça.
Torneamento CNC
Para placas frontais que incorporam recursos cilíndricos, como bordas arredondadas, empunhaduras serrilhadas ou ranhuras concêntricas, utiliza-se o torneamento CNC. A peça de alumínio gira enquanto uma ferramenta de corte estacionária a molda. Isso é frequentemente empregado para usinar o diâmetro externo de placas frontais circulares ou criar padrões radiais detalhados.
Perfuração e Roscamento
Furos de precisão são essenciais para montar componentes, fornecer ventilação e fixar a placa frontal ao conjunto principal. As máquinas CNC perfuram esses furos com diâmetros e profundidades exatos. O roscamento é o processo de cortar roscas internas nesses furos, permitindo que parafusos fixem outros componentes diretamente à placa frontal.
Corte e Gravação a Laser
Para alumínio de espessura fina ou para adicionar detalhes finos como números de série, logotipos ou padrões intrincados de ventilação, o corte a laser é altamente eficaz. Ele proporciona uma borda limpa, sem rebarbas e com extrema precisão. A gravação a laser pode marcar permanentemente a superfície com texto ou gráficos sem afetar as propriedades estruturais do material.
Rebarbação e Quebra de Arestas
Após a usinagem, as peças passam por rebarbação para remover quaisquer arestas afiadas e irregulares (rebarbas) deixadas pelas ferramentas de corte. Esta é uma etapa crítica de segurança e qualidade. A quebra de arestas, ou seja, o arredondamento leve de cantos afiados, também é realizada para melhorar o toque da peça, prevenir ferimentos e prepará-la para os processos de acabamento.
Design para Manufatura (DFM): Diretrizes Essenciais para um Design Otimizado de Placa de Face
Para garantir que uma placa de face não seja apenas funcional, mas também econômica e confiável de produzir, os designers devem aderir aos princípios de DFM desde o início. A estreita colaboração entre o engenheiro de design e o parceiro de usinagem é fundamental para otimizar o design para o processo de fabricação.
- Padronize os Tamanhos dos Furos: Minimize o número de tamanhos únicos de brocas e machos. Usar o mesmo tamanho para o maior número possível de furos reduz as trocas de ferramentas e o tempo de usinagem.
- Especifique Tolerâncias Realistas: Aplique tolerâncias apertadas apenas onde for absolutamente necessário para a função. Especificar tolerâncias excessivas em toda a peça aumenta drasticamente o custo e o tempo de inspeção sem agregar valor.
- Projete para Acesso da Ferramenta: Garanta que bolsões internos e cavidades profundas sejam acessíveis com ferramentas de corte padrão. Evite projetar recursos que exijam ferramentas longas e finas, que podem defletir e reduzir a precisão.
- Inclua Raios nos Cantos Internos: As ferramentas de corte são redondas, portanto não podem produzir cantos internos perfeitamente afiados. Projetar com um raio ligeiramente maior que o raio da ferramenta pretendida permite trajetórias de ferramenta eficientes e cantos mais resistentes.
- Considere a Espessura e a Estabilidade do Material: Paredes muito finas ou recursos altos e sem suporte podem vibrar ou empenar durante a usinagem. Projete com espessura de material adequada para garantir rigidez e evitar vibração.
- Simplifique a Geometria Quando Possível: Embora a usinagem CNC possa produzir formas altamente complexas, simplificar o projeto frequentemente reduz o tempo de usinagem e o custo. Avalie se uma superfície plana pode servir em vez de um contorno complexo.
Opções de Acabamento e Tratamento de Superfície para Painéis Frontais de Alumínio
O tratamento final de superfície de um painel frontal de alumínio serve tanto a propósitos de proteção quanto estéticos. A escolha do acabamento depende do ambiente pretendido, da durabilidade exigida e da aparência desejada.
Acabamentos Mecânicos
Esses acabamentos alteram a textura da superfície por meios físicos. Jateamento de esferas cria uma superfície uniforme e fosca que oculta pequenas imperfeições e proporciona uma excelente base para pintura ou anodização. Escovação produz grãos acetinados lineares, frequentemente usados para um visual elegante e moderno. Polimento produz uma superfície espelhada e reflexiva para aplicações de alto padrão.
Anodização
Este processo eletroquímico é o tratamento mais comum e importante para o alumínio. Ele espessa a camada natural de óxido, criando uma superfície extremamente dura, durável e resistente à corrosão que é integrante ao metal. A anodização também proporciona excelente aderência para corantes, permitindo uma vasta gama de cores permanentes e resistentes aos raios UV. Ela melhora a resistência ao desgaste e as propriedades de isolamento elétrico.
Pintura a Pó
Para aplicações que exigem um acabamento espesso, robusto e colorido, a pintura a pó é ideal. Um pó seco é aplicado eletrostaticamente e depois curado sob calor para formar uma camada de polímero dura. Ela oferece resistência superior a lascamento, riscos e produtos químicos em comparação com a pintura líquida e está disponível em uma ampla variedade de cores e texturas (por exemplo, brilho, fosco, texturizado).
Revestimento de Conversão Química
Processos como a conversão por cromato (Alodine) criam um revestimento fino e condutivo que proporciona boa resistência à corrosão e serve como excelente primer para pintura. Este acabamento é frequentemente usado em aplicações aeroespaciais e militares, onde a condutividade elétrica para blindagem contra EMI é necessária.
Acabamento Usinado Bruto
Para alguns componentes industriais ou internos, o painel frontal pode ser usado apenas com o acabamento conforme usinado, talvez com um simples filme químico transparente ou passivação para evitar manchas de impressões digitais e corrosão leve. Esta é a opção mais econômica.
Controle de Qualidade e Inspeção: Garantindo Precisão e Conformidade
Após a aplicação de um acabamento superficial, um rigoroso protocolo de controle de qualidade (CQ) e inspeção é o guardião final e inegociável antes que um painel frontal de alumínio usinado seja enviado. Esta etapa transforma uma peça bem fabricada em um componente garantido, assegurando que atenda a todas as especificações dimensionais, funcionais e estéticas. Para indústrias onde o painel frontal é a interface crítica entre um usuário e equipamentos sensíveis, ou onde ele faz parte de uma montagem maior, essa verificação é primordial. Um programa abrangente de CQ para usinagem de painéis frontais de alumínio integra tanto metrologia tradicional quanto ferramentas digitais avançadas em múltiplos pontos de verificação ao longo do processo de produção.
Inspeção em Processo
A qualidade é incorporada à peça, não apenas inspecionada no final. A inspeção em processo envolve verificações periódicas durante a usinagem para detectar desvios precocemente. Os maquinistas usam ferramentas manuais como micrômetros, paquímetros e indicadores de quadrante para verificar dimensões críticas à medida que os recursos são cortados. Esse feedback em tempo real permite ajustes imediatos na trajetória da ferramenta ou trocas de ferramenta, evitando a produção de um lote inteiro de peças não conformes. Por exemplo, a profundidade de um recesso para uma lente de display ou o diâmetro de um furo de montagem seria verificado imediatamente após a operação ser realizada.
Inspeção da Primeira Peça (FAI)
Antes do início da produção completa, uma Inspeção de Primeira Peça é uma verificação formal e documentada da primeira peça da linha em relação a todas as especificações de projeto. Essa revisão exaustiva normalmente usa uma Máquina de Medição por Coordenadas (CMM) para criar um relatório detalhado comparando as dimensões da peça conforme usinada ao modelo CAD original. O relatório de FAI confirma que o programa de usinagem, o dispositivo de fixação e os processos estão configurados corretamente para produzir uma peça que corresponda ao desenho de engenharia em todos os aspectos, incluindo tolerâncias geométricas como planicidade, perpendicularidade e posição verdadeira.
Inspeção Final e Metrologia Avançada
Após a conclusão da usinagem e do acabamento, cada painel frontal passa por uma inspeção final. Para produções em grande volume, isso pode envolver amostragem estatística, enquanto para peças de precisão de baixo volume ou personalizadas, a inspeção de 100% é comum. Ferramentas e métodos principais incluem:
- Máquinas de Medição por Coordenadas (CMM): O padrão ouro para precisão dimensional. Uma CMM usa uma sonda tátil ou scanner a laser para coletar pontos de dados precisos da superfície da peça, criando um mapa 3D que é comparado ao modelo digital com precisão de nível micron.
- Comparadores Ópticos e Sistemas de Visão: Estes projetam uma silhueta ampliada da peça em uma tela, sobrepondo-a ao perfil ideal do desenho. São excelentes para verificar rapidamente contornos 2D complexos, padrões de furos e formas de rosca.
- Medidores de Rugosidade Superficial: Esses instrumentos medem o Ra (rugosidade média) ou Rz (altura média pico-vale) das superfícies usinadas, garantindo que atendam às especificações de vedação, aparência ou funcionalidade de rolamento.
- Teste de Dureza: Para ligas de alumínio tratadas termicamente, um teste de dureza (por exemplo, Rockwell ou Brinell) verifica se o material atingiu o temperamento e a resistência especificados.
A documentação é um resultado crítico do CQ. Um relatório de inspeção detalhado, frequentemente incluindo folhas de dados de CMM e certificações de material, acompanha o envio, fornecendo rastreabilidade e prova de conformidade para os próprios registros de qualidade do cliente.
Aplicações Industriais: Onde os Painéis Frontais de Alumínio Usinado São Utilizados
A combinação única de leveza, resistência, usinabilidade e versatilidade estética torna os painéis frontais de alumínio usinado indispensáveis em uma impressionante variedade de indústrias. Eles servem como a “face” durável, confiável e frequentemente elegante de sistemas complexos, desde dispositivos de consumo até equipamentos aeroespaciais de missão crítica.
Aeroespacial e Defesa
Neste setor, a confiabilidade sob condições extremas é inegociável. Os painéis frontais de alumínio são usados em painéis de instrumentos de cabine, tampas de acesso de compartimentos de aviônicos, carcaças de equipamentos de comunicação e invólucros de dispositivos portáteis militares. São valorizados por sua alta relação resistência-peso, que contribui para a eficiência de combustível, e por sua compatibilidade com acabamentos como revestimentos de conversão química que proporcionam resistência à corrosão e blindagem EMI/RFI. A precisão é crítica, pois esses componentes devem se encaixar perfeitamente em conjuntos com tolerâncias rigorosas.
Eletrônica e Telecomunicações
Esta é uma das maiores áreas de aplicação. Os painéis frontais de alumínio formam os painéis frontais de racks de servidores, switches de rede, equipamentos de teste e medição, consoles de transmissão e amplificadores de áudio de alto padrão. Eles proporcionam rigidez estrutural para montagem de conectores e displays pesados, atuam como dissipador de calor para dissipar energia térmica de componentes internos e oferecem proteção contra interferência eletromagnética (EMI). Acabamentos anodizados em preto ou cores personalizadas são onipresentes tanto pela durabilidade quanto pela estética consistente com a marca.
Equipamentos Médicos e de Laboratório
Os dispositivos médicos exigem materiais que sejam limpáveis, resistentes à corrosão e não reativos. Os painéis frontais de alumínio usinado são usados em máquinas de diagnóstico por imagem, monitores de pacientes, interfaces de robótica cirúrgica e instrumentos analíticos. Suas superfícies lisas e não porosas (frequentemente com acabamento anodizado duro) podem suportar limpezas repetidas com desinfetantes agressivos. A usinagem de precisão permite a integração perfeita de telas sensíveis ao toque, teclados de membrana e portas de controle de fluidos.
Automação Industrial e Robótica
No chão de fábrica, os equipamentos precisam ser robustos. Os painéis frontais para painéis de controle industrial (CLPs/IHMs), carcaças de controladores robóticos e invólucros de sensores estão sujeitos a vibração, poeira, fluido de corte e impacto físico. O alumínio proporciona a durabilidade necessária, e sua usinabilidade permite recortes personalizados, padrões de montagem e rotulagem gravada que resiste à abrasão. O revestimento em pó é um acabamento popular aqui por sua excepcional resistência ao desgaste e a produtos químicos.
Transporte e Automotivo
Além do setor aeroespacial, os painéis frontais de alumínio são encontrados em instrumentação marítima, sistemas de controle ferroviário e interiores automotivos de alto desempenho. Em veículos elétricos e painéis modernos, eles podem abrigar clusters digitais e sistemas de infoentretenimento, beneficiando-se da capacidade do alumínio de gerenciar o calor da eletrônica. A maleabilidade do material também permite a formação de painéis levemente curvos que acompanham os contornos internos do veículo.
Produtos de Consumo e Ferragens Arquitetônicas
Onde o design encontra a função, os painéis frontais de alumínio se destacam. Eles aparecem em painéis de controle de eletrodomésticos de alto padrão, equipamentos profissionais de fotografia e vídeo, placas de maçanetas de portas arquitetônicas e equipamentos audiovisuais de luxo. A capacidade de obter um acabamento impecável, semelhante a uma joia, por meio de usinagem de precisão e escovação, seguida de anodização incolor ou colorida, torna o alumínio um favorito para produtos em que o toque e o apelo visual são pontos de venda fundamentais.
Escolhendo um Parceiro de Usinagem: Fatores-Chave para um Projeto Bem-Sucedido
Selecionar o fabricante certo para seu projeto de painel frontal de alumínio é talvez a decisão mais crítica depois do próprio design. O parceiro ideal atua como uma extensão de sua equipe de engenharia, garantindo que sua visão seja traduzida em um componente impecável, econômico e entregue de forma confiável. Aqui estão os fatores-chave a avaliar ao fazer sua escolha.
Capacidade Técnica e Equipamentos
Avalie o arsenal tecnológico da oficina de usinagem. Eles possuem centros de fresamento CNC modernos e bem mantidos, com o envelope de trabalho e a precisão (por exemplo, 3 eixos, 4 eixos ou 5 eixos) necessários para o tamanho e a complexidade da sua peça? Pergunte sobre suas capacidades secundárias — eles oferecem acabamento interno (anodização, pintura a pó) ou terceirizam? Um parceiro com amplas capacidades internas normalmente oferece melhor controle sobre qualidade, cronograma e comunicação. Peça para ver exemplos de faceplates semelhantes que eles já produziram.
Suporte de Engenharia e Design para Manufatura (DFM)
Um ótimo parceiro de usinagem não apenas segue instruções; ele fornece feedback proativo. Procure uma equipe com engenheiros experientes que revisarão seus desenhos e modelos 3D para sugerir otimizações de manufaturabilidade, redução de custos e desempenho. Eles devem ser capazes de identificar possíveis problemas com paredes finas, cavidades profundas, cantos internos agudos ou empilhamento de tolerâncias que possam causar problemas durante a produção. Essa fase colaborativa de DFM pode evitar erros dispendiosos e levar a um produto final superior.
Sistemas de Qualidade e Certificações
Sistemas formais de gestão da qualidade são um forte indicador do compromisso de uma oficina com a consistência. Certificações como ISO 9001:2015 demonstram um processo documentado de controle de qualidade, calibração e melhoria contínua. Pergunte sobre seus equipamentos de inspeção (CMM, comparadores ópticos) e seus procedimentos padrão de inspeção e documentação. Eles fornecerão relatórios de Inspeção de Primeira Peça e certificações de material? Para setores regulamentados, como médico ou aeroespacial, certificações específicas (AS9100, ISO 13485) podem ser obrigatórias.
Comunicação e gerenciamento de projetos
Comunicação clara e responsiva é essencial. Avalie o processo deles para orçamento, fornecimento de atualizações e tratamento de mudanças de design. Existe um gerente de projeto dedicado ou ponto de contato? Um parceiro confiável manterá você informado sobre o progresso e sinalizará proativamente quaisquer possíveis atrasos. A capacidade deles de entender seus requisitos e explicar detalhes técnicos de forma acessível é inestimável.
Flexibilidade de Volume e Prazos de Entrega
Alinhe os pontos fortes de produção deles às suas necessidades. Algumas oficinas se especializam em prototipagem rápida e lotes de volume muito baixo, enquanto outras são otimizadas para produções de alto volume. Certifique-se de que eles possam lidar confortavelmente com a quantidade projetada do seu pedido e fornecer prazos realistas e confiáveis. Pergunte sobre a capacidade deles de escalar a produção caso suas necessidades cresçam no futuro.
Em última análise, o objetivo é construir uma parceria baseada em confiança, excelência técnica e compromisso compartilhado com o sucesso do projeto. Solicite referências, visite a instalação, se possível, e comece com um projeto-piloto menor para avaliar o relacionamento antes de se comprometer com um pedido grande.
Resumo dos Pontos Principais
Faceplates de alumínio usinados são componentes fundamentais que combinam precisão de engenharia com demandas funcionais e estéticas em inúmeros setores. Seu sucesso depende de um profundo entendimento de todo o ecossistema de produção. A jornada começa com a seleção da liga de alumínio correta — como a 6061 para uso geral ou a 7075 para alta resistência — para atender aos requisitos mecânicos e ambientais da aplicação. O cerne de sua criação está nos processos avançados de usinagem CNC, incluindo fresamento de precisão, torneamento e perfuração, que transformam um blank bruto em uma peça complexa com tolerâncias apertadas.
Projetar com a manufaturabilidade (DFM) em mente não é opcional; é uma fase crítica que otimiza a peça para custo, qualidade e desempenho, considerando fatores como espessura de parede, raios de canto e especificações de tolerância. Depois de usinada, um acabamento superficial adequado — seja a dureza protetora e decorativa da anodização, a durabilidade robusta da pintura a pó ou a proteção condutiva da conversão química — é aplicado para atender a necessidades específicas de resistência à corrosão, desgaste, aparência e funcionalidade.
Essa qualidade não é presumida, mas verificada por meio de um rigoroso regime de inspeção usando ferramentas como CMMs e comparadores ópticos, garantindo que cada faceplate atenda às especificações exatas. Isso os torna ideais para aplicações exigentes em aeroespacial, eletrônicos, médico, automação industrial e produtos de consumo. Por fim, o sucesso de todo o empreendimento é frequentemente determinado pela escolha de um parceiro de usinagem, avaliado por capacidade técnica, suporte de engenharia, sistemas de qualidade robustos e comunicação clara. Do conceito à inspeção final, usinagem de painéis frontais de alumínio é uma disciplina sofisticada que entrega as interfaces duráveis, precisas e confiáveis das quais a tecnologia moderna depende.
Perguntas Frequentes (FAQ)
Qual é a liga de alumínio mais econômica para faceplates?
Para a grande maioria das aplicações, o alumínio 6061-T6 é a escolha mais econômica e amplamente utilizada. Ele oferece um excelente equilíbrio entre resistência, usinabilidade, resistência à corrosão e soldabilidade a um preço razoável. É adequado para anodização e outros acabamentos. Considere ligas mais caras, como a 7075, apenas se o projeto exigir a mais alta relação resistência-peso para uma peça estruturalmente crítica.
Qual é a espessura mínima das paredes de um painel frontal de alumínio usinado?
Embora o alumínio seja rígido, paredes muito finas podem ser difíceis de usinar sem distorção ou vibração. A espessura mínima prática de parede para a maioria dos projetos é de cerca de 0,040 polegadas (1 mm), embora isso dependa muito da altura da parede (proporção de aspecto), da liga específica e da estratégia de usinagem. Nervuras ou recursos finos isolados podem ser ainda mais finos. Consulte sempre o seu parceiro de usinagem durante a fase de DFM para determinar os limites viáveis para a sua geometria específica.
Qual é a diferença entre a anodização Tipo II e Tipo III para um painel frontal?
A anodização Tipo II (ácido sulfúrico) é o processo padrão, criando um revestimento tipicamente com 0,0002″ a 0,001″ de espessura. Proporciona boa resistência à corrosão e ao desgaste e é excelente para aceitar corante para peças coloridas. A anodização Tipo III (hard coat) produz uma camada cerâmica muito mais espessa (0,002″ e acima), mais densa e mais dura. Oferece resistência superior à abrasão e rigidez dielétrica, mas é menos adequada para cores vibrantes (geralmente apenas tons de preto, cinza ou bronze). Escolha o Tipo II para estética e proteção geral; escolha o Tipo III para peças sujeitas a desgaste extremo ou que exijam alto isolamento elétrico.
Os painéis frontais de alumínio podem fornecer blindagem EMI/RFI?
Sim, o alumínio é intrinsecamente condutor e proporciona boa blindagem contra interferência eletromagnética e de radiofrequência. No entanto, a eficácia da blindagem pode ser comprometida por emendas, frestas e furos de fixação. Para uma blindagem ideal, os projetos devem garantir contato contínuo metal-metal em todas as juntas, frequentemente usando juntas condutoras. Além disso, certos processos de anodização (como o óxido anódico padrão) são não condutores, portanto, se a blindagem for necessária, especifique um acabamento condutor como revestimento de conversão por cromato ou garanta que a anodização seja mascarada nas áreas de contato.
Que formato de arquivo devo fornecer para um orçamento de usinagem?
O padrão universal para orçamentos e produção de fabricação é um arquivo de modelo sólido 3D, tipicamente no formato STEP (.stp ou .step) ou IGES. Estes são formatos “neutros” que preservam a geometria sem dados proprietários. Forneça sempre também um desenho 2D detalhado em PDF que inclua todas as dimensões críticas, tolerâncias geométricas (GD&T), requisitos de acabamento superficial, especificação de material e quaisquer outras notas. O desenho é o documento legal que define os requisitos da peça, enquanto o modelo 3D é usado para programar as máquinas CNC.