
إذا كنت تطور إطار طائرة مسيّرة خفيف الوزن، أو نموذجًا أوليًا لسيارة، أو غلافًا لجهاز طبي،, التصنيع الآلي بالتحكم الرقمي للألومنيوم فمن المحتمل أن يكون في صميم استراتيجية التصنيع لديك. تستخدم هذه العملية الإزالية أدوات قطع مُتحكَّم فيها حاسوبيًا لتحويل سبائك الألومنيوم إلى مكونات دقيقة بتفاوتات تصل إلى ±0.012 مم. لكن تحت هذا التعريف المباشر يكمن نظام بيئي معقد من اختيار السبائك وقدرات الآلات والتشطيب السطحي وقرارات سلسلة التوريد التي قد تصنع مشروعك أو تدمره.
يستند هذا الدليل إلى رؤى من مجتمعات الهندسة على Reddit وFacebook، حيث يناقش المحترفون بشكل متكرر مواضيع مثل “أي سبائك الألومنيوم تُعالَج آليًا بشكل أفضل”، و“كيفية تقليل تكاليف التصنيع الآلي بالتحكم الرقمي”، و“ما إذا كان ينبغي التوريد محليًا أم من الصين”. لقد جمعنا هذه المناقشات مع الخبرة التقنية لإنشاء مورد شامل لأي شخص يتنقل في عالم التصنيع الآلي بالتحكم الرقمي للألومنيوم.
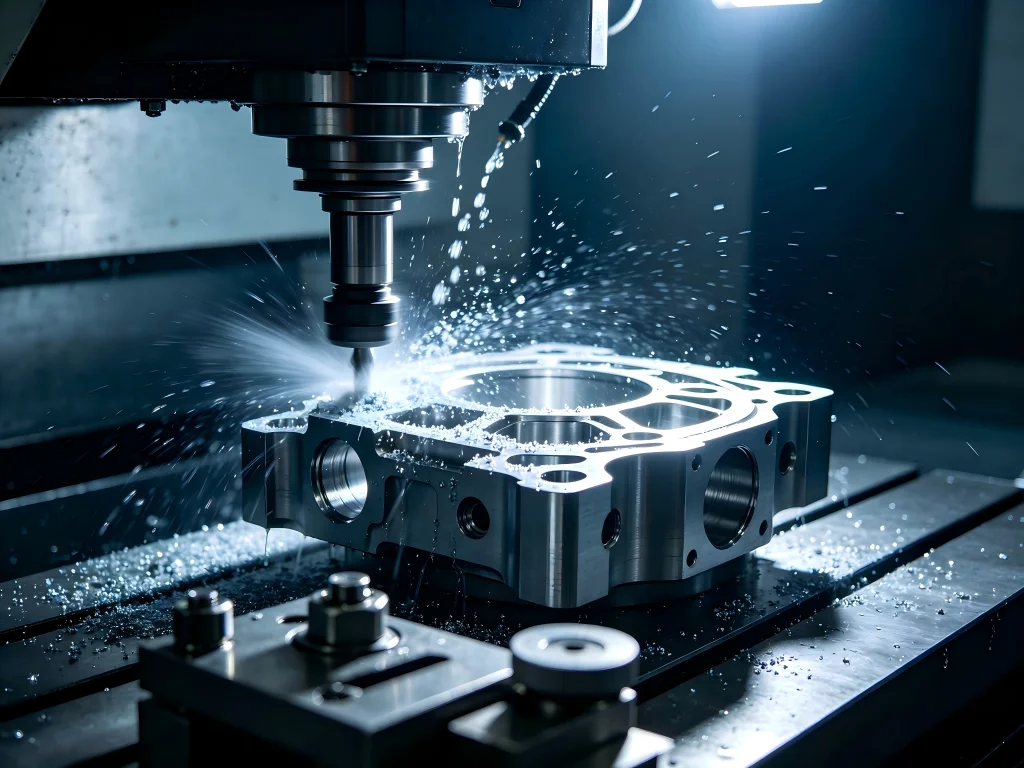
ما هو التصنيع الآلي بالتحكم الرقمي للألومنيوم وكيف يعمل؟
في جوهره،, التصنيع الآلي بالتحكم الرقمي للألومنيوم هي عملية تصنيع تزيل المادة من قطعة عمل ألومنيوم صلبة باستخدام أدوات قطع دوارة موجهة بتعليمات حاسوبية مبرمجة مسبقًا. يشير “CNC” إلى التحكم الرقمي بالحاسوب، مما يعني أن الآلة تتبع مخططًا رقميًا بأقل تدخل بشري بمجرد إعدادها.
سير العمل الأساسي
تتبع العملية عادةً هذه المراحل:
- تصميم CAD: ينشئ المهندسون نموذجًا ثلاثي الأبعاد للجزء المطلوب باستخدام برامج مثل SolidWorks أو Fusion 360.
- برمجة CAM: يتم تحويل ملف CAD إلى مسارات أدوات باستخدام برامج التصنيع بمساعدة الحاسوب، مما يحدد بدقة كيفية حركة أدوات القطع.
- تحضير المواد: يتم اختيار سبيكة الألومنيوم المناسبة—سواء كانت 6061-T6 أو 7075-T6 أو درجة أخرى—وتثبيتها على قاعدة الماكينة.
- تنفيذ التشغيل: تتبع ماكينة CNC المسارات المبرمجة، وتزيل المواد من خلال التفريز أو الخراطة أو الثقب أو عمليات أخرى.
- فحص الجودةتخضع الأجزاء النهائية للتحقق من الأبعاد باستخدام آلات القياس الإحداثي (CMMs) وأجهزة العرض الضوئي والمطيافات.
أنواع ماكينات CNC الشائعة للألومنيوم
تناسب تكوينات الماكينات المختلفة أشكال الأجزاء وأحجام الإنتاج المختلفة:
- ماكينات تفريز CNC ثلاثية المحاور: التكوين الأكثر شيوعًا، حيث تتحرك أداة القطع على طول المحاور X وY وZ. مناسبة للأشكال الأبسط وفعالة من حيث التكلفة للعديد من التطبيقات.
- مراكز التشغيل رباعية وخماسية المحاور: تضيف هذه المحاور الدورانية، مما يسمح للماكينة بالوصول إلى جوانب متعددة من الجزء في إعداد واحد. يقلل ذلك من أخطاء الإعداد ويتيح أشكالًا هندسية معقدة مثل مكونات الطيران ذات الزوايا المركبة. تشغّل Jucheng Precision خمسة وعشرين مركزًا متطورًا خماسي المحاور خصيصًا لهذا الغرض.
- مراكز الخراطة CNC (المخارط): تُستخدم للأجزاء الأسطوانية، حيث تدور قطعة العمل بينما تشكّلها الأدوات الثابتة.
- ماكينات التفريز CNCغالبًا ما تُستخدم للأجزاء الألومنيوم الأكبر حجمًا والأقل تعقيدًا، لا سيما في النماذج الأولية والإنتاج بكميات منخفضة.
وكما أشار أحد مستخدمي Reddit في مجتمع r/Machinists: “الفرق بين مهمة المحاور الثلاثة ومهمة المحاور الخمسة لا يقتصر على التعقيد فحسب، بل يتعلق بعدد المرات التي يتعين على الإنسان فيها لمس الجزء. فكل عملية إعداد هي فرصة لوقوع خطأ”. وتتوافق هذه الملاحظة مع أفضل الممارسات الصناعية التي تعطي الأولوية لتقليل عمليات الإعداد للمكونات الحرجة.
سيناريوهات التطبيق الأساسية: حيث تتفوق ماكينة تفريز الألومنيوم CNC
إن نسبة القوة إلى الوزن الاستثنائية للألومنيوم، ومقاومته للتآكل، وقابليته للتشغيل الآلي تجعله مادة مفضلة عبر العديد من الصناعات. وفيما يلي كيفية استفادة القطاعات المختلفة من التصنيع الآلي بالتحكم الرقمي للألومنيوم:
الفضاء والطيران
تتطلب صناعة الطيران مكونات خفيفة الوزن لكنها قوية للغاية. وغالبًا ما يُستخدم ألومنيوم 7075-T6، الذي تقترب مقاومته للشد من مقاومة العديد من أنواع الفولاذ، في هياكل الطائرات والأضلاع الإنشائية وأغلفة الأجهزة. وتعني ثقافة عدم وجود عيوب المطلوبة في هذا القطاع أن كل جزء يخضع للتحقق الصارم من تركيب المادة بواسطة مطياف والفحص بأجهزة القياس الإحداثي CMM لكل بُعد حرج. ويشترك المصنعون العاملون وفق أنظمة إدارة الجودة IATF 16949—رغم أنها طُوّرت في الأصل للسيارات—في نفس الجوهر مع معايير الطيران AS9100: التخفيف المتطرف من المخاطر والتتبع الكامل.
السيارات وسباقات السيارات
من كتل المحركات إلى أغلفة ناقل الحركة،, التصنيع الآلي بالتحكم الرقمي للألومنيوم يُمكّن مهندسي السيارات من اختبار تصاميم جديدة دون انتظار أشهر للحصول على أدوات الإنتاج. ويوفر نهج “النماذج الأولية من الكتل الصلبة”—أي تشغيل المكونات المعقدة من كتل ألومنيوم صلبة—أجزاءً ذات بنية حبيبية أدق وكثافة أعلى من البدائل المصبوبة، مما يوفر قوة فائقة للتطبيقات عالية الأداء. وقد أدت ثورة المركبات الكهربائية إلى تسريع الطلب على أغلفة بطاريات الألومنيوم المشغولة آليًا والمكونات الإنشائية خفيفة الوزن. وتُعد شهادة IATF 16949 مهمة بشكل خاص هنا، لأنها تُظهر التزام المورد باستقرار العمليات ومنع العيوب.
الأجهزة الطبية
تتطلب الأجهزة الطبية مواد متوافقة حيويًا ودقة مطلقة. ويوفر ألومنيوم 6061-T6، عند أنودته بشكل صحيح، مقاومة ممتازة للتآكل ويمكن تعقيمه مرارًا وتكرارًا. وتُعد شهادة ISO 13485، التي تحملها Jucheng Precision إلى جانب IATF 16949، المعيار الذهبي لتصنيع الأجهزة الطبية، إذ تضمن إدارة جودة صارمة طوال عملية الإنتاج.
الروبوتات والأتمتة
تتطلب أذرع الروبوتات والقوابض والإطارات صلابة عالية مع وزن أدنى. ويتيح التشغيل الآلي بخمسة محاور إنتاج مفاصل معقدة وحوامل محركات بتفاوتات تصل إلى ±0.01 مم. والقدرة على تشغيل تجميعات كاملة من كتلة ألومنيوم واحدة تلغي المثبتات، مما يقلل الوزن ونقاط الفشل المحتملة.
الإلكترونيات الاستهلاكية والطائرات بدون طيار
لقد اعتمدت صناعة الطائرات بدون طيار التصنيع الآلي بالتحكم الرقمي للألومنيوم للهياكل الجوية خفيفة الوزن التي يجب أن تتحمل المناورات عالية الجاذبية والاهتزاز. ويُعد ألومنيوم 7075-T6 المادة المفضلة للطائرات بدون طيار الفاخرة، رغم أن ميله إلى الإجهاد الداخلي المتبقي يتطلب استراتيجيات تشغيل آلي دقيقة لمنع الالتواء.
العوامل الرئيسية للاختيار: ما يجب مراعاته عند اختيار خدمات التصنيع باستخدام الحاسب الآلي للألمنيوم
عند توريد التصنيع الآلي بالتحكم الرقمي للألومنيوم الخدمات، عدة عوامل حاسمة تحدد نجاح المشروع. غالبًا ما تظهر هذه الاعتبارات في المناقشات على منتديات الهندسة ومنصات التوريد بين الشركات.
اختيار المادة: أساس الأداء
يؤثر اختيار سبيكة الألمنيوم بشكل مباشر على قوة الجزء وقابليته للتصنيع ومقاومته للتآكل وتكلفته:
| السبيكة | الخصائص الرئيسية | التطبيقات النموذجية | التكلفة النسبية |
|---|---|---|---|
| 6061-T6 | قابلية تصنيع ممتازة، قوة جيدة (إجهاد الخضوع ~276 ميجاباسكال)، جودة أنودة فائقة، قابل للحام | حوامل السيارات، معدات أشباه الموصلات، المكونات الهيكلية، المنتجات الاستهلاكية | منخفضة إلى متوسطة |
| 7075-T6 | قوة عالية جدًا (مماثلة للفولاذ)، بدرجة فضائية، عرضة للإجهاد المتبقي | إطارات الطيران، النماذج العسكرية عالية الإجهاد، أذرع الطائرات بدون طيار، مكونات السباقات | متوسطة-عالية |
| 5052 | قابلية تشكيل ومقاومة تآكل ممتازة، قابلية لحام جيدة | معدات بحرية، خزانات وقود، أغلفة الصفائح المعدنية | منخفض |
| 2024 | قوة عالية، مقاومة جيدة للتعب، مقاومة تآكل أقل | الهياكل الفضائية، تجهيزات الطائرات | متوسط |
كما أُشير في مجموعة شهيرة على فيسبوك متخصصة في التصنيع باستخدام الحاسب الآلي، “6061 هو المانح العالمي للأجهزة الحديثة—فهو يوفر كثافة تبلغ 2.70 جم/سم³ وقابلية تصنيع عالية التوقع”. بالنسبة لمعظم التطبيقات، يمثل 6061-T6 أفضل توازن بين الأداء والتكلفة، ولهذا السبب يمثل غالبية إنتاج الألمنيوم في العديد من منشآت التصنيع الدقيق.
الدقة والتفاوتات
غالبًا ما تكون الدقة الأبعادية العامل الحاسم في اختيار المورد. تتطلب التطبيقات المختلفة مستويات تفاوت مختلفة:
- التفاوتات القياسية: ±0.025 مم إلى ±0.125 مم (±0.001″ إلى ±0.005″) لمعظم التطبيقات التجارية.
- تفاوتات الدقة: تصل إلى ±0.012 مم (±0.0005″) للميزات الحرجة في مكونات الطيران والطب والسيارات عالية الأداء.
- تشطيب السطح: التشطيب الآلي القياسي هو Ra 1.6-3.2 ميكرومتر، مع إمكانية تحقيق Ra 0.4-0.8 ميكرومتر من خلال تمريرات التشطيب الدقيق.
تجدر الإشارة إلى أن الألومنيوم يسمح عمومًا بتفاوتات أضيق من الفولاذ بسبب قوى القطع المنخفضة وانخفاض خطر التشوه. ومع ذلك، يتطلب تحقيق تفاوتات الدقة معدات متخصصة ويزيد التكاليف بشكل كبير.
قدرات الآلات واستراتيجية الإعداد
يؤثر عدد عمليات الإعداد المطلوبة لتصنيع قطعة ما بشكل مباشر على الجودة والتكلفة معًا. في كل مرة يتم فيها إعادة وضع القطعة، تنشأ فرصة لعدم المحاذاة و“تراكم التفاوتات”—وهو التأثير التراكمي للأخطاء الصغيرة عبر عمليات إعداد متعددة. تعالج التصنيع بخمسة محاور ذلك من خلال السماح بالوصول إلى خمسة جوانب من القطعة في عملية إعداد واحدة، مع الحفاظ على الدقة بين الميزات التي لا تستطيع الآلات ذات الطاولة الثابتة تكرارها. وكما قال أحد المهندسين على منتدى r/CNC على Reddit: “التصميم للتصنيع بخمسة محاور لا يتعلق بصنع قطع منحنية—بل يتعلق بإلغاء عمليات الإعداد. كل عملية إعداد تلغيها هي مشكلة جودة لن تضطر إلى حلها أبدًا.”
شهادات الجودة والفحص
توفر الشهادات تحققًا من طرف ثالث لأنظمة الجودة لدى المُصنّع:
- IATF 16949: معيار صناعة السيارات، الذي يركز على منع العيوب واستقرار العمليات.
- ISO 13485: معيار إدارة جودة الأجهزة الطبية.
- ISO 9001: معيار إدارة الجودة الأساسي.
معدات الفحص لا تقل أهمية عن الشهادات. يستخدم المُصنّعون المتقدمون آلات القياس الإحداثي (CMM) وأجهزة العرض البصري ومقاييس الطيف للتحقق من تركيب المواد والدقة الأبعادية. يمكن تحقيق معدل تأهيل منتج بنسبة 99.81% مع بروتوكولات فحص صارمة أثناء العملية وبعدها.
وقت التسليم وطاقة الإنتاج
السرعة بدون جودة هي ببساطة فشل متسارع. ومع ذلك، عندما تكون الجداول الزمنية ضيقة، يمكن للمصنّعين ذوي القدرات الكبيرة تسليم القطع في غضون 4 أيام فقط. تتراوح أوقات التسليم النموذجية من 3-5 أيام عمل للنماذج الأولية البسيطة إلى 2-4 أسابيع للإنتاج المعقد عالي الحجم. غالبًا ما تستطيع المنشآت التي تضم أكثر من 150 آلة CNC ومساحة إنتاج تبلغ 8,000 قدم مربع تجاوز الاختناقات المحلية بفضل الحجم الكبير.
قدرات التشطيب السطحي
غالبًا ما يكون التشطيب المطبق على قطعة الألمنيوم المشغّلة آليًا بالغ الأهمية بقدر أهمية التشغيل الآلي نفسه. تشمل خيارات التشطيب الشائعة:
- الأكسدة الأنودية (النوع II وIII): تُنشئ طبقة أكسيد صلبة ومتينة ومقاومة للتآكل. يوفر النوع III (الطلاء الصلب) مقاومة متزايدة للتآكل.
- طلاء التحويل بالفيلم الكيميائي: يوفر مقاومة للتآكل ويعمل كقاعدة للطلاء.
- الطلاء بالمسحوق والدهان،: يُستخدم للحصول على تشطيبات زخرفية متينة وعالية الجودة.
- التفجير بالخرز والتفجير بالرمل: يُنشئ ملمسًا مطفأً موحدًا.
من المهم ملاحظة أن الطلاءات مثل الأكسدة الأنودية تضيف سماكة للمادة (عادةً 25-50 ميكرون للأكسدة الأنودية الصلبة). بالنسبة للقطع ذات الأبعاد الوظيفية الحرجة، يجب على المصنّعين تطبيق تعويض ما قبل الطلاء أثناء التشغيل الآلي.
التركيب والصيانة: ضمان الأداء طويل الأمد
في حين أن المستخدم النهائي نادرًا ما يقوم بتركيب آلات CNC بنفسه، فإن فهم اعتبارات التركيب والصيانة يساعد عند تقييم الاستقرار التشغيلي للمورّد.
اعتبارات تركيب الآلات
يتضمن التركيب السليم لمعدات التشغيل الآلي CNC عدة خطوات حاسمة:
- تحضير الأساس: تتطلب آلات CNC الثقيلة أساسات من الخرسانة المسلحة لمنع الاهتزاز والحفاظ على المحاذاة. بالنسبة للمغازل عالية السرعة التي تعمل حتى 24,000 دورة في الدقيقة، حتى مشكلات الأساسات الطفيفة يمكن أن تؤثر على جودة القطع.
- التحكم البيئييمكن لتقلبات درجة الحرارة أن تؤثر على دقة الآلة. تحافظ العديد من منشآت التصنيع الدقيق على بيئات مُتحكَّم في مناخها لضمان الاستقرار الأبعادي.
- متطلبات الطاقة والهواءتتطلب آلات CNC طاقة ثلاثية الطور مستقرة وهواءً مضغوطًا نظيفًا وجافًا لمراكز تغيير الأدوات وأنظمة التبريد.
- المعايرة والتسويةتُستخدم مستويات الدقة ومقاييس التداخل الليزرية لضمان أن الآلة مستوية تمامًا وأن جميع المحاور متعامدة.
ممارسات الصيانة اليومية
تمنع الصيانة المنتظمة التوقف المكلف وتضمن جودة قطع متسقة:
- إدارة سائل التبريديُوصى بسائل التبريد الغزير لتصنيع الألومنيوم لطرد الرقائق والحفاظ على الاستقرار الحراري. يجب اختبار سائل التبريد بانتظام من حيث التركيز ومستويات الأس الهيدروجيني.
- فحص الأدواتيجب فحص أدوات القطع بحثًا عن التآكل قبل كل عملية. بالنسبة للألومنيوم، تمنع أدوات الكربيد غير المطلية أو تلك المزودة بطلاءات مخصصة للألومنيوم (مثل ZrN) تراكم المواد على حافة القطع (BUE).
- تزييت المساراتتتطلب مسارات الآلة وبراغي الكرات تزييتًا منتظمًا للحفاظ على الدقة ومنع التآكل.
- إخلاء الرقائق: يمكن أن تكون رقائق الألومنيوم خيطية وعرضة للالتفاف حول الأدوات. تُعد ناقلات الرقائق الفعالة والتنظيف المنتظم أمرًا ضروريًا.
كما لاحظ أحد الخبراء الميكانيكيين ذوي الخبرة في مناقشة على منتدى: “أفضل آلة CNC في العالم لا فائدة منها إذا لم تحافظ عليها. لقد رأيت آلات بمليون دولار تنتج خردة لأن أحدهم نسي فحص زيت تزييت المسارات.”
الأسئلة الشائعة حول التصنيع باستخدام الحاسب الآلي للألمنيوم
استنادًا إلى الاستفسارات الشائعة من منتديات الهندسة ومناقشات Reddit واستفسارات العملاء، إليك إجابات عن الأسئلة الأكثر شيوعًا حول التصنيع الآلي بالتحكم الرقمي للألومنيوم.
1. ما هي أفضل سبيكة ألمنيوم للتصنيع باستخدام الحاسب الآلي؟
تُعد 6061-T6 أكثر سبائك الألمنيوم تنوعًا وانتشارًا في التصنيع باستخدام الحاسب الآلي. فهي توفر توازنًا ممتازًا بين قابلية التشغيل والصلابة (حد الخضوع ~276 ميجاباسكال) ومقاومة التآكل وجودة الأنودة. للتطبيقات التي تتطلب صلابة أعلى، تُعد 7075-T6 الخيار المخصص للفضاء، رغم أنها أغلى وتتطلب معالجة أكثر حرصًا للتحكم في الإجهاد المتبقي.
2. كم تبلغ تكلفة التصنيع باستخدام الحاسب الآلي للألمنيوم؟
تتفاوت تكاليف التصنيع باستخدام الحاسب الآلي تفاوتًا واسعًا بناءً على التعقيد والتفاوتات والكمية. تتراوح زمن الآلة عادةً من $30 إلى $150+ في الساعة لعمليات المحاور الثلاثة القياسية، بينما يتراوح التصنيع بخمسة محاور من $70 إلى $150+ في الساعة. تتراوح تكاليف المواد للألمنيوم من $2 إلى $6 للرطل، مع تكلفة 7075-T6 أعلى من 6061-T6. يمكن أن تتراوح تكاليف القطعة الواحدة من $20 للمكونات البسيطة إلى $1,000+ للأجزاء الدقيقة المعقدة. تُضاف تكاليف الإعداد والبرمجة والتثبيت إلى الإجمالي، وعادةً ما تتراوح من $50 إلى $200 في الساعة.
3. ما التفاوتات التي يمكن أن يحققها التصنيع باستخدام الحاسب الآلي للألمنيوم؟
التفاوتات القياسية للتصنيع باستخدام الحاسب الآلي للألمنيوم هي ±0.025 مم إلى ±0.125 مم (±0.001″ إلى ±0.005″). بالنسبة للميزات الحرجة، يمكن تحقيق تفاوتات دقيقة تصل إلى ±0.012 مم (±0.0005″). يسمح الألمنيوم عمومًا بتفاوتات أضيق من الفولاذ بسبب قوى القطع المنخفضة فيه وانخفاض ميله للتشوه أثناء التصنيع.
4. كيف تؤثر الأنودة على أجزاء الألمنيوم المصنعة باستخدام الحاسب الآلي؟
تُنشئ الأنودة طبقة أكسيد صلبة مقاومة للتآكل على سطح الألمنيوم. توفر الأنودة من النوع II حماية زخرفية ومتوسطة ضد التآكل، بينما يوفر النوع III (الأنودة الصلبة) مقاومة تآكل متزايدة بشكل كبير. ومع ذلك، تضيف الأنودة سماكة للمادة—عادةً 25-50 ميكرون للأنودة الصلبة—لذا تتطلب الأجزاء ذات الأبعاد الحرجة تعويضًا قبل الأنودة أثناء التصنيع.
5. هل ينبغي أن أحصل على التصنيع باستخدام الحاسب الآلي للألمنيوم محليًا أم من الصين؟
هذا موضوع كثيرًا ما يُناقش في منتديات التصنيع. فبينما تشير عمليات البحث عن “قريب مني” إلى الحاجة للسرعة، فإن السرعة دون جودة قابلة للتحقق ليست سوى فشل متسارع. يمكن للمصنّعين الصينيين الحاصلين على شهادات ISO 9001 أو IATF 16949 أو ISO 13485 تقديم أسعار تنافسية وقدرة إنتاجية كبيرة (أكثر من 150 آلة، ومرافق بمساحة 8,000 قدم مربع)، وأوقات تسليم تصل إلى 4 أيام. المفتاح هو تقييم أنظمة الجودة والشهادات وقدرات الفحص لدى المورد بدلًا من التركيز على الموقع وحده.
6. ما الفرق بين التصنيع باستخدام الحاسب الآلي بثلاثة محاور وخمسة محاور للألمنيوم؟
يحرّك التصنيع بثلاثة محاور أداة القطع على طول المحاور X وY وZ، مما يتطلب عمليات إعداد متعددة لتصنيع الأجزاء المعقدة. يضيف التصنيع بخمسة محاور محوري دوران، مما يتيح الوصول إلى خمسة جوانب من القطعة في إعداد واحد. وهذا يقلل من أخطاء الإعداد ويحسّن الدقة بين الميزات ويمكّن من أشكال هندسية معقدة كان يستحيل تحقيقها بآلات ثلاثة محاور. وبينما تتمتع آلات خمسة محاور بمعدلات ساعية أعلى ($70-$150+ مقابل $30-$60 لثلاثة محاور)، فإن تقليل وقت الإعداد وتحسين الجودة غالبًا ما يبرران التكلفة للمكونات المعقدة.
7. ما هي التشطيبات السطحية المتاحة لأجزاء الألومنيوم المشغولة بالتصنيع باستخدام الحاسب الآلي (CNC)؟
تشمل التشطيبات الشائعة الأكسدة الأنودية (النوع II والنوع III)، وطلاء التحويل الكيميائي، والطلاء بالمسحوق والدهان، والسفع بالخرز والسفع بالرمل، وخيارات طلاء معدني متنوعة مثل النيكل أو الكروم. يوفر كل تشطيب مجموعات مختلفة من مقاومة التآكل والحماية من البلى والمظهر الجمالي.
8. كيف أحمي الملكية الفكرية لتصميمي عند الشراء من خدمة تصنيع باستخدام الحاسب الآلي (CNC)؟
تأخذ الشركات المصنعة ذات السمعة الطيبة حماية الملكية الفكرية على محمل الجد. فهي على استعداد لتوقيع اتفاقيات عدم الإفصاح (NDAs) قبل مناقشة تفاصيل المشروع. يجب تخزين ملفات العملاء على خوادم آمنة مع تقييد الوصول إلى موظفي المشروع الأساسيين فقط. ويجب عدم مشاركة التصاميم أو استخدامها لأي غرض آخر دون إذن صريح.
لماذا تبرز Jucheng Precision في التصنيع باستخدام الحاسب الآلي (CNC) للألومنيوم
بفضل أكثر من 13 عامًا من الخبرة وشهادات IATF 16949 وISO 13485، رسّخت Jucheng Precision مكانتها كشريك موثوق لـ التصنيع الآلي بالتحكم الرقمي للألومنيوم عبر صناعات الطيران والسيارات والطب والروبوتات.
قدرات تقنية تحقق نتائج
تمتد منشأة Jucheng على مساحة 8,000 قدم مربع وتضم أكثر من 150 آلة CNC، بما في ذلك خمسة وعشرون مركز تصنيع متقدم بخمسة محاور. تتيح هذه المعدات تشكيل المحيطات المعقدة والوصول إلى خمسة جوانب من كتلة الألومنيوم في إعداد واحد، مما يحسّن الدقة والتشطيب السطحي بشكل كبير. تحقق المغازل عالية السرعة التي تعمل بسرعة تصل إلى 24,000 دورة في الدقيقة تشطيبات سطحية تشبه المرآة مباشرة من الآلة.
ضمان الجودة الذي يبني الثقة
يخضع كل مكون من مكونات الألومنيوم للفحص باستخدام آلات قياس إحداثي (CMM) متقدمة عالمية مستوردة، وأجهزة عرض بصرية، ومقاييس طيفية. يضمن هذا التحكم الصارم في الجودة، إلى جانب معدل تأهيل منتجات يبلغ 99.81%، أن تلبي الأجزاء أكثر المواصفات صرامة. ويضمن التحقق من المواد باستخدام التألق بالأشعة السينية (XRF) أن جميع المخزون الوارد يلبي معايير ASTM B221.
تشطيب سطحي شامل
تشمل قدرات التشطيب السطحي الداخلية الأكسدة الأنودية (النوع II والنوع III)، وطلاء التحويل الكيميائي، والطلاء بالمسحوق، والدهان، والسفع بالخرز، والطلاء المعدني. يضمن هذا التكامل الرأسي سرعة الإنجاز والتحكم في الجودة.
خبرة صناعية مثبتة
تُستمد المعرفة المتخصصة لدى Jucheng من الانخراط العميق في الصناعات التي تكون فيها التصنيع الآلي بالتحكم الرقمي للألومنيوم بالغة الأهمية. من الأجزاء الهيكلية للطيران ومكونات السيارات إلى الأجهزة الطبية وهياكل الطائرات بدون طيار، أثبتت الشركة قدرتها على تقديم أجزاء عالية الدقة تلبي المعايير الصناعية الصارمة.
نموذج خدمة يركز على العميل
يُخصص جوتشنغ مدير مشروع مخصص لكل طلب، مما يوفر تواصلًا واضحًا طوال عملية التصنيع. سير العمل القياسي—من التسعير وملاحظات DFM إلى فحص العينة الأولى والشحن النهائي—شفاف ومصمم لتقليل المفاجآت. مع عدم وجود حد أدنى صارم لكمية الطلب (MOQ) وأسعار تنافسية عند أي كمية، يخدم جوتشنغ كلاً من مطوري النماذج الأولية وعملاء الإنتاج بالكميات الكبيرة.
حماية الملكية الفكرية
يأخذ جوتشنغ الملكية الفكرية للعميل على محمل الجد، حيث يوقّع اتفاقيات عدم الإفصاح (NDAs) قبل مناقشة تفاصيل المشروع ويخزن جميع ملفات العملاء على خوادم آمنة ذات وصول محدود. لا تتم مشاركة التصاميم أو استخدامها لأي غرض آخر دون إذن صريح.
سواء كنت تطوّر نموذجًا أوليًا يتطلب تفاوتات دقيقة تبلغ ±0.012 مم أو تتوسع إلى كميات إنتاجية مع أنظمة جودة معتمدة وفق IATF 16949، فإن جوتشنغ بريسيجن تقدم العمق التقني والقدرة وثقافة الجودة اللازمة لإحياء مكونات الألومنيوم الخاصة بك.