
عندما يتطلب مشروعك التصنيع باستخدام الحاسب الآلي لـ ABS, ، فإن القرار لا يتعلق دائمًا بما إذا كانت المادة قادرة على أداء المهمة — بل بما إذا كانت تستطيع أداءها بشكل أفضل وأسرع وأكثر فعالية من حيث التكلفة مقارنة بالبدائل. كثيرًا ما يسأل المهندسون ومتخصصو المشتريات أنفسهم: هل يجب أن نصنّع هذا الجزء من بلاستيك ABS، أم أن الألومنيوم أو معدن آخر سيكون الخيار الأكثر أمانًا؟ الإجابة، كما قد تتوقع، تعتمد على ما تبنيه، وعدد القطع التي تحتاجها، ونوع الأداء الذي تسعى إليه فعليًا.
يتبع هذا الدليل نهجًا عمليًا يركز على القرار في التصنيع الدقيق لـ ABS. ، بدلًا من مجرد سرد الحقائق، سنستعرض المقايضات الرئيسية، ونقارن ABS بالبدائل المعدنية الشائعة، ونوضح لك كيفية تقييم ما إذا كان ABS هو الخيار الصحيح لتطبيقك المحدد. وفي النهاية، سيكون لديك إطار واضح لاتخاذ هذا القرار — وفهم راسخ لما Jucheng يقدمه عند اتخاذك قرار المضي قدمًا.
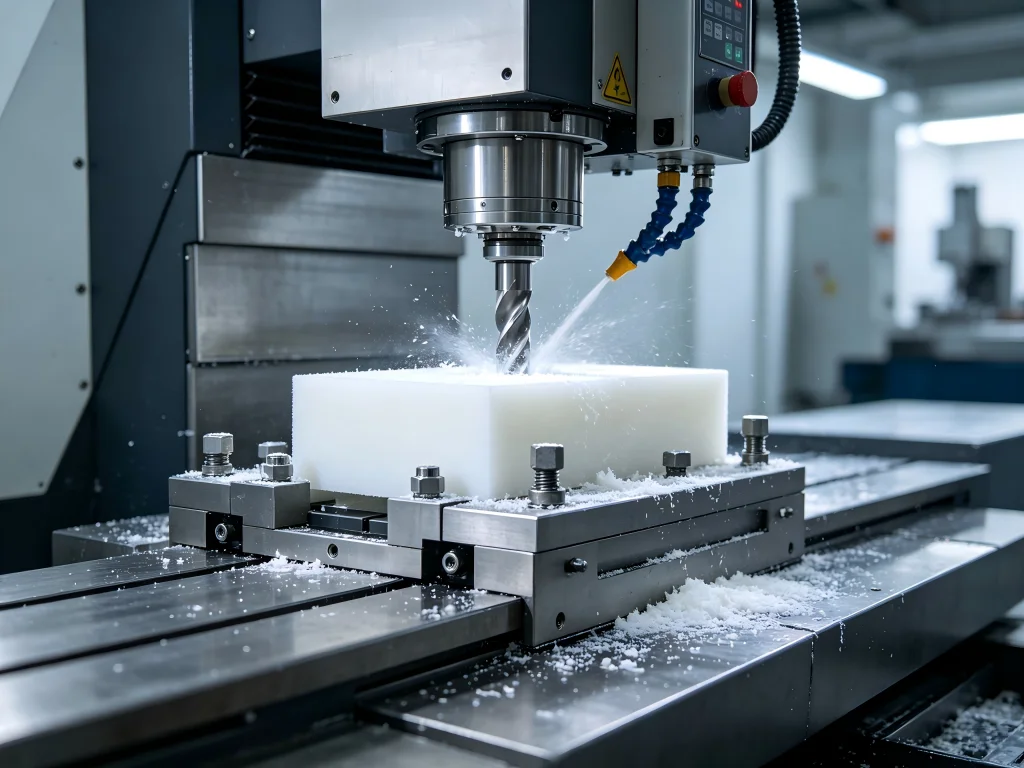
لماذا ABS؟ فهم الجاذبية الأساسية للمادة
أكريلونيتريل بوتادين ستايرين — المعروف باسم ABS — هو بوليمر حراري اكتسب مكانته كواحد من أكثر البلاستيكات الهندسية استخدامًا في التصنيع باستخدام الحاسب الآلي. وشعبيته ليست مصادفة. يجمع ABS بين ثلاثة مونومرات — أكريلونيتريل (الذي يساهم في مقاومة المواد الكيميائية والاستقرار الحراري)، وبوتادين (الذي يوفر مقاومة الصدمات والمتانة)، وستايرين (الذي يمنح الصلابة وسهولة المعالجة) — في مادة تُشغَّل بنظافة، وتحافظ على تفاوتات ضيقة، وتقدم أداءً ميكانيكيًا موثوقًا بجزء بسيط من تكلفة معظم المعادن.
لـ القطع باستخدام الحاسب الآلي لـ ABS و التفريز باستخدام الحاسب الآلي لـ ABS ، تقدم المادة عدة مزايا مميزة:
- قابلية استثنائية للتشغيل الآلي: يُعد ABS من أسهل البلاستيكات في التشغيل الآلي. فهو يدعم التفريز والخراطة والحفر باستخدام الحاسب الآلي مع الحد الأدنى من تآكل الأدوات وينتج حواف نظيفة ومستقرة. وعلى عكس بعض البلاستيكات التي تذوب أو تتلطخ أثناء القطع، يستجيب ABS بشكل متوقع للأدوات القياسية.
- الاستقرار الأبعادي: بفضل درجة حرارة التحول الزجاجي التي تبلغ حوالي 105°مئوية، يبقى ABS مستقرًا أبعاديًا في ظروف البيئة العادية. يمكن أن تحقق المعالجة الآلية CNC دقة تصل إلى ±0.02مم، مما يجعلها مناسبة للأجزاء التي تتطلب تفاوتات ضيقة.
- كفاءة التكلفة: تبلغ تكلفة مادة ABS حوالي $2–$4 لكل كيلوغرام، ووقت المعالجة عادةً أقصر بنسبة 30% مقارنة بالمعادن. بالنسبة للنماذج الأولية والإنتاج بكميات منخفضة إلى متوسطة، يُترجم ذلك إلى وفورات كبيرة.
- مقاومة الصدمات: مع قيم صدمة Izod المحززة التي تتراوح من 200–400 جول/م، يوفر ABS متانة ممتازة تصمد حتى عند درجات الحرارة المنخفضة.
ومع ذلك، فإن ABS ليس خاليًا من قيوده. تتدهور الدرجات القياسية تحت التعرض المطوّل للأشعة فوق البنفسجية، مما يجعلها أقل ملاءمة للتطبيقات الخارجية دون طلاءات واقية. كما أن المادة قابلة للاشتعال بطبيعتها، رغم توفر درجات مقاومة للهب. وربما الأهم بالنسبة للمعالجة الآلية، أن ABS لديه موصلية حرارية ضعيفة—فتراكم الحرارة أثناء القطع يمكن أن يسبب التلين أو الالتواء أو عيوب سطحية إذا لم تتم إدارته بشكل صحيح.
التحدي الحقيقي: إدارة الحرارة في المعالجة الآلية CNC لمادة ABS
إذا كان هناك مشكلة واحدة تفصل مشاريع معالجة ABS الناجحة عن تلك الإشكالية، فهي التحكم في الحرارة. يمتلك ABS موصلية حرارية منخفضة ودرجة حرارة انحراف حراري منخفضة نسبيًا (حوالي 70–100°مئوية). عندما يولّد القطع حرارة زائدة، يمكن أن تلين المادة في منطقة القطع، مما يؤدي إلى التلطخ أو الانصهار أو عدم دقة أبعادية.
يؤكد الميكانيكيون ذوو الخبرة في منتديات مثل r/CNC بشكل متكرر أن إدارة الحرارة هي العامل الأهم الوحيد في تحقيق نتائج جيدة مع ABS. أشار أحد مستخدمي Reddit إلى أن “ABS ذاب أكثر” مقارنة ببلاستيكات أخرى مثل Delrin، مما يسلط الضوء على الحاجة إلى تحكم دقيق في المعاملات. والإجماع بين الهواة والمحترفين على حد سواء هو أن الأدوات الحادة ومعدلات التغذية المناسبة والتبريد الفعال تصنع كل الفرق.
لـ التصنيع الدقيق لـ ABS, ، وهذا يعني إيلاء اهتمام وثيق لـ:
- اختيار الأدوات: يُوصى باستخدام أدوات كربيد حادة ومصقولة بزاوية ميل موجبة من 10° إلى 15° وزاوية خلوص من 5° إلى 10° لتقليل الاحتكاك وتوليد الحرارة.
- معلمات القطع: تساعد سرعات المغزل المعتدلة (1,000–3,000 دورة في الدقيقة) مع أعماق قطع خفيفة (0.5 مم إلى 2 مم) في تقليل قوى القطع وتراكم الحرارة.
- استراتيجية التبريد: غالبًا ما يكون التبريد بالهواء المضغوط كافيًا لمعالجة ABS، رغم أن بعض الميكانيكيين يفضلون التبريد بالرذاذ أو بالغمر لضمان تبديد حرارة متسق. المفتاح هو تجنب السماح بتراكم الحرارة من الأساس.
- تثبيت قطعة العمل: يمكن أن تؤدي قوة التثبيت المفرطة إلى تشوه أجزاء ABS، لا سيما المقاطع رقيقة الجدران. يُوصى باستخدام طاولات التفريغ أو العُرى (tabs) لدعم الألواح الرقيقة.
ماذا يعني هذا لك بصفتك مشتريًا؟ يعني أن جودة أجزاء ABS المشغّلة لديك لا تعتمد على المادة نفسها فحسب، بل على خبرة الورشة التي تنفذ العمل. فالمشغّل الذي يفهم كيفية إدارة الحرارة، واختيار الأدوات المناسبة، وتحسين معاملات القطع، سيسلّم أجزاءً تلبي مواصفاتك بموثوقية. أما الورشة التي تتعامل مع ABS كأنه معدن وتدفع معدلات التغذية والسرعات بقوة مفرطة، فستنتج أجزاءً بحواف منصهرة أو تشطيب سطحي رديء أو انحراف في الأبعاد.
ABS مقابل الألومنيوم: مقارنة مباشرة
المقارنة الأكثر شيوعًا التي يجريها المشترون هي بين ABS والألومنيوم. تُستخدم كلتا المادتين على نطاق واسع في النماذج الأولية وأجزاء الإنتاج، لكنهما تخدم ان غرضين مختلفين جوهريًا. إليك كيف تتفوق كل منهما عبر العوامل الأكثر أهمية:
| العامل | بلاستيك ABS | الألومنيوم (6061) |
|---|---|---|
| تكلفة المواد | $2–$4 لكل كجم | $5–$40 لكل كجم |
| زمن التشغيل الآلي | ~30% أقصر من المعادن | مرجع أساسي |
| قابلية التشغيل | سهل؛ متسامح مع الأدوات | جيد؛ الأدوات القياسية تعمل بشكل جيد |
| مقاومة الشد | 30–60 ميجاباسكال | 200–600 ميجاباسكال |
| مقاومة الصدمات | ممتاز (200–400 جول/م) | جيد لكن أقل من ABS لكل وحدة وزن |
| انحراف حراري | ~70–100°C | ~200°C+ (نقطة الانصهار ~660°C) |
| الوزن | 1.04–1.06 g/cm³ | 2.7 g/cm³ |
| التطبيقات النموذجية | المبيتات، الحوامل، النماذج الأولية، العلب | المكونات الإنشائية، الحوامل، النماذج الأولية الوظيفية |
| مقاومة الأشعة فوق البنفسجية | ضعيفة (تتدهور في الهواء الطلق) | جيدة (طبقة أكسيد طبيعية) |
غالبًا ما يعود الاختيار بين ABS والألومنيوم إلى سؤال بسيط: ما الذي يحتاج جزءك فعليًا إلى القيام به؟ إذا كان جزءك بحاجة إلى تحمل درجات حرارة عالية، أو حمل أحمال كبيرة، أو الصمود في البيئات الخارجية، فإن الألومنيوم هو الخيار الأوضح. ولكن إذا كانت أولوياتك هي التكلفة والسرعة وتقليل الوزن ومقاومة الصدمات—وبقيت بيئة التشغيل ضمن الحدود الحرارية لـ ABS—فإن ABS يقدم مزايا مقنعة.
صاغ أحد المهندسين على منتدى CNC الأمر على هذا النحو: “ABS هو خيار مفضل للنماذج الأولية منخفضة الإجهاد التي لا تتطلب أداءً حراريًا أو ميكانيكيًا عاليًا. فهو يُقطع بنظافة ويؤدي المهمة دون إهدار المال”. بالنسبة للعديد من المشاريع، هذا هو بالضبط ما هو مطلوب.
ABS مقابل البلاستيكات الهندسية الأخرى: أين يقع؟
بعيدًا عن المقارنة مع المعادن، غالبًا ما ينظر المشترون في بلاستيكات أخرى. فيما يلي تحليل سريع لكيفية مقارنة ABS بالبدائل الشائعة:
ABS مقابل البولي كربونات (PC)
يوفر البولي كربونات مقاومة فائقة للصدمات وشفافية عالية، لكنه أصعب في التصنيع الآلي وأكثر تكلفة. فـ PC عرضة للابيضاض الناتج عن الإجهاد، والتشقق، والتشوه المرتبط بالحرارة إذا لم يتم التحكم في معاملات القطع بعناية. في المقابل، فإن ABS أسهل في التصنيع الآلي، وأكثر تسامحًا مع الأدوات، وأقل تكلفة بكثير. اختر ABS عندما تكون التكلفة والسرعة والتفاوتات المستقرة هي الأولوية؛ واختر PC عندما تكون الشفافية أو مقاومة الصدمات القصوى غير قابلة للتنازل.
ABS مقابل ديلرين (POM)
يوفر ديلرين (الأستال) صلابة أعلى، واحتكاكًا أقل، واستقرارًا أبعاديًا أفضل من ABS. ومع ذلك، فهو أكثر هشاشة وقد يكون أكثر صعوبة في التصنيع الآلي دون أدوات متخصصة. غالبًا ما يُفضَّل ABS للأجزاء التي تحتاج إلى مقاومة الصدمات وتشطيب سطحي جيد، بينما يكون ديلرين أفضل للتروس والمحامل والمكونات الميكانيكية الدقيقة.
ABS مقابل النايلون (PA)
يوفر النايلون مقاومة شد أعلى ومقاومة حرارة أفضل من ABS، لكنه يمتص الرطوبة، مما قد يؤثر على الاستقرار الأبعادي. يتمتع ABS باستقرار أبعادي أكبر وأسهل في التصنيع الآلي، مما يجعله خيارًا أفضل للأجزاء التي تتطلب تفاوتات ضيقة دون تعقيدات إدارة الرطوبة.
اتخاذ القرار الصحيح: إطار عمل للقرار
عند تقييم ما إذا كان التصنيع باستخدام الحاسب الآلي لـ ABS مناسبًا لمشروعك، ضع في اعتبارك هذه الأسئلة:
- ما هو نطاق درجة حرارة التشغيل لديك؟ إذا كان الجزء الخاص بك سيتعرض لدرجات حرارة تتجاوز 70–100°C، فقد لا يكون ABS مناسبًا. فكّر بدلًا من ذلك في PC أو النايلون أو الألومنيوم.
- هل يحتاج الجزء إلى أن يكون شفافًا؟ ABS معتم. إذا كانت الشفافية مطلوبة، فإن PC هو الخيار العملي.
- هل سيُستخدم الجزء في الهواء الطلق؟ يتدهور ABS القياسي تحت التعرض للأشعة فوق البنفسجية. للاستخدام في الهواء الطلق، فكّر في ASA (نظير ABS المستقر ضد الأشعة فوق البنفسجية) أو حدّد طلاءً مقاومًا للأشعة فوق البنفسجية.
- ما هو حجم الإنتاج الخاص بك؟ بالنسبة للنماذج الأولية والدفعات منخفضة الحجم (1–500 وحدة)، تُعد المعالجة باستخدام الحاسب الآلي (CNC) فعّالة من حيث التكلفة وسريعة. أما بالنسبة للإنتاج عالي الحجم (5,000+ وحدة)، فقد يكون القولبة بالحقن أكثر اقتصاداً.
- ما التفاوتات التي تحتاجها؟ يمكن لـ ABS تحقيق ±0.02 مم مع المعالجة المناسبة. إذا كنت بحاجة إلى تفاوتات أضيق من ذلك، فقد تحتاج إلى التفكير في المعدن أو بلاستيك مختلف يتمتع بثبات أبعادي أفضل.
- ما هي ميزانيتك؟ يقدم ABS واحداً من أدنى تكاليف المواد والمعالجة بين البلاستيكات الهندسية. إذا كانت التكلفة قيداً أساسياً، فمن الصعب التغلب على ABS.
لماذا جوتشنغ للمعالجة باستخدام الحاسب الآلي (CNC) لـ ABS؟
اختيار المادة المناسبة هو نصف المعادلة فقط. النصف الآخر هو اختيار شريك التصنيع المناسب. Jucheng تقدم مزيجاً من الخبرة التقنية والمعدات المتقدمة وأنظمة الجودة التي تجعلها خياراً قوياً لـ التصنيع الدقيق لـ ABS المشاريع.
الخبرة التقنية في معالجة ABS
يفهم فريق جوتشنغ التفاصيل الدقيقة لمعالجة ABS—من اختيار الأدوات ومعايير القطع إلى إدارة الحرارة وتثبيت قطعة العمل. وقد نشرت الشركة موارد تقنية موسعة حول تصنيع ABS والنايلون، ترشد مشتري الشركات (B2B) عبر مسار الترقية من النماذج الأولية بتقنية FDM إلى المعالجة باستخدام الحاسب الآلي (CNC) عالية الدقة. يترجم هذا العمق المعرفي إلى قطع تلبي المواصفات باستمرار، دون العيوب التي تعاني منها الورش الأقل خبرة.
قدرات المعدات المتقدمة
تضم منشأة جوتشنغ أكثر من 150 آلة CNC، بما في ذلك أكثر من 25 نظاماً خماسي المحاور من Haas وMazak. هذا ليس مجرد حجم طاقة إنتاجية—بل هو قدرة. تتيح المعالجة متعددة المحاور أشكالاً هندسية معقدة وتفاوتات أضيق وتشطيبات سطحية أفضل. بالنسبة لقطع ABS التي تتطلب ميزات معقدة أو توافقات تجميع دقيقة، تُحدث هذه المعدات فرقاً ملموساً.
أنظمة الجودة والشهادات
تعمل جوتشنغ وفق أنظمة إدارة الجودة ISO 9001:2015 وتحتفظ بشهادات إضافية تشمل ISO 13485 (الأجهزة الطبية) وIATF 16949 (السيارات) وISO 14001 (الإدارة البيئية). بالنسبة للمشترين في الصناعات الخاضعة للتنظيم، توفر هذه الشهادات ضماناً بأن القطع ستلبي معايير الجودة الصارمة. كما تتعاون الشركة مع مختبرات معتمدة من CNAS لاختبار المواد والفحص الأبعادي.
خدمات القيمة المضافة
إلى جانب المعالجة، تقدم جوتشنغ خدمات تبسّط سلسلة التوريد: التنظيف، وإزالة النتوءات، وتجميع الضغط، وتثبيت الخيوط، والربط اللاصق. وهذا يعني أنه يمكنك استلام قطع نهائية جاهزة للاستخدام بدلاً من مكونات معالجة خام تتطلب عمليات ثانوية. كما توفر الشركة فحص CMM وأجهزة المقارنة البصرية وتقارير أبعادية كاملة للتحقق من جودة القطع.
اختيار المواد وتوريدها
تقوم Jucheng بتشغيل ABS في درجات طبيعية وسوداء ومقاومة للهب، بالإضافة إلى خلائط ABS/PC. تحرص الشركة على توريد مواد خام عالية الجودة وتحافظ على رقابة صارمة على الجودة للمخزون الوارد. هذا الاهتمام بجودة المواد بالغ الأهمية في تشغيل ABS، حيث يمكن أن تؤدي الشوائب أو الخصائص غير المتسقة للمواد إلى عيوب سطحية أو مشكلات في التشغيل.
التطبيقات الشائعة لأجزاء ABS المشغولة بالتحكم الرقمي بالحاسوب
التصنيع باستخدام الحاسب الآلي لـ ABS تجد تطبيقات عبر مجموعة واسعة من الصناعات. فيما يلي بعض حالات الاستخدام الأكثر شيوعًا:
- السيارات: لوحات العدادات، والتطعيمات الداخلية، وأغلفة المرايا، ومكونات لوحة القيادة، وحوامل وحدة التحكم المركزية. ومن الأمثلة البارزة حامل وحدة تحكم مركزية لسيارة طاقة جديدة تم تشغيله من سبيكة ABS+PC، محققًا تفاوت تجميع قدره 0.05 مم.
- الإلكترونيات: أجزاء الأغلفة، والعلب، والمكونات الهيكلية للإلكترونيات الاستهلاكية. إن الجمع بين مقاومة الصدمات والاستقرار الأبعادي في ABS يجعله مثاليًا لحماية الإلكترونيات الحساسة.
- الأجهزة الطبية: النماذج الأولية وأجزاء الإنتاج للمعدات الطبية، حيث تكون قابلية تشغيل ABS وقدرته على تحقيق تفاوتات ضيقة ذات قيمة كبيرة.
- المنتجات الاستهلاكية: أغلفة المنتجات، والتجهيزات والتركيبات، وأغلفة الأدوات. يُستخدم ABS على نطاق واسع في السلع الاستهلاكية بسبب تكلفته المنخفضة وخصائصه الميكانيكية الممتازة.
- النماذج الأولية: النماذج الأولية الوظيفية التي تحتاج إلى أن تبدو وتؤدي مثل أجزاء الإنتاج. يتم تشغيل ABS بسرعة ويحقق تشطيبًا جيدًا، مما يجعله مفضلًا للتحقق من التصميم والاختبار.
توضح دراسة حالة إنتاجية واحدة العملية: الغلاف الرئيسي لوحدة عصا التحكم، تم إنتاجه بكمية 500 وحدة من خليط ABS+PC. جمع المشروع بين التشغيل بالتحكم الرقمي بالحاسوب بخمسة محاور للهندسة الخارجية وميزات الثقوب، يليه التشغيل بثلاثة محاور للهيكل الداخلي. حسّن هذا النهج الهجين التكلفة ووقت التسليم مع ضمان دقة الشكل ودقة موضع الثقوب.
اعتبارات التركيب والصيانة
على الرغم من أن أجزاء ABS المشغولة بالتحكم الرقمي بالحاسوب تكون عادةً جاهزة للاستخدام عند التسليم، فإن بعض الاعتبارات يمكن أن تساعد في ضمان الأداء على المدى الطويل:
- التمدد الحراري: يمتلك ABS معامل تمدد حراري مرتفع نسبيًا مقارنة بالمعادن. بالنسبة للتجميعات التي ستتعرض لتغيرات في درجة الحرارة، تأكد من أن خلوصات التركيب وبدلات الملاءمة تراعي هذا التمدد.
- التعرض للمواد الكيميائية: يقاوم ABS العديد من المواد الكيميائية ولكنه قد يتضرر بالمذيبات مثل الأسيتون وبعض الهيدروكربونات. تحقق من التوافق الكيميائي لبيئة التشغيل المحددة لديك.
- حماية من الأشعة فوق البنفسجية: بالنسبة للأجزاء المستخدمة في الهواء الطلق أو تحت أشعة الشمس، حدد ABS المثبت ضد الأشعة فوق البنفسجية أو ضع طلاءً واقيًا لمنع التدهور وتغير اللون.
- المناولة: يمكن أن تتعرض أجزاء ABS المشغولة آليًا للخدش أو التلف إذا تم التعامل معها بخشونة. تساعد إجراءات التغليف والمناولة المناسبة في الحفاظ على جودة السطح.
الأسئلة الشائعة
هل يمكن تشغيل ABS باستخدام CNC؟
نعم، ABS هو أحد أكثر المواد الحرارية اللدنة قابلية للتشغيل الآلي المتاحة. يتم تشغيله بنجاح باستخدام عمليات التفريز والخراطة والثقب بالتحكم الرقمي CNC. تنتج المادة قطعًا نظيفًا وأبعادًا مستقرة وتشطيبًا سطحيًا جيدًا عند اتباع ممارسات التشغيل الآلي المناسبة.
ما هي أهم النصائح لتشغيل ABS بالتحكم الرقمي CNC؟
أعط الأولوية لإدارة الحرارة لمنع الانصهار. استخدم أدوات كربيد حادة غير مطلية؛ اقطع بسرعات معتدلة (1,000–3,000 دورة في الدقيقة)؛ استخدم أعماق قطع خفيفة (0.5 مم إلى 2 مم)؛ تجنب قوة التثبيت المفرطة؛ واستخدم الهواء المضغوط أو مبرد مناسب للتبريد. يعد اختيار الأدوات المناسب والتحكم في المعلمات مفتاح النجاح في تشغيل ABS.
ما التفاوتات التي يمكن أن تحققها عملية التشغيل الآلي CNC لـ ABS؟
يمكن للتشغيل الآلي CNC تحقيق دقة تصل إلى ±0.02 مم أو حتى أضيق لأجزاء ABS. وهذا يجعل ABS مناسبًا للأجزاء التي تتطلب توافقات محكمة وأبعادًا دقيقة. ومع ذلك، يتطلب تحقيق هذه التفاوتات ممارسات تشغيل آلي مناسبة، بما في ذلك إدارة الحرارة وتثبيت قطعة العمل بشكل مستقر.
أيهما أفضل للتشغيل الآلي CNC، ABS أم PC؟
يعتمد الخيار الأفضل على متطلباتك. يوفر ABS قابلية تشغيل آلي فائقة وتكلفة أقل واستقرارًا أبعاديًا جيدًا. يوفر PC مقاومة صدمات أعلى وشفافية لكنه أصعب في التشغيل الآلي وأكثر تكلفة. بالنسبة لمعظم الأجزاء غير الشفافة حيث تهم التكلفة والسرعة، يعد ABS الخيار الأفضل.
ما هي تحديات تشغيل ABS آليًا؟
التحديات الأساسية هي التوصيل الحراري المنخفض ودرجة حرارة انحراف الحرارة المنخفضة، مما قد يسبب الانصهار أو الالتواء أو تشطيبًا سطحيًا سيئًا إذا لم تتم إدارة الحرارة بشكل صحيح. تشمل التحديات الأخرى العيوب السطحية المحتملة من الأدوات الباهتة، والتشوه من قوة التثبيت المفرطة، وعدم الاستقرار الأبعادي إذا لم يتم مراعاة التمدد الحراري.
ما الصناعات التي تستخدم أجزاء ABS المشغولة آليًا بالتحكم الرقمي CNC؟
تُستخدم الأجزاء المُشغَّلة بالحاسب الآلي من ABS في قطاعات السيارات والإلكترونيات والأجهزة الطبية والمنتجات الاستهلاكية وتطبيقات النماذج الأولية. إن الجمع بين التكلفة وقابلية التشغيل والخصائص الميكانيكية لهذه المادة يجعلها مناسبة لمجموعة واسعة من الصناعات وحالات الاستخدام.
كيف تتم مقارنة تشغيل ABS بالحاسب الآلي مع القولبة بالحقن لـ ABS؟
يُعد التشغيل بالحاسب الآلي أفضل للنماذج الأولية والإنتاج بكميات منخفضة (1–500 وحدة) دون الحاجة إلى قوالب مكلفة. ويمكنه تحقيق تفاوتات أضيق (±0.02 مم مقابل ±0.1 مم للقولبة بالحقن) ويتيح إجراء تعديلات سهلة على التصميم. أما القولبة بالحقن فهي أكثر فعالية من حيث التكلفة للإنتاج بكميات كبيرة (5,000+ وحدة).
هل ABS مناسب للتطبيقات الخارجية؟
يتدهور ABS القياسي تحت التعرض المطوّل للأشعة فوق البنفسجية ولا يُنصح باستخدامه في الخارج دون تدابير حماية. للتطبيقات الخارجية، فكّر في درجات ABS المثبَّتة ضد الأشعة فوق البنفسجية، أو ASA (بديل مقاوم للأشعة فوق البنفسجية)، أو تطبيق طلاء واقٍ لحماية المادة من أشعة الشمس.
اتخاذ قرارك: ملخص عملي
التصنيع باستخدام الحاسب الآلي لـ ABS يقدّم مزيجًا جذابًا من التكلفة وقابلية التشغيل والأداء الميكانيكي مما يجعله مناسبًا لمجموعة واسعة من التطبيقات. وهو يتفوق في النماذج الأولية والإنتاج بكميات منخفضة والأجزاء التي تتطلب مقاومة الصدمات والاستقرار الأبعادي وتشطيبًا سطحيًا جيدًا—وكل ذلك بجزء بسيط من تكلفة البدائل المعدنية.
يكمن مفتاح النجاح في مجالين: أولًا، التأكد من أن ABS هو المادة المناسبة لتطبيقك المحدد بناءً على ظروف التشغيل ومتطلبات الأداء والميزانية؛ ثانيًا، اختيار شريك تصنيع يمتلك الخبرة والمعدات وأنظمة الجودة لتشغيل ABS بشكل موثوق ومتسق.
تقدم Jucheng كلا الأمرين. فمع أكثر من 150 آلة CNC، وقدرات متعددة المحاور، وأنظمة جودة معتمدة وفق ISO، وخبرة تقنية عميقة في تشغيل ABS، فإن Jucheng في وضع جيد لتقديم أجزاء ABS دقيقة تلبي مواصفاتك—في الوقت المحدد وضمن الميزانية. سواء كنت تصنع نموذجًا أوليًا لمنتج جديد، أو تنتج أجزاء اختبار وظيفية، أو تتوسع إلى الإنتاج بكميات منخفضة، فإن قدرات Jucheng والتزامها بالجودة يجعلانها شريكًا يستحق النظر فيه.
هل أنت مستعد لمناقشة مشروع تشغيل ABS الخاص بك؟ قم بزيارة jccncmachining.com لمعرفة المزيد عن قدرات Jucheng، أو لطلب عرض سعر، أو للتحدث مع خبير تقني حول متطلباتك المحددة.