
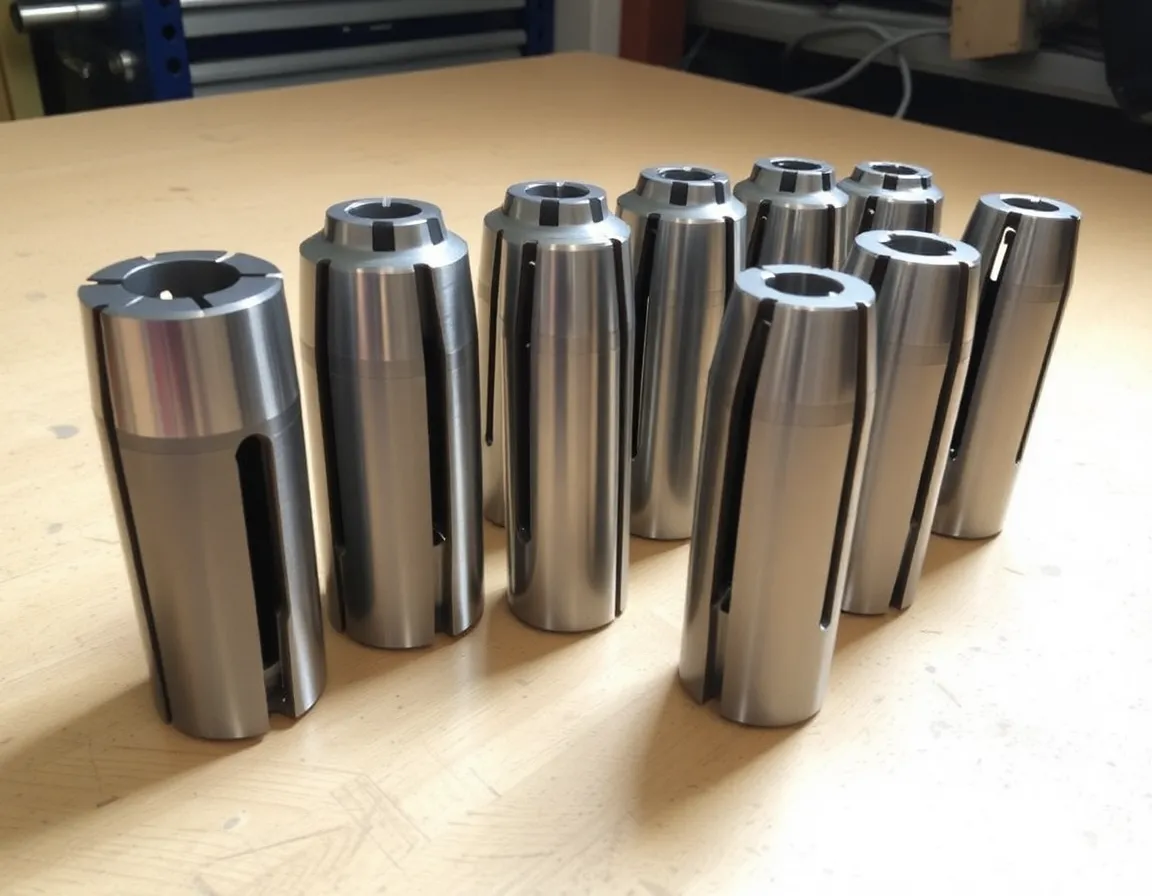
Каждый станочник знает это гнетущее чувство: дорогостоящая заготовка зажата в тисках, программа проверена, а деталь все равно не сидит как надо. Она слишком тонкая, слишком неправильной формы, слишком хрупкая или слишком причудливой формы для стандартного зажима. Настройка занимает часы, деталь смещается под действием сил резания, а доля брака растет. В точном производстве такие "сложные детали" — не исключение, а ежедневная реальность. Специальные цанги для зажима заготовок предлагают целенаправленное, повторяемое и зачастую на удивление экономически эффективное решение этих проблем. В этой статье рассматривается, что такое специальные цанги, как они работают, где они наиболее эффективны и как их задавать и обслуживать для максимальной отдачи.
Что такое специальные цанги для зажима заготовок?
Цанги для зажима заготовок — это прецизионные втулки, обычно с прорезями или сегментированные, которые захватывают заготовку путем сжатия или расширения вокруг нее при приведении в действие патроном, приспособлением или тяговым механизмом. Стандартные цанги, такие как типы 5C, 16C, 3J, ER и TG, охватывают широкий диапазон размеров круглого, шестигранного и квадратного прутка. Они быстрые, точные и повторяемые в пределах своего диапазона размеров.
Специальные цанги для зажима заготовок — это изготовленные под конкретную задачу версии этих устройств, спроектированные и произведенные для захвата конкретной геометрии детали, с которой не справится ни одна серийная цанга. Вместо захвата номинального диаметра специальная цанга может быть расточена по точному профилю литой или кованой заготовки, снабжена прорезями для обхода фланца, сегментирована для одновременного захвата нескольких бобышек или спрофилирована для контакта только с designated поверхностями зажима на готовой детали.
Специальные цанги изготавливаются в нескольких формах:
- Цанги, расточенные по профилю: Стандартные корпуса цанг (например, заготовки 5C или 16C), обработанные с индивидуальной внутренней формой, соответствующей заготовке.
- Сегментные или "лепестковые" цанги: Цанги с обработанными пазами, образующими гибкие кулачки, что позволяет контролируемо сжиматься на деталях неправильной формы или с тонкими стенками.
- Разжимные цанги: Опра��ки, которые расширяются наружу, чтобы захватывать отверстие изнутри — идеально для деталей, у которых наружный диаметр должен оставаться доступным для обработки.
- Многокомпонентные и специальные приспособления: Индивидуальные цанговые системы, встроенные в плиту приспособления, для закрепления одной или нескольких одинаковых деталей за одну установку.
Поскольку они изготовлены для одного семейства деталей, индивидуальные цанги устраняют компромиссы мягких кулачков, прокладок и импровизированного закрепления — обеспечивая соосность и жесткость цанги при геометрической свободе специального приспособления.
Как индивидуальные цанги решают сложные задачи обработки
Ценность индивидуальной цанги становится очевидной при рассмотрении отказов традиционного закрепления. Тиски и стандартные кулачки контактируют с деталями в нескольких точках, что способствует деформации и вибрации. Стандартные цанги требуют чистой круглой поверхности захвата номинального диаметра. Трехкулачковые патроны плохо справляются с некруглыми деталями и тонкими стенками. Индивидуальные цанги напрямую устраняют каждый из этих недостатков.
Захват неправильных и некруглых геометрий
Литые, кованые и аддитивно изготовленные заготовки редко представляют собой идеальный цилиндр. Индивидуальная цанга, расточенная по фактическому профилю заготовки — включая углы уклона, выемки под облой по линии разъема и асимметричные элементы — распределяет усилие зажима по заданным поверхностям. Результат — надежное удержание без точечной нагрузки, которая может вызвать трещины или деформацию детали.
Контроль деформации тонкостенных деталей
Тонкостенные кольца, втулки и корпуса печально известны тем, что при зажиме сминаются или выходят из допуска. Сегментная индивидуальная цанга с контактом по всему периметру и тщательно рассчитанной толщиной стенки прикладывает равномерное радиальное усилие, минимизируя овализацию. Многие цеха используют такие цанги вместе с контролируемым давлением зажима — пневматическими или гидравлическими приводами с регуляторами — чтобы удерживать деликатные детали без их раздавливания.
Улучшение доступа и сокращение переналадок
Когда цанга зажимает деталь за ступицу, отверстие или специальную зажимную площадку, обрабатываемые поверхности остаются открытыми. Это позволяет обработку за один установ—точение, торцевание и фрезерование элементов, которые иначе потребовали бы переустановки. Меньше установов — меньше накопленной погрешности, короче циклы обработки и меньше возможностей для человеческой ошибки.
Обеспечение повторяемости в производственном масштабе
Специальные цанги закаливаются и шлифуются с жёсткими допусками, поэтому соосность от детали к детали обычно измеряется в микронах, а не в тысячных долях дюйма. Для цехов с широкой номенклатурой и большими объёмами такая повторяемость напрямую выражается в стабильной пригодности процесса (Cpk) и меньшем числе отбраковок при контроле.
Ключевые преимущества специальных зажимных цанг
Цеха, инвестирующие в специальные цанги, неизменно сообщают об улучшениях по нескольким параметрам:
- Точность и соосность: Типичное суммарное биение (TIR) 0,0002–0,0005 дюйма (5–13 мкм) достижимо при правильном изготовлении цанг — намного лучше, чем у большинства кулачковых систем.
- Воспроизводимость: После настройки цанга позиционирует деталь одинаково в каждом цикле, устраняя зависимый от оператора разброс.
- Снижение брака и доработок: Равномерное зажатие и надёжное удержание предотвращают следы проскальзывания, деформацию и дефекты от вибрации.
- Ускорение наладки: Установка «из коробки» заменяет трудоёмкое выставление по индикатору и подкладку прокладок; переналадка между деталями занимает секунды.
- Увеличение срока службы инструмента: Жесткое удержание снижает вибрацию, которая является одной из главных причин преждевременного износа инструмента и низкого качества обработанной поверхности.
- Безопасность и эргономика оператора: Стабильное механическое зажимание исключает субъективные решения и импровизированные наладки, которые могут отказать под нагрузкой.
- Экономическая эффективность при больших объемах: Хотя специальная цанга стоит дороже стандартной, ее стоимость в расчете на деталь часто оказывается ниже, чем у мягких кулачков или специальных приспособлений, если учитывать объем производства.
Стоит отметить компромисс: специальные цанги привязаны к конкретной детали. Их экономика зависит от количества деталей в партии, стоимости деталей и стоимости решаемых ими проблем. Для семейства однотипных деталей иногда можно адаптировать единую конструкцию цанги с помощью сменных вставок, распределяя инвестиции.
Применение в различных отраслях
Специальные цанги применяются везде, где точность сочетается со сложной геометрией:
- Аэрокосмическая отрасль: Тонкостенные втулки, гидравлические фитинги, компоненты турбин и заготовки крепежа, где критичны соосность и целостность поверхности.
- Медицинские изделия: Мелкие, хрупкие компоненты приборов и заготовки имплантатов, которые не допускают следов зажима или деформации.
- Автомобилестроение: Корпуса клапанов, корпуса датчиков и компоненты трансмиссии с литыми или коваными поверхностями для зажима.
- Мелкосерийные и контрактные производства: Производство с высокой номенклатурой, где быстрая переналадка и точность первой детали определяют прибыльность.
- Часовое производство и прецизионные приборы: Крошечные компоненты неправильной формы, требующие точности удержания на уровне микрон.
Рекомендации по проектированию и использованию специальных цанг
Получить максимум от специальной цанги начинается задолго до снятия первой стружки. Следуйте этим рекомендациям, чтобы инвестиции окупились.
Сначала определите стратегию зажима
Определите, какие поверхности детали допустимы для зажима — в идеале уже обработанные поверхности, которые останутся необработанными, или поверхности с широким допуском. Определите, должна ли цанга сжиматься по наружному диаметру или разжиматься внутри отверстия. Учтите, как усилие зажима будет взаимодействовать с жёсткостью детали и где деформация наименее вредна.
Предоставьте полные и точные данные о детали
Предоставьте изготовителю цанги актуальную 3D-модель, подробный 2D-чертёж с допусками и спецификацию материала. Отметьте любые углы уклона, облой или шероховатость поверхности на заготовках в состоянии поставки. Если заготовки различаются от партии к партии, укажите диапазон, который должна охватывать цанга, — или предусмотрите цангу, соответствующую каждому состоянию заготовки.
Согласуйте способ привода с применением
Механические тяги, пневматические приводы и гидравлические системы обеспечивают различное усилие зажима и управление. Для хрупких деталей укажите привод с регулируемым давлением, чтобы усилие зажима можно было настроить и зафиксировать. Для тяжёлой черновой обработки отдайте приоритет жёсткости и несущей способности, а не скорости срабатывания.
Заложите возможность регулировки и запас на износ
Цанги изнашиваются на зажимной поверхности. Спроектируйте интерфейс так, чтобы цангу можно было ограниченное число раз перешлифовать или расточить, и укажите твёрдость и покрытие (например, азотирование или твёрдое хромирование), соответствующие материалу детали и количеству циклов. Держите запасную цангу на полке — сроки изготовления на заказ могут составлять недели.
Соблюдайте чистоту и дисциплину момента затяжки
Стружка и остатки СОЖ между цангой и деталью — главная причина погрешности биения. Установите процедуру очистки при каждой загрузке и используйте настройки момента или давления, сверенные с рекомендациями изготовителя цанги. Ведите журнал циклов зажима, чтобы износ можно было прогнозировать, а не обнаруживать через брак.
Проверьте пробной обработкой первой детали
Прежде чем запускать серийное производство, проведите контроль первой детали, включающий соосность, круглость и размерную стабильность после зажима. Проверьте наличие следов зажима на детали. При появлении деформации скорректируйте давление зажима или геометрию контакта. Небольшие усилия по валидации предотвращают дорогостоящие сюрпризы при полном объёме.
Заключение
Сложные детали не исчезнут. По мере того как конструкции становятся легче, сложнее и с более жёсткими допусками, ограничения губок тисков и стандартных цанг обходятся всё дороже. Специальные цанги для закрепления закрывают этот пробел, сочетая точность и скорость цангового зажима с инженерией под конкретную геометрию. Они сокращают количество переналадок, защищают хрупкие детали и обеспечивают повторяемость, которую требует современное производство. Для цехов, сталкивающихся с деталями, которые "просто не садятся как надо", специальная цанга часто является самым прямым путём от разочарования при наладке к стабильной и прибыльной обработке.