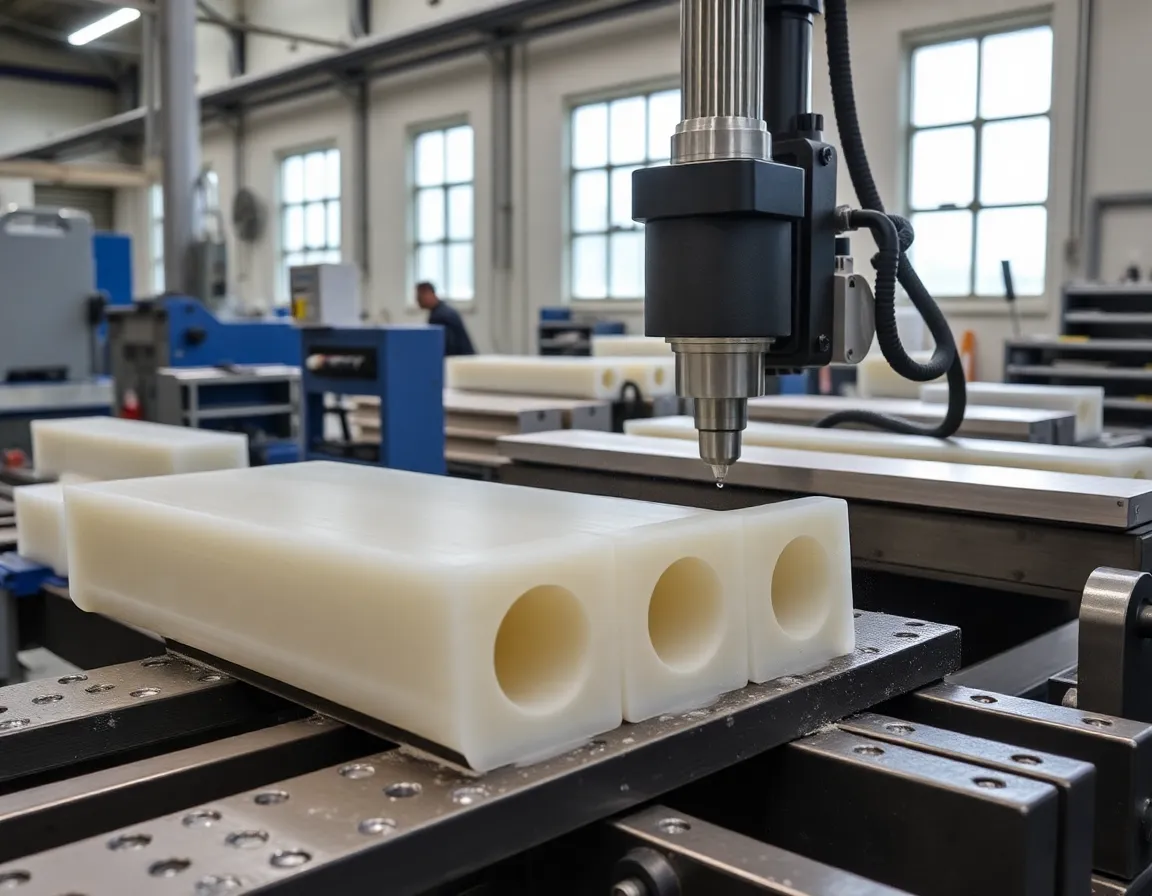
No mundo dos termoplásticos de engenharia, poucos materiais oferecem a combinação de resistência, resistência ao desgaste e versatilidade encontrada no Nylon 66 (também conhecido como PA66). Como escolha preferencial para engrenagens de alto desempenho, rolamentos, isoladores e componentes estruturais, sua demanda é inabalável. No entanto, a transição de uma forma bruta para uma peça usinada de precisão exige um conjunto específico de habilidades. Ao contrário dos metais, o Nylon 66 possui propriedades únicas que, se não forem respeitadas, podem levar a acabamentos superficiais ruins, imprecisão dimensional e tensões internas. Dominar a usinagem deste polímero é a chave para desbloquear todo o seu potencial e produzir peças confiáveis e de alta tolerância.
Entendendo o Material: A Natureza do Nylon 66
Antes do primeiro corte ser feito, uma compreensão profunda das características inerentes do material é primordial. O Nylon 66 é um poliamida termoplástica semicristalina renomada por suas excelentes propriedades mecânicas, incluindo alta resistência à tração, rigidez e boa resistência ao impacto. Ele também possui excelente resistência ao desgaste e à abrasão, frequentemente superando os metais em condições de funcionamento a seco, e mantém essas propriedades em uma ampla faixa de temperatura.
Considerações Principais de Usinagem
Essas propriedades benéficas vêm com nuances de usinagem que devem ser gerenciadas:
- Sensibilidade ao Calor: O Nylon tem um ponto de fusão relativamente baixo (aproximadamente 260°C / 500°F para o Nylon 66). O calor excessivo gerado durante a usinagem pode amolecer o material, fazendo com que ele grude nas ferramentas, levando a acabamentos ruins e "desvio" dimensional."
- Natureza Higroscópica: O náilon absorve umidade do ar. Isso afeta seu tamanho e suas propriedades mecânicas. Uma peça usinada a partir de material seco em um ambiente úmido pode posteriormente inchar, perdendo sua precisão.
- Baixa Condutividade Térmica: Ao contrário do metal, que dissipa o calor através da peça e das aparas, o náilon atua como um isolante. O calor se concentra na interface de corte.
- Flexibilidade e Memória Elástica: Sob a pressão de corte, o náilon pode se defletir ou "voltar à posição original", tornando desafiador alcançar tolerâncias apertadas se não for devidamente apoiado.
Preparação Pré-Usinagem: Preparando o Terreno para o Sucesso
O sucesso na usinagem do Náilon 66 começa muito antes de a máquina CNC ou o torno serem ligados. A preparação adequada mitiga os desafios do material e garante um ponto de partida estável.
Condicionamento e Armazenamento do Material
Controlar a umidade é o passo preparatório mais crítico. O material deve ser armazenado em um ambiente seco e com clima controlado. Para peças de ultra-precisão, a pré-secagem do material geralmente é essencial. Isso normalmente envolve assar o material a 80-90°C (175-195°F) por várias horas (dependendo da espessura) para eliminar a umidade absorvida. Usinar material seco resulta em melhor formação de cavaco, acabamento superficial aprimorado e uma peça mais dimensionalmente estável após a usinagem.
Fixação da Peça e Suporte da Peça
Devido à sua flexibilidade, o Náilon 66 exige uma fixação meticulosa para evitar deflexão. Use superfícies de fixação largas e lisas para distribuir a pressão uniformemente e evitar amassados ou distorções no material. Para geometrias de paredes finas ou complexas, dispositivos personalizados ou mordentes macios usinados conforme o contorno da peça são altamente recomendados. O objetivo é apoiar a peça o mais rigidamente possível sem induzir tensões de fixação que possam ser liberadas posteriormente, causando empenamento.
Melhores Práticas de Usinagem: Ferramentas, Técnicas e Parâmetros
Esta seção aprofunda a aplicação prática do corte do Náilon 66. Seguir estas diretrizes melhorará drasticamente os resultados.
Seleção e Geometria da Ferramenta
A nitidez não é negociável. Use ferramentas com um ângulo de saída positivo elevado e canais altamente polidos para reduzir as forças de corte e a geração de calor. Ferramentas de metal duro são preferíveis pela sua retenção de fio cortante, embora o aço rápido (HSS) possa ser usado se mantido excecionalmente afiado.
- Fresas de Topo e Fresas: Use designs de 2 ou 3 canais para uma evacuação ideal de cavacos. As espirais de corte ascendente são excelentes para puxar os cavacos para fora de ranhuras profundas, enquanto as espirais de corte descendente proporcionam um acabamento mais limpo no bordo superior.
- Brocas: As brocas helicoidais padrão podem funcionar, mas as brocas com um ângulo de hélice elevado (frequentemente chamadas de "espiral rápida" ou brocas "para polímeros") e canais polidos são superiores. Um ângulo de ponta de 90-118 graus é típico.
- Ferramentas de Torneamento: Use ferramentas com um ângulo de saída grande (frequentemente 10-20°) e um fio cortante afiado e vivo. Um ângulo de ataque neutro ou ligeiramente positivo ajuda a reduzir a pressão.
Parâmetros de Corte e Estratégia de Refrigeração
O lema para maquinar Nylon é "alta velocidade, baixo avanço, leve profundidade de corte." Esta abordagem minimiza a acumulação de calor ao permitir que a ferramenta afiada corte o material de forma limpa em vez de o rasgar.
- Velocidade (SFM): Trabalhe a velocidades de superfície elevadas. Para metal duro, 600-1000 SFM é um bom intervalo inicial. Para HSS, 300-500 SFM.
- Avanço: Use taxas de avanço leves mas consistentes para evitar o atrito, que gera calor. A carga de cavaco por dente deve ser moderada.
- Profundidade de corte: Use profundidades de corte mais leves, especialmente para passes de acabamento. Isso reduz a pressão sobre a ferramenta e a deflexão da peça.
- Refrigeração/Lubrificação: Evite refrigerantes tradicionais à base de água, pois o Nylon irá absorvê-los. Use ar comprimido (névoa ou inundação) para evacuar cavacos e resfriar a interface ferramenta/peça. Para algumas operações, uma leve névoa de um lubrificante não solúvel em água, como álcool ou um refrigerante sintético especializado, pode ser benéfica.
Dicas para Operações Específicas
Perfuração: A furação com pica-pau (peck drilling) é altamente recomendada para limpar cavacos e evitar empacotamento, que causa calor e travamento. Retraia a broca com frequência.
Rosqueamento: A fresagem de roscas é muito superior ao macho, pois gera menos calor e pressão. Se o macho for necessário, use machos de ponta helicoidal (gun) para furos passantes ou machos de canal helicoidal para furos cegos, e aumente ligeiramente a broca de pré-furação para reduzir o atrito.
Corte e Canal: Use ferramentas com folga lateral e gume afiado. Garanta que os cavacos sejam evacuados do canal para evitar recorte e fusão.
Pós-usinagem e Garantia de Qualidade
O trabalho não termina quando o ciclo de usinagem acaba. As etapas de pós-processamento são cruciais para entregar uma peça que atenda às especificações e funcione de forma confiável em serviço.
Rebarbação e Acabamento
O Nylon 66 pode produzir rebarbas fibrosas ou enroladas. Estas são melhor removidas com lâminas afiadas, lixas abrasivas finas ou ferramentas especializadas de rebarbação para nylon. Processos de tamboreamento também podem ser eficazes. Para um acabamento superficial superior, pode-se empregar lixamento leve seguido de polimento. O baixo atrito do Nylon significa que superfícies de contato geralmente apresentam bom desempenho apenas com acabamento usinado.
Alívio de Tensões e Condicionamento
A usinagem pode induzir tensões internas. Para aplicações críticas, um processo de recozimento para alívio de tensões pode ser benéfico. Isso envolve aquecer a peça a uma temperatura abaixo do seu ponto de fusão (tipicamente 150-160°C) por um período e permitir que esfrie lentamente em uma estufa. Além disso, se a peça for operar em um ambiente úmido, ela pode precisar ser condicionada (reumidificada) de maneira controlada até seu nível de umidade de serviço esperado para estabilizar suas dimensões antes da inspeção final.
Inspeção Dimensional
Sempre permita que as peças usinadas de Nylon 66 se aclimatem ao ambiente da sala de inspeção por pelo menos 24 horas antes da medição final. Use ferramentas de inspeção que não deixem marcas (por exemplo, paquímetros com pontas de plástico) para evitar riscar a superfície macia. Lembre-se de que as dimensões podem variar ligeiramente após a usinagem à medida que as tensões internas se relaxam, tornando valioso um período de "acomodação" pós-usinagem.
Aplicações de Peças Usinadas de Nylon 66
O esforço investido em dominar a usinagem do Nylon 66 traz dividendos em inúmeras indústrias. Seu perfil único de propriedades o torna ideal para:
- Automotivo: Engrenagens, buchas, arruelas de encosto, guias de cabo e carcaças de sensores.
- Aeroespacial: Espaçadores isolantes, roletes para cabos, suportes estruturais de baixa carga e componentes de dutos.
- Máquinas Industriais: Tiras de desgaste, componentes de transportadores, vedações e rolamentos personalizados.
- Eletrônica: Espaçadores isolantes, carretéis de bobina e carcaças de conectores.
- Alimentos e Bebidas: Engrenagens, pastilhas de desgaste e guias em conformidade com a FDA que operam com lubrificação mínima.
Dominar a usinagem do Nylon 66 é uma combinação de ciência, arte e prática disciplinada. Exige respeito pela personalidade do material — sua sensibilidade ao calor e à umidade, sua flexibilidade e sua abrasividade. Ao começar com estoque devidamente condicionado, empregar ferramentas afiadas com geometria correta, utilizar parâmetros de corte conservadores, mas precisos, e concluir com um pós-processamento cuidadoso, os fabricantes podem produzir consistentemente peças de precisão em Nylon 66 que são robustas, confiáveis e críticas para o funcionamento dos conjuntos nos quais estão inseridas. O resultado não é apenas um componente usinado, mas uma solução de polímero de alto desempenho projetada para se destacar.