
Os requisitos de inspeção CNC aeroespacial vão além da verificação de dimensões. Um pacote de evidências em conformidade pode precisar conectar características do desenho, identidade do material, aprovações de processos especiais, status de primeira peça, resultados de medição, decisões de não conformidade, alterações de configuração e liberação final. O pacote exato é controlado pelo cliente, ordem de compra, definição de engenharia e cláusulas de qualidade aplicáveis — não por uma lista de verificação universal.
Essa distinção protege os compradores de dois erros opostos. Um é aceitar um relatório dimensional limpo enquanto os registros de material ou processo permanecem desconectados. O outro é impor todos os formulários aeroespaciais a uma peça de baixo risco sem necessidade contratual. A abordagem correta começa com o fluxo descendente de requisitos e constrói uma rota de inspeção em torno do componente específico.
A ordem de compra é o primeiro documento de inspeção
 Antes de um maquinista cortar o material, o fornecedor deve revisar a ordem de compra, o desenho, o modelo CAD, as especificações, o status de revisão, as cláusulas de qualidade do cliente, as restrições de fonte aprovada e as entregas exigidas. Esses documentos determinam o que significa “completo”.
As perguntas a resolver na revisão do contrato incluem:
Se essas perguntas esperarem até a inspeção final, as peças podem estar dimensionalmente corretas, mas contratualmente incompletas.
Criar uma rota de responsabilização por características
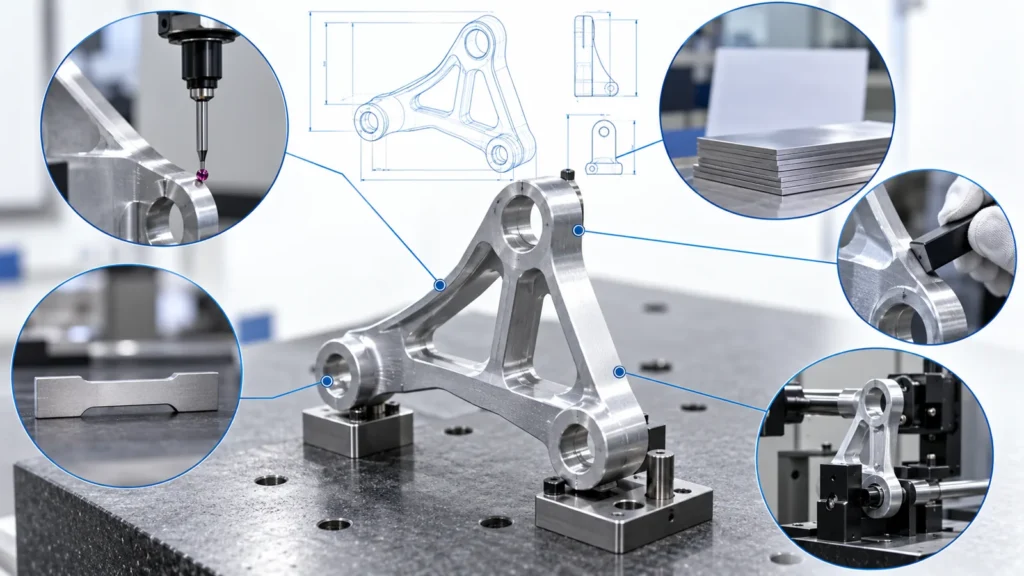 Desenhos aeroespaciais podem combinar dimensões, GD&T, notas de material, condições de superfície, especificações de processo, marcação, limpeza, qualidade de execução e documentos referenciados. Um método de responsabilização por características — frequentemente um desenho com balões ou uma lista equivalente — ajuda a garantir que cada requisito tenha uma verificação planejada ou fonte de evidência.
“Aprovado” não deve substituir um valor real quando o contrato exige dados medidos. Por outro lado, a revisão de um certificado não deve ser relatada como se o fornecedor de CNC tivesse medido pessoalmente uma propriedade química ou mecânica.
A FAI formal se aplica quando é repassada por fluxo contratual
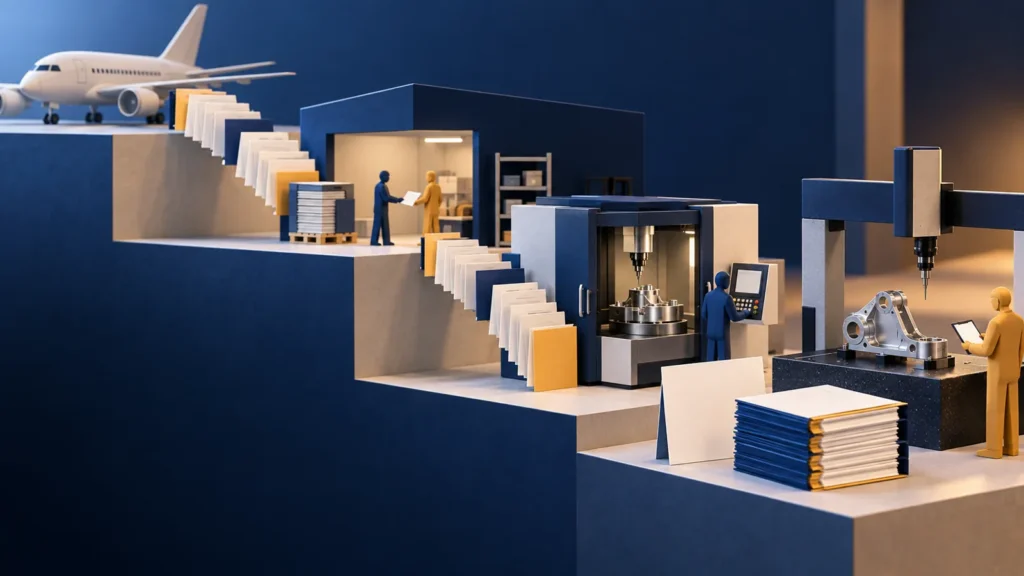 A AS9102 define uma abordagem estruturada de inspeção de primeira peça amplamente utilizada nas cadeias de suprimentos aeroespaciais, mas o fornecedor não deve presumir que toda compra relacionada ao setor aeroespacial exija automaticamente os mesmos formulários. O repasse por fluxo contratual do cliente e do documento de compra estabelece a aplicabilidade, o escopo, o método de submissão e quaisquer regras adicionais.
Quando a FAI formal é exigida, o pacote normalmente considera a definição do produto e o processo de produção usado para criar uma primeira peça representativa. Pode incluir informações de peça e montagem, responsabilidade por materiais e processos especiais, resultados de características e registros de suporte. Portais ou modelos específicos do cliente podem adicionar requisitos de submissão.
As mudanças devem ser analisadas para reexecução total ou parcial. Uma revisão de desenho, fonte de fabricação, rota de máquina, dispositivo de fixação, programa de CNC, material, processo especial, longa interrupção de produção ou escape de qualidade pode afetar evidências anteriores. A decisão deve seguir as regras repassadas por fluxo contratual e o impacto documentado — não uma suposição informal de que o relatório antigo está “suficientemente próximo”.”
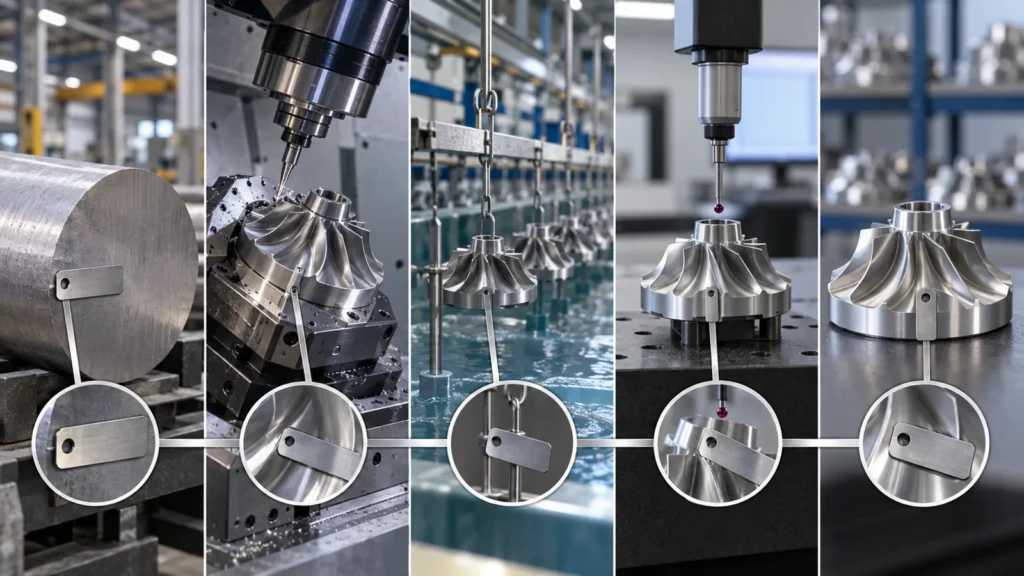 A inspeção aeroespacial frequentemente falha nas interfaces entre organizações. A usinagem tem um certificado de material. O fornecedor de acabamento tem um certificado de processo. A inspeção final tem um relatório dimensional. No entanto, nenhuma identidade única conecta os três ao número de série ou lote embarcado.
A folha de acompanhamento deve preservar essa conexão por meio de corte em serra, usinagem, divisão de lotes, processamento externo, retrabalho e embalagem. Se peças de dois lotes de material entrarem em um único lote de acabamento, o registro final deve manter as distinções necessárias para a contenção. Se uma peça rejeitada for refeita, seu novo histórico de material e processo não deve herdar a identidade antiga sem evidências.
Os requisitos de fonte aprovada merecem atenção especial. O resultado correto do processo a partir de uma fonte não aprovada ainda pode violar a ordem de compra. As especificações e revisões devem ser revisadas antes da terceirização, e os certificados devem ser verificados quanto à identidade da peça, quantidade do lote, processo executado, especificação aplicável, declaração de aceitação e aprovação autorizada quando exigida.
Essa perspectiva de cadeia de evidências baseia-se na Controle de qualidade de usinagem CNC estrutura geral, ao mesmo tempo que considera o repasse contratual mais rigoroso do cliente. Também conecta a discussão de inspeção ao site dedicado aerospace CNC machining services page without turning this article into a duplicate service page.
Dimensional inspection starts with datum strategy
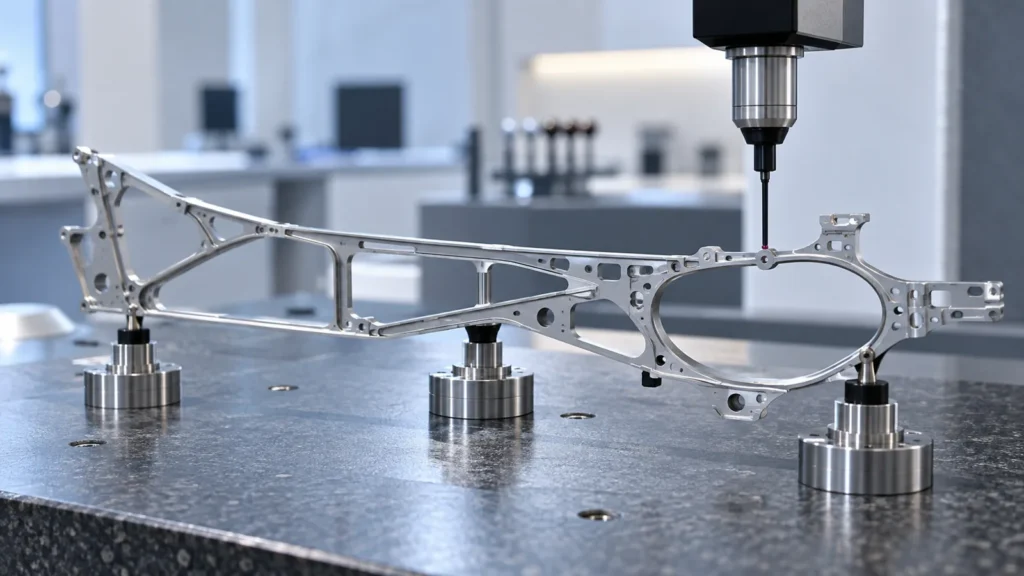 Complex aerospace geometry often depends on relationships rather than isolated sizes. A CMM can evaluate position, profile, orientation, and multi-surface relationships, but the program must reflect the drawing’s datum reference frame and feature definitions. A dense report generated from the wrong alignment is still the wrong report.
Inspection planning should consider feature access, probe selection, fixturing, part restraint, temperature, surface condition, and measurement uncertainty. Thin walls and lightweight structures can distort under clamping. Large temperature differences between machining and inspection can influence tight dimensions. Burrs, coating buildup, or contamination can change contact results.
Manual gauges, optical methods, surface instruments, and CMM inspection may all belong in one route. The method should match the characteristic and the required evidence. For a general explanation of specification hierarchy and drawing interpretation, refer to the CNC machining standards guide.
Inspect at the stage where the requirement is true
 Final inspection cannot recover evidence that was only available earlier. An internal channel may become inaccessible after assembly. A dimension may need measurement before coating and again after coating. For example, the inspection plan for anodizing machined parts should identify which dimensions are verified before treatment and which are released afterward. Surface roughness should be checked before handling alters the area. Cleanliness and packaging are meaningful only near final release.
| Production stage | Inspection focus | Risk of waiting until the end |
|---|---|---|
| Material receipt | Identity, condition, certificate, source approval | Wrong stock enters production and loses its marking. |
| Setup/first piece | Datums, inaccessible features, process-critical dimensions | A route error repeats across the batch. |
| In-process | Tool-wear and distortion-sensitive features | Trend or setup shift is discovered after value is added. |
| Before special process | Machined condition and allowance | Coating or heat treatment hides the original condition. |
| After special process | Final dimensions, coverage, finish, certificate linkage | Post-process change remains undocumented. |
| Final release | Configuration, records, marking, cleanliness, packaging | Correct parts ship with incomplete or mismatched evidence. |
This staged plan also clarifies hold points. If customer approval is required after FAI or before a destructive test, production should not advance merely because the schedule is tight.
Treat nonconformance as controlled engineering information
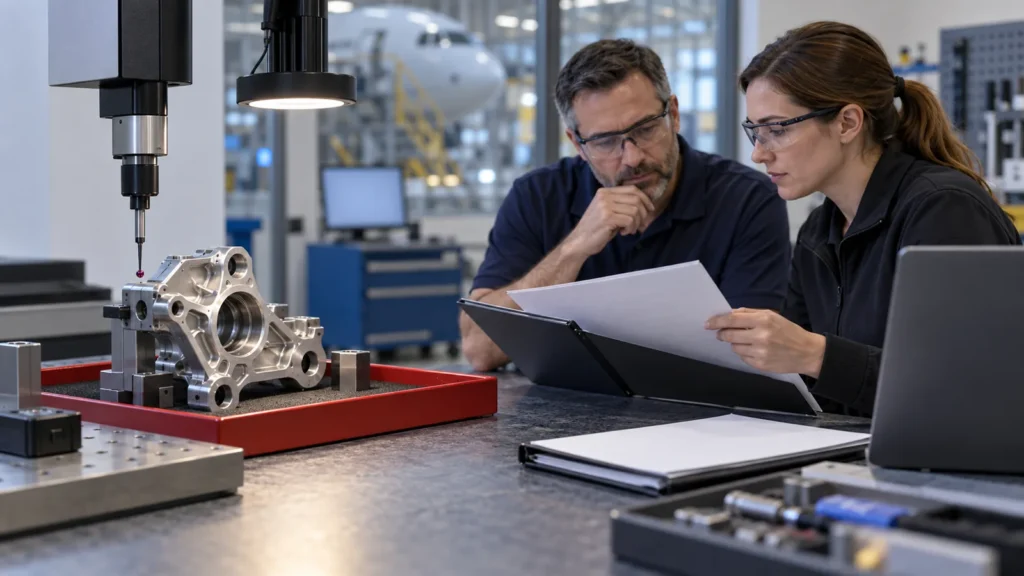 An out-of-tolerance condition cannot be made acceptable by editing the report, blending a surface without authorization, or using a looser internal rule. The affected parts should be identified and contained. The record should describe the requirement, actual condition, quantity, root cause where known, proposed disposition, and required approval.
Use-as-is and repair decisions may require customer or design-authority approval. Rework must return the part to the original requirement using an approved method; repair can alter the product definition and is not interchangeable with rework. After action, the affected characteristics and any new risks require reinspection.
Configuration control closes the loop. Approved deviations, revised CNC programs, updated inspection plans, and changed process sources must remain linked to the correct serials or lots. Jucheng’s quality capabilities page provides a view of general inspection resources, while aerospace order acceptance must rely on the specific customer flowdown and verified project capability.
Audit the evidence package before the parts leave
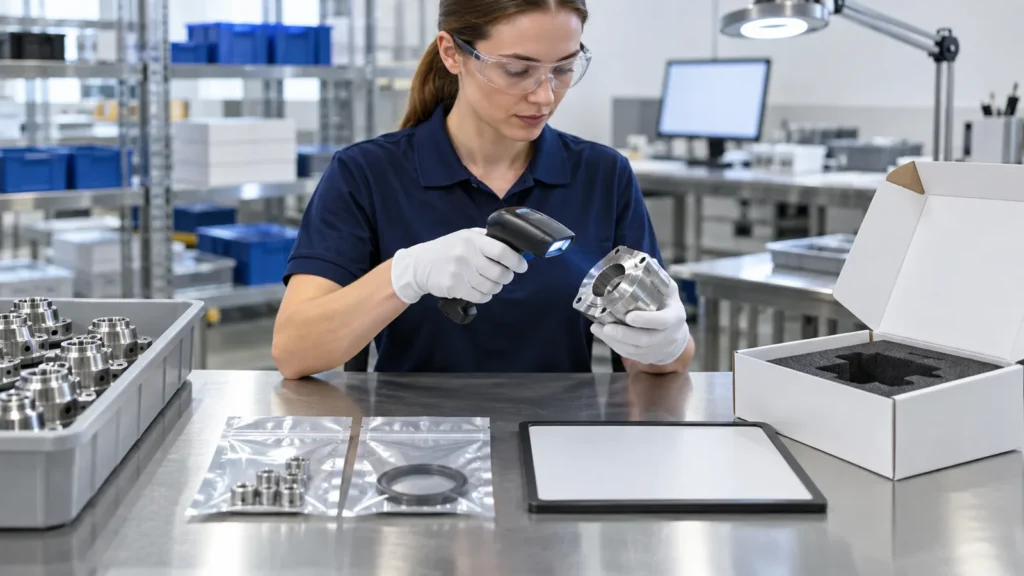 A pre-shipment review should compare the physical quantity and identities with the packing list and record package. Confirm the current drawing revision, FAI status, material and special-process certificates, dimensional evidence, approved nonconformances, marking, cleanliness, preservation, and packaging instructions.
The strongest review uses cross-references rather than document count. Can the inspector select one serial number and find every applicable record? Can a certificate lot be traced forward to all affected parts? Can the buyer tell which drawing characteristic corresponds to each report line? A large PDF bundle that cannot answer those questions is not a controlled package.
Does every aerospace CNC part require AS9102 FAI?
No. Applicability and scope depend on customer, purchase-order, drawing, and quality-clause flowdown. When it is required, follow the specified revision, forms, submission route, and customer additions.
Is a CMM report enough for aerospace acceptance?
Usually not by itself. The order may also require material, special-process, traceability, marking, test, nonconformance, and configuration records.
Can a machining supplier substitute an equivalent material?
Only when the governing requirements and authorized approval permit it. The exact proposed grade, condition, source, affected quantity, and technical impact should be documented before use.
What should a buyer send at RFQ stage?
Send the controlled drawing and model, revision, quantity, material and process specifications, quality clauses, approved-source requirements, FAI and report expectations, critical-characteristic definitions, marking rules, and required deliverables.
The practical standard is evidence continuity. Aerospace CNC inspection is credible when every applicable requirement can be tied to the correct part, revision, material, process, result, disposition, and release authority. That continuity—not a single inspection machine or certificate—allows a buyer to trust the shipment.