
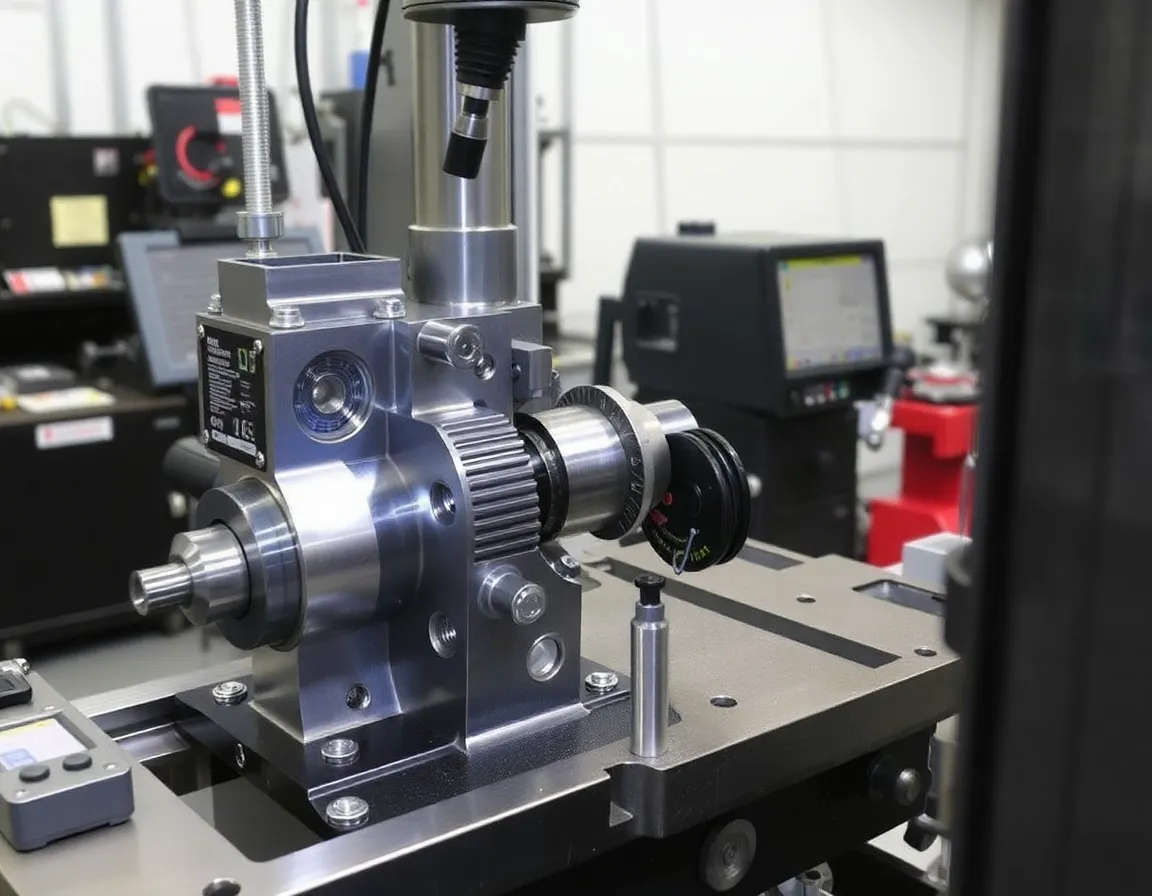
競争の激しい精密製造の世界では、1ドルが大きな意味を持ちます。サイクルタイムの短縮やツールパスの最適化に多くの注目が集まる一方で、コスト削減の最も見落とされがちな機会の一つが、検査プロセスの品質と一貫性にあります。カスタム検査治具とは、品質チェック時に部品を保持・位置決め・検証するために設計された専用の装置であり、機械加工工場の計測への取り組み方を変革しています。単なる付属品ではなく、適切に設計された治具は生産ワークフロー全体にわたって加工コストを大幅に削減できます。本記事では、カスタム検査治具が加工コストを削減する5つの具体的な方法と、導入およびベストプラクティスに関する実践的なガイダンスを紹介します。.
検査治具加工の理解
検査治具加工とは、寸法検査中にワークピースを正確かつ再現性のある位置に固定する専用の保持装置を設計・製造するプロセスです。汎用のバイスやクランプとは異なり、カスタム治具は部品の特定の形状に合わせて設計され、位置決めピン、データム基準、クランプ機構、時には統合された測定機能を組み込んでいます。.
治具が「カスタム」である理由とは?
カスタム検査治具は、単一の部品ファミリーまたは特定のコンポーネントのために作られます。通常、以下を含みます:
- データム基準の位置決め機能 部品の設計意図を反映したもの
- 再現可能なクランプシステム 部品を歪ませることなく保持する
- プローブまたはゲージがアクセスするためのクリアランス すべての重要フィーチャーに対して
- 耐久性のある材料 アルミニウム、鋼、または数千回の検査サイクルにわたって摩耗に耐えるエンジニアリング複合材など
これらの治具自体が厳しい公差で加工されているため、一貫した測定基準を確立し、即席のセットアップによって生じるばらつきを排除します。その結果、唯一の変動要因が部品自体であり、保持方法ではない測定環境が実現します。.
治具が解決するコスト問題
従来の検査は、ベンチバイス、アングルプレート、またはフリーハンドでの位置決めに依存することがよくあります。これらはいずれもセットアップのばらつきを生じさせ、熟練オペレーターの判断を必要とし、時間を消費します。高混合・低 volume の環境では、これらの非効率の累積コストは相当なものになる可能性があります。カスタム治具は、検査セットアップを標準化することでこれに対処し、変動するプロセスを再現可能なプロセスに変えます。.
カスタム検査治具が加工コストを削減する5つの方法
1. セットアップと検査時間の短縮
時間は、どの機械加工工場においても最も目に見えるコスト要因です。検査員が1回の測定を行う前に部品を手動で位置合わせし、表面をインジケートし、位置を検証しなければならない場合、数分、時には数時間が失われます。カスタム治具はこの前段階を排除します。部品を治具に落とし込み、既知の位置にクランプすると、すぐに検査が開始されます。.
複数の重要フィーチャーを持つ複雑なプリズマティック部品を生産している工場を考えてみましょう。手動セットアップに部品あたり20分かかり、治具によってそれが2分に短縮される場合、節約効果は生産実行全体で急速に積み上がります。50個のバッチでは、15時間以上の検査労力が回収され、その時間を収益を生む機械加工作業に振り向けることができます。. セットアップの迅速化は、部品あたりの検査コストの低下に直結します, そして競争の激しい見積もり状況では、その優位性が契約獲得につながる可能性があります。.
2. 測定誤差によるスクラップと手直しの排除
保持が不安定だと測定も不安定になります。検査中に部品がわずかに動くと、実際には良品であっても公差外と測定され、不要な手直しにつながる可能性があります。さらに悪いことに、保持が不適切な部品は不良であるにもかかわらず許容範囲と測定され、欠陥が顧客に流出することを許してしまいます。これは広範なコスト影響を伴う結果です。.
カスタム治具はこの曖昧さを取り除きます。部品は毎回定義されたデータムに対して位置決めされるため、測定結果は部品の真の状態を反映します。この信頼性はいくつかのコスト上の利点をもたらします:
- 良品の誤拒否が減少し 、無駄な手直し工数を削減
- 流出率の低下, により、保証請求、選別コスト、評判の損傷を回避
- 材料の無駄を削減 部品が誤って廃棄されない場合
チタンや特殊合金などの高価な材料を加工する工場では、良品1個を廃棄するコストが治具の全コストを上回ることがあります。. 測定の信頼性は直接的な財務上の安全策です。.
3. 初品検査と工程内検査の迅速化を実現
初品検査(FAI)と工程内チェックは重要な管理点ですが、ボトルネックになることもあります。検査に手の込んだ段取りが必要な場合、オペレーターはチェックを後回しにし、偏差がバッチ全体に広がることを許してしまうかもしれません。カスタム治具は、真のプロセス管理に必要な頻度で、機械上で実行できるほど検査を迅速にします。.
加工セルの近くに治具を配置すれば、オペレーターは部品を遠くの品質ラボに送るのではなく、数秒で検証できます。この近接性と速度はより頻繁なチェックを促し、ドリフトがスクラップになる前に捕捉します。コストの方程式は説得力があります: 予防的な検査は常に事後的な手直しよりも安価です. 。治具は予防的な検査を実用的にします。.
4. 測定機器の寿命と精度を延ばす
CMM、ビジョンシステム、その他の計測機器は重要な設備投資です。部品が不適切に保持されている場合—ずれている、傾いている、または不十分に支持されている—プローブやセンサーが不適切な角度で表面に接触し、摩耗を加速させ、プローブ損傷のリスクを高める可能性があります。カスタム治具は部品を最適な向きで提示し、機器と測定の整合性の両方を保護します。.
さらに、治具は計測ソフトウェアにおける複雑で時間のかかる位置合わせの必要性を減らします。既知の位置で提示された部品は、座標系の確立を最小限に抑え、プログラミング時間と位置合わせエラーの可能性を低減します。CMMの寿命を通じて、これらのプログラミング、位置合わせ、メンテナンスにおける節約は、意味のあるコスト削減に積み重なります。.
5. スキル要件とトレーニングコストの低減
熟練した検査員や計測技術者は貴重であり、ますます不足しています。検査が部品の位置合わせやセットアップに関するオペレーターの判断に依存する場合、経験豊富な人員のみが確実に実施できます。カスタム治具はセットアップを誰にでも確実に行えるようにすることで、検査を民主化します。.
適切に設計された治具は、 物理的なエラープルーフ装置. として機能します。部品を正しい位置に導き、誤った装着を防ぎます。これにより、次のことが実現します。
- 経験の浅いオペレーターでも日常的な検査を自信を持って実施できる
- 新しい検査員のトレーニング時間が短縮される
- 検査結果がシフトや担当者を問わず一貫する
- シニア技術者が複雑な計測業務に専念できる
ここでのコスト削減は二重です。トレーニング投資の削減と、熟練労働力のより効率的な配置です。複数シフトで稼働する工場では、オペレーター間の一貫性が特に価値を持ち、検査結果のシフト間のばらつきを排除します。.
さまざまな加工環境での用途
カスタム検査治具は、幅広い製造現場で価値を発揮します。
- 大量生産: 治具により、高速な加工サイクルに追従する迅速で再現性のある検査が可能になります。.
- 多品種少量生産の工場: モジュール式または部品ファミリー向けの治具は、複数の品番にわたってツーリングコストを償却できます。.
- 航空宇宙および医療分野の加工: 文書化とトレーサビリティが厳格で再現性のある測定を要求する場合、治具が求められる一貫性を提供します。.
- インプロセスおよびニアライン検査: 機械の側に配置された治具は、リアルタイムのプロセス制御を支援します。.
検査治具導入のベストプラクティス
コスト削減を最大化するには、カスタム検査治具の仕様策定と導入の際に次のガイドラインに従ってください:
- 利便性ではなくデータムを基準に設計する。. 治具は、設計および加工で使用されたものと同じデータムを基準とする必要があり、これにより測定が機能要件と整合します。.
- 検査員と機械工を早期に参画させる。. 現場からの意見は、使い勝手を損なう設計上の欠陥を防ぎます。.
- 摩耗と校正を計画する。. 耐摩耗材料を指定し、校正スケジュールに治具を含めて長期的な精度を維持してください。.
- モジュール式要素を標準化する。. 再利用可能なベース、クランプ、位置決め部品は、将来の治具のコストを削減します。.
- 生産前に検証する。. ゲージの繰り返し性と再現性(GR&R)調査を実施し、治具が要求される一貫性を提供することを確認してください。.
結論
カスタム検査治具は、品質部門の便利な道具というだけではありません。戦略的なコスト削減ツールです。段取り時間を短縮し、測定誤差を排除し、頻繁な工程内チェックを可能にし、計測機器を保護し、専門的な労働力への依存を減らすことで、治具はすべての生産実行にわたって複利的に積み上がる節約をもたらします。競争力を高めたい機械加工工場にとって、適切に設計された検査治具の加工への投資は、得られる最高のリターンの決定の一つです。治具の初期コストは、検査人件費の削減、スクラップの減少、そして信頼できる測定から得られる確信によってすぐに回収されます。.