Dans le monde des thermoplastiques techniques, peu de matériaux offrent la combinaison de résistance, de résistance à l'usure et de polyvalence que l'on trouve dans le Nylon 66 (également appelé PA66). Choix de prédilection pour les engrenages, roulements, isolateurs et composants structurels à hautes performances, sa demande est constante. Cependant, passer d'une forme brute à une pièce usinée de précision exige un savoir-faire spécifique. Contrairement aux métaux, le Nylon 66 possède des propriétés uniques qui, si elles ne sont pas respectées, peuvent entraîner un mauvais état de surface, une imprécision dimensionnelle et des contraintes internes. Maîtriser l'usinage de ce polymère est la clé pour libérer tout son potentiel et produire des pièces fiables à haute tolérance.
Comprendre le matériau : la nature du Nylon 66
Avant la première coupe, une compréhension approfondie des caractéristiques intrinsèques du matériau est primordiale. Le Nylon 66 est un polyamide thermoplastique semi-cristallin réputé pour ses excellentes propriétés mécaniques, notamment une haute résistance à la traction, une rigidité et une bonne résistance aux chocs. Il présente également une résistance exceptionnelle à l'usure et à l'abrasion, souvent supérieure à celle des métaux en fonctionnement à sec, et conserve ces propriétés sur une large plage de températures.
Principales considérations d'usinage
Ces propriétés avantageuses s'accompagnent de nuances d'usinage qu'il faut gérer :
- Sensibilité à la chaleur : Le nylon a un point de fusion relativement bas (environ 260 °C / 500 °F pour le Nylon 66). Une chaleur excessive générée pendant l'usinage peut ramollir le matériau, le faisant adhérer aux outils, ce qui entraîne de mauvais états de surface et une " dérive " dimensionnelle."
- Nature hygroscopique : Le nylon absorbe l'humidité de l'air. Cela affecte sa taille et ses propriétés mécaniques. Une pièce usinée à partir d'un stock sec dans un environnement humide peut ensuite gonfler et perdre sa précision.
- Faible conductivité thermique : Contrairement au métal, qui évacue la chaleur à travers la pièce et les copeaux, le nylon agit comme un isolant. La chaleur se concentre à l'interface de coupe.
- Flexibilité et mémoire élastique : Sous la pression de coupe, le nylon peut fléchir ou " revenir en arrière ", ce qui rend difficile l'obtention de tolérances serrées s'il n'est pas correctement soutenu.
Préparation avant usinage : mettre toutes les chances de son côté
La réussite de l'usinage du nylon 66 commence bien avant la mise sous tension de la machine CNC ou du tour. Une préparation adéquate atténue les difficultés liées au matériau et garantit un point de départ stable.
Conditionnement et stockage du matériau
La maîtrise de l'humidité est l'étape préparatoire la plus critique. Le stock doit être conservé dans un environnement sec et à climat contrôlé. Pour les pièces d'ultra-précision, le pré-séchage du matériau est souvent essentiel. Cela implique généralement de cuire le stock à 80-90 °C (175-195 °F) pendant plusieurs heures (selon l'épaisseur) afin d'éliminer l'humidité absorbée. L'usinage d'un matériau sec permet une meilleure formation des copeaux, un meilleur état de surface et une pièce plus stable dimensionnellement après usinage.
Maintien en position et support de la pièce
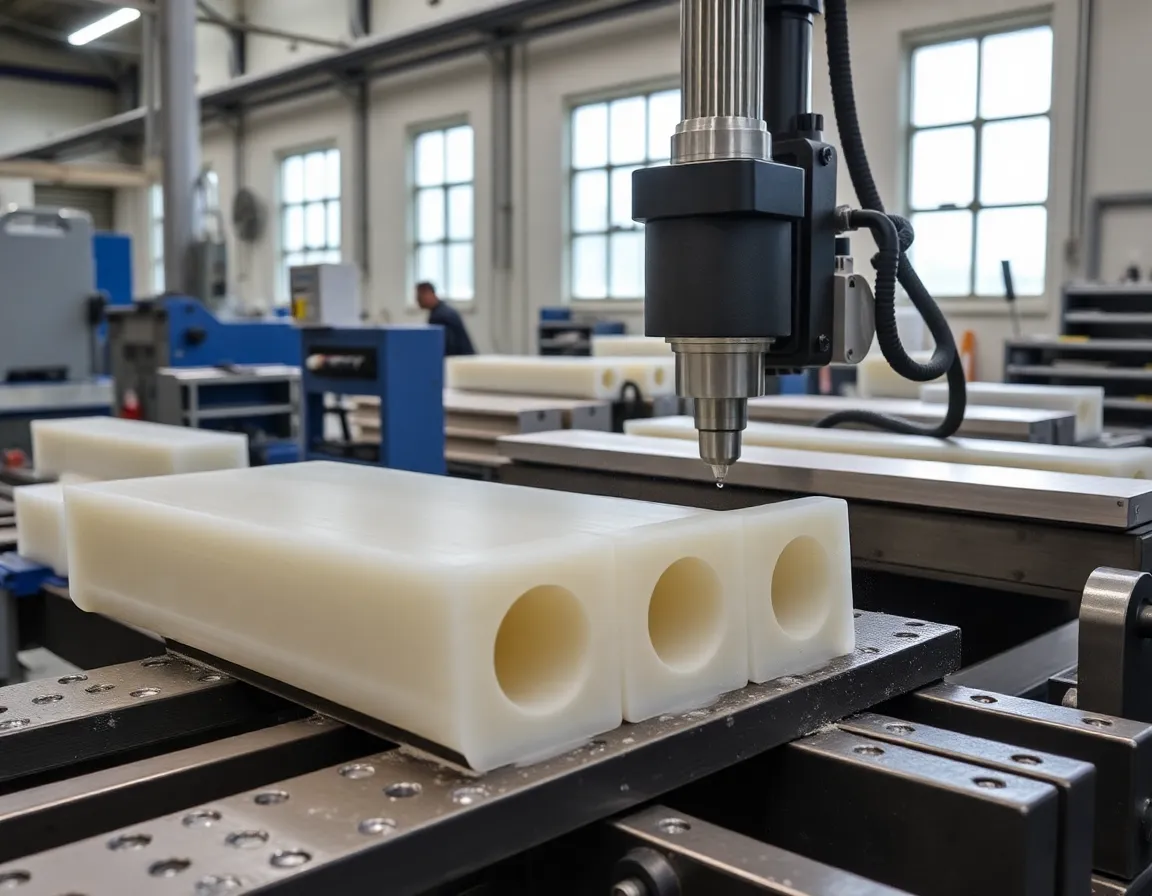
En raison de sa flexibilité, le nylon 66 exige un maintien en position méticuleux pour éviter toute déflexion. Utilisez des surfaces de serrage larges et lisses pour répartir la pression uniformément et éviter de marquer ou de déformer le matériau. Pour les géométries à parois minces ou complexes, des montages sur mesure ou des mors doux usinés au contour de la pièce sont fortement recommandés. L'objectif est de soutenir la pièce aussi rigidement que possible sans induire de contraintes de serrage qui pourraient se libérer ultérieurement et provoquer une déformation.
Bonnes pratiques d'usinage : outils, techniques et paramètres
Cette section explore la mise en pratique de la coupe du nylon 66. Le respect de ces directives améliorera considérablement les résultats.
Sélection et géométrie des outils
L'affûtage est indispensable. Utilisez des outils à angle de coupe positif élevé et à goujures hautement polies pour réduire les efforts de coupe et la génération de chaleur. Les outils en carbure sont préférés pour leur conservation d'un tranchant vif, bien que l'acier rapide (HSS) puisse être utilisé s'il est maintenu exceptionnellement affûté.
- Fraises en bout et routeurs : Utilisez des conceptions à 2 ou 3 goujures pour une évacuation optimale des copeaux. Les spirales à coupe ascendante sont excellentes pour extraire les copeaux des rainures profondes, tandis que les spirales à coupe descendante offrent une finition plus nette du bord supérieur.
- Forets : Les forets hélicoïdaux standard peuvent convenir, mais les forets à angle d'hélice élevé (souvent appelés forets " fast spiral " ou " polymère ") avec des goujures polies sont supérieurs. Un angle de pointe de 90 à 118 degrés est typique.
- Outils de tournage : Utilisez des outils avec un grand angle de coupe (souvent 10-20°) et une arête vive et affûtée. Un angle d'attaque neutre ou légèrement positif aide à réduire la pression.
Paramètres de coupe et stratégie de refroidissement
Le mantra pour l'usinage du Nylon est " vitesse élevée, faible avance, faible profondeur de passe. " Cette approche minimise l'accumulation de chaleur en permettant à l'outil affûté de cisailler proprement le matériau plutôt que de le labourer.
- Vitesse (SFM) : Travaillez à des vitesses de coupe élevées. Pour le carbure, 600-1000 SFM est une bonne plage de départ. Pour l'acier rapide (HSS), 300-500 SFM.
- Avance : Utilisez des avances légères mais régulières pour éviter le frottement, qui génère de la chaleur. La charge par dent doit être modérée.
- Profondeur de passe : Prenez des profondeurs de passe plus légères, surtout pour les passes de finition. Cela réduit la pression de l'outil et la déflexion de la pièce.
- Refroidissement/Lubrification : Évitez les liquides de refroidissement traditionnels à base d'eau, car le Nylon les absorbe. Utilisez de l'air comprimé (brume ou soufflage) pour évacuer les copeaux et refroidir l'interface outil/pièce. Pour certaines opérations, une légère brume d'un lubrifiant non hydrosoluble comme l'alcool ou un liquide de refroidissement synthétique spécialisé peut être bénéfique.
Conseils d'usinage spécifiques
Perçage : Le perçage par saccades est fortement recommandé pour évacuer les copeaux et éviter l'accumulation, qui génère de la chaleur et du grippage. Rétractez fréquemment le foret.
Filetage : Le fraisage de filets est nettement supérieur au taraudage, car il génère moins de chaleur et de pression. Si le taraudage est nécessaire, utilisez des tarauds à pointe hélicoïdale (gun) pour les trous débouchants ou des tarauds à goujures hélicoïdales pour les trous borgnes, et surdimensionnez légèrement le foret de taraudage pour réduire le frottement.
Tronçonnage et rainurage : Utilisez des outils avec dépouille latérale et un tranchant affûté. Assurez l'évacuation des copeaux hors de la rainure pour éviter le recoupage et la fusion.
Post-usinage et assurance qualité
Le travail n'est pas terminé lorsque le cycle d'usinage se termine. Les étapes de post-traitement sont cruciales pour livrer une pièce conforme aux spécifications et fonctionnant de manière fiable en service.
Ébavurage et finition
Le Nylon 66 peut produire des bavures filandreuses ou roulées. Elles se retirent au mieux avec des lames affûtées, des papiers abrasifs fins ou des outils d'ébavurage spécialisés pour nylon. Les procédés de tonnelage peuvent également être efficaces. Pour un état de surface supérieur, un léger ponçage suivi d'un polissage peut être employé. Le faible frottement du Nylon fait que les surfaces en contact fonctionnent souvent bien avec une finition usinée seule.
Relaxation des contraintes et conditionnement
L'usinage peut induire des contraintes internes. Pour les applications critiques, un recuit de relaxation des contraintes peut être bénéfique. Cela implique de chauffer la pièce à une température inférieure à son point de fusion (généralement 150-160 °C) pendant une durée donnée et de la laisser refroidir lentement dans un four. De plus, si la pièce doit fonctionner dans un environnement humide, elle peut devoir être conditionnée (réhumidifiée) de manière contrôlée jusqu'à son niveau d'humidité de service attendu afin de stabiliser ses dimensions avant l'inspection finale.
Inspection dimensionnelle
Laissez toujours les pièces en Nylon 66 usinées s'acclimater à l'environnement de la salle d'inspection pendant au moins 24 heures avant la mesure finale. Utilisez des outils d'inspection non marquants (par exemple, des pieds à coulisse à embouts plastiques) pour éviter de rayer la surface tendre. N'oubliez pas que les dimensions peuvent légèrement varier après l'usinage à mesure que les contraintes internes se relâchent, ce qui rend une période de " stabilisation " post-usinage précieuse.
Applications des pièces en Nylon 66 usinées
L'effort investi pour maîtriser l'usinage du Nylon 66 porte ses fruits dans d'innombrables industries. Son profil de propriétés unique le rend idéal pour :
- Automobile : Engrenages, bagues, rondelles de butée, guides-câbles et boîtiers de capteurs.
- Aérospatiale : Entretoises isolantes, galets de câbles, supports structurels à faible charge et composants de gaines.
- Machines industrielles : Bandes d'usure, composants de convoyeurs, joints d'étanchéité et roulements sur mesure.
- Électronique : Entretoises isolantes, bobines de solénoïde et boîtiers de connecteurs.
- Alimentation et boissons : Engrenages, patins d'usure et guides conformes FDA fonctionnant avec un minimum de lubrification.
Maîtriser l'usinage du Nylon 66 est un mélange de science, d'art et de pratique disciplinée. Cela exige le respect de la personnalité du matériau : sa sensibilité à la chaleur et à l'humidité, sa flexibilité et son abrasivité. En partant d'un stock correctement conditionné, en utilisant des outils affûtés avec une géométrie correcte, en appliquant des paramètres de coupe prudents mais précis et en assurant un post-traitement soigné, les fabricants peuvent produire de manière constante des pièces de précision en Nylon 66 robustes, fiables et essentielles au fonctionnement des assemblages dans lesquels elles sont intégrées. Le résultat n'est pas seulement un composant usiné, mais une solution polymère haute performance conçue pour exceller.