Comprendre l'acier 4140 : l'alliage cheval de trait
Dans le domaine de l'usinage et de la fabrication métallique, peu de matériaux sont aussi omniprésents et respectés que acier 4140. Connu comme un acier allié au chrome-molybdène (ou " chromoly "), le 4140 est un acier au carbone moyen polyvalent, réputé pour son excellente ténacité, sa bonne résistance à la fatigue et son impressionnante résistance à l'usure. Sa composition chimique — généralement 0,40% de carbone, 0,85% de manganèse, 0,30% de silicium, 0,040% de phosphore, 0,050% de soufre, 0,90% de chrome et 0,20% de molybdène — offre un profil équilibré qui répond bien à la fois à l'usinage et au traitement thermique.
Le 4140 est couramment fourni dans deux états principaux : recuit et pré-trempé. Le 4140 recuit (avec une dureté typique d'environ 197 Brinell) est relativement mou et ductile, ce qui facilite son usinage en formes complexes avant le traitement thermique final. Le 4140 pré-trempé, souvent désigné 4140 HT (Heat Treated), est fourni à une dureté plus élevée, généralement dans la plage de 28-32 HRC (échelle Rockwell C). Cet état permet l'usinage de composants pouvant être mis directement en service sans traitement thermique supplémentaire, bien qu'il présente des défis d'usinage plus importants. Comprendre l'état de votre matériau de départ est la première étape cruciale dans la planification d'une opération d'usinage réussie.
Propriétés et applications clés de l'acier 4140
L'adoption généralisée de l'acier 4140 n'est pas un hasard ; elle découle d'une combinaison supérieure de propriétés mécaniques. Il offre une résistance à la traction élevée, une bonne ductilité et une résistance notable aux chocs et à l'abrasion. Lorsqu'il est traité thermiquement par trempe et revenu, sa résistance peut être considérablement améliorée, atteignant des résistances à la traction bien supérieures à 1000 MPa. Cela en fait un candidat idéal pour les composants devant résister à des contraintes élevées, à des charges cycliques ou à des environnements d'exploitation difficiles.
Applications industrielles courantes
Vous trouverez l'acier 4140 au cœur d'innombrables composants critiques dans diverses industries. Sa fiabilité en fait un matériau de premier choix pour :
- Automobile et aérospatiale : Essieux, arbres, engrenages, vilebrequins, composants de train d'atterrissage et broches.
- Pétrole et gaz : Tiges de forage, joints d'outils, vannes et arbres de pompe soumis à haute pression et à des éléments corrosifs.
- Outillage et fabrication : Matrices, moules, gabarits, fixations et composants de machines-outils qui exigent une stabilité dimensionnelle et une résistance à l'usure.
- Ingénierie générale : Boulons, écrous, goujons et autres fixations pour applications à haute résistance.
Usinage de l'acier 4140 : meilleures pratiques et techniques
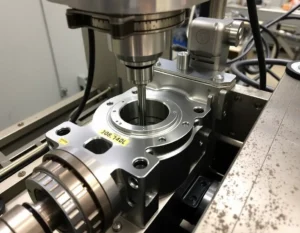
L'usinage réussi de l'acier 4140 exige une approche stratégique qui respecte sa résistance et sa tendance à l'écrouissage. Les techniques diffèrent notablement entre ses états recuit et pré-trempé.
Usinage du 4140 recuit
À l'état recuit, le 4140 est relativement tolérant et s'usine de manière similaire à d'autres aciers faiblement alliés. L'objectif est souvent d'enlever la matière efficacement avant le traitement thermique final, qui provoquera une déformation. Utilisez des outils de coupe affûtés à angle de coupe positif pour réduire les efforts de coupe et la génération de chaleur. Les plaquettes en carbure de nuance tenace (comme C5/C6) sont fortement recommandées. Le liquide de refroidissement est essentiel non seulement pour le refroidissement, mais aussi pour l'évacuation des copeaux et pour prolonger la durée de vie des outils. Visez des vitesses et des avances modérées à élevées, mais privilégiez toujours une charge de copeau constante pour éviter l'écrouissage.
Usinage du 4140 pré-trempé (28-32 HRC)
C'est ici que la compétence et des paramètres appropriés deviennent primordiaux. L'usinage d'un matériau trempé génère plus de chaleur et impose de plus grandes contraintes aux outils de coupe.
- Sélection des outils : Utilisez des nuances de carbure haut de gamme résistantes à l'usure (telles que le carbure micro-grain C2 ou C3) ou des revêtements avancés comme le TiAlN (nitrure d'aluminium et de titane) ou l'AlCrN (nitrure d'aluminium et de chrome). Ces revêtements offrent une résistance à la chaleur et une dureté exceptionnelles.
- Vitesses et avances : Réduisez votre vitesse de coupe (SFM) par rapport à une matière recuite. Un bon point de départ correspond souvent à 50-70% de la vitesse utilisée pour un matériau recuit. Maintenez une avance modérée à élevée pour placer l'arête de coupe sous toute surface écrouie et favoriser l'évacuation de la chaleur avec le copeau.
- Profondeur de passe : Utilisez une profondeur de passe supérieure au rayon de bec de l'outil pour éviter le frottement et une accumulation excessive de chaleur à la pointe de l'outil.
- La rigidité est reine : Assurez-vous que votre machine, votre pièce et votre porte-outil sont aussi rigides que possible. Les vibrations (broutage) sont l'ennemi de la durée de vie de l'outil et de l'état de surface lors de l'usinage de matériaux durs.
Conseils d'usinage essentiels pour toutes les conditions
Utilisez toujours un liquide de refroidissement ou un lubrifiant : Un liquide de refroidissement concentré de haute qualité est indispensable. Il contrôle la température, réduit l'usure de l'outil, améliore l'état de surface et évacue les copeaux. Pour certaines opérations, un système de refroidissement haute pression à travers l'outil peut améliorer considérablement les performances.
Gérez la génération de chaleur : La principale cause de défaillance des outils dans le 4140 est la chaleur. Si vous voyez des copeaux bleus ou violets, vous générez trop de chaleur, ce qui ramollira votre outil en carbure et entraînera une défaillance rapide. Ajustez immédiatement les vitesses, les avances ou l'application du liquide de refroidissement.
Contrôle des copeaux : Visez un copeau bien fragmenté en forme de " C ". Les copeaux filandreux et continus peuvent s'enrouler autour de l'outil et de la pièce, causant des dommages de surface et des risques de sécurité. Utilisez des plaquettes avec des géométries brise-copeaux conçues pour l'acier.
Considérations avancées : perçage, taraudage et finition
Perçage de trous
Pour le perçage, utilisez des forets au cobalt (HSS-E) ou au carbure. Pour les trous plus profonds que 3x le diamètre, envisagez des forets à goujures paraboliques pour une meilleure évacuation des copeaux. Commencez avec une vitesse plus faible et une avance ferme et régulière. Le perçage par saccades est recommandé pour les trous profonds afin de briser et d'évacuer les copeaux, évitant ainsi le bourrage et la rupture du foret.
Filetage par taraudage
Le taraudage du 4140, en particulier sous sa forme pré-trempée, peut être difficile. Utilisez des tarauds de haute qualité et revêtus (les revêtements TiN ou TiCN sont bénéfiques). Pour les trous débouchants, les tarauds à pointe hélicoïdale (à canon) poussent les copeaux vers l'avant. Pour les trous borgnes, les tarauds à goujures hélicoïdales sont essentiels pour extraire les copeaux du trou. Utilisez toujours un fluide de taraudage ou une huile de coupe à usage intensif pour réduire le frottement et éviter le grippage du taraud.
Obtenir un état de surface supérieur
Un état de surface fin sur le 4140 est souvent requis pour les surfaces de roulement ou les pièces critiques en fatigue. Pour y parvenir :
- Assurez une rigidité absolue de la machine et du montage pour éliminer les marques de broutement.
- Utilisez une plaquette neuve et affûtée avec une géométrie de finition dédiée pour la passe finale.
- Employez une passe de finition légère et régulière (0,005-0,015 pouces) avec une vitesse plus élevée et une avance faible à modérée.
- Arrosez la coupe de liquide de refroidissement pour obtenir une finition propre et brunie.
Conclusion : maîtriser la matière
Maîtriser l'usinage de l'acier 4140 est la marque d'un machiniste ou d'un ingénieur de fabrication qualifié. Cela exige le respect des propriétés de la matière et une approche disciplinée de l'outillage, des paramètres et de la technique. En comprenant les différences entre ses états recuit et pré-trempé, en sélectionnant les outils de coupe et les revêtements corrects, et en contrôlant méticuleusement la chaleur et la rigidité, vous pouvez transformer cet alliage tenace en composants de précision avec efficacité et fiabilité. Que vous fabriquiez un arbre aérospatial critique ou un engrenage industriel durable, l'application de ces bonnes pratiques pour l'usinage de l'acier 4140 garantira le succès, prolongeant la durée de vie des outils, améliorant la qualité des pièces et, en fin de compte, stimulant la productivité de votre atelier.