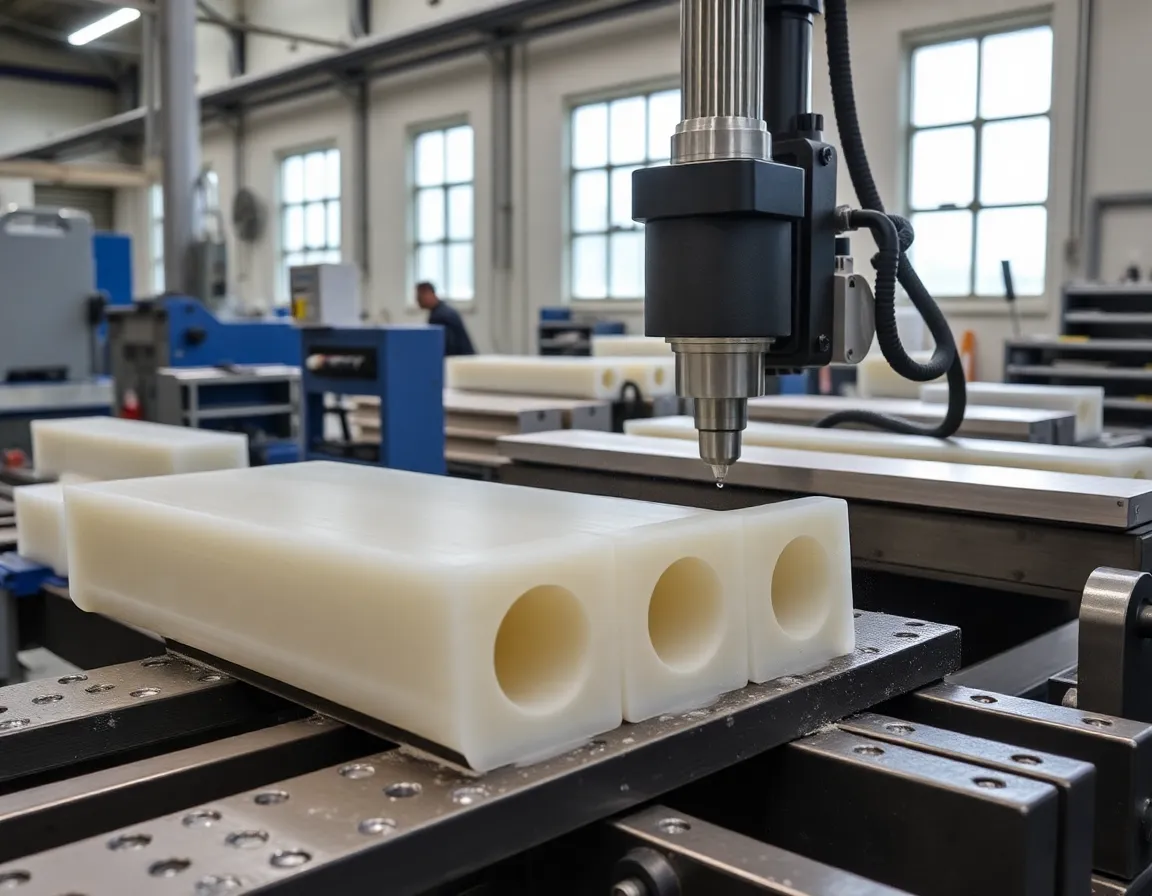
In der Welt der technischen Thermoplaste bieten nur wenige Materialien die Kombination aus Festigkeit, Verschleißfestigkeit und Vielseitigkeit, die Nylon 66 (auch bekannt als PA66) aufweist. Als bevorzugte Wahl für Hochleistungszahnräder, Lager, Isolatoren und Strukturbauteile ist die Nachfrage ungebrochen. Der Übergang von einem Rohmaterialzuschnitt zu einem präzisionsbearbeiteten Teil erfordert jedoch ein spezifisches Können. Anders als Metalle hat Nylon 66 einzigartige Eigenschaften, die, wenn sie nicht berücksichtigt werden, zu schlechten Oberflächengüten, Maßungenauigkeiten und inneren Spannungen führen können. Die Beherrschung der Zerspanung dieses Polymers ist der Schlüssel zur Erschließung seines vollen Potenzials und zur Herstellung zuverlässiger Teile mit hoher Toleranz.
Das Material verstehen: Die Natur von Nylon 66
Bevor der erste Schnitt erfolgt, ist ein tiefes Verständnis der inhärenten Eigenschaften des Materials von größter Bedeutung. Nylon 66 ist ein teilkristallines thermoplastisches Polyamid, das für seine hervorragenden mechanischen Eigenschaften bekannt ist, darunter hohe Zugfestigkeit, Steifigkeit und gute Schlagzähigkeit. Es zeichnet sich zudem durch eine herausragende Verschleiß- und Abriebfestigkeit aus, übertrifft Metalle bei Trockenlaufbedingungen oft und behält diese Eigenschaften über einen weiten Temperaturbereich bei.
Wichtige Zerspanungsaspekte
Diese vorteilhaften Eigenschaften bringen Zerspanungsnuancen mit sich, die beachtet werden müssen:
- Wärmeempfindlichkeit: Nylon hat einen relativ niedrigen Schmelzpunkt (etwa 260 °C / 500 °F für Nylon 66). Übermäßige Wärme, die während der Zerspanung entsteht, kann das Material erweichen, sodass es an Werkzeugen verklebt, was zu schlechten Oberflächen und Maßabweichungen führt."
- Hygroskopische Eigenschaft: Nylon nimmt Feuchtigkeit aus der Luft auf. Dies beeinflusst seine Größe und mechanischen Eigenschaften. Ein Teil, das aus trockenem Rohmaterial in einer feuchten Umgebung gefertigt wurde, kann später aufquellen und seine Präzision verlieren.
- Geringe Wärmeleitfähigkeit: Anders als Metall, das Wärme durch das Werkstück und die Späne abführt, wirkt Nylon als Isolator. Die Wärme konzentriert sich an der Schneidstelle.
- Flexibilität und elastisches Gedächtnis: Unter Schnittdruck kann Nylon nachgeben oder "zurückfedern", was es schwierig macht, enge Toleranzen zu erreichen, wenn es nicht richtig abgestützt wird.
Vorbereitung vor der Bearbeitung: Die Grundlage für den Erfolg schaffen
Der Erfolg bei der Bearbeitung von Nylon 66 beginnt lange bevor die CNC-Maschine oder Drehbank eingeschaltet wird. Eine ordnungsgemäße Vorbereitung mindert die Herausforderungen des Materials und gewährleistet einen stabilen Ausgangspunkt.
Materialkonditionierung und Lagerung
Die Feuchtigkeitskontrolle ist der einzige kritischste Vorbereitungsschritt. Das Rohmaterial sollte in einer trockenen, klimatisierten Umgebung gelagert werden. Für ultrapräzise Teile ist, eine Vortrocknung des Materials oft unerlässlich. Dies umfasst typischerweise das Backen des Rohmaterials bei 80-90 °C (175-195 °F) für mehrere Stunden (je nach Dicke), um absorbiertes Wasser auszutreiben. Die Bearbeitung von trockenem Material führt zu besserer Spanbildung, verbesserter Oberflächengüte und einem Teil, das nach der Bearbeitung dimensionsstabiler ist.
Werkstückaufnahme und Teileabstützung
Aufgrund seiner Flexibilität erfordert Nylon 66 eine sorgfältige Werkstückaufnahme, um Durchbiegung zu verhindern. Verwenden Sie breite, glatte Spannflächen, um den Druck gleichmäßig zu verteilen und Dellen oder Verformungen des Materials zu vermeiden. Für dünnwandige oder komplexe Geometrien werden kundenspezifische Vorrichtungen oder weiche Backen, die auf die Kontur des Teils bearbeitet sind, dringend empfohlen. Das Ziel ist, das Teil so starr wie möglich abzustützen, ohne Spannspannungen zu erzeugen, die später freigesetzt werden und Verzug verursachen könnten.
Bewährte Bearbeitungspraktiken: Werkzeuge, Techniken und Parameter
Dieser Abschnitt befasst sich mit der praktischen Anwendung des Schneidens von Nylon 66. Die Einhaltung dieser Richtlinien wird die Ergebnisse dramatisch verbessern.
Werkzeugauswahl und Geometrie
Scharfheit ist nicht verhandelbar. Verwenden Sie Werkzeuge mit einem hohen positiven Spanwinkel und hochglanzpolierten Spannuten, um Schnittkräfte und Wärmeentwicklung zu reduzieren. Hartmetallwerkzeuge werden wegen ihrer Schärfeerhaltung bevorzugt, obwohl Schnellarbeitsstahl (HSS) verwendet werden kann, wenn er außergewöhnlich scharf gehalten wird.
- Schaftfräser & Nutfräser: Verwenden Sie 2- oder 3-Schneider-Designs für eine optimale Spanabfuhr. Aufwärts-Spiralen eignen sich hervorragend, um Späne aus tiefen Nuten zu ziehen, während Abwärts-Spiralen eine sauberere Oberkantenqualität liefern.
- Bohrer: Standard-Spiralbohrer können funktionieren, aber Bohrer mit großem Drallwinkel (oft als "Schnellspiral"- oder "Polymer"-Bohrer bezeichnet) und polierten Spannuten sind überlegen. Ein Spitzenwinkel von 90-118 Grad ist typisch.
- Drehwerkzeuge: Verwenden Sie Werkzeuge mit großem Spanwinkel (oft 10-20°) und einer scharfen, feinen Schneide. Ein neutraler oder leicht positiver Einstellwinkel hilft, den Druck zu reduzieren.
Schnittparameter und Kühlmittelstrategie
Das Mantra für die Bearbeitung von Nylon lautet "hohe Geschwindigkeit, geringer Vorschub, leichte Schnitttiefe." Dieser Ansatz minimiert die Wärmebildung, indem das scharfe Werkzeug das Material sauber schert, anstatt sich hindurchzupflügen.
- Schnittgeschwindigkeit (SFM): Arbeiten Sie mit hohen Schnittgeschwindigkeiten. Für Hartmetall ist 600-1000 SFM ein guter Ausgangsbereich. Für HSS 300-500 SFM.
- Vorschub: Verwenden Sie leichte, aber gleichmäßige Vorschubraten, um Reibung zu vermeiden, die Wärme erzeugt. Die Spanlast pro Zahn sollte moderat sein.
- Schnitttiefe: Nehmen Sie leichtere Schnitttiefen, insbesondere bei Schlichtdurchgängen. Dies reduziert den Werkzeugdruck und die Werkstückdurchbiegung.
- Kühlung/Schmierung: Vermeiden Sie herkömmliche wasserbasierte Kühlmittel, da Nylon sie absorbiert. Verwenden Sie Druckluft (Nebel oder Flut) zum Abtransport der Späne und zur Kühlung der Werkzeug-/Werkstückschnittstelle. Bei einigen Bearbeitungen kann ein leichter Nebel eines nicht wasserlöslichen Schmierstoffs wie Alkohol oder eines speziellen synthetischen Kühlschmierstoffs von Vorteil sein.
Spezifische Bearbeitungshinweise
Bohren: Peckschleifen (Pilgerschrittbohren) wird dringend empfohlen, um Späne zu entfernen und Verstopfungen zu vermeiden, die Hitze und Fressen verursachen. Ziehen Sie den Bohrer häufig zurück.
Gewindeschneiden: Gewindefräsen ist dem Gewindeschneiden deutlich überlegen, da es weniger Wärme und Druck erzeugt. Wenn Gewindeschneiden erforderlich ist, verwenden Sie Spiralbohrer (Gewindebohrer mit Spiralnute) für Durchgangslöcher oder Spiralnuten-Gewindebohrer für Sacklöcher und wählen Sie den Kernlochbohrer etwas größer, um die Reibung zu verringern.
Abstechen & Nuten: Verwenden Sie Werkzeuge mit Freiwinkel und scharfer Schneide. Stellen Sie sicher, dass die Späne aus der Nut abgeführt werden, um Nachschneiden und Schmelzen zu verhindern.
Nachbearbeitung und Qualitätssicherung
Der Auftrag ist nicht beendet, wenn der Bearbeitungszyklus endet. Nachbearbeitungsschritte sind entscheidend, um ein Teil zu liefern, das den Spezifikationen entspricht und im Einsatz zuverlässig funktioniert.
Entgraten und Nachbearbeitung
Nylon 66 kann fadenförmige oder aufgerollte Grate erzeugen. Diese lassen sich am besten mit scharfen Klingen, feinen Schleifpapieren oder speziellen Nylon-Entgratwerkzeugen entfernen. Auch Gleitschleifverfahren können wirksam sein. Für eine überlegene Oberflächengüte kann leichtes Schleifen gefolgt von Polieren eingesetzt werden. Die geringe Reibung von Nylon bedeutet, dass Paarungsflächen oft allein mit einer bearbeiteten Oberfläche gut funktionieren.
Spannungsarmglühen und Konditionierung
Die Bearbeitung kann innere Spannungen induzieren. Für kritische Anwendungen kann ein Spannungsarmglühprozess von Vorteil sein. Dabei wird das Teil auf eine Temperatur unterhalb seines Schmelzpunkts (typischerweise 150-160 °C) für eine bestimmte Zeit erhitzt und langsam in einem Ofen abgekühlt. Wenn das Teil in einer feuchten Umgebung betrieben wird, muss es außerdem möglicherweise kontrolliert auf das erwartete Einsatzfeuchteniveau konditioniert (rehumidifiziert) werden, um seine Abmessungen vor der Endprüfung zu stabilisieren.
Maßprüfung
Lassen Sie bearbeitete Nylon-66-Teile vor der endgültigen Messung immer mindestens 24 Stunden an die Umgebung des Prüfraums akklimatisieren. Verwenden Sie schonende Prüfwerkzeuge (z. B. Messschieber mit Kunststoffspitzen), um Kratzer auf der weichen Oberfläche zu vermeiden. Beachten Sie, dass sich die Abmessungen nach der Bearbeitung durch das Relaxieren innerer Spannungen leicht verschieben können, weshalb eine "Setzphase" nach der Bearbeitung wertvoll ist.
Anwendungen bearbeiteter Nylon-66-Teile
Der Aufwand, der in die Beherrschung der Nylon-66-Bearbeitung investiert wird, zahlt sich in unzähligen Branchen aus. Sein einzigartiges Eigenschaftsprofil macht es ideal für:
- Automobil: Zahnräder, Buchsen, Anlaufscheiben, Kabelkanäle und Sensorgehäuse.
- Luft- und Raumfahrt: Isolierabstandshalter, Kabelrollen, tragende Strukturhalterungen für geringe Lasten und Kanalbauteile.
- Industriemaschinen: Verschleißleisten, Förderkomponenten, Dichtungen und kundenspezifische Lager.
- Elektronik: Isolierende Abstandshalter, Spulenkörper und Steckergehäuse.
- Lebensmittel und Getränke: FDA-konforme Zahnräder, Verschleißpads und Führungen, die mit minimaler Schmierung betrieben werden.
Die Beherrschung der Bearbeitung von Nylon 66 ist eine Mischung aus Wissenschaft, Kunst und disziplinierter Praxis. Sie erfordert Respekt vor der Persönlichkeit des Materials – seiner Empfindlichkeit gegenüber Hitze und Feuchtigkeit, seiner Flexibilität und seiner Abrasivität. Durch den Start mit ordnungsgemäß konditioniertem Rohmaterial, den Einsatz scharfer Werkzeuge mit korrekter Geometrie, die Verwendung konservativer, aber präziser Schnittparameter und die anschließende sorgfältige Nachbearbeitung können Hersteller stets Präzisionsteile aus Nylon 66 fertigen, die robust, zuverlässig und entscheidend für die Funktion der Baugruppen sind, in denen sie eingesetzt werden. Das Ergebnis ist nicht nur ein bearbeitetes Bauteil, sondern eine Hochleistungs-Polymerlösung, die für Spitzenleistungen ausgelegt ist.