4140 Stahl verstehen: Die Arbeitspferd-Legierung
Im Bereich der Zerspanung und Metallverarbeitung sind nur wenige Materialien so allgegenwärtig und angesehen wie 4140 Stahl. Bekannt als Chrom-Molybdän- (oder "Chromoly") legierter Stahl ist 4140 ein vielseitiger Stahl mit mittlerem Kohlenstoffgehalt, der für seine hervorragende Zähigkeit, gute Ermüdungsfestigkeit und beeindruckende Verschleißfestigkeit geschätzt wird. Seine chemische Zusammensetzung – typischerweise 0,40% Kohlenstoff, 0,85% Mangan, 0,30% Silizium, 0,040% Phosphor, 0,050% Schwefel, 0,90% Chrom und 0,20% Molybdän – bietet ein ausgewogenes Profil, das sowohl auf die Zerspanung als auch auf die Wärmebehandlung gut anspricht.
4140 wird üblicherweise in zwei Hauptzuständen geliefert: geglüht und vorgehärtet. Geglühter 4140 (mit einer typischen Härte von ~197 Brinell) ist relativ weich und duktil, was die Bearbeitung in komplexe Formen vor der abschließenden Wärmebehandlung erleichtert. Vorgehärteter 4140, oft als 4140 HT (Heat Treated) bezeichnet, wird mit einer höheren Härte geliefert, üblicherweise im Bereich von 28-32 HRC (Rockwell-C-Skala). Dieser Zustand ermöglicht die Bearbeitung von Komponenten, die ohne weitere thermische Behandlung direkt in Betrieb genommen werden können, stellt jedoch größere Bearbeitungsherausforderungen dar. Das Verständnis des Zustands Ihres Ausgangsmaterials ist der erste kritische Schritt bei der Planung einer erfolgreichen Bearbeitungsoperation.
Wesentliche Eigenschaften und Anwendungen von 4140 Stahl
Die weite Verbreitung von 4140 Stahl ist kein Zufall; sie beruht auf einer überlegenen Kombination mechanischer Eigenschaften. Er bietet hohe Zugfestigkeit, gute Duktilität und bemerkenswerte Beständigkeit gegen Schlag und Abrieb. Bei Wärmebehandlung durch Abschrecken und Anlassen kann seine Festigkeit deutlich gesteigert werden, wobei Zugfestigkeiten von weit über 1000 MPa erreicht werden. Dies macht ihn zu einem idealen Kandidaten für Komponenten, die hohen Belastungen, zyklischer Beanspruchung oder rauen Betriebsumgebungen standhalten müssen.
Typische industrielle Anwendungen
4140 Stahl finden Sie im Kern unzähliger kritischer Komponenten in verschiedensten Branchen. Seine Zuverlässigkeit macht ihn zur Erstwahl für:
- Automobil- und Luftfahrttechnik: Achsen, Wellen, Zahnräder, Kurbelwellen, Fahrwerkskomponenten und Spindeln.
- Öl und Gas: Bohrgestänge, Werkzeugverbindungen, Ventile und Pumpenwellen, die hohem Druck und korrosiven Elementen ausgesetzt sind.
- Werkzeuge und Fertigung: Gesenge, Formen, Vorrichtungen, Spannmittel und Werkzeugmaschinenkomponenten, die Maßhaltigkeit und Verschleißfestigkeit erfordern.
- Allgemeiner Maschinenbau: Schrauben, Muttern, Stehbolzen und andere Befestigungselemente für hochfeste Anwendungen.
Zerspanung von 4140-Stahl: Best Practices und Techniken
Die erfolgreiche Zerspanung von 4140-Stahl erfordert einen strategischen Ansatz, der seiner Festigkeit und seiner Neigung zur Kaltverfestigung Rechnung trägt. Die Techniken unterscheiden sich deutlich zwischen dem geglühten und dem vorgehärteten Zustand.
Zerspanung von geglühtem 4140
Im geglühten Zustand ist 4140 relativ gutmütig und lässt sich ähnlich wie andere niedriglegierte Stähle zerspanen. Das Ziel besteht häufig darin, Material effizient vor der abschließenden Wärmebehandlung zu entfernen, die zu Verzug führen wird. Verwenden Sie scharfe Schneidwerkzeuge mit positivem Spanwinkel, um Schnittkräfte und Wärmeentwicklung zu reduzieren. Hartmetallwendeschneidplatten mit einer zähen Sorte (wie C5/C6) werden dringend empfohlen. Kühlmittel ist nicht nur zur Kühlung unerlässlich, sondern auch für den Spanabtransport und zur Verlängerung der Standzeit. Streben Sie mittlere bis hohe Schnittgeschwindigkeiten und Vorschübe an, priorisieren Sie jedoch stets eine gleichmäßige Spanlast, um Kaltverfestigung zu vermeiden.
Zerspanung von vorgehärtetem 4140 (28-32 HRC)
Hier werden Fachkenntnis und geeignete Parameter entscheidend. Die Zerspanung von gehärtetem Material erzeugt mehr Wärme und belastet die Schneidwerkzeuge stärker.
- Werkzeugauswahl: Verwenden Sie hochwertige, verschleißfeste Hartmetallsorten (wie C2- oder C3-Mikrokornhartmetall) oder fortschrittliche Beschichtungen wie TiAlN (Aluminiumtitanitrid) oder AlCrN (Aluminiumchromnitrid). Diese Beschichtungen bieten außergewöhnliche Hitzebeständigkeit und Härte.
- Schnittgeschwindigkeiten und Vorschübe: Reduzieren Sie Ihre Schnittgeschwindigkeit (SFM) im Vergleich zu geglühtem Ausgangsmaterial. Ein guter Ausgangspunkt sind oft 50-70% der Geschwindigkeit, die für geglühtes Material verwendet wird. Halten Sie eine mittlere bis hohe Vorschubgeschwindigkeit ein, um die Schneidkante unter jede kaltverfestigte Oberfläche zu bringen und den Wärmeabtransport mit dem Span zu fördern.
- Schnitttiefe: Verwenden Sie eine Schnitttiefe, die größer als der Eckenradius des Werkzeugs ist, um Reibung und übermäßige Wärmebildung an der Werkzeugspitze zu vermeiden.
- Steifheit ist König: Stellen Sie sicher, dass Ihre Maschine, Ihr Werkstück und Ihr Werkzeughalter so steif wie möglich sind. Vibrationen (Rattern) sind der Feind der Werkzeugstandzeit und der Oberflächengüte bei der Bearbeitung harter Materialien.
Wesentliche Bearbeitungstipps für alle Bedingungen
Verwenden Sie immer Kühlmittel oder Schmierstoff: Ein hochwertiges, konzentriertes Kühlmittel ist nicht verhandelbar. Es kontrolliert die Temperatur, reduziert den Werkzeugverschleiß, verbessert die Oberflächengüte und spült Späne weg. Für einige Operationen kann ein Hochdruck-Kühlmittelsystem durch das Werkzeug die Leistung dramatisch verbessern.
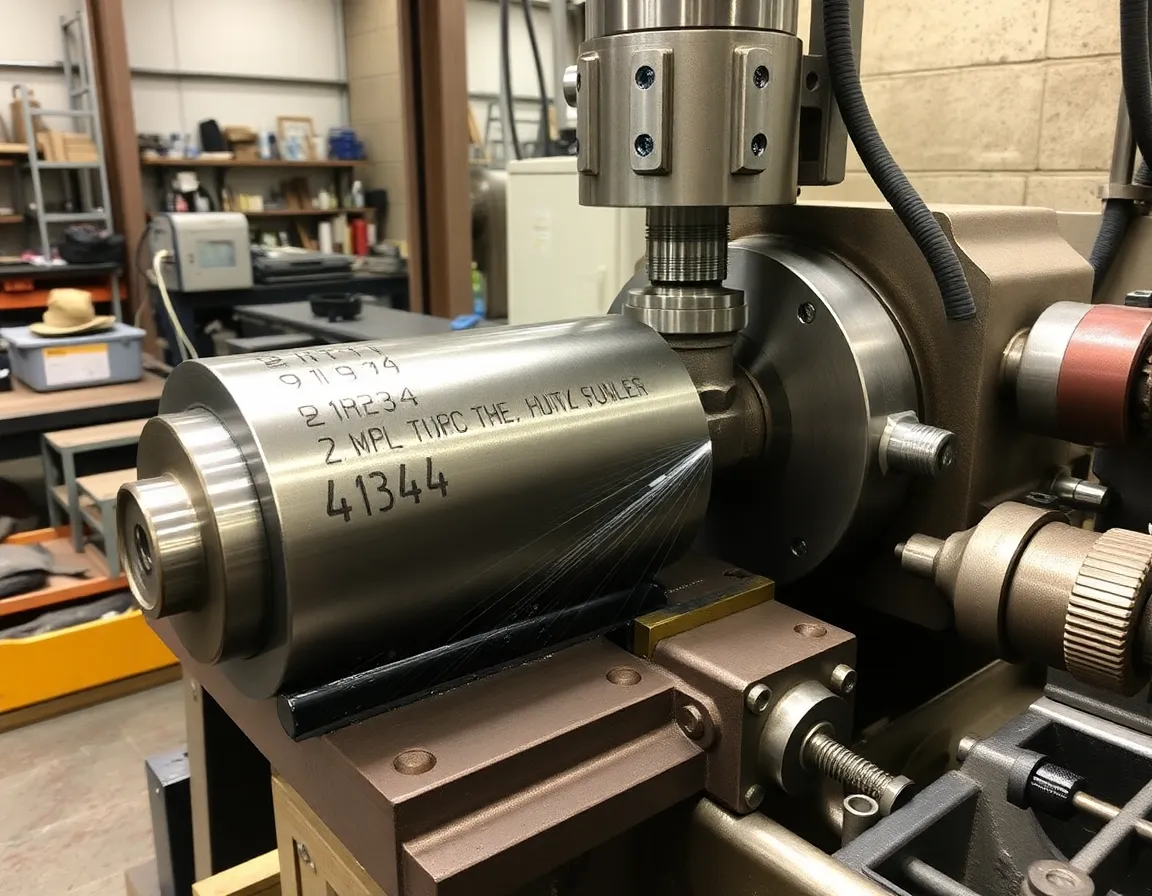
Wärmeentwicklung kontrollieren: Die Hauptursache für Werkzeugversagen bei 4140 ist Wärme. Wenn Sie blaue oder violette Späne sehen, erzeugen Sie zu viel Wärme, die Ihr Hartmetallwerkzeug erweichen und zu schnellem Versagen führen wird. Passen Sie Schnittgeschwindigkeiten, Vorschübe oder die Kühlmittelzufuhr sofort an.
Spanbruchkontrolle: Streben Sie einen gut gebrochenen, "C"-förmigen Span an. Fadenförmige, kontinuierliche Späne können sich um das Werkzeug und das Werkstück wickeln und Oberflächenschäden sowie Sicherheitsrisiken verursachen. Verwenden Sie Wendeschneidplatten mit Spanbrechergeometrien, die für Stahl ausgelegt sind.
Fortgeschrittene Überlegungen: Bohren, Gewindeschneiden und Schlichten
Bohren von Löchern
Verwenden Sie zum Bohren Kobalt- (HSS-E) oder Hartmetallbohrer. Für Löcher, die tiefer als der 3-fache Durchmesser sind, ziehen Sie Bohrer mit Parabolspannuten für einen besseren Spanabtransport in Betracht. Beginnen Sie mit einer niedrigeren Geschwindigkeit und einem festen, gleichmäßigen Vorschub. Bei tiefen Löchern ist Pilgerschrittbohren ratsam, um Späne zu brechen und zu entfernen, wodurch Verstopfung und Bohrerbruch verhindert werden.
Gewindeschneiden
Das Gewindeschneiden in 4140, insbesondere in seiner vorvergüteten Form, kann herausfordernd sein. Verwenden Sie hochwertige, beschichtete Gewindebohrer (TiN- oder TiCN-Beschichtungen sind vorteilhaft). Bei Durchgangslöchern schieben Spiralbohr-Gewindebohrer (Gun-Taps) die Späne voraus. Bei Sacklöchern sind Spiralnuten-Gewindebohrer unerlässlich, um Späne aus dem Loch zu ziehen. Verwenden Sie immer ein Gewindeschneidfluid oder ein Hochleistungs-Schneidöl, um die Reibung zu reduzieren und ein Festfressen des Gewindebohrers zu verhindern.
Eine überlegene Oberflächengüte erzielen
Eine feine Oberflächengüte bei 4140 ist oft für Lagerflächen oder ermüdungskritische Teile erforderlich. Um dies zu erreichen:
- Sorgen Sie für absolute Steifigkeit von Maschine und Aufbau, um Rattermarken zu vermeiden.
- Verwenden Sie für den letzten Schnitt eine frische, scharfe Wendeschneidplatte mit einer speziellen Schlichtgeometrie.
- Führen Sie einen gleichmäßigen, leichten Schlichtschnitt (0,005–0,015 Zoll) mit höherer Geschwindigkeit und niedriger bis mittlerer Vorschubgeschwindigkeit durch.
- Überfluten Sie den Schnitt mit Kühlmittel, um eine saubere, polierte Oberfläche zu erzielen.
Fazit: Den Werkstoff beherrschen
Die Bearbeitung von 4140-Stahl zu beherrschen ist ein Kennzeichen eines erfahrenen Zerspaners oder Fertigungsingenieurs. Es erfordert Respekt vor den Eigenschaften des Werkstoffs und eine disziplinierte Vorgehensweise bei Werkzeugen, Parametern und Technik. Indem Sie die Unterschiede zwischen seinem geglühten und seinem vorvergüteten Zustand verstehen, die richtigen Schneidwerkzeuge und Beschichtungen auswählen und Wärme und Steifigkeit sorgfältig kontrollieren, können Sie diese zähe Legierung effizient und zuverlässig in Präzisionsbauteile verwandeln. Ob Sie eine kritische Luft- und Raumfahrtwelle oder ein langlebiges Industriezahnrad fertigen – die Anwendung dieser bewährten Verfahren für die 4140-Stahlbearbeitung gewährleistet Erfolg, verlängert die Standzeit der Werkzeuge, verbessert die Teilequalität und steigert letztlich die Produktivität in Ihrer Werkstatt.