
اسأل أي خرّاط عن تصنيع الفولاذ المقاوم للصدأ 304, ، وستسمع على الأرجح قصة تتضمن أدوات مكسورة، أو قطعًا تالفة، أو ساعات من الإحباط. وصف أحد مستخدمي Reddit مؤخرًا تجربته: “لم أتمكن أبدًا من العمل بعدوانية كبيرة مع 304 على مخرطتي. انتهى بي الأمر إلى إجراء أعماق قطع أخف مع خطوة جانبية أعلى لتوفير وقت الآلة. في كل مرة حاولت تحميل الأداة كنت أحصل على بعض الاهتزاز وكنت أقلق باستمرار من أنني سأوقف المغزل.” أعرب مشارك آخر في المنتدى عن أسفه: “تنكسر الكثير من اللوالب في الاتجاه العكسي داخل الثقب لأن المادة تنغلق على اللولب.”
هذه ليست شكاوى معزولة. عبر منتديات التصنيع ومجموعات فيسبوك والشبكات المهنية، الشعور متسق: تصنيع الفولاذ المقاوم للصدأ 304 معركة. المادة صلبة ولزجة وغير متسامحة. تتصلد بالتشكيل بسرعة، وتولّد حرارة شديدة، وتُبلي أدوات القطع بمعدل ينذر بالخطر. ومع ذلك، ورغم هذه التحديات، يظل الفولاذ المقاوم للصدأ 304 أحد أكثر المواد المحددة على نطاق واسع في العالم. السؤال ليس ما إذا كان يجب استخدامه — بل السؤال هو كيف يتم تصنيعه بنجاح.
يتناول هذا الدليل المشكلات الواقعية التي تُواجه أثناء تصنيع الفولاذ المقاوم للصدأ 304 ويقدم حلولًا عملية. بالاستناد إلى الخبرة الصناعية وبيانات التصنيع وقدرات Jucheng Precision الراسخة، نستكشف ما يجعل هذه المادة صعبة المعالجة إلى هذا الحد وكيف يحوّل النهج الصحيح هذه التحديات إلى نتائج متوقعة وقابلة للتكرار.
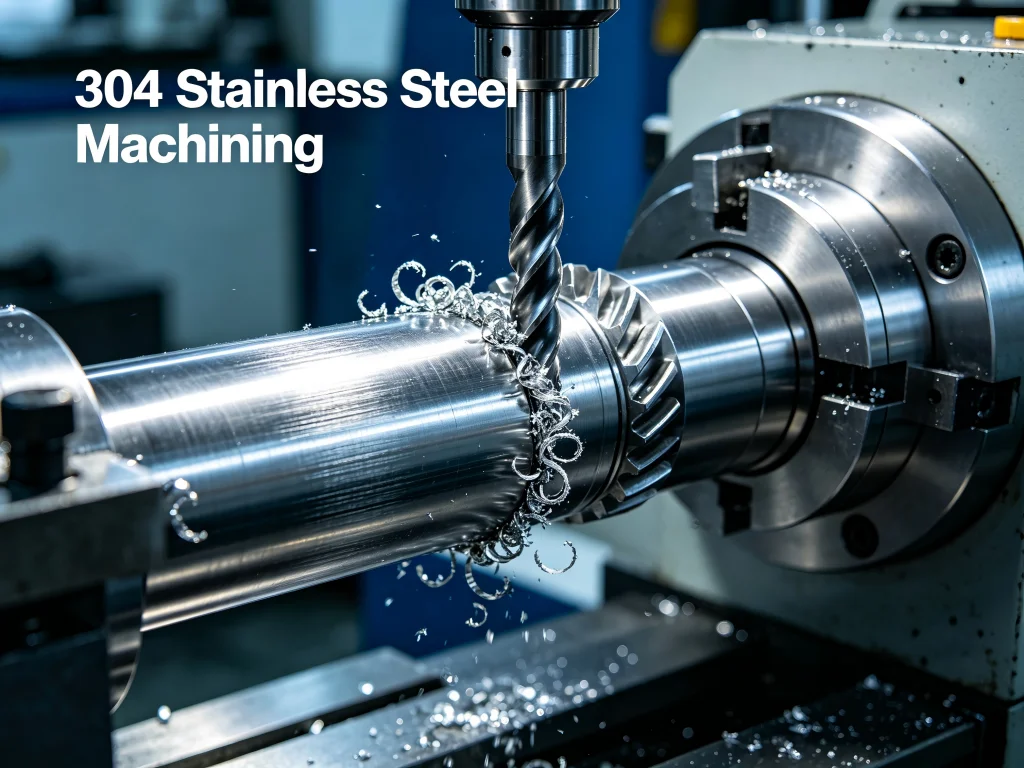
الواقع: لماذا يُحبط تصنيع الفولاذ المقاوم للصدأ 304 الكثيرين
لفهم سبب تصنيع الفولاذ المقاوم للصدأ 304 يولّد الكثير من النقاش في مجتمعات التصنيع، يجب أولًا فهم المادة نفسها. يُعرف الفولاذ المقاوم للصدأ باسم “18-8” نظرًا لتركيبه الذي يبلغ حوالي 18% من الكروم و8% من النيكل، ويوفر 304 توازنًا استثنائيًا بين مقاومة التآكل وقابلية اللحام وقابلية التشكيل. يشكّل الكروم طبقة سلبية رقيقة ذاتية الإصلاح من أكسيد الكروم تحمي الفولاذ من الصدأ. ويجعل النيكل الفولاذ أستنيتيًا — غير مغناطيسي وصلبًا وقابلًا للتشكيل بسهولة.
تجعل هذه الخصائص 304 الخيار الافتراضي لتطبيقات تتراوح من أحواض المطابخ وخزانات مصانع الجعة إلى مكونات الطيران والأجهزة الطبية. ومع ذلك، فإن الخصائص نفسها التي تجعل 304 قيّمًا تخلق أيضًا صعوبات كبيرة في التصنيع.
فخ التصلد بالتشكيل
التحدي الأساسي لأي التشغيل الآلي بالحاسب الآلي للصلب المقاوم للصدأ عملية تتضمن 304 هو التصلب بالتشكيل. مثل جميع الفولاذ المقاوم للصدأ الأوستنيتي، يتصلب 304 أثناء قطعه. يؤدي الضغط والحرارة الناتجان عن أداة القطع إلى تغيير البنية البلورية للسطح، مما يجعله أكثر صلابة بكثير من المادة الموجودة تحته.
وهذا يخلق حلقة مفرغة. فمع تصلب السطح، تواجه عمليات القطع اللاحقة مادة متزايدة الصعوبة. يتسارع تآكل الأداة. ترتفع قوى القطع. تزداد الحرارة المتولدة. وتزداد المادة تصلبًا. أفاد أحد مصنّعي الطيران أن التحول إلى قواطع نهاية ذات حلزون متغير وتغذيات أعلى على إطارات 304 قلّل من تأثيرات التصلب بما يكفي لزيادة عمر الأداة بأكثر من 40%—وهو دليل على مدى التأثير الهائل للتصلب بالتشكيل على الإنتاجية.
في منتديات التصنيع، النصيحة متسقة: “من المعروف أن 304 مادة غير متسقة. قارن محتوى الكبريت في القضيبين. أحاول تجنب تفريز الفولاذ المقاوم للصدأ المدرفل على البارد وأي شيء مدرفل على البارد حقًا.” أشار ميكانيكي خبير آخر: “عادةً ما يكون 304L أفضل من 304 العادي. القضيب الحقيقي أفضل من الصفيحة المقصوصة. المُلدَّن أفضل من المدرفل على البارد.”
توليد الحرارة والتوصيل الحراري المنخفض
يتميز الفولاذ المقاوم للصدأ 304 بتوصيل حراري منخفض، مما يؤدي إلى درجات حرارة مرتفعة محتملة أثناء التشغيل. وخلافًا للألومنيوم الذي يبدد الحرارة بكفاءة، يحتجز 304 الحرارة عند واجهة القطع. هذه الحرارة المركزة تسرّع تآكل الأداة، وتسبب تشوهًا حراريًا في قطعة العمل، وتساهم في التصلب بالتشكيل.
أظهرت الأبحاث أن الفولاذ المقاوم للصدأ 304، الذي يتميز بتوصيل حراري منخفض (16 واط/م·ك) وصلابة عالية (210 HBW)، يسجل خشونة سطح مرتفعة وتموجًا كبيرًا، مما يشير إلى تآكل شديد للأداة وتشوه حراري. تؤدي المتانة واللدونة العاليتان للمادة إلى تآكل شديد للأداة أثناء التشغيل، مما يقصّر عمر الأداة بشكل كبير.
مشكلة التحكم في الرقائق
عندما تصنيع الفولاذ المقاوم للصدأ 304, تنتج المادة رقائق طويلة خيطية يمكن أن تتشابك حول الأداة وتعطّل العمليات الآلية. يصعب كسر هذه الرقائق وإجلاؤها، مما يؤدي إلى إعادة قطع الرقائق، وزيادة تآكل الأداة، واحتمال إتلاف قطعة العمل.
وصف أحد الميكانيكيين في منتدى احترافي الإحباط: “304 مادة أصعب. كلاهما لزج ويُشغَّل بشكل أفضل بأدوات حادة. كما أن 304 يتصلب بالتشكيل بشكل أسرع إذا لم يتم التحكم في الحرارة.” تعني الطبيعة “اللزجة” لـ 304 أن المادة تميل إلى الالتصاق بحافة القطع، مكوّنةً حافة متراكمة (BUE) تُضعف جودة السطح النهائي وتسرّع فشل الأداة.
الحل: نهج منهجي لتصنيع الفولاذ المقاوم للصدأ 304
طوّرت Jucheng Precision خبرة متخصصة في تصنيع الفولاذ المقاوم للصدأ 304 عبر سنوات من خدمة عملاء ذوي متطلبات صارمة في قطاعات الطيران والسيارات والطب ومعالجة الأغذية. يعالج نهج الشركة كل نقطة فشل شائعة من خلال التحكم المنهجي في العمليات بدلاً من الاعتماد على حدس المشغّل.
التحكم في التصلد الانفعالي من خلال البرمجة الاستراتيجية
يستخدم مبرمجو Jucheng مسارات أدوات ذات حمل ثابت واستراتيجيات قطع حادة لضمان أن تقطع الأداة دائمًا أسفل المنطقة المتصلدة انفعاليًا. يحافظ هذا النهج على الاستقرار الأبعادي طوال تصنيع الفولاذ المقاوم للصدأ 304 العملية ويمنع التصلد التدريجي الذي تعاني منه العمليات الأقل انضباطًا.
تتضمن الاستراتيجية عدة عناصر رئيسية:
- تجنب القطوع الخفيفة: يجب أن يكون عمق القطع 0.010 بوصة على الأقل لمنع الاحتكاك، الذي يولّد حرارة دون إزالة المادة بفعالية.
- الحفاظ على تغذية ثابتة: تزيد القطوع المتقطعة من التصلد. تحافظ التغذيات المستمرة والثابتة على بقاء حافة القطع مشغولة وتمنع تصلد المادة بين التمريرات.
- استخدام الطحن المتوافق في عمليات CNC: يقلل ذلك من انحراف الأداة وتوليد الحرارة.
- ضمان الحد الأدنى لحمل الرقاقة: بالنسبة لمعظم أنواع الفولاذ المقاوم للصدأ الأوستنيتي، يُوصى بحمل رقاقة لا يقل عن 0.08 مم إلى 0.15 مم لكل سن في عمليات التخشين.
هذه هي فلسفة التصنيع “ذات الرقائق الثقيلة” التي تطبقها Jucheng في جميع مرافقها. المبدأ بسيط لكنه بالغ الأهمية: الالتزام بالقطع والقضاء على الاحتكاك.
استراتيجيات الأدوات المتقدمة والطلاءات
اختيار الأداة هو ربما المتغير الأكثر أهمية في النجاح تصنيع الفولاذ المقاوم للصدأ 304. تستخدم Jucheng أدوات من الكربيد المطلي بـ TiAlN (نتريد التيتانيوم والألومنيوم)، والتي توفر مقاومة للحرارة وقابلية للتزليق ضروريتين لمعالجة هذه المادة الصعبة.
أفضل الممارسات الصناعية لاختيار الأدوات في تصنيع الفولاذ المقاوم للصدأ 304 نموذجية تشمل:
- ركائز كربيدية ذات حبيبات دقيقة من أجل سلامة الحد وصلابة التحمل
- طلاءات PVD التي تتفوق في الفولاذ المقاوم للصدأ بسبب درجات حرارة الترسيب المنخفضة وصلابة الحد القوية
- هندسات ذات زاوية خلوص موجبة ومجلخة بحدة تقلل من قوى القطع والحرارة
- أحجار شحذ صغيرة ومضبوطة أو شطف دقيق لمنع تقشر الحد دون تلطيخ
إدراجات كربيدية مطلية بدرجات TiAlN PVD أو درجات CVD رقيقة الطبقة هي التوصيات القياسية. يعزز الطلاء مقاومة التآكل ويقلل من الاحتكاك، وهو أمر بالغ الأهمية عند التعامل مع ميل الفولاذ المقاوم للصدأ 304 إلى التصلد بالتشكيل.
الإدارة الحرارية من خلال سائل التبريد والمعاملات
يُعد سائل التبريد الغامر عالي الضغط إلزاميًا في تصنيع الفولاذ المقاوم للصدأ 304 لتقليل توليد الحرارة، وهو سبب رئيسي لفشل الأدوات وتشوه القطع. تستخدم منشأة جوتشنغ إعدادات CNC صلبة ومغازل عالية العزم قادرة على الحفاظ على معاملات القطع العدوانية المطلوبة للبقاء متقدمًا على التصلد بالتشكيل.
تتضمن معاملات القطع المثلى للفولاذ المقاوم للصدأ 304 توازنًا دقيقًا. وقد حددت الأبحاث أن سرعة قطع تبلغ 165 م/دقيقة ومعدل تغذية 0.25 مم/لفة أعطت أفضل النتائج لعمليات الخراطة. أما بالنسبة للتفريز، فتقترح معايير الصناعة البدء بحوالي 200 SFM مع أحمال رقائق مناسبة. المبدأ الأساسي هو: السرعات الأبطأ مع التغذيات الأثقل تمنع التصلد بالتشكيل من خلال ضمان أن تقطع الأداة أسفل الطبقة المتصلدة الناتجة عن التمريرة السابقة.
نصح أحد الخراطين ذوي الخبرة: “بالنسبة إلى 304 أو 316، لديك خيار البدء بين 150 و300 SFM للخراطة. إذا تآكلت الأداة بسرعة كبيرة، فأبطئ السرعة. وإذا بدت جيدة لكن العمل بطيء، فزد السرعة.” هذا النهج العملي، مقترنًا بجمع البيانات المنهجي، يتيح لجوتشنغ تحسين المعاملات لكل مهمة محددة.
منع التلوث المتبادل
أحد الجوانب التي غالبًا ما يتم التغاضي عنها في تصنيع الفولاذ المقاوم للصدأ 304 هو تلوث السطح. تخصص جوتشنغ آلات محددة أو خزانات سائل تبريد محددة للفولاذ المقاوم للصدأ لتجنب التلوث المتبادل بجزيئات الفولاذ الكربوني، والتي يمكن أن تسبب بقع صدأ على القطع النهائية. هذا الاهتمام بالتفاصيل يضمن الحفاظ على مقاومة التآكل التي تجعل 304 قيّمًا طوال عملية التصنيع.
المعالجة اللاحقة: التخميل والتشطيب
قد تؤدي المعالجة الآلية إلى تضمين حديد حر على سطح قطع الفولاذ المقاوم للصدأ، مما يضعف مقاومة التآكل. توفر جوتشنغ التخميل بحمض الستريك أو النيتريك داخليًا لإزالة الملوثات وتعظيم مقاومة التآكل. بالنسبة للتطبيقات التي تتطلب مظهرًا سطحيًا محددًا أو خصائص صحية، تقدم الشركة تشطيبات تتراوح من تشطيبات آلية قياسية Ra 1.6 إلى أسطح مصقولة كهربائيًا Ra 0.4.
حيث تتفوق معالجة الفولاذ المقاوم للصدأ 304: التطبيقات الرئيسية
تجعل الخصائص الاستثنائية للفولاذ المقاوم للصدأ 304 المادة المفضلة للتطبيقات الصعبة عبر صناعات متعددة. وفهم هذه التطبيقات يساعد في تفسير سبب بقاء تصنيع الفولاذ المقاوم للصدأ 304 في مثل هذا الطلب المرتفع رغم تحديات معالجته.
معالجة الأغذية والمشروبات
في صناعة الأغذية والمشروبات، تجعل مقاومة التآكل لدى 304 وسطحه الصحي سهل التنظيف المعيار القياسي للخزانات والأنابيب والصمامات وفوهات التوزيع ومعدات المعالجة. السطح غير المسامي لا يدعم نمو البكتيريا، مما يجعله الخيار الافتراضي لمعدات معالجة الأغذية والألبان والتخمير.
تنتج جوتشنغ مكونات مشغولة لتطبيقات الدرجة الغذائية، مع إدراك أن هذه الأجزاء يجب أن تلبي المتطلبات الصحية الصارمة مع الحفاظ على الدقة الأبعادية.
الأجهزة الطبية والرعاية الصحية
تتطلب التطبيقات الطبية موادًا متوافقة حيويًا ومقاومة للتآكل وقادرة على الحفاظ على التعقيم. يُستخدم الفولاذ المقاوم للصدأ 304 على نطاق واسع في الأدوات الجراحية ومكونات الغرسات وأجزاء المعدات الطبية. خصائص المادة غير المغناطيسية في حالة التلدين تجعلها مناسبة للأغلفة الإلكترونية وأجهزة الاستشعار الطبية.
تمتد قدرات جوتشنغ إلى التشغيل الدقيق للتفاصيل الهندسية المعقدة في المواد ذات الدرجة الطبية، بما في ذلك الفولاذ المقاوم للصدأ.
مكونات السيارات
تطبيقات السيارات لـ الفولاذ المقاوم للصدأ 304 المشغول تشمل أجزاء المحركات والحوامل ومكونات نظام العادم والمثبتات. مزيج المادة من القوة ومقاومة التآكل وقابلية التشكيل يجعلها مناسبة للتطبيقات الإنشائية والزخرفية على حد سواء.
تُظهر شهادة IATF 16949 لدى جوتشنغ التزامها بإدارة الجودة الصارمة المطلوبة للإنتاج في قطاع السيارات. توفر هذه الشهادة الثقة بأن المكونات ستلبي المواصفات باستمرار.
الطيران والدفاع
تتطلب تطبيقات الطيران مواد تعمل بشكل موثوق في ظروف قاسية. يُستخدم الفولاذ المقاوم للصدأ 304 في تجهيزات الطائرات والحوامل والمكونات الإنشائية. متانة المادة عند درجات الحرارة المبردة تجعلها مناسبة للتطبيقات الصناعية والجوية منخفضة الحرارة.
تُعد ثقافة عدم وجود عيوب لدى جوتشنغ محورية لهويتها، لا سيما في أعمال الطيران. يتم التحقق من كل بُعد في كل جزء حرج باستخدام آلات قياس إحداثي متقدمة (CMM)، وتُوثَّق النتائج.
الآلات والمعدات الصناعية
تشمل التطبيقات الصناعية أغلفة المضخات والصمامات ومكونات معدات المعالجة والحاويات الكيميائية. غالبًا ما يُحدَّد 304L—النسخة منخفضة الكربون—للخزانات الملحومة وتجهيزات الأنابيب حيث قد يؤثر ترسيب الكربيد أثناء اللحام على مقاومة التآكل.
تحتفظ جوتشنغ بمواد غالبًا ما تكون معتمدة مزدوجًا كـ 304/304L، مما يوفر قوة 304 مع مزايا اللحام لـ 304L.
اختيار شريكك في تشغيل الفولاذ المقاوم للصدأ 304
عند تقييم الشركاء المحتملين لمشروعك، تصنيع الفولاذ المقاوم للصدأ 304 تستحق عدة عوامل دراسة متأنية. يساعد الإطار التالي مسؤولي المشتريات والمهندسين على اتخاذ قرارات مدروسة.
تقييم القدرات التقنية
ليست جميع مزودي خدمات التشغيل باستخدام الحاسب الآلي (CNC) مجهزين بشكل متساوٍ للفولاذ المقاوم للصدأ 304. تتطلب الخصائص الفريدة للمادة قدرات محددة:
- قدرة التصنيع متعدد المحاور: غالبًا ما تتطلب المكونات المعقدة تشغيلًا بخمسة محاور لتحقيق الأشكال الهندسية المطلوبة دون عمليات تثبيت متعددة.
- إعدادات آلات صلبة: يتطلب الفولاذ 304 مغازل عالية العزم وتثبيتًا صلبًا لقطعة العمل للحفاظ على معاملات القطع العدوانية اللازمة لمنع تصلب المعدن بالتشكيل.
- الخبرة في أدوات القطع: ينبغي على المورّدين إظهار فهمهم لأدوات الكربيد المطلية، وهندسات زوايا الجرف الموجبة، وأهمية حواف القطع الحادة.
- أنظمة التبريد: التبريد الغزير عالي الضغط إلزامي للإدارة الفعالة للحرارة.
- البنية التحتية لمراقبة الجودة: التحقق بواسطة آلات القياس الإحداثي (CMM) وعمليات الجودة الموثقة ضروريان للمكونات الحرجة.
الاعتماد والامتثال للمعايير
بالنسبة للصناعات الخاضعة للتنظيم، فإن الشهادات مهمة. تشير شهادة IATF 16949 إلى أن المورّد قد طبّق ضوابط صارمة للعمليات مناسبة لتطبيقات السيارات. وتُظهر شهادة ISO 9001:2015 الالتزام بأنظمة إدارة الجودة. أما بالنسبة لأعمال الطيران، فقد تكون شهادة AS9100 مطلوبة.
توفر أنظمة الجودة الموثقة لدى Jucheng إمكانية التتبع التي تتطلبها الصناعات الخاضعة للتنظيم. ويمكن للشركة تقديم تقارير فحص كاملة، بما في ذلك البيانات الأبعادية وشهادات المواد، عند الطلب.
توريد المواد وقابلية التتبع
تعتمد جودة القطعة النهائية على جودة المادة الأولية. فالمورّدون القادرون على إثبات إمكانية التتبع وصولًا إلى المصنع — والذين يحتفظون بوثائق شهادات المواد المناسبة — يقللون من خطر استلام مواد دون المستوى قد تُشكَّل بشكل سيئ أو تفشل أثناء الخدمة.
مرونة حجم الإنتاج
سواء كنت بحاجة إلى كميات نموذجية أو دفعات إنتاج، يجب أن يُظهر مزودك القدرة على تلبية الحجم المطلوب. تمتد مجموعة خدمات جوتشنغ من النماذج الأولية السريعة إلى الإنتاج بكميات منخفضة، مما يوفر مرونة لا تستطيع العديد من المنشآت الأكبر مجاراتها.
دعم التصميم من أجل قابلية التصنيع
يمكن للتعاون المبكر مع شريك التصنيع الآلي الخاص بك أن يحسّن النتائج بشكل كبير. تقدم Jucheng تحليلًا مجانيًا للتصميم من أجل قابلية التصنيع (DFM)، حيث يراجع المهندسون ملفات التصميم ويقترحون تحسينات لتقليل التكلفة ووقت التسليم وتحسين الجودة دون المساس بالوظائف.
اعتبارات التصميم الرئيسية لـ الفولاذ المقاوم للصدأ 304 المشغول الأجزاء تشمل:
- سماكة الجدار: تجنّب الجدران الرقيقة جدًا لمنع الاهتزاز أو التشوه أثناء التصنيع الآلي
- الزوايا الداخلية: أدوات القطع أسطوانية الشكل، لذا ستكون الزوايا الداخلية ذات نصف قطر (تدوير)، وليس حافة حادة تمامًا
- الجيوب والثقوب العميقة: قد تتطلب الميزات العميقة جدًا أدوات خاصة ويمكن أن تزيد التكلفة
الأسئلة الشائعة حول تصنيع الفولاذ المقاوم للصدأ 304
ما هو الفولاذ المقاوم للصدأ 304 ولماذا يُستخدم على نطاق واسع؟
الفولاذ المقاوم للصدأ 304 — الذي يُسمى غالبًا الفولاذ المقاوم للصدأ “18-8” — هو فولاذ مقاوم للصدأ أوستنيتي يحتوي على حوالي 18% من الكروم و8% من النيكل. يوفر توازنًا متميزًا بين مقاومة التآكل وقابلية اللحام وقابلية التشكيل والمتانة. هذه المجموعة من الخصائص تجعله الفولاذ المقاوم للصدأ الأكثر استخدامًا في العالم، ومناسبًا لتطبيقات تتراوح من معدات المطابخ إلى مكونات الطيران.
لماذا يصعب تصنيع الفولاذ المقاوم للصدأ 304 إلى هذا الحد؟
التحدي الأساسي في تصنيع الفولاذ المقاوم للصدأ 304 هو التصلد بالتشكيل — تصبح المادة أكثر صلابة أثناء قطعها. يؤدي ذلك إلى تآكل سريع للأداة، وزيادة قوى القطع، واحتمال كسر الأداة. بالإضافة إلى ذلك، يتمتع 304 بموصلية حرارية منخفضة، مما يحبس الحرارة عند واجهة القطع، وينتج رقائق طويلة خيطية يمكن أن تتشابك حول الأداة.
ما هو تصنيف قابلية التصنيع للفولاذ المقاوم للصدأ 304؟
يتمتع الفولاذ المقاوم للصدأ 304 بتصنيف قابلية تصنيع يبلغ حوالي 40-45% مقارنة بفولاذ AISI B1112 سهل القطع (المصنف عند 100%). وهذا يعني أن تصنيع الفولاذ المقاوم للصدأ 304 أبطأ بكثير وأكثر تكلفة من تصنيع الفولاذ الطري أو الألومنيوم.
كيف يقارن 304 بـ 303 من حيث التصنيع؟
الفولاذ المقاوم للصدأ 303 هو نوع مشتق سهل القطع من 304. تعمل إضافات الكبريت على تحسين تكسر الرقائق وتقليل قوى القطع، مما يجعله أسهل في التصنيع بنحو 50%. ومع ذلك، يتمتع 303 بمقاومة تآكل أقل قليلاً من 304 ولا يُوصى به لتطبيقات اللحام. إذا سمح تطبيقك بذلك، فإن تحديد 303 يمكن أن يقلل أوقات الدورة وتكاليف الأدوات بشكل كبير.
كيف يقارن 304 بـ 316 من حيث التصنيع؟
النوع 304 عمومًا أكثر قابلية للتشغيل من الفولاذ المقاوم للصدأ 316. يتمتع 316 بمعدل تصلد إجهادي أعلى—حوالي 15% أعلى من 304—مما يتطلب تحكمًا أكثر دقة في معاملات القطع. تُظهر النتائج التجريبية أن أضرار تآكل أكبر تتشكل على إدراجات القطع المستخدمة في تشغيل فولاذ 316 مقارنةً بـ 304.
ما هي أفضل معاملات القطع لتصنيع الفولاذ المقاوم للصدأ 304؟
تعتمد المعاملات المثلى على العملية المحددة والأدوات المستخدمة. في الخراطة، أظهرت سرعات القطع حول 165 م/دقيقة مع معدل تغذية 0.25 مم/لفة نتائج جيدة. في التفريز، تشير معايير الصناعة إلى البدء حول 200 قدم سطحية في الدقيقة (SFM). المبدأ الأساسي هو استخدام سرعات أبطأ مع تغذيات أثقل لمنع التصلد بالتشكيل. مبرد غزير عالي الضغط إلزامي.
ما هي الأدوات الأفضل لتصنيع الفولاذ المقاوم للصدأ 304؟
أدوات الكربيد المطلي بـ TiAlN (نتريد التيتانيوم والألومنيوم) هي المعيار لـ تصنيع الفولاذ المقاوم للصدأ 304. الفولاذ المقاوم للصدأ 304. يوفر الكربيد ذو الحبيبات الدقيقة سلامة الحافة والمتانة. تقلل هندسات الزاوية الموجبة والحواف المسنونة الحادة من قوى القطع والحرارة. تتفوق الطلاءات PVD في الفولاذ المقاوم للصدأ بسبب درجات حرارة الترسيب المنخفضة ومتانة الحواف القوية.
هل يمكن لحام الفولاذ المقاوم للصدأ 304 بعد التصنيع؟
نعم، يمكن لحام 304 بجميع طرق الانصهار القياسية. ومع ذلك، فإن الدرجة القياسية عرضة لـ “تدهور اللحام” (التآكل بين الحبيبات) في المقاطع الملحومة السميكة. للتطبيقات التي تتطلب لحامًا مكثفًا، يُفضل 304L—النسخة منخفضة الكربون—لأنها تقضي على ترسيب الكربيد أثناء اللحام.
هل الفولاذ المقاوم للصدأ 304 آمن لتطبيقات ملامسة الطعام؟
نعم، الفولاذ المقاوم للصدأ 304 هو الخيار القياسي لمعدات معالجة الأغذية والألبان والتخمير. سطحه غير المسامي سهل التنظيف ولا يدعم نمو البكتيريا. تضمن مقاومة التآكل عدم ترشيح المادة للملوثات إلى المنتجات الغذائية.
ما هي معالجات السطح التي تعمل بشكل جيد مع الفولاذ المقاوم للصدأ 304 المُصنَّع؟
يُطبق التخميل (Passivation) عادةً لإزالة الحديد الحر المدمج وتعظيم مقاومة التآكل. يمكن للتلميع الكهربائي تحقيق تشطيبات Ra 0.4 للتطبيقات الصحية. تشمل خيارات التشطيب الأخرى التلميع الميكانيكي والسفع بالكريات وأنظمة الطلاء المختلفة حسب متطلبات التطبيق.
لماذا تتميز Jucheng Precision في تصنيع الفولاذ المقاوم للصدأ 304
طوّرت Jucheng Precision خبرة متخصصة في تصنيع الفولاذ المقاوم للصدأ 304 من خلال سنوات من خدمة عملاء ذوي متطلبات عالية. عدة عوامل تميز نهجهم:
التميز في هندسة العمليات
بدلاً من التعامل مع كل مهمة كتحدٍّ منفرد، تطبّق Jucheng هندسة عمليات منهجية على تصنيع الفولاذ المقاوم للصدأ 304. وهذا يعني إجراءات موثّقة، ومعاملات مُعتمدة، وتحسينًا مستمرًا بناءً على بيانات الإنتاج. يستخدم مبرمجو الشركة مسارات أدوات ذات حمل ثابت واستراتيجيات قطع حادة لضمان أن تقطع الأداة دائمًا أسفل منطقة التصلّد بالتشكيل.
البنية التحتية للمعدات المتقدمة
مع قدرات التفريز والخراطة بالتحكم الرقمي بـ 3 و5 محاور، تستطيع Jucheng إنتاج أشكال هندسية معقدة لا تستطيع المعدات الأبسط تحقيقها. وتُعد هذه القدرة ذات قيمة خاصة للمكوّنات ذات الميزات الدقيقة. ويستخدم المرفق مغازل عالية العزم قادرة على الحفاظ على معاملات القطع القوية اللازمة لتحقيق قطع فعّال تصنيع الفولاذ المقاوم للصدأ 304.
أنظمة جودة مصممة للتطبيقات الحرجة
تُظهر شهادتا IATF 16949 وISO 9001:2015 التزام Jucheng بإدارة جودة صارمة. وبالنسبة للعملاء في الصناعات الخاضعة للتنظيم، تمنحهم هذه الشهادات الثقة بأن مكوّناتهم ستلبّي المواصفات باستمرار. ويتم التحقق من كل بُعد في كل قطعة حرجة باستخدام أجهزة قياس إحداثي (CMM) متقدمة.
خبرة في المواد عبر الدرجات المختلفة
تمتد خبرة Jucheng عبر طيف الفولاذ المقاوم للصدأ، بما في ذلك 303 و304 و304L و316 و17-4 PH. وتتيح هذه الخبرة الواسعة للشركة تقديم المشورة للعملاء بشأن اختيار المواد وفهم كيفية سلوك الدرجات المختلفة أثناء التشغيل. وتخزّن الشركة مواد غالبًا ما تكون معتمدة اعتمادًا مزدوجًا كـ 304/304L.
قدرات المعالجة اللاحقة الداخلية
تقدّم Jucheng خدمات التخميل الداخلية لإزالة الملوّثات وتعظيم مقاومة التآكل. كما تقدّم الشركة خدمات التلميع والتشطيب، من تشطيبات التشغيل القياسية Ra 1.6 إلى الأسطح الملمّعة كهربائيًا Ra 0.4. ويقلّل هذا التكامل الرأسي من أوقات التسليم ويضمن ضبط الجودة طوال عملية التصنيع.
منع التلوث المتبادل
تخصّص Jucheng آلات معينة أو خزانات سائل تبريد معينة للفولاذ المقاوم للصدأ لتجنّب التلوّث المتبادل بجزيئات الفولاذ الكربوني. وتضمن هذه العناية بالتفاصيل الحفاظ على مقاومة التآكل التي تجعل 304 ذا قيمة طوال عملية التصنيع.
الخاتمة: جعل تشغيل الفولاذ المقاوم للصدأ 304 يعمل لمصلحة مشروعك
تشغيل الفولاذ المقاوم للصدأ 304 يمثّل تحديات حقيقية—التصلّد بالتشكيل، وتوليد الحرارة، والتحكم في الرقائق، وتآكل الأدوات في مقدمتها. ومع ذلك، بالنسبة للتطبيقات التي تتطلب مقاومة التآكل والقوة والخصائص الصحية التي توفّرها هذه المادة، فإن هذه التحديات تستحق التغلّب عليها. ويكمن المفتاح في الشراكة مع مزوّد خدمات تشغيل يفهم الخصائص الفريدة للمادة ولديه ضوابط العمليات اللازمة لمعالجتها بشكل منهجي.
تقدّم Jucheng Precision تلك الخبرة. من الاستشارة الأولية للتصميم مرورًا بالإنتاج والتحقق من الجودة، يحوّل نهج الشركة تصنيع الفولاذ المقاوم للصدأ 304 من مصدر للشك إلى عملية يمكن التنبؤ بها وموثوقة. وبالنسبة للمهندسين ومتخصصي المشتريات الذين يبحثون عن شريك قادر على تقديم نتائج متسقة مع هذه المادة الصعبة، تمثّل Jucheng خيارًا مُثبتًا.
هل أنت مستعد لمناقشة مشروع تصنيع الفولاذ المقاوم للصدأ 304 مشروع؟ اتصل بـ Jucheng Precision لتحديد موعد استشارة مع فريقهم الهندسي.