فهم الزاماك: نظرة سريعة على السبيكة
في عالم التشغيل الآلي الدقيق والسباكة بالقوالب، يبرز الزاماك كعائلة متعددة الاستخدامات وواسعة الانتشار من سبائك الزنك. والاسم نفسه اختصار مشتق من الأسماء الألمانية لعناصره الأساسية: الزنك (Zink)، والألومنيوم، والمغنيسيوم، والنحاس (Kupfer). وعلى وجه التحديد، تُعد سبيكتا الزاماك 3 والزاماك 5 العمود الفقري للصناعة، إذ يُعد الزاماك 3 الأكثر شيوعًا بفضل توازنه الممتاز بين الخصائص الفيزيائية وقابلية الصب. وتشتهر هذه السبائك بقوتها العالية واستقرارها البعدي الممتاز وقدراتها الفائقة في التشطيب السطحي، مما يجعلها مثالية لمجموعة واسعة من المكونات، من قطع السيارات المعقدة إلى العتاد المتين والإلكترونيات الاستهلاكية.
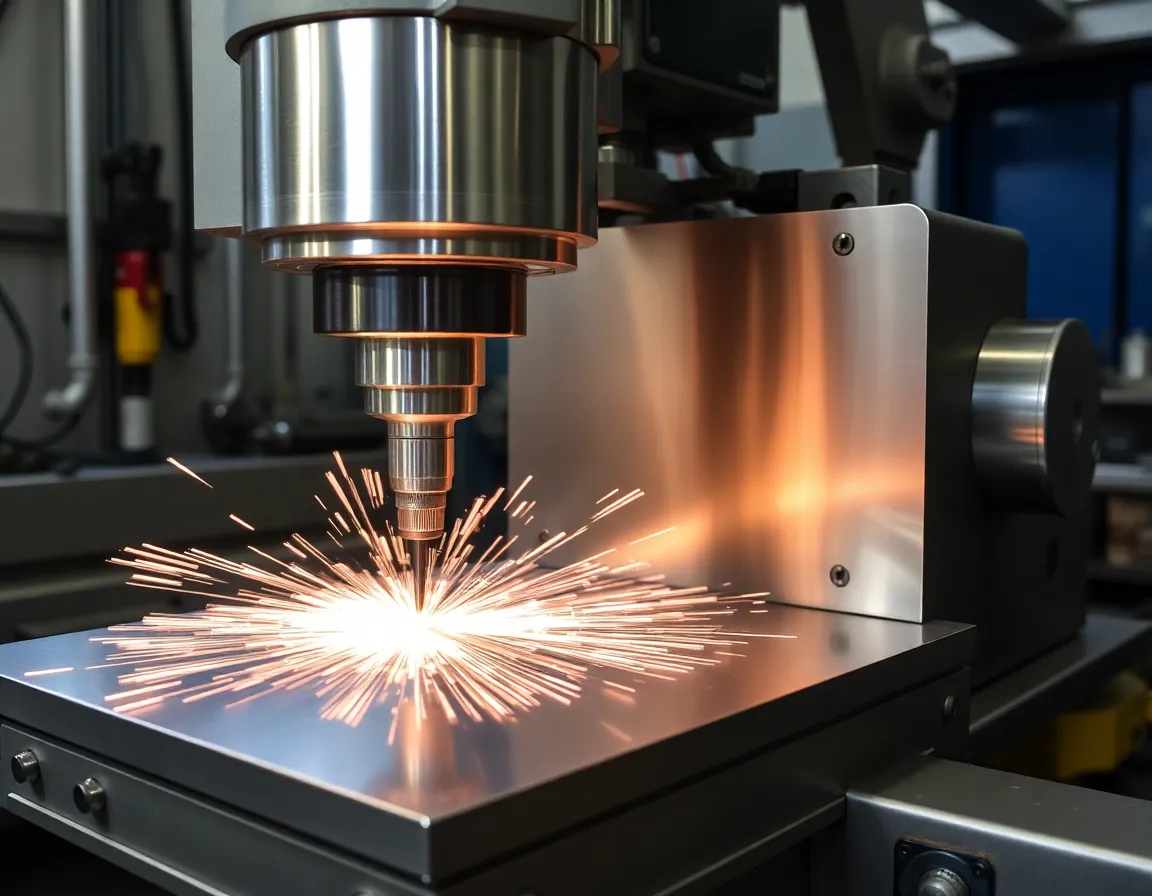
تُعتبر قابلية تشغيل الزاماك الآلي جيدة جدًا بشكل عام، لكنها لا تخلو من التفاصيل الدقيقة. فخلافًا لتشغيل معادن أصعب مثل الفولاذ، يتطلب الزاماك نهجًا محددًا للاستفادة من مزاياه مع تجنب مزاياه السلبية، مثل نقطة انصهاره المنخفضة نسبيًا واحتمالية حدوث التآكل الالتصاقي. ويعتمد نجاح تشغيل مكونات الزاماك آليًا—سواء كانت عمليات ثانوية على القطع المصبوبة بالقوالب أو تشغيلًا من مخزون صلب—على فهم خصائصه المادية وتطبيق تقنيات مصممة خصيصًا لذلك.
المبادئ الأساسية لتشغيل الزاماك بنجاح
تبدأ إتقان تشغيل الزاماك آليًا باحترام خصائصه الفريدة. فنقطة انصهاره المنخفضة (حوالي 385°م / 725°ف للزاماك 3) تعني أن إدارة الحرارة أمر بالغ الأهمية لمنع المادة من التلين أو إعاقة أدوات القطع. علاوة على ذلك، يمكن أن تؤدي قابلية الزاماك الممتازة للسحب إلى تكوّن الحافة المتراكمة (BUE) إذا لم تكن الأدوات حادة أو كانت المعاملات غير صحيحة. والالتزام بالمبادئ الأساسية التالية سيمهد الطريق للدقة والكفاءة.
اختيار الأدوات: أساس الدقة
Choosing the right cutting tool is paramount. For most Zamak machining operations, sharp, polished tools with positive rake angles are highly recommended.
- المادة: Uncoated carbide or micro-grain carbide tools are excellent choices for their hardness and ability to maintain a keen edge. High-speed steel (HSS) can be used but may wear faster on production runs.
- الهندسة: Tools with high positive rake angles (e.g., 10° to 20°) shear the material cleanly with less cutting force, minimizing heat generation and preventing material pull. Sharp, polished flutes help in efficient chip evacuation.
- الطلاءات: While not always necessary, polished diamond-like carbon (DLC) or titanium-based coatings can reduce friction and further prevent material adhesion.
معايير التشغيل: السرعة والتغذية وعمق القطع
Optimizing your machine settings is the key to controlling heat and achieving a superior finish.
- السرعة (SFM): Zamak allows for high surface speeds. A good starting range is 500-1000 SFM for turning and 300-600 SFM for milling. The goal is to be fast enough to generate thin, clean chips that carry heat away, but not so fast as to generate excessive heat through friction.
- معدل التغذية: Use a moderately high feed rate. A light feed can cause the tool to rub rather than cut, generating heat and work-hardening the surface. A consistent, assertive feed promotes good chip formation.
- عمق القطع: Zamak is forgiving, but for finishing passes, light depths of cut (0.005" to 0.020") with a sharp tool will yield the best surface finish. For roughing, deeper cuts are acceptable if the machine rigidity and tool strength allow.
Coolant and Lubrication: Mandatory, Not Optional
While Zamak can be machined dry in some cases, using a coolant or lubricant is strongly advised for precision work. Its primary roles are to control temperature, improve surface finish, and aid in chip evacuation. A flood coolant system with a soluble oil or synthetic fluid is ideal. For smaller operations, a mist coolant system or even a generous application of a cutting oil or kerosene-based lubricant can be effective. The lubricant prevents the soft zinc chips from welding to the tool, a phenomenon known as galling.
نصائح وحيل متقدمة لتحقيق نتائج مثالية
بما يتجاوز الأساسيات، يمكن لعدة ممارسات متقدمة أن ترتقي بتشغيل الزاماك (Zamak) لديك من الجيد إلى الاستثنائي، مما يقلل معدلات الهدر ويحسّن جودة المكونات.
إدارة الرقائق والنشارة
ينتج الزاماك رقائق طويلة وخيطية قد تكون حادة ومشكلة. لإدارتها:
- استخدم كاسرات الرقائق في هندسة أدواتك إن كانت متوفرة.
- تأكد من توجيه سائل التبريد عالي الضغط نحو حافة القطع لكسر الرقائق وطردها بعيدًا.
- أزل الرقائق بانتظام من منطقة العمل لمنع إعادة قطعها، مما يضر بكل من الأداة وتشطيب سطح قطعة العمل.
تحقيق التشطيبات المرآوية
تُعد قدرة الزاماك الطبيعية على قبول تشطيب دقيق واحدة من أكبر مزاياه. لتحقيق تشطيبات شبه مرآوية:
- استخدم تمريرة تشطيب نهائية خفيفة جدًا (0.001" - 0.003") بأداة مصقولة ومشحونة حديثًا.
- ارفع سرعة المغزل إلى أقصى حد مع الحفاظ على معدل تغذية مناسب لتجنب الاحتكاك.
- فكّر في استخدام أداة ألماس أحادية النقطة للحصول على أفضل جودة سطحية على الأوجه الحرجة.
- تأكد من تثبيت قطعة العمل بصلابة لإزالة أي اهتزاز أو علامات اهتزازية.
معالجة المسامية في الأجزاء المصبوبة بالقالب
عند إجراء تشغيل آلي ثانوي على مكونات الزاماك المصبوبة بالقالب، قد تصادف مسامية تحت السطح. يمكن أن يتسبب ذلك في اهتزاز الأداة وسوء التشطيب. للتخفيف من ذلك:
- استخدم أدوات حادة وقطعًا متسقًا وغير متقطع لتجاوز المناطق المسامية.
- قلّل معدلات التغذية قليلاً عند التشغيل على مناطق يُشتبه في كونها مسامية.
- فكّر في التشطيب الاهتزازي أو التدوير بعد التشغيل للمساعدة في إغلاق المسام السطحية.
تطبيقات وفوائد الزاماك المشغّل بدقة
إن التآزر بين السباكة بالقالب لإنتاج قريب من الشكل النهائي والتصنيع باستخدام الحاسب الآلي للتفاوتات الحرجة يجعل الزاماك خيارًا لا يُضاهى لعدد لا يحصى من التطبيقات.
تطبيقات الصناعة الرئيسية
توجد مكونات الزاماك المشغّلة بدقة في كل مكان:
- السيارات: مكونات نظام الوقود، وأغلفة المستشعرات، والتشطيبات الزخرفية، وآليات الأقفال.
- الإلكترونيات الاستهلاكية: أجسام الكاميرات، والإطارات المحيطة، والعتاد الخاص بالأجهزة المحمولة، والأجزاء الهيكلية الداخلية.
- العتاد والسباكة: مقابض الصنابير عالية الجودة، وأجسام الصمامات، وعتاد الأبواب، والتروس الدقيقة.
- الأجهزة الطبية: أغلفة الأجهزة المحمولة باليد والمكونات التي يكون فيها التدريع ضد التداخل الكهرومغناطيسي/التداخل الترددي مفيدًا.
المزايا المقنعة
يوفر اختيار الزاماك للأجزاء المشغّلة مجموعة من الفوائد:
- فعالية التكلفة: المادة الخام غير مكلفة نسبيًا، وقابليتها الممتازة للسباكة والتشغيل تحافظ على انخفاض تكاليف التصنيع.
- نسبة عالية من القوة إلى الوزن: الزاماك أقوى من العديد من البلاستيكات الهندسية وحتى بعض سبائك الألومنيوم، مما يتيح تصاميم قوية وخفيفة الوزن.
- تشطيب سطحي فائق: يمكن تلميعه أو طلاؤه كهربائياً أو دهانه أو تغطيته بنتائج استثنائية، مما يجعله مثالياً للأجزاء الجمالية.
- الاستقرار الأبعادي: تتميز أجزاء الزاماك بزحف أدنى وتحافظ على شكلها وتفاوتاتها بمرور الوقت وتحت الحمل.
- قابلية إعادة تدوير كاملة: يمكن إعادة تدوير الخردة والبرادة بنسبة 1001TP3، مما يدعم ممارسات التصنيع المستدامة.
الخلاصة: احتضان إمكانات الزاماك
إتقان تشغيل الزاماك مهارة قيّمة لأي مشغّل آلات أو مهندس تصنيع. من خلال فهم سلوكه المادي — احترام حاجته إلى أدوات حادة وسرعات وتغذيات مناسبة وتبريد كافٍ — يمكنك إطلاق إمكاناته الكاملة. والنتيجة هي القدرة على إنتاج مكونات دقيقة عالية الحجم تكون قوية وجذابة من الناحية الجمالية وتنافسية من حيث التكلفة. سواء كنت تنفذ عمليات ثانوية على مصبوبات قوالب معقدة أو تشغّل نموذجاً أولياً من قضيب معدني صلب، فإن تطبيق هذه النصائح والحيل سيضمن تنفيذ مشاريع الزاماك الخاصة بك بدقة وكفاءة وجودة متميزة باستمرار. في مشهد التصنيع الحديث، يظل الزاماك شاهداً على كيف تستمر مادة مفهومة جيداً، مقترنة بتشغيل آلات ماهر، في تمكين الابتكار عبر الصناعات.