
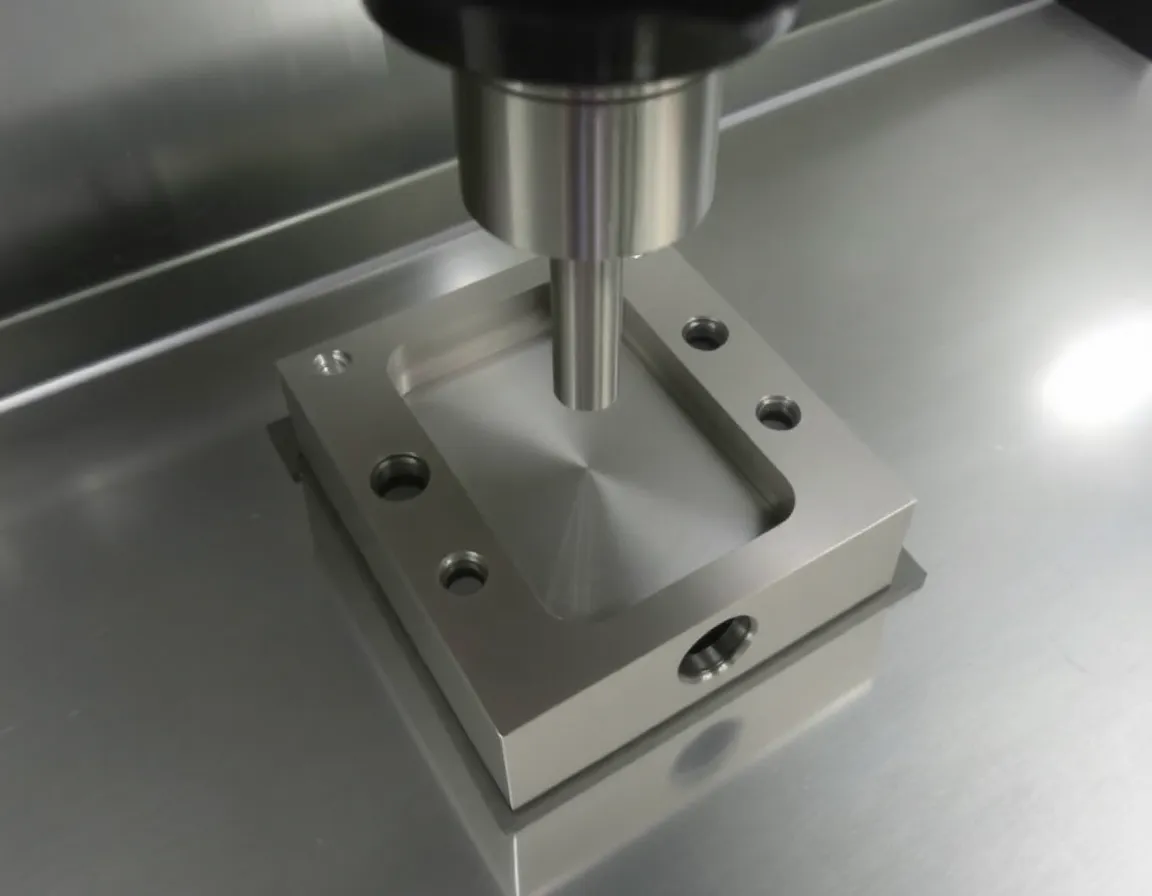
В мире производства точность — это не просто цель, а требование. Независимо от того, производите ли вы аэрокосмические компоненты, медицинские изделия или автомобильные детали, точность и повторяемость ваших операций обработки во многом зависят от одного критически важного элемента: приспособления. Изготовление специальных приспособлений — это процесс проектирования и производства специализированных зажимных устройств, адаптированных к конкретным деталям и производственным требованиям. В отличие от готовых решений, специальные приспособления разрабатываются с учетом уникальной геометрии, допусков и эксплуатационных требований конкретного проекта.
Правильное изготовление специальных приспособлений может означать разницу между гладким и прибыльным производственным циклом и чередой доработок, брака и сорванных сроков. В этой статье мы рассмотрим пять секретов, которые отличают исключительные результаты изготовления приспособлений от посредственных, а также базовые знания, необходимые для глубокого понимания процесса.
Понимание изготовления специальных приспособлений
Прежде чем углубляться в секреты, важно установить, что на самом деле представляет собой изготовление специальных приспособлений. Приспособление — это зажимное устройство, которое позиционирует и фиксирует заготовку во время обработки, сварки, сборки или контроля. Специальные приспособления проектируются с нуля для конкретной детали или семейства деталей, в отличие от модульных или универсальных приспособлений, которые пытаются accommodate широкий диапазон геометрий.
Что делает приспособление "индивидуальным"?
Приспособление считается специальным, когда его конструкция определяется уникальными характеристиками заготовки и производственного процесса. Это включает такие соображения, как:
- Геометрия детали: Сложные контуры, тонкие стенки или неровные поверхности, которые стандартные зажимы не могут надежно удерживать.
- Требования к допускам: Детали, требующие позиционной точности в микронном диапазоне, требуют приспособлений, изготовленных с столь же жесткими допусками.
- Свойства материала: Мягкие или деликатные материалы могут требовать специальных контактных точек для предотвращения деформации или повреждения.
- Совместимость со станком: Приспособления должны точно сопрягаться с конкретными станками с ЧПУ, паллетами и системами инструмента.
- Объем производства: Крупносерийное производство оправдывает применение прочных автоматизированных приспособлений, тогда как мелкосерийная или прототипная работа может требовать более простых конструкций.
Рабочий процесс изготовления приспособлений
Изготовление индивидуальных приспособлений обычно следует структурированному рабочему процессу: сбор требований, проектирование и инжиниринг, выбор материала, механическая обработка компонентов приспособления на ЧПУ, сборка и валидация. Каждый этап несёт свои риски и возможности для ошибок. Приведённые ниже секреты касаются наиболее значимых моментов этого процесса.
Секрет 1: Инвестируйте серьёзно в этап проектирования и инжиниринга
Единственный важнейший фактор успеха приспособления — качество его конструкции. Плохо продуманное приспособление невозможно спасти превосходной механической обработкой, но хорошо спроектированное приспособление часто можно успешно изготовить даже в неидеальных условиях. Слишком многие цеха относятся к проектированию приспособлений как к второстепенной задаче: набрасывают быстрый концепт и сразу переходят к станку. Это дорогостоящая ошибка.
Начните с детального анализа требований
Прежде чем будет проведена хотя бы одна линия, команда проектировщиков должна задокументировать каждое требование, которому должно соответствовать приспособление. Это включает выполняемые операции механической обработки, действующие силы резания, требуемые позиционные допуски, эргономику загрузки и выгрузки детали, отвод стружки, доступ охлаждающей жидкости и безопасность оператора. Тщательный документ требований становится эталоном, по которому оценивается каждое проектное решение.
Используйте моделирование и анализ размерных цепей
Современное программное обеспечение CAD и CAM позволяет инженерам моделировать поведение приспособления до того, как будет срезан хоть какой-либо металл. Анализ размерных цепей выявляет, как накапливаются допуски отдельных компонентов и будет ли готовое приспособление удерживать деталь в пределах спецификации. Время, вложенное в моделирование, почти всегда окупается за счёт предотвращения дорогостоящих физических итераций.
Проектирование приспособления с учётом технологичности его изготовления
Распространённая ошибка — проектирование приспособления, которое крайне сложно изготовить механической обработкой. Проектировщики должны учитывать, как будет изготавливаться каждый компонент приспособления, включая доступ инструмента, закрепление самих компонентов приспособления и сборочные допуски. Проектирование приспособления с учётом технологичности сокращает сроки изготовления и стоимость механической обработки, одновременно повышая качество.
Секрет 2: Стратегический выбор материалов и допусков
Выбор материала для специальных приспособлений — это баланс между жёсткостью, стабильностью, обрабатываемостью, весом и стоимостью. Неправильный выбор может свести на нет даже блестящий проект.
Соответствие материала применению
Алюминиевые сплавы популярны для корпусов приспособлений, поскольку они лёгкие, легко обрабатываются и обладают размерной стабильностью при надлежащем снятии напряжений. Сталь обеспечивает большую жёсткость и износостойкость для применений с высокими усилиями. Материалы инструментальных плит обеспечивают превосходную плоскостность и стабильность для прецизионных базовых плит. Для экстремальных условий или крупносерийного производства закалённые вставки и износостойкие контактные точки значительно продлевают срок службы приспособления.
Применяйте допуски там, где это важно
Не каждая поверхность приспособления должна быть обработана с микронной точностью. Стратегическое распределение допусков— назначение жёстких допусков только на установочные и базовые поверхности при более свободных допусках в остальных местах — сокращает время обработки и стоимость без ущерба для функциональности. Завышение точности допусков — одна из самых распространённых и дорогостоящих ошибок при изготовлении специальных приспособлений.
Учитывайте термическую и механическую стабильность
Приспособления могут деформироваться под действием сил зажима или температурных градиентов во время обработки. Материалы со снятыми напряжениями, симметричные конструкции и достаточные поперечные сечения помогают поддерживать стабильность. Для высокоточных работ рассмотрите стратегии термокомпенсации или материалы с низким коэффициентом теплового расширения.
Секрет 3: Освойте процесс механической обработки и сборки
После того как проект окончательно утверждён, первостепенное значение приобретает исполнение. Изготовление специальных приспособлений требует дисциплинированного контроля процесса на каждом этапе.
Сначала обработайте базовые элементы
Все критически важные установочные элементы следует по возможности обрабатывать относительно установленных баз в рамках одной установки. Повторное закрепление вносит позиционную погрешность. Когда нескольких установок избежать невозможно, используйте прецизионные штифты и базовые элементы для сохранения соосности между операциями.
Проверка с помощью КИМ
Контроль критических элементов приспособления на координатно-измерительной машине (КИМ) перед сборкой позволяет выявить ошибки на раннем этапе. Измерение установочных штифтов, базовых поверхностей и посадочных интерфейсов относительно проектной модели гарантирует, что сборка выполняется с заведомо исправными компонентами. Документирование результатов контроля также создаёт запись прослеживаемости которая поддерживает аудиты качества и будущее обслуживание.
Уделяйте внимание сборке и креплению
Даже точно обработанные компоненты могут дать неточное приспособление при небрежной сборке. Используйте крепление с контролем момента затяжки, проверяйте посадку штифтов и контролируйте соосность окончательной сборки на поверочной плите или КИМ. Для модульных или регулируемых приспособлений убедитесь, что регулировочные механизмы зафиксированы и проверены после настройки.
Секрет 4: Валидация и оптимизация в реальных производственных условиях
Приспособление, хорошо работающее на контрольном стенде, может вести себя иначе под действием реальных сил резания, воздействия СОЖ и обращения оператора. Валидация в производственных условиях обязательна.
Проводите контроль первого изделия и исследования возможностей процесса
Выполните контроль первого изделия на деталях, изготовленных с новым приспособлением, и, если объём оправдывает это, проведите исследование возможностей процесса (Cpk), чтобы подтвердить, что приспособление стабильно обеспечивает требуемые допуски. Такая валидация на основе данных защищает как цех, так и заказчика.
Собирайте отзывы операторов
Операторы — первая линия защиты от проблем с приспособлением. Трудности загрузки, накопление стружки, недостаточное ощущение зажима и вопросы безопасности быстро проявляются в производстве. Активный сбор и учёт отзывов операторов превращает хорошее приспособление в отличное и формирует культуру непрерывного совершенствования.
Итерации и доработка
Рассматривайте первую версию заказного приспособления как базовый вариант, а не как готовое изделие. Незначительные доработки — фаски на направляющих, улучшенный отвод стружки, переставленные зажимы — могут дать значительный выигрыш во времени цикла и качестве деталей. Выстройте цикл обратной связи между командами механообработки, контроля качества и проектирования.
Секрет 5: Планирование обслуживания, документации и управления жизненным циклом
Последний секрет лучших результатов часто самый запущенный: относиться к приспособлениям как к долгосрочным активам, требующим ухода на протяжении всего жизненного цикла.
Создавайте полную документацию
Каждое заказное приспособление должно сопровождаться полной документацией: проектными чертежами, спецификациями материалов, протоколами контроля, инструкциями по сборке и картами наладки. Хорошая документация обеспечивает более быстрое устранение неполадок, более простое тиражирование и более плавное обучение новых операторов. Она также защищает инвестиции, когда исходные проектировщики или станочники уходят.
Установите графики профилактического обслуживания
Приспособления изнашиваются. Установочные пальцы ослабевают, на контактных поверхностях появляются заусенцы, а зажимные механизмы со временем теряют усилие. Планово-предупредительная программа обслуживания — включая периодический осмотр, очистку и замену изнашиваемых компонентов — предотвращает незаметное ухудшение качества деталей из-за деградации приспособления.
Проектируйте с учетом ремонтопригодности и переналадки
Где это целесообразно, проектируйте приспособления так, чтобы быстроизнашиваемые компоненты были заменяемыми, а установочные элементы — регулируемыми или поддающимися повторной обработке. Это продлевает срок службы приспособления и позволяет адаптироваться к незначительным изменениям деталей без изготовления полностью нового приспособления. Учет жизненного цикла при проектировании приспособлений снижает совокупную стоимость владения и поддерживает долгосрочную стабильность производства.
Заключение
Изготовление заказных приспособлений — это одновременно искусство и наука. Успех зависит от строгого проектирования и инжиниринга, стратегического выбора материалов и допусков, дисциплинированной механообработки и сборки, тщательной валидации в реальных производственных условиях и продуманного управления жизненным циклом. Предприятия, которые относятся к приспособлениям как к стратегическим активам, а не как к одноразовым цеховым приспособлениям, неизменно достигают более жестких допусков, более коротких циклов, меньшего количества брака и более довольных клиентов.
Пять секретов, изложенных здесь, — это не кратчайшие пути, а дисциплины. При последовательном применении они превращают изготовление заказных приспособлений из рутинной вспомогательной деятельности в настоящее конкурентное преимущество. Изготавливаете ли вы свое первое заказное приспособление или совершенствуете отлаженный процесс, принципы остаются неизменными: проектируйте осознанно, обрабатывайте точно, проверяйте честно и обслуживайте старательно. Результаты скажут сами за себя.