
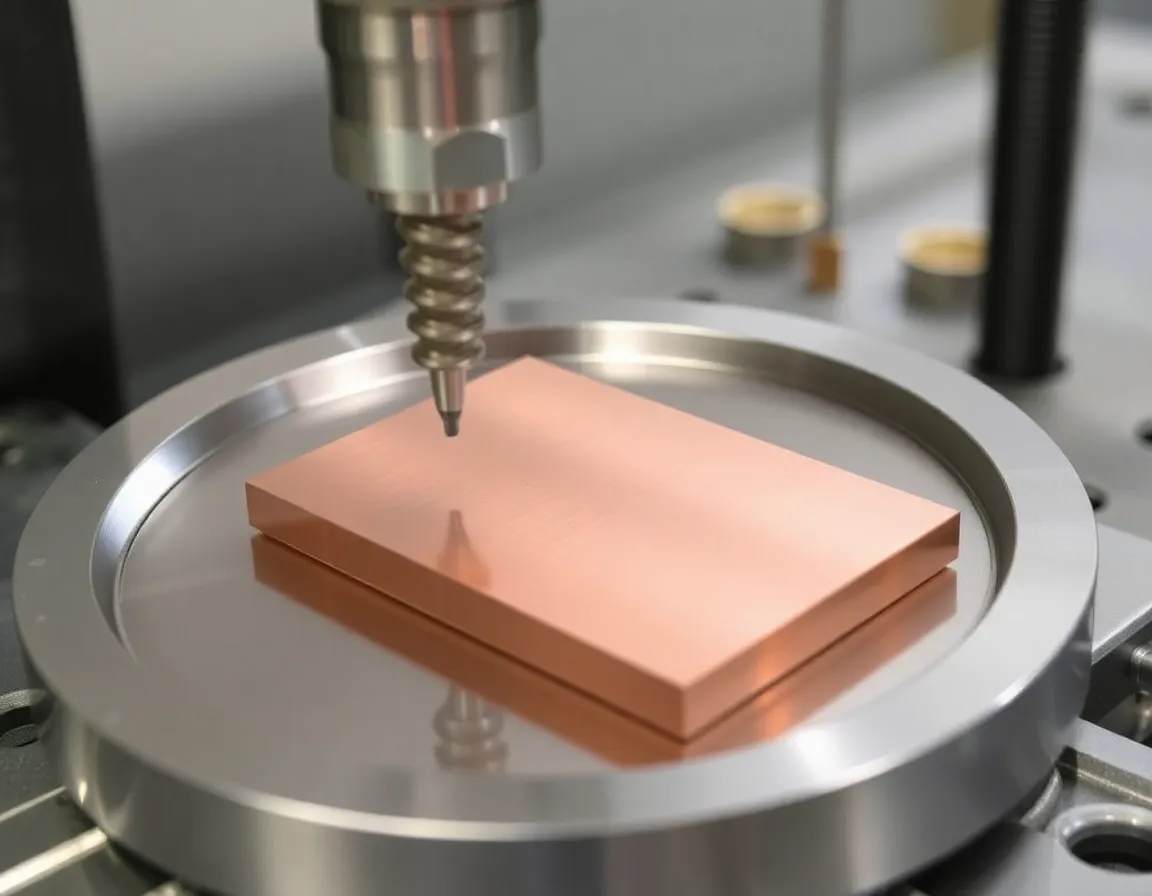
Введение в обработку меди C10100
Медь C10100, также известная как бескислородная электронная (OFE) медь, представляет собой высокочистый медный сплав с содержанием меди 99,99% или выше. Она отличается исключительной электрической и тепловой проводимостью, а также превосходной пластичностью и коррозионной стойкостью. Обработка меди C10100 создает уникальные проблемы и возможности из-за ее мягкости, высокой теплопроводности и склонности к образованию наростов (BUE) при резании. В этой статье представлено подробное руководство по обработке меди C10100, охватывающее ее свойства, методы обработки, преимущества, области применения и лучшие практики для достижения оптимальных результатов.
Свойства и характеристики меди C10100
Понимание свойств материала меди C10100 необходимо для эффективной обработки. В отличие от стандартной электролитической меди (ETP) (C11000), C10100 производится без кислорода, что исключает риск водородного охрупчивания и улучшает ее характеристики в критических применениях.
Ключевые физические и механические свойства
- Электропроводность: C10100 обладает самой высокой электропроводностью среди всех медных сплавов, обычно оцениваемой в 101% IACS (Международный стандарт отожжённой меди).
- Теплопроводность:Он демонстрирует превосходную теплопроводность (примерно 391 Вт/м·К), что помогает отводить тепло во время обработки, но также усложняет контроль стружки.
- Пластичность и мягкость:Обладая низкой твёрдостью (около 40-60 HRF) и высоким удлинением, C10100 склонен к деформации и налипанию при неправильной обработке.
- Коррозионная стойкость:Он устойчив к коррозии в большинстве сред, включая пресную воду, морскую воду и промышленную атмосферу.
- Немагнитность:C10100 немагнитен, что делает его идеальным для электронных и научных приборов.
Как эти свойства влияют на обработку
Мягкость меди C10100 означает, что она может легко размазываться или деформироваться под действием сил резания, что приводит к плохому качеству поверхности и неточностям размеров. Её высокая теплопроводность отводит тепло из зоны резания, что может сократить срок службы инструмента, если не управлять этим с помощью подходящих охлаждающих жидкостей и скоростей. Кроме того, склонность материала к образованию нароста требует острого инструмента и оптимизированных стратегий отвода стружки.
Техники обработки меди C10100
Успешная обработка меди C10100 требует тщательного выбора инструментов, скоростей, подач и охлаждающих жидкостей. Ниже приведены ключевые техники для распространённых операций обработки.
Точение и подрезка торцов
Для токарных операций используйте sharp, polished carbide insertswith a positive rake angle to minimize cutting forces. Avoid high-speed steel (HSS) tools due to rapid wear. Recommended cutting speeds range from 200 to 400 surface feet per minute (SFM) for carbide tools, with feed rates of 0.005 to 0.020 inches per revolution (IPR). Use a generous depth of cut (0.050 to 0.150 inches) to prevent work hardening. Apply ahigh-pressure coolantto flush chips and reduce heat buildup.
Milling
When milling C10100 copper, employ four-flute or five-flute end millswith a high helix angle (35-45 degrees) to improve chip evacuation. Climb milling is preferred to reduce tool deflection and achieve a better surface finish. Speeds should be in the range of 300 to 500 SFM, with chip loads of 0.002 to 0.006 inches per tooth. Usemist cooling or flood coolantto prevent the material from sticking to the cutter.
Сверление
Drilling C10100 copper can be challenging due to its gummy nature. Use split-point or parabolic drill bitsmade of carbide or cobalt steel. Peck drilling cycles (with retraction every 0.05 to 0.10 inches) are essential to break chips and prevent clogging. Recommended speeds are 100 to 200 SFM, with feed rates of 0.002 to 0.008 IPR. Awater-soluble coolantwith high lubricity is critical to reduce friction and heat.
Threading and Tapping
For threading, use roll form tapsinstead of cut taps, as they displace material rather than cutting it, reducing the risk of tearing. For external threading, single-point threading with carbide inserts works well. Use generous lubrication, such as achlorinated or sulfurized cutting oil, to prevent galling.
Benefits of C10100 Copper Machining
Despite its machining difficulties, C10100 copper offers substantial benefits that justify its use in high-performance applications.
- Superior Electrical Performance: Components machined from C10100 copper exhibit minimal electrical resistance, making them ideal for connectors, bus bars, and RF components.
- Excellent Thermal Management:Its high thermal conductivity allows for efficient heat dissipation in heat sinks, cooling plates, and electrical contacts.
- High Reliability:The absence of oxygen reduces the risk of embrittlement and failure in vacuum or hydrogen environments, ensuring long-term stability.
- Коррозионная стойкость:Machined parts maintain their integrity in harsh chemical or marine environments, reducing maintenance costs.
- Гибкость проектирования:The material’s ductility allows for complex geometries and tight tolerances when machined correctly, enabling innovative designs.
Applications of Machined C10100 Copper
C10100 copper is used in industries where purity, conductivity, and reliability are paramount. Below are key application areas.
Electronics and Electrical Engineering
Precision-machined C10100 components are found in high-frequency connectors, waveguide components, and coaxial cables. Its non-magnetic nature and consistent conductivity make it essential forsemiconductor manufacturing equipmentиcryogenic applications.
Medical and Scientific Instruments
In medical devices, C10100 copper is used for MRI coils,radiation shielding, ихирургических инструментовdue to its biocompatibility and ability to withstand sterilization processes. Scientific instruments likeparticle acceleratorsиspectrometersrely on its precise electrical properties.
Аэрокосмическая и оборонная промышленность
Aerospace applications include heat exchangers,waveguides, иelectrical contactsfor satellite systems and radar equipment. The material’s resistance to hydrogen embrittlement is critical inrocket engine componentsиfuel systems.
Industrial and Automotive
In industrial settings, C10100 copper is machined into bus bars,welding electrodes, иcooling platesfor power electronics. The automotive industry uses it inelectric vehicle (EV) battery connectorsиinverter componentswhere high current density is required.
Best Practices for C10100 Copper Machining
To achieve consistent, high-quality results, follow these best practices when machining C10100 copper.
Tool Selection and Geometry
Always use sharp, polished toolswith a positive rake angle (10-15 degrees) to reduce cutting forces. Carbide or polycrystalline diamond (PCD) tools are recommended for their wear resistance. Avoid tools with coatings that may react with copper, such as titanium nitride (TiN), which can increase friction.
Cutting Parameters
Optimize speeds and feeds to balance productivity and surface finish. Use higher cutting speeds(300-500 SFM) to reduce built-up edge formation, but monitor tool wear closely. Lower feed rates improve finish but may cause work hardening. For roughing, use heavier depths of cut to minimize tool deflection.
Coolant and Lubrication
Use high-pressure flood coolant(minimum 100 psi) ormist coolingwith a water-soluble oil. The coolant should have excellent lubricity to reduce friction and prevent chip welding. For tapping or threading, apply aheavy-duty cutting oilspecifically designed for non-ferrous metals.
Контроль стружки
C10100 copper produces long, stringy chips that can entangle tools and damage workpieces. Use chip breakerson inserts, implement peck drilling cycles, and installchip conveyorsилиvacuum systemsto remove chips efficiently. Avoid recutting chips, as they can cause surface defects.
Workholding and Fixturing
Due to the material’s softness, use soft jawsилиcustom fixtureswith even clamping pressure to avoid deformation. For thin-walled parts, consider usingvacuum chucksилиadhesive mountingto distribute forces uniformly. Minimize vibration by using rigid setups and dampening materials.
Surface Finish and Tolerance
To achieve a mirror-like finish (Ra 0.4 μm or better), use wiper insertsand perform a finish pass with a light cut (0.005-0.010 inches depth). Maintain tight tolerances by compensating for thermal expansion; allow parts to cool before final measurements. Useизмерения в процессе обработкиto monitor dimensions.
Common Challenges and Troubleshooting
Even with best practices, machinists may encounter issues. Below are common problems and solutions.
- Built-Up Edge (BUE): Increase cutting speed, use sharper tools, and apply high-pressure coolant. Consider PCD tooling for extreme cases.
- Poor Surface Finish:Check for tool wear, reduce feed rate, and ensure adequate lubrication. Use a finishing pass with a small depth of cut.
- Tool Wear:Switch to carbide or PCD tools, reduce speed slightly, and verify coolant concentration. Avoid intermittent cuts.
- Workpiece Deformation:Reduce clamping forces, use soft jaws, and support thin sections with backup material. Use lower cutting forces by optimizing geometry.
- Chip Clogging:Implement peck cycles, use chip breakers, and increase coolant pressure. Consider using a chip auger or air blast.
Заключение
C10100 copper machining requires a disciplined approach that balances the material’s exceptional properties with its machining challenges. By selecting the right tools, optimizing cutting parameters, and adhering to best practices for coolant, chip control, and workholding, manufacturers can produce high-precision components that leverage the full potential of oxygen-free copper. Whether for advanced electronics, medical devices, or aerospace systems, mastering C10100 copper machining is a valuable skill that delivers reliable, high-performance parts. As industries continue to demand greater efficiency and purity, the role of C10100 copper will only grow, making its machining expertise a critical asset in modern manufacturing.