Compreender o Desafio: Por Que o Titânio Grau 5 é Difícil de Maquinar
O Titânio Grau 5, também conhecido como Ti-6Al-4V, é o cavalo de batalha da família das ligas de titânio, representando quase metade de todo o titânio utilizado em todo o mundo. A sua excecional relação resistência-peso, a sua notável resistência à corrosão e a sua capacidade de suportar temperaturas elevadas tornam-no indispensável na aerospacial, em implantes médicos e em aplicações automóveis de alto desempenho. No entanto, são precisamente estas propriedades que o tornam tão desejável que também o tornam notoriamente difícil de maquinar. Dominar a sua maquinação exige uma compreensão profunda do seu comportamento e uma abordagem disciplinada.
Os principais desafios decorrem da sua ciência dos materiais. O Titânio Grau 5 tem uma baixa condutividade térmica, aproximadamente 1/6 da do aço. Isto significa que o calor gerado durante o corte não se dissipa através da apara ou da peça; em vez disso, concentra-se na aresta de corte e na face da ferramenta, provocando um desgaste rápido da ferramenta e potenciais danos térmicos na peça. Além disso, a sua elevada resistência a temperaturas elevadas significa que não amolece quando está quente, mantendo a sua tenacidade e desgastando continuamente a ferramenta. Por fim, a sua reatividade química pode fazer com que ele "solde" ou agarre no material da ferramenta de corte em altas temperaturas e pressões, levando ao acúmulo na aresta e subsequente lascamento ou falha catastrófica da ferramenta.
Princípios Fundamentais para a Usinagem Bem-Sucedida
Antes de selecionar uma única ferramenta, a usinagem bem-sucedida do Ti-6Al-4V é construída sobre princípios fundamentais inegociáveis. Ignorá-los levará a ferramentas quebradas, peças refugadas e custos excessivos.
A Rigidez é Fundamental
Qualquer flexão ou vibração na máquina-ferramenta, peça de trabalho, dispositivo de fixação ou suporte de ferramenta é o inimigo. A tenacidade do titânio explorará essa fraqueza, causando chatter, acabamento superficial ruim e falha acelerada da ferramenta. Use o suporte de ferramenta mais curto e robusto possível (preferencialmente pinças shrink-fit ou hidráulicas), garanta que a fixação da peça seja absolutamente segura e priorize a estabilidade da máquina em vez da velocidade bruta do fuso.
Mantenha o Avanço Constante
Diferentemente de materiais mais tolerantes, a usinagem de titânio exige uma carga de cavaco consistente e ininterrupta. Pausas ou taxas de avanço reduzidas são catastróficas. Elas permitem que a ferramenta esfregue em vez de cortar, gerando calor excessivo e endurecimento por deformação da superfície, o que torna as passadas subsequentes ainda mais difíceis. Use trajetórias de ferramenta projetadas para engajamento constante, como desbaste trocoidal ou adaptativo, para manter um avanço constante e evitar o acúmulo térmico.
Inunde com o Refrigerante Correto
A aplicação eficaz de refrigerante não é opcional; é um sistema crítico de gerenciamento de calor. Use refrigerante de inundação de alta pressão direcionado precisamente à aresta de corte para evacuar cavacos e remover o calor. Para operações de cavidades profundas ou perfuração, o refrigerante através da ferramenta é altamente recomendado. Óleos emulsionáveis ou refrigerantes sintéticos especializados formulados para titânio são preferidos por sua lubricidade e capacidade de resistir à reatividade da liga.
Seleção de Ferramentas: Geometria, Material e Revestimento
Escolher a ferramenta de corte correta é onde a teoria encontra a prática. A escolha errada falhará rapidamente, enquanto a correta pode tornar o processo previsível e produtivo.
Geometria Ideal da Ferramenta
A geometria da ferramenta deve ser um compromisso entre a nitidez para o cisalhamento e a resistência para a durabilidade.
- Ângulos de ataque positivos: Use geometrias de ataque positivas para reduzir as forças de corte, a geração de calor e o consumo de energia. Isso ajuda a formar um cisalhamento mais limpo e a direcionar os cavacos para longe.
- Arestas afiadas e retificadas: Uma aresta afiada é essencial para um corte limpo, mas um leve fio (ou preparação de aresta) é fundamental para evitar a micro-lascagem. Uma aresta demasiadamente afiada fraturará imediatamente sob a tensão do corte do titânio.
- Área de contato reduzida: As ferramentas devem ter canais polidos e ângulos de folga para minimizar a área de superfície em contato com a peça de trabalho, reduzindo assim o atrito e o calor.
- Núcleo robusto: As fresas de topo precisam de um diâmetro de núcleo forte para resistir à deflexão e à quebra sob altas cargas de corte.
Materiais e Revestimentos para Ferramentas de Corte
O aço rápido (HSS) não revestido não é adequado. As principais opções são:
- Metal duro maciço: A escolha padrão para fresas de topo e brocas. Os graus de metal duro submicrogrão premium oferecem a melhor combinação de dureza e tenacidade necessária para suportar os choques e o calor da usinagem de titânio.
- Revestimentos PVD: Revestimentos por Deposição Física de Vapor, como AlTiN (Nitreto de Alumínio e Titânio) ou TiAlN, são excelentes. Eles fornecem uma barreira dura e termicamente isolante que protege o substrato de metal duro. Revestimentos PVD mais recentes, multicamadas ou nanocompósitos, oferecem desempenho ainda melhor.
- Diamante Policristalino (PCD): For high-volume, finishing operations where exceptional tool life and surface finish are required, PCD is unmatched. However, its cost and brittleness make it a specialized solution.
Avoid CVD (Chemical Vapor Deposition) coatings, as they tend to be thicker and can create a brittle edge prone to chipping under the intermittent cuts common in titanium machining.
Machining Parameters and Best Practices by Operation
Applying the correct speeds and feeds is the final step in the mastery equation. Conservative starting points are essential, with adjustments made based on tool performance, machine capability, and part configuration.
Turning Titanium Grade 5
For turning, use a strong, positive geometry insert with a sharp edge and a generous chip breaker. Maintain a constant feed and avoid letting the tool dwell at the centerline. Use lead angles greater than 15 degrees to thin the chip and direct heat into the chip rather than the part. Starting parameters:
- Velocidade (SFM): 60 - 150 SFM for roughing, up to 200 SFM for finishing with sharp, coated carbide.
- Feed (IPR): 0.005 - 0.015 inches per revolution.
- Profundidade de corte: Be aggressive with depth of cut (0.050" - 0.150") to get beneath any work-hardened surface and ensure the cut is in the softer base material.
Milling Titanium Grade 5
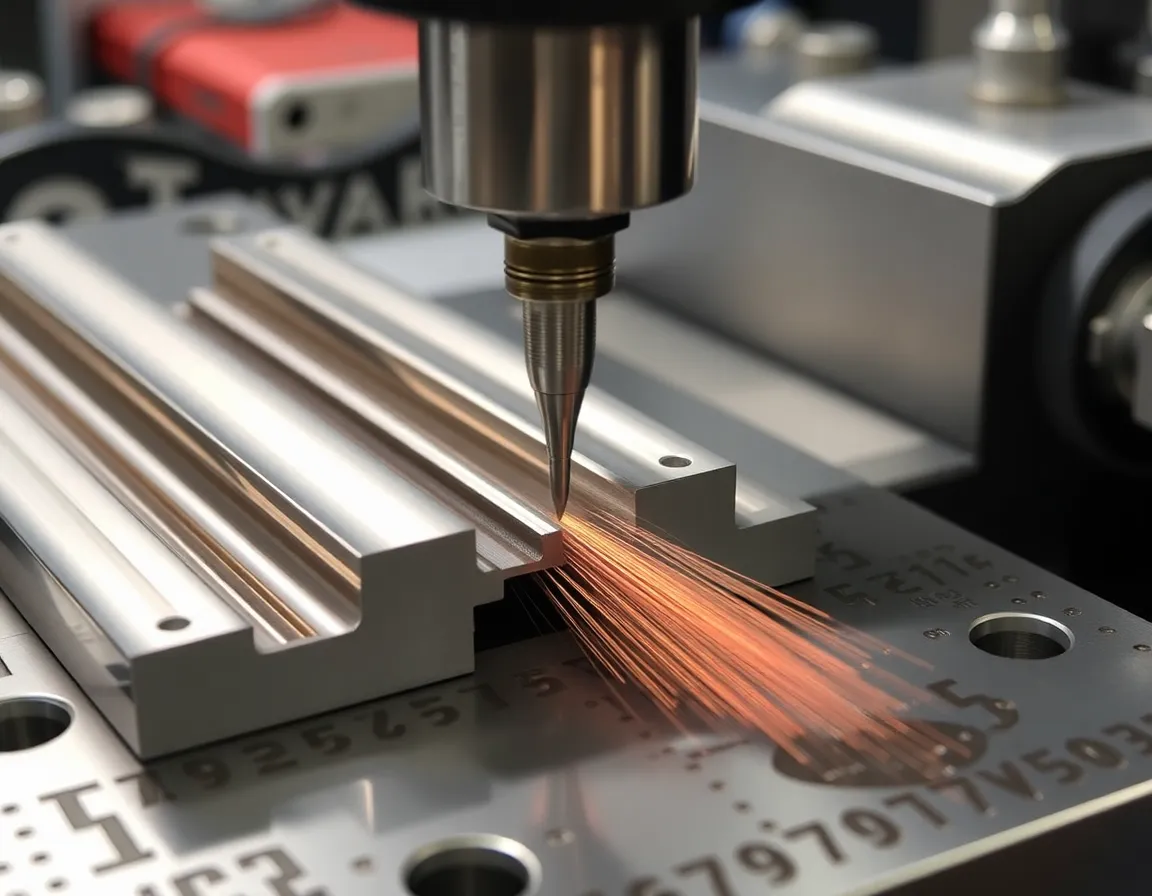
Milling is the most common and challenging operation. Use variable-pitch end mills to disrupt harmonic chatter. Engage adaptive clearing toolpaths to maintain constant tool engagement and radial depth of cut. Key parameters:
- Speed (RPM): Calculate from a conservative SFM of 100 - 250.
- Feed (IPT): 0.001 - 0.004 inches per tooth is a typical range.
- Radial Depth of Cut (Stepover): For roughing, keep this low (5-10% of tool diameter) to control cutting forces and heat.
- Axial Depth of Cut: Can be more aggressive, up to 1x diameter for stable tools, as it utilizes the full flute length for heat dissipation.
Perfuração e Roscamento
These are high-risk operations. Always use short, rigid drills with a parabolic or high-performance flute design for chip evacuation. Through-tool coolant is nearly mandatory for holes deeper than 2x diameter. For tapping, use a thread form with a reduced tap drill size to minimize engagement, and select a premium Ti-specific tap coating. Consider thread milling for critical threads, as it offers better control, chip evacuation, and tool life.
Conclusion: A Symphony of Discipline and Technology
Mastering Titanium Grade 5 machining is not about a single magic tool or a revolutionary speed setting. It is a holistic discipline that integrates machine rigidity, strategic toolpath programming, aggressive coolant management, and the precise selection of tool geometry and coating. By respecting the material's unique challenges—its poor thermal conductivity, high strength, and chemical reactivity—and countering them with rigidity, sharp positive tools, constant feed, and flood cooling, machinists can transform Ti-6Al-4V from a daunting material into a predictable and profitable one. The reward for this mastery is the ability to produce components that define the cutting edge of aerospace, medicine, and engineering, where performance is non-negotiable and failure is not an option.