Entendendo o Aço Ferramenta D2: O Cavalo de Batalha de "Têmpera ao Ar"
No mundo da metalurgia e da fabricação de ferramentas, poucos materiais inspiram tanto respeito e cautela quanto o aço ferramenta D2. Renomado por sua excepcional resistência ao desgaste e alta resistência à compressão, o D2 é um item essencial para aplicações exigentes. No entanto, suas próprias propriedades que o tornam uma superestrela em serviço também apresentam desafios significativos na oficina de usinagem. Dominar a usinagem do aço D2 não é apenas uma habilidade; é uma disciplina sutil que separa os usinadores proficientes dos verdadeiros artesãos. Este guia abrangente explora a natureza do aço D2 e fornece dicas práticas para usiná-lo com sucesso.
O D2 é um aço ferramenta para trabalho a frio de alto carbono e alto cromo. Ele se enquadra na classificação de "têmpera ao ar", o que significa que atinge sua dureza total por meio de um processo de tratamento térmico que envolve resfriamento ao ar em vez de têmpera em óleo ou água. Sua composição tipicamente inclui cerca de 1,5% de carbono e 12% de cromo, o que leva à formação de numerosos carbonetos de cromo duros e resistentes ao desgaste. Esses carbonetos são a fonte da lendária durabilidade do D2, mas também atuam como partículas abrasivas durante a usinagem, desgastando rapidamente as ferramentas de corte. Em seu estado recozido, o D2 é relativamente usinável, mas após o tratamento térmico até sua dureza total de 58-62 HRC, torna-se extremamente difícil de usinar, frequentemente exigindo processos de retificação ou EDM.
Essenciais Pré-Usinagem: Configuração e Estratégia
O sucesso com o D2 começa muito antes de o primeiro cavaco ser formado. Uma abordagem meticulosa de planejamento e configuração é indispensável.
Estado do Material: Recozido vs. Endurecido
A grande maioria das operações de usinagem em D2 é realizada em seu estado recozido (tipicamente 18-22 HRC). O objetivo é remover o grosso do material de forma eficiente e deixar apenas uma pequena quantidade para acabamento após o tratamento térmico. Tentar usinagem pesada em D2 totalmente endurecido é uma receita para destruição da ferramenta e acabamentos superficiais ruins. Sempre projete seu processo para fazer o máximo de trabalho possível enquanto o material está macio, levando em conta a distorção previsível que ocorre durante o tratamento térmico.
Fixação da peça e rigidez
A usinagem do D2 exige uma configuração absolutamente rígida. Qualquer vibração ou chatter irá instantaneamente lascar ou quebrar as ferramentas de corte, especialmente dada a tendência do material ao endurecimento por trabalho. Use a fixação mais robusta disponível—de preferência uma morsa montada diretamente na mesa da máquina ou dispositivos dedicados. Garanta que a peça esteja totalmente apoiada para evitar deflexão. A rigidez é sua principal defesa contra a falha da ferramenta.
Trajetória da ferramenta e profundidade de corte
Trajetórias de ferramenta conservadoras e consistentes são fundamentais. Evite cortes leves, de "arranhar", que atritam em vez de cisalhar, pois isso endurecerá por trabalho a superfície do D2, tornando as passagens subsequentes ainda mais difíceis. Engate a ferramenta com uma profundidade de corte positiva e deliberada que garanta que o corte seja feito abaixo de qualquer camada endurecida por trabalho de operações anteriores. A fresagem concordante (fresagem descendente) é geralmente preferida para o D2, pois reduz a geração de calor e proporciona um cisalhamento mais limpo.
Seleção da ferramenta de corte e parâmetros de usinagem
Este é o cerne do domínio da usinagem do aço D2. A escolha errada da ferramenta levará à frustração e ao fracasso.
Material e geometria da ferramenta
Para o D2 recozido, ferramentas premium de aço rápido com cobalto (M42) (HSS-E) podem ser eficazes, especialmente para furação, roscamento e algumas operações de fresagem. No entanto, para desempenho e produtividade ideais, o metal duro é o rei indiscutível.
- Classe de metal duro: Use uma classe de metal duro tenaz, de micro-grão ou sub-micro-grão, projetada para materiais duros ou de difícil usinagem. Classes com alta resistência ao choque térmico são benéficas.
- Revestimento: Revestimentos por Deposição Física de Vapor (PVD) como TiAlN (AlTiN) ou TiCN são excelentes escolhas. Eles fornecem uma barreira dura e resistente ao calor que reduz o desgaste de cratera e permite temperaturas operacionais mais altas.
- Geometria: Selecione ferramentas com ângulo de saída positivo para reduzir as forças de corte e o calor. Arestas afiadas e polidas são cruciais. Para fresas de topo, projetos de hélice e passo variáveis são altamente eficazes para amortecer vibrações e prevenir chatter.
Speed, Feed, and Coolant Strategy
Running the correct parameters is critical to managing heat and tool wear.
- Velocidade (SFM): Use moderate surface speeds. For annealed D2 with carbide tools, start in the range of 150-300 SFM. Adjust based on tool wear and machine capability. Running too fast generates excessive heat, softening the carbide and accelerating wear.
- Taxa de Avanço: Maintain an adequate chip load. Do not underfeed. A healthy, consistent chip carries heat away from the cut. Too light a feed causes rubbing and work hardening.
- Coolant/ Lubrication: This is a debated topic. A high-quality, concentrated flood coolant is generally recommended to control heat, flush away chips, and prevent work hardening. However, for some operations like finishing with carbide, a generous air blast with a mist of lubricant can be effective, as it avoids the thermal shock of coolant on a very hot tool, which can cause micro-fractures in the carbide.
Specific Machining Operations: Drilling, Tapping, and Milling
Drilling D2 Steel
Use rigid, short-length carbide drills or cobalt HSS drills. Ensure perfect perpendicularity to avoid walking and breakage. Peck drilling is essential to break chips and clear the flutes. For larger holes, consider using a pilot drill. A consistent, moderate feed pressure is vital.
Tapping D2 Steel
Tapping can be particularly challenging. Use premium, spiral-point (for through holes) or spiral-flute (for blind holes) taps made of cobalt HSS or powder metal. Ensure the hole is sized correctly at the upper limit of the specification. Use a tapping fluid with high lubricity. For production environments, thread milling with a solid carbide thread mill is a far superior and safer alternative, offering better chip control and tool life.
Milling D2 Steel
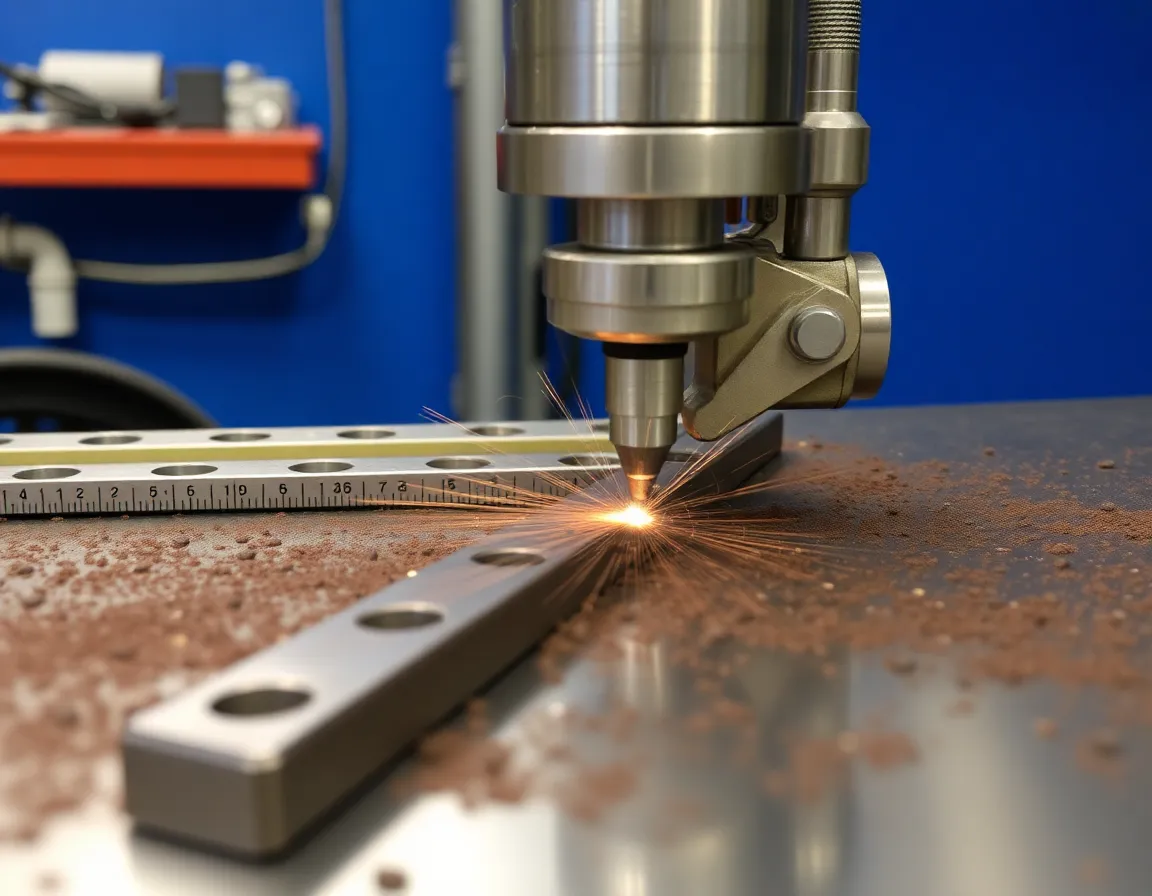
As discussed, rigidity is paramount. Use the largest diameter, shortest flute length end mill possible for the job. For roughing, consider tools with a corner radius (bull nose) to strengthen the cutting edge. For finishing, sharp, fine-grained carbide end mills with a good coating will yield the best surface finish. Always use a toolpath that maintains constant tool engagement to avoid shock loading.
Post-Machining and Heat Treatment Considerations
The journey with D2 doesn't end at the machine. Proper handling after machining ensures the final product meets specifications.
After roughing and semi-finishing in the annealed state, components are sent for heat treatment. It is crucial to leave a uniform stock allowance for finishing—typically 0.010" to 0.020" per side for grinding after hardening. This removes the decarburized layer and any distortion from the heat treat process. Stress relieving the material after heavy roughing operations, before final semi-finishing, can help minimize movement during the final hardening.
Once hardened (58-62 HRC), further machining is limited. Grinding is the primary method for achieving final dimensions and surface finish on hardened D2. Use appropriate grinding wheels (like aluminum oxide or CBN) and techniques to avoid generating excessive heat, which can cause micro-cracks or soften the material. Electrical Discharge Machining (EDM) is also a highly effective and precise method for working with fully hardened D2.
Conclusion: Patience and Precision Pay Off
Mastering D2 tool steel machining is a testament to a machinist's skill and understanding of material science. It demands respect, careful planning, and disciplined execution. The key takeaways are: machine primarily in the annealed state, prioritize absolute rigidity, select premium carbide tools with appropriate geometry, run conservative but deliberate speeds and feeds, and always plan for the heat treatment process. By adhering to these principles, you can harness the formidable properties of D2 steel—its exceptional wear resistance, ability to hold a sharp edge, and durability under pressure—to create tools, molds, and components that perform reliably in the most demanding applications. The challenge of machining D2 is significant, but the rewards in terms of part performance and professional satisfaction are unparalleled.