
A distância entre centros da carcaça da caixa de engrenagens é estabelecida pela relação entre os eixos de rotação das engrenagens que se engrenam, e os furos de rolamento da carcaça ajudam a localizar esses eixos. A geometria correta dos dentes não pode compensar uma carcaça que posiciona os eixos muito próximos, muito afastados ou fora de paralelismo. Para tornar o engrenamento repetível, defina os eixos funcionais dos furos a partir de um esquema de datums estável, preserve sua relação ao longo da usinagem e da montagem, e inspecione a carcaça na condição que representa seu uso. A distância e o alinhamento aceitáveis vêm do projeto da engrenagem e dos requisitos de montagem; eles não devem ser estimados a partir de uma tolerância de usinagem genérica.
Comece pelo par de engrenagens, não apenas pela carcaça
O projetista da engrenagem estabelece a geometria operacional necessária a partir da forma de dente selecionada, do módulo ou passo diametral, do número de dentes, das modificações de perfil, da carga, do objetivo de folga e das condições de operação. O desenho da carcaça então traduz essa intenção de projeto em localizações para eixos, rolamentos, ombros e interfaces de montagem. Uma dimensão de furo a furo só é útil quando identifica quais eixos de furo importam e como a medição se relaciona com o par de engrenagens montado.
Não use a distância entre centros nominal como substituto de uma especificação completa de engrenagem. A deflexão do eixo, a folga interna dos rolamentos, os ajustes, a dilatação térmica e o suporte da carcaça podem afetar o engrenamento em operação. Esses são dados de sistema para o projetista. O desenho de usinagem deve controlar as características da carcaça necessárias para concretizar o projeto, sem implicar que a usinagem por si só valida o desempenho da engrenagem.
Faça dos eixos dos rolamentos a espinha dorsal de localização
Escolha datums que reflitam como a carcaça se localiza na montagem da caixa de engrenagens. Uma face de montagem pode estabelecer o plano axial; um furo de rolamento ou um conjunto de furos coaxiais pode estabelecer um eixo; um pino, face lateral ou outra característica pode controlar o posicionamento angular. O esquema exato depende da carcaça e da montagem. Superfícies externas convenientes não devem se tornar referências primárias se não localizarem os rolamentos ou fecharem a carcaça em serviço.
Para assentos de rolamento separados, defina diretamente a relação entre os eixos. Isso pode envolver distância entre centros, paralelismo, orientação em relação ao datum de montagem e a posição de cada furo. Evite uma cadeia de dimensões não relacionadas cuja variação acumulada obscureça a relação permitida. Coordene os controles geométricos com os requisitos da engrenagem e dos rolamentos. Para uma verificação da distância entre centros da carcaça da caixa de engrenagens, avalie os eixos definidos dos furos de rolamento em relação aos datums funcionais e controle o paralelismo separadamente.
O site usinagem de peças de transmissão a página descreve o escopo de componentes relacionados. Este artigo aborda a transferência de geometria, não o cálculo de projeto de engrenagem nem um resultado de engrenamento garantido.
Evite que carcaças bipartidas alterem a relação
Uma carcaça bipartida acrescenta uma interface que pode afetar a posição dos furos e o alinhamento dos eixos. Se os furos de rolamento forem acabados com as metades unidas, os fixadores especificados, os pinos, as faces de junta, a sequência de aperto e a condição de fixação passam a fazer parte da definição da medição. Uma meia-carcaça no estado livre pode não representar a geometria após a montagem. Declare se a inspeção é realizada em um componente ou em uma montagem aparafusada, e defina a ferragem e a condição quando elas afetarem a aceitação.
Rebarbas na face de junta, detritos, aperto irregular ou suporte inconsistente podem fazer um conjunto de furos parecer desalinhado — ou ocultar uma incompatibilidade real. A usinagem e a inspeção devem preservar a mesma lógica de localização. Se a interface for restabelecida entre setups, recupere o datum funcional em vez de confiar em uma face bruta de fundição ou em uma borda não verificada.
Separe a distância entre centros do paralelismo
Dois eixos de veio podem ter o espaçamento correto numa secção transversal e ainda assim divergir ou ficar enviesados ao longo do seu comprimento. Inversamente, podem ser paralelos mas desfasados em relação à distância entre centros pretendida. Esclareça qual característica controla a separação, qual controla a orientação e onde a relação é avaliada. Uma única leitura junto a uma extremidade não estabelece a relação completa para uma carcaça longa.
| Pergunta de controle | O que protege | O que deve ser definido |
|---|---|---|
| Os eixos estão no espaçamento projetado? | Geometria nominal de engrenamento | Referências de eixo, secção de medição e base de tolerância |
| Os eixos estão paralelos e corretamente orientados? | Engrenamento consistente ao longo da largura da face | Esquema de datums, comprimento de avaliação e condição de montagem |
| Os ajustes dos rolamentos deslocam o veio? | Geometria instalada em vez de geometria do caso nu | Tipo de rolamento, intenção de ajuste, folga e pressupostos de montagem |
| A junta fecha de forma repetível? | Alinhamento da carcaça após manutenção ou montagem | Fixadores, pinos de localização, faces de contacto e estado de aperto |
This table is a drawing-review aid; it assigns no universal values. The gear designer allocates limits from the actual gear, bearing and load system.
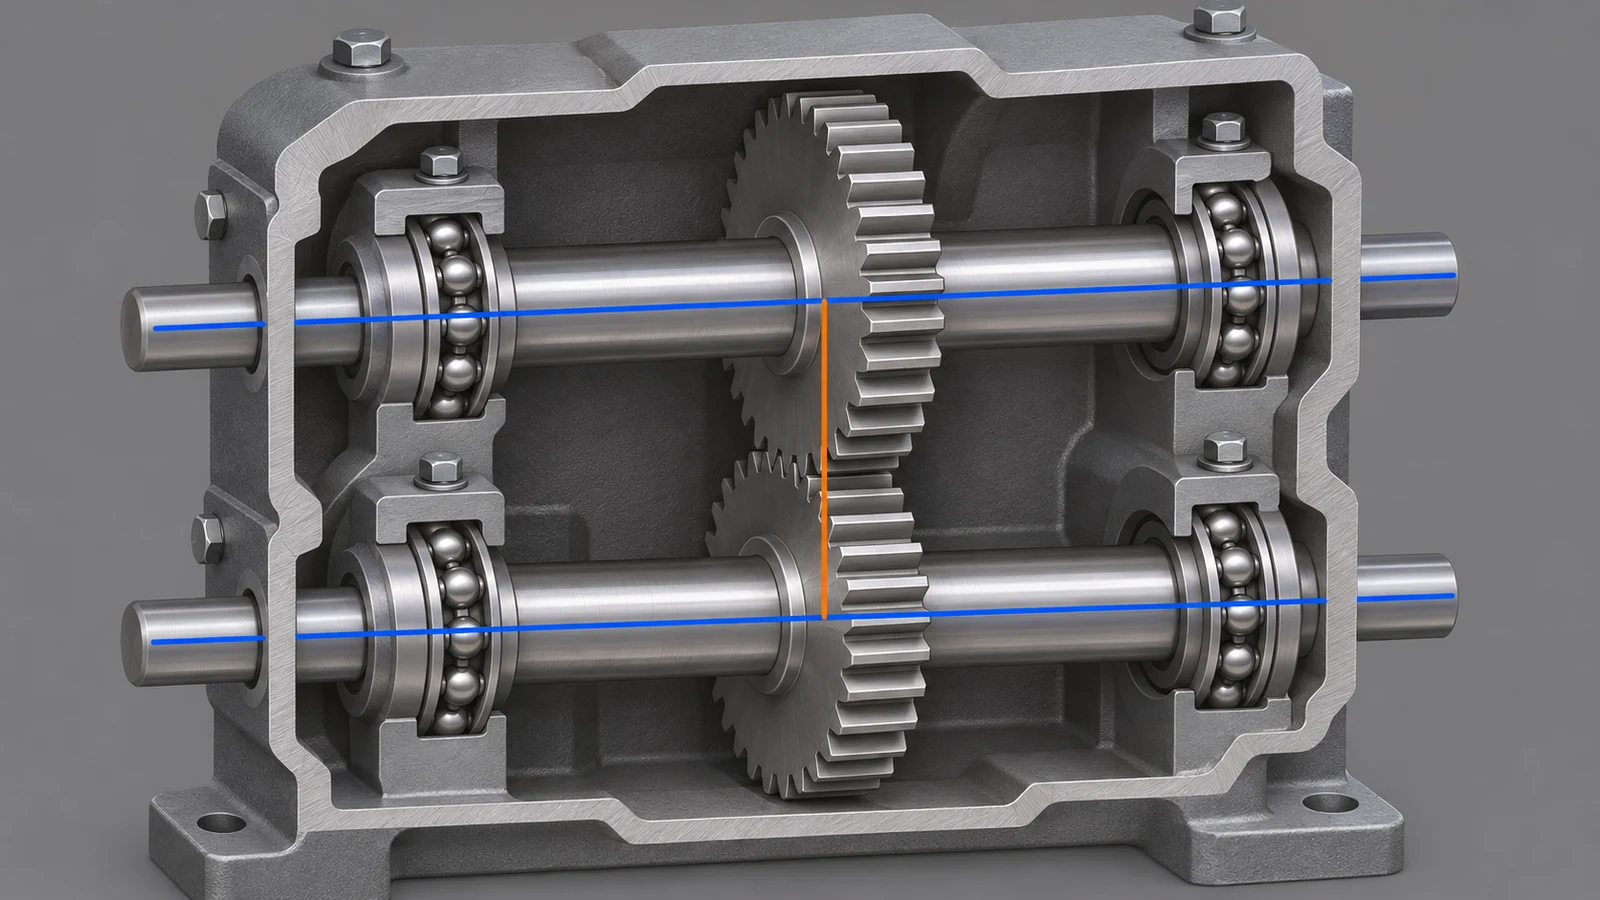
Inspecione a relação montada
Inspection equipment and setup should access bore axes from the datums used to define them. Depending on size and geometry, a coordinate measurement method, qualified fixture or suitable functional gage may be considered. The report should identify the alignment reference, measured features, assembly state and relevant environment so results can be compared across suppliers and service events.
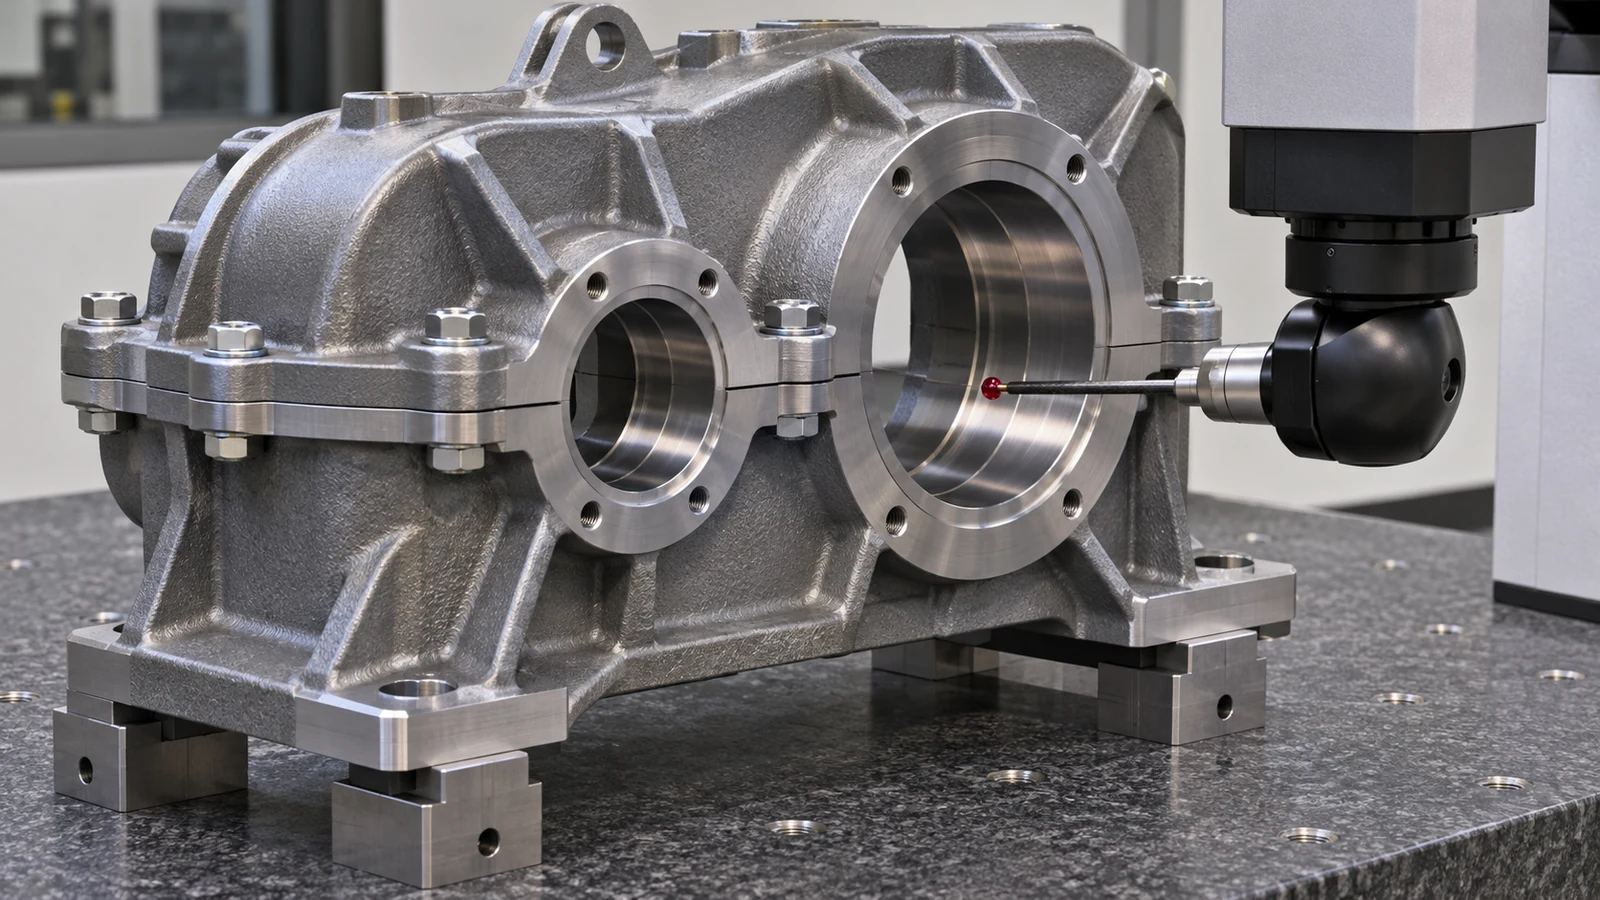
A contact-pattern check or backlash measurement can provide assembly evidence, but it does not replace verification of specified housing geometry. It also reflects gears, bearings, shafts, lubrication and assembly condition together. When a mesh symptom appears, separate these contributors before changing bore locations; moving the housing dimension without identifying the cause can shift the error elsewhere.
For prismatic housings, the site’s capacidade de fresamento CNC page provides general process context. The final route and inspection plan depend on the component drawing.
Emita um desenho de carcaça verificável
A useful release identifies gear pair and revision, bearing-seat axes, functional datums, center-distance and orientation controls, bore fits, split-line condition, fastener and dowel assumptions, inspection state and required records. It also states which features are finished in a common setup and which relationships are verified after assembly. If a cast blank is supplied, establish how it is located and what stock or datum features are available rather than assuming raw surfaces are controlled.
Before production, resolve whether acceptance is based on a bare housing, clamped case, installed bearings or completed gearbox. This prevents nominally identical measurements from describing different states. The drawing remains the authority for limits; the inspection method demonstrates whether those limits have been met. A final gearbox housing center distance review should confirm that the callout, assembly condition and inspection method all refer to the same functional axis relationship.