
競争の激しい現代の製造業では、工作機械上での1秒、そして1オンスの金属スクラップが直接的に収益に影響します。切削工具技術やCAMプログラミングに多くの注目が集まる一方で、最も効果的なコスト削減策の一つが、現場でひっそりと存在しています。それは組立治具です。品質を犠牲にすることなく利益率を高めたいと考える製造業者にとって、その役割を理解することは不可欠です。 組立治具の機械加工 これらの専用作業保持装置は単なる付属品ではなく、業務を効率化し、労働集約度を下げ、生産実行全体にわたる再現性を確保する戦略的資産です。.
本記事では、組立治具の仕組みを探り、加工コストを削減する5つの具体的な方法を詳述し、混沌としたワークフローを予測可能で収益性の高いプロセスへと変革する方法を紹介します。.
組立治具加工の理解
コスト削減のメリットを詳しく見る前に、組立治具加工とは何かを定義することが重要です。製造の文脈において、治具とは、製造作業中にワークピースを確実に位置決めし支持するために使用される作業保持装置または支持装置です。工具を案内するジグとは異なり、治具は主に機械または組立ステーションに対して部品を固定位置に保持します。.
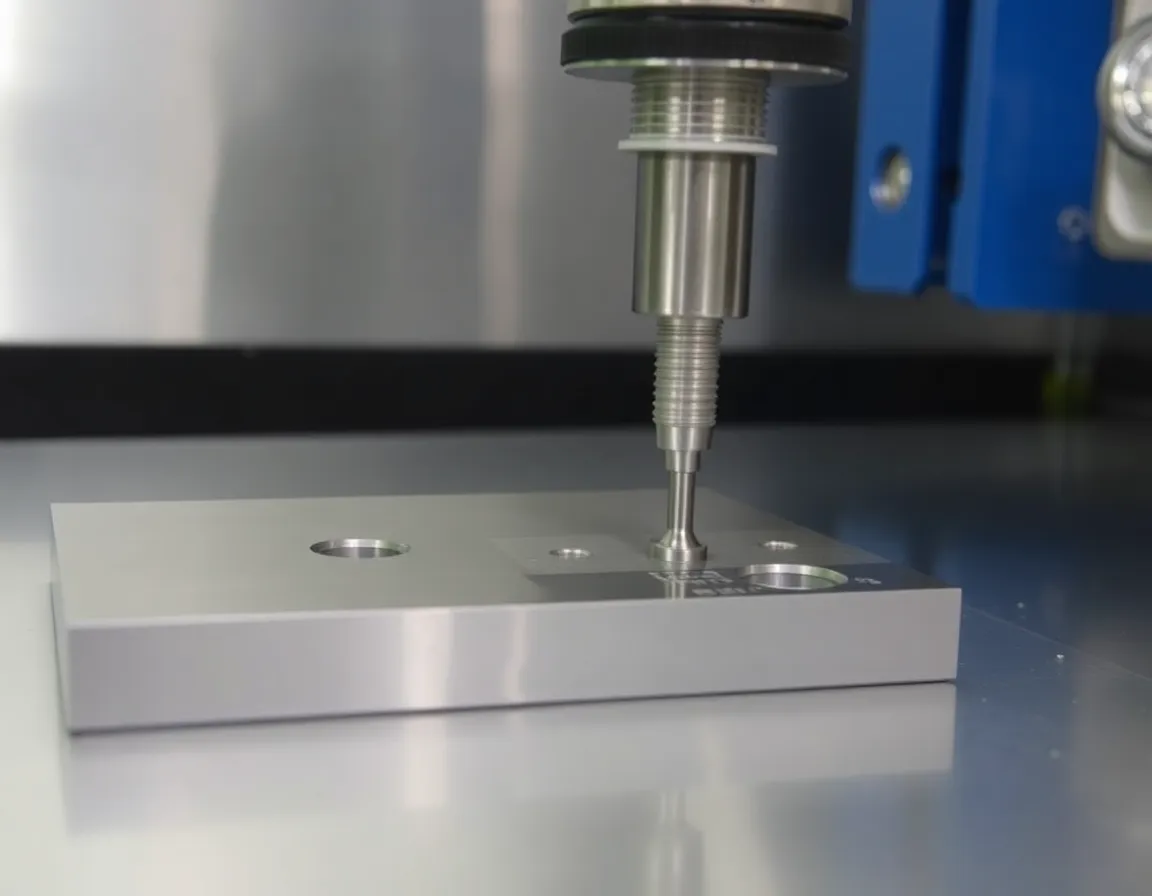
組立治具加工 組立プロセス専用に設計・製作・統合されたこれらの精密デバイスを指します。これは、溶接のために2つの部品を固定する単純なクランプから、ロボット組立のために部品を位置決めする複雑な多軸油圧治具まで多岐にわたります。これらの治具は多くの場合、高級アルミニウムや鋼から厳しい公差で機械加工され、部品を装着した際に毎回完璧に位置合わせされることを保証します。.
これらの治具を活用する目的は、ばらつきを排除することです。部品を所定の位置に固定することで、手動での測定、調整、そして「目視確認」の必要性がなくなります。これにより自動化と高精度作業の基盤が築かれ、そこでコスト削減が実現し始めます。.
1. 段取り時間とサイクルタイムの大幅な短縮
機械加工において時間はコストであり、段取り時間はしばしば生産性を最も損なう要因です。専用治具のない従来の組立プロセスでは、作業者は部品の測定、位置合わせ、クランプに多大な時間を費やします。この手作業は遅いだけでなく、一貫性もありません。.
装着プロセスの標準化
組立治具は推測の余地を排除します。部品の形状に合わせて治具を機械加工することで、装着は単純な「置いて固定する」作業になります。この標準化により、ワークピースを固定するのに必要な時間が大幅に短縮されます。.
- クイックチェンジ機能: 現代の治具は多くの場合、クイックリリースクランプや空圧システムを採用しており、作業者は数分ではなく数秒で部品を交換できます。.
- 罫書きと測定の排除: 作業者はもはや部品の位置決めのために罫書き線を引いたり、ノギスを使ったりする必要がありません。位置は治具が決定します。.
- 機械のアイドル時間の削減: CNC機械加工環境では、治具により「無人運転」製造やパレットチェンジャーが可能になり、主軸が別の部品を切削している間に機械の外で部品を装着できます。.
各サイクルで数分を削減することで、1年間の生産における累積効果は甚大です。10,000個のロットで1個あたりわずか2分を節約する治具は、300時間以上の労務時間と機械時間を節約します。.
2. スクラップと手直し率の最小化
スクラップは収益性の敵です。不適切なクランプや位置ずれにより部品が誤って機械加工された場合、完全に廃棄するか、コストのかかる手直しに回さなければなりません。組立治具は、幾何学的精度を保証することで品質管理において極めて重要な役割を果たします。.
再現可能な公差の確保
組立において、2つの部品が完全に位置合わせされていない場合、その結果生じる接合部は弱くなったり、最終製品が検査に不合格となる可能性があります。厳しい公差で加工された治具は、すべての部品が正確に同じ位置に保持されることを保証します。.
例えば、溶接用治具では、適切なクランプにより熱による歪みを防ぎます。部品を剛性的に保持することで、治具は金属が冷却される間も溶接継手が位置合わせされたままであることを保証します。これにより、追加のコストセンターとなる溶接後の機械加工や矯正の必要性がなくなります。.
さらに、治具は部品を損傷から保護します。不適切なクランプは、薄肉部品を押しつぶしたり、表面仕上げを傷つけたりする可能性があります。適切に設計された治具はクランプ圧力を均等に分散し、部品の完全性を維持します。このエラー率の低減は、単位当たりのコスト削減に直結します。.
3. 低コスト労働力の活用を可能にする
熟練した機械工や組立工は高い賃金を要求します。しかし、プロセスが熟練作業者の「技」に依存して部品を手動で位置合わせする場合、製造業者は1台ごとにその技能に対して割増料金を支払っていることになります。.
作業の脱技能化
組立治具はプロセスを効果的に「脱技能化」します。作業者の判断に頼るのではなく、治具に知能を組み込むことで、製造業者は経験の浅い労働者を投入・取出しに活用できます。.
- フールプルーフ化: 優れた治具は、ミス防止(ポカヨケ)機能を備えて設計されています。これにより、部品が誤って装着されることを物理的に防ぎます。.
- トレーニング時間の短縮: 新入社員は数分で治具の使用方法を訓練できます。複雑な組立品の位置合わせ方法を理解するのに何年もの経験は必要ありません。.
- 価値への集中: 熟練作業者は、反復的な手動位置合わせに縛られるのではなく、プログラミング、品質検査、治具設計など、より複雑な業務に再配置できます。.
この転換により、工場は高度に熟練した技術者の人件費を増やすことなく、生産を拡大できます。.
4. 自動化とロボティクスの促進
自動化への移行は大規模な設備投資ですが、長期的な加工コストを削減する最も効果的な方法の一つです。しかし、適切なインターフェースがなければロボットは目が見えないのと同じです。組立治具は、素材部品と自動化機械をつなぐ重要なリンクです。.
一貫性の基盤
ロボットが機能するには絶対的な一貫性が必要です。部品が数千分の1インチというわずかなばらつきで治具に配置された場合でも、ロボットアームはそれを掴み損ねたり正しく配置できなかったりして、衝突や停止を引き起こす可能性があります。.
組立治具の加工は、ロボットハンドリングに必要な精密な位置決めポイントを提供します。空圧式または油圧式のクランプを統合することで、治具は機械の制御システムと通信できます。ロボットがシーケンスを開始する前に、治具は部品が装着されクランプされていることを確認します。.
この信頼性により、以下が可能になります:
- 無人製造: 人的介入なしで夜間の生産を実行します。.
- 高いスループット: ロボットは人間より速く動くことができ、疲れることもありませんが、それはワーク保持が剛性かつ再現性のある場合に限ります。.
- 一貫した品質: 自動組立と精密治具の組み合わせにより、人的疲労によるエラーが排除され、1,000個目の部品が最初の部品と同じ品質であることが保証されます。.
5. 工具寿命の延長とメンテナンスの削減
組立治具の利点は組立ステーションにとどまらず、加工セルにも及びます。適切に加工された治具が提供する剛性は、切削工具の寿命と機械のメンテナンスに直接影響します。.
振動減衰
部品が緩くクランプされていると、加工中に振動します。このびびりは切削工具にとって有害で、微小欠けや早期摩耗を引き起こします。また、表面粗さも悪化させます。堅牢な組立治具はヒートシンクおよび剛性サポートとして機能し、振動を減衰させます。.
びびりを排除することで、工具は長持ちし、機械の主軸にかかるストレスも軽減されます。これにより工具交換の頻度と消耗品コストが削減されます。さらに、治具の精度により、位置ずれを補償するために工作機械が余分に負荷をかける必要がなくなり、ボールねじや案内面の摩耗が低減されます。.
治具設計と実装のベストプラクティス
これらのコスト削減を実現するには、治具自体が正しく設計され、加工されなければなりません。設計が不十分な治具は、解決策ではなくボトルネックになり得ます。.
アクセシビリティを考慮した設計
治具は、工作機械や組立作業者が作業領域に明確にアクセスできるようにしなければなりません。治具が溶接トーチやドリルビットの経路を妨げる場合、それは失敗です。設計では、工具のクリアランスと切りくず排出を優先すべきです。.
材料の選定
治具に適した材料の選択は極めて重要です。アルミニウムは、その被削性と軽量性からしばしば使用され、作業者が扱いやすくなっています。しかし、大量生産や重負荷加工では、剛性と耐久性のために鋼や鋳鉄が必要になる場合があります。治具材料のコストは、要求される寿命と比較検討しなければなりません。.
メンテナンスと校正
治具は精密工具であり、メンテナンスが必要です。位置決めピンは摩耗し、クランプは張力を失います。計画的なメンテナンススケジュールにより、治具が長期にわたって精度を保つことができます。公差のドリフトを防ぐため、治具の定期検査は品質マネジメントシステムの一部であるべきです。.
結論
利益率が常に圧迫されている業界において、, 組立治具の機械加工 はコスト削減のための高いレバレッジ機会を表します。精密なワーク保持に投資することで、製造業者は段取り時間を大幅に短縮し、スクラップを排除し、人件費を削減し、自動化を可能にし、切削工具の寿命を延ばすことができます。.
治具の設計と加工には初期投資が必要ですが、投資収益率(ROI)は通常、非常に短い生産期間内に実現されます。混沌とした手作業プロセスから合理化された収益性の高い製造へ移行しようとするあらゆる工場にとって、組立治具は単なるツールではなく、競争上の優位性なのです。.