Introduzione: Il ruolo critico dei pannelli frontali in alluminio lavorato
Nel mondo dell'ingegneria di precisione e della produzione, l'umile piastra frontale è un componente fondamentale, che funge da interfaccia, superficie di montaggio e spesso da fronte estetico per innumerevoli dispositivi e sistemi. Quando realizzati in alluminio e sottoposti a lavorazione meccanica ad alta precisione, questi componenti si trasformano da semplici piastre in parti sofisticate e ad alte prestazioni. Lavorazione meccanica di precisione per piastre frontali in alluminio è il processo specializzato che garantisce che questi pannelli soddisfino standard rigorosi in termini di planarità, accuratezza dimensionale, finitura superficiale e integrità delle caratteristiche. Dai pannelli di controllo aerospaziali ai dispositivi di imaging medicale avanzati, la qualità di una piastra frontale in alluminio lavorata meccanicamente influisce direttamente sulla funzionalità, sull'affidabilità e sull'aspetto professionale del prodotto finale.
I fondamenti della lavorazione meccanica delle piastre frontali in alluminio
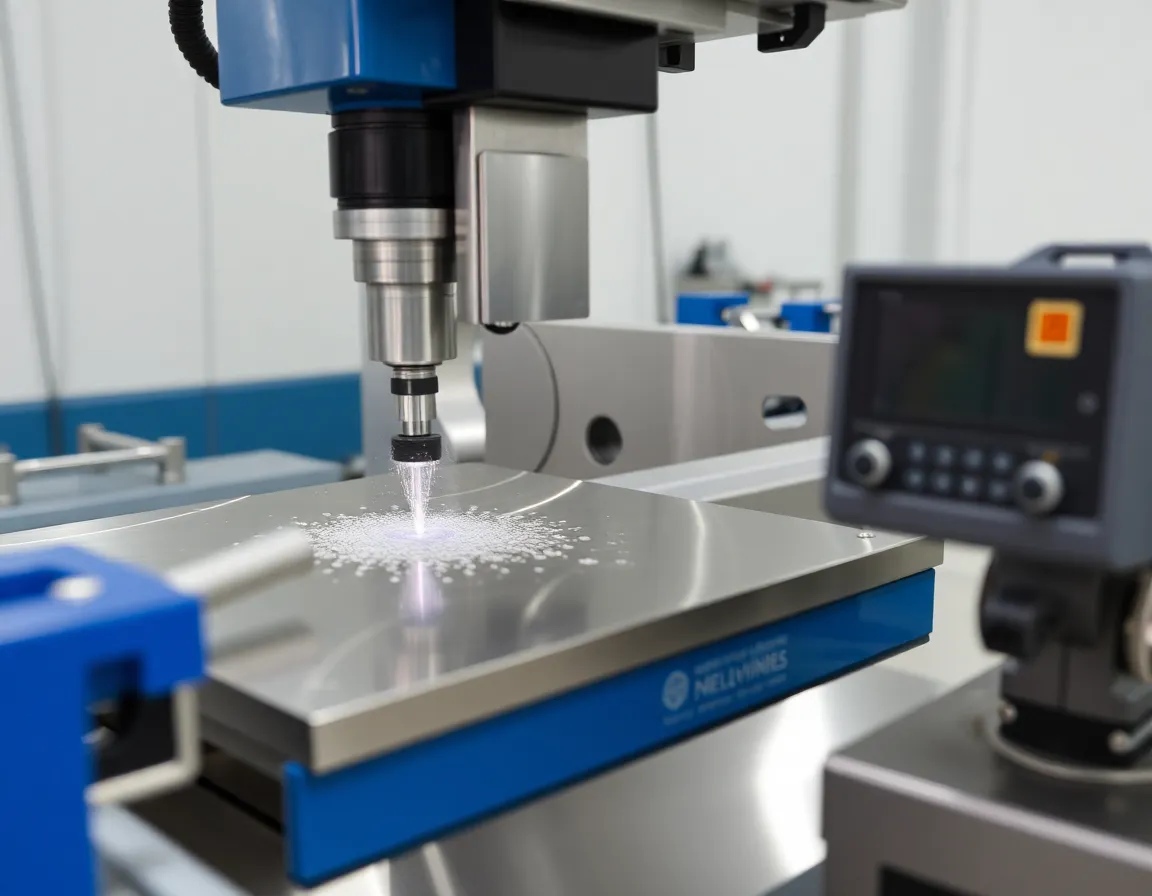
Alla base, la lavorazione meccanica di una piastra frontale in alluminio comporta la rimozione controllata di materiale da un foglio grezzo o da un blocco di alluminio per creare un pezzo con dimensioni specifiche, fori, asole, incisioni e caratteristiche superficiali. A differenza della semplice cesoiatura o punzonatura, la lavorazione meccanica di precisione utilizza attrezzature avanzate a controllo computerizzato per ottenere tolleranze nell'ordine dei millesimi di pollice (o dei centesimi di millimetro).
Principali processi di lavorazione meccanica coinvolti
La realizzazione di una piastra frontale in alluminio di precisione comporta tipicamente una combinazione di diversi processi di produzione per sottrazione:
- Fresatura CNC: Il cavallo da tiro della lavorazione meccanica delle piastre frontali. Le fresatrici CNC utilizzano utensili da taglio rotanti per rimuovere materiale, capaci di produrre contorni complessi, tasche, cave e schemi di fori precisi. Le fresatrici CNC multiasse possono lavorare più lati di una piastra in un'unica configurazione, garantendo l'allineamento critico.
- Tornitura CNC: Utilizzata principalmente per la lavorazione del diametro esterno o delle caratteristiche cilindriche di una piastra frontale, se rotonda. Può anche essere utilizzata per alesare fori centrali grandi e precisi.
- Foratura e maschiatura: Creazione di fori puliti e senza bave per elementi di fissaggio, connettori o indicatori. La maschiatura taglia filettature interne in questi fori per il montaggio a vite.
- Taglio laser o taglio ad acqua: Spesso utilizzato per lo sbozzamento iniziale della piastra frontale da un foglio più grande, soprattutto per contorni 2D complessi, prima che la lavorazione CNC dettagliata aggiunga caratteristiche 3D.
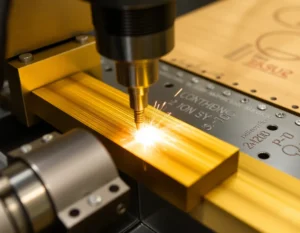
- Incisione e marcatura: Le macchine CNC o gli incisori dedicati aggiungono etichette permanenti, loghi, numeri di serie e marcature di scala con eccezionale chiarezza e durabilità.
Selezione del materiale: scegliere la lega di alluminio giusta
Non tutto l'alluminio è uguale. La scelta della lega è fondamentale e dipende dai requisiti d'uso finale della piastra frontale:
- 6061-T6: La lega per uso generale più comune. Offre un eccellente rapporto resistenza-peso, buona lavorabilità, resistenza alla corrosione ed è facilmente reperibile. Ideale per pannelli strumentali, telai e involucri.
- 5052-H32: Nota per la sua superiore resistenza alla corrosione, soprattutto in ambienti marini o ad alta umidità. Ha una buona formabilità e una finitura superficiale più liscia, spesso utilizzata per piastre frontali marine ed elettroniche di consumo.
- 7075-T6: Una lega ad alta resistenza utilizzata in applicazioni aerospaziali e ad alto stress. È significativamente più resistente della 6061 ma può essere più difficile da lavorare ed è meno resistente alla corrosione senza rivestimenti protettivi.
- MIC-6 e altre piastre per attrezzature colate: Si tratta di piastre in alluminio stabilizzate per eliminare le tensioni, con eccezionale planarità e stabilità. Sono perfette per piastre frontali che richiedono una planarità ultra-precisa, come piastre di montaggio ottiche o tavole per macchine di misura a coordinate (CMM).
Vantaggi e benefici della lavorazione di precisione
Perché affrontare lo sforzo e l'investimento della lavorazione di precisione per una piastra frontale in alluminio? I vantaggi sono sostanziali e molteplici.
Accuratezza e ripetibilità senza pari
La lavorazione CNC garantisce che ogni foro per un interruttore, ogni apertura per un display e ogni boss di montaggio sia posizionato con precisione microscopica. Questo è non negoziabile negli assemblaggi in cui componenti di fornitori diversi devono incastrarsi perfettamente. Una volta collaudato il programma CNC, è possibile produrre piastre frontali identiche all'infinito.
Resistenza superiore e integrità strutturale
La lavorazione da un blocco o lastra piena produce un pezzo monolitico con struttura del grano continua, a differenza degli assemblaggi saldati o fissati. Ciò garantisce maggiore rigidità, smorzamento delle vibrazioni e durabilità complessiva. Le aree critiche possono essere lavorate a spessori specifici per fornire rinforzo esattamente dove necessario.
Finitura estetica e funzionale migliorata
Una superficie lavorata di precisione offre la tela perfetta per le operazioni di finitura secondaria. L'accuratezza intrinseca garantisce che tali finiture vengano applicate in modo uniforme. Le finiture comuni includono:
- Anodizzazione: Crea uno strato di ossido duro, resistente all'usura e alla corrosione. Disponibile in molti colori (trasparente, nero, oro, ecc.) per il branding e l'attrattiva estetica.
- Verniciatura a polvere: Fornisce uno strato di vernice spesso, durevole e decorativo in praticamente qualsiasi colore o texture.
- Spazzolatura o lucidatura: Crea un aspetto metallico distintivo, da una spazzolatura satinata a una lucidatura a specchio.
- Film chimico (conversione cromata): Fornisce una buona resistenza alla corrosione e funge da eccellente primer per la vernice, spesso utilizzato in ambito aerospaziale.
Flessibilità e complessità progettuale
La lavorazione di precisione può creare caratteristiche impossibili con altri metodi. Ciò include contorni 3D intricati, sottosquadri, etichette incise poco profonde, svasature per hardware a filo e inserti a filettatura fine. I progettisti sono liberi da molti vincoli produttivi.
Applicazioni in diversi settori
La versatilità delle piastre frontali in alluminio lavorato le rende indispensabili in un'ampia gamma di settori high-tech ed esigenti.
Aerospaziale e difesa: Pannelli strumentali per cockpit, coperture di vani avionica, alloggiamenti per apparecchiature di comunicazione e involucri per sistemi di guida missilistica. I requisiti includono peso estremamente ridotto, schermatura EMI/RFI e conformità a severe specifiche militari.
Medico e Scienze della Vita: Pannelli frontali per macchine di diagnostica per immagini (risonanze magnetiche, TAC), strumenti analitici, interfacce per robot chirurgici e sistemi di monitoraggio dei pazienti. I requisiti si concentrano su pulizia, resistenza chimica e capacità di integrare membrane sigillate o interfacce touchscreen.
Telecomunicazioni e Networking: Frontalini per server montati su rack, pannelli per router e switch e hardware per comunicazioni satellitari. Questi richiedono schemi di ventilazione precisi, fori per connettori e un'efficace dissipazione del calore.
Apparecchiature di Test e Misura: Oscilloscopi, generatori di segnali e analizzatori di spettro. I pannelli frontali in questo ambito devono garantire un layout preciso per comandi e display, compatibilità elettromagnetica e un aspetto professionale e durevole per uso in laboratorio e sul campo.
Audio/Video di Alta Gamma: Pannelli frontali per amplificatori, preamplificatori, console di missaggio e apparecchiature di trasmissione. La lavorazione meccanica garantisce le tolleranze precise per alberi delle manopole e fori dei connettori, nonché le finiture impeccabili richieste dai consumatori.
Buone Pratiche per Risultati Ottimali
Per garantire un pannello frontale in alluminio lavorato con successo, è essenziale la collaborazione tra progettista e operatore meccanico, guidata da pratiche collaudate.
Progettazione per la producibilità (DFM)
Coinvolgi il tuo partner di lavorazione meccanica fin dalle prime fasi. Può consigliarti su come ottimizzare i progetti per ridurre i costi e migliorare la lavorabilità. Le principali considerazioni DFM includono:
- Raggi degli Angoli Interni: Specifica raggi leggermente più grandi dell'utensile da taglio previsto per consentire percorsi utensile efficienti ed evitare angoli vivi che concentrano le sollecitazioni.
- Spessore della parete: Mantieni uno spessore di parete uniforme e adeguato per prevenire deformazioni durante la lavorazione o dovute a sollecitazioni interne.
- Profondità e dimensione del foro: Evitare fori troppo profondi e di piccolo diametro che richiedono utensili specializzati e possono rompersi. Seguire le dimensioni standard delle punte da trapano ove possibile.
- Tolleranze: Applicare tolleranze strette solo dove funzionalmente critico. Specificare tolleranze inutilmente strette su tutto il pezzo aumenta drasticamente il costo.
Strategia di fissaggio e attrezzaggio
Una piastra frontale deve essere tenuta in modo immobile durante la lavorazione. Si utilizzano morse di precisione, attrezzature personalizzate o tavole a vuoto. Il progetto dovrebbe includere linguette temporanee, fori di montaggio strategici o aree in cui sono ammessi segni di attrezzatura per garantire un serraggio sicuro senza interferire con le caratteristiche critiche.
Ottimizzazione delle traiettorie utensile e parametri di taglio
Macchinisti esperti programmano traiettorie utensile che minimizzano le vibrazioni (chatter), riducono il tempo ciclo ed estendono la vita dell'utensile. Ciò comporta la selezione delle corrette velocità del mandrino, avanzamenti, profondità di taglio e l'uso di tecniche come la lavorazione ad alta velocità (HSM) per una finitura superficiale ottimale sull'alluminio.
Sbavatura e post-lavorazione
La lavorazione lascia sbavature microscopiche sui bordi. Un processo completo di post-lavorazione include un'accurata sbavatura, manuale, in buratto o con spazzole automatizzate. Questo è un passo critico per sicurezza e qualità, soprattutto per piastre frontali che saranno maneggiate frequentemente.
Conclusione: la sintesi di materiale, processo e precisione
La lavorazione di precisione è il processo trasformativo che eleva una lastra di alluminio grezza a componente critico e ad alte prestazioni. Unisce i vantaggi intrinseci dell'alluminio—leggerezza, resistenza e conduttività—con il controllo assoluto della moderna tecnologia CNC. Il risultato è una piastra frontale che è molto più di un coperchio; è un'interfaccia strutturalmente integrale, funzionalmente precisa ed esteticamente raffinata che definisce la qualità e le capacità del sistema che serve. Che si tratti di un satellite in orbita attorno alla Terra o di un dispositivo medico che salva vite, l'investimento in piastre frontali in alluminio lavorate di precisione è un investimento in prestazioni, affidabilità ed eccellenza.