Introduction : le rôle critique des façades en aluminium usinées
Dans le monde de l'ingénierie de précision et de la fabrication, la modeste plaque frontale est un composant fondamental, servant d'interface, de surface de montage et souvent de façade esthétique pour d'innombrables dispositifs et systèmes. Lorsqu'elles sont fabriquées en aluminium et soumises à un usinage de haute précision, ces pièces passent de simples plaques à des composants sophistiqués et hautes performances. L'usinage de précision des plaques frontales en aluminium est le procédé spécialisé qui garantit que ces panneaux répondent à des normes exigeantes de planéité, de précision dimensionnelle, de finition de surface et d'intégrité des caractéristiques. Des panneaux de commande aérospatiaux aux dispositifs d'imagerie médicale avancés, la qualité d'une plaque frontale en aluminium usinée influence directement la fonctionnalité, la fiabilité et l'aspect professionnel du produit final.
Les fondamentaux de l'usinage des plaques frontales en aluminium
À la base, l'usinage d'une plaque frontale en aluminium implique l'enlèvement contrôlé de matière d'une tôle ou d'un bloc d'aluminium pour créer une pièce avec des dimensions, des trous, des découpes, des gravures et des caractéristiques de surface spécifiques. Contrairement au simple cisaillement ou poinçonnage, l'usinage de précision utilise des équipements avancés à commande numérique par ordinateur pour atteindre des tolérances de l'ordre du millième de pouce (ou du centième de millimètre).
Principaux procédés d'usinage impliqués
La création d'une plaque frontale en aluminium de précision implique généralement une combinaison de plusieurs procédés de fabrication soustractive :
- Fraisage CNC : La cheville ouvrière de l'usinage des plaques frontales. Les fraiseuses CNC utilisent des outils de coupe rotatifs pour enlever la matière, capables de produire des contours complexes, des poches, des rainures et des motifs de trous précis. Les fraiseuses CNC multi-axes peuvent usiner plusieurs faces d'une plaque en un seul montage, garantissant un alignement critique.
- Tournage CNC : Utilisé principalement pour l'usinage du diamètre extérieur ou des caractéristiques cylindriques d'une plaque frontale, si elle est ronde. Il peut également être utilisé pour aléser de grands trous centraux précis.
- Perçage et taraudage : Création de trous propres et sans bavures pour fixations, connecteurs ou indicateurs. Le taraudage coupe des filets internes dans ces trous pour l'assemblage par vis.
- Découpe laser ou découpe au jet d'eau : Souvent utilisé pour le découpage initial de la plaque frontale à partir d'une feuille plus grande, en particulier pour les contours 2D complexes, avant que l'usinage CNC détaillé n'ajoute des caractéristiques 3D.
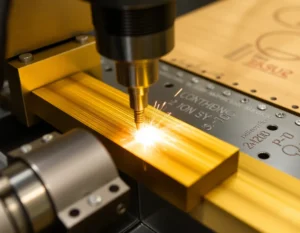
- Gravure et marquage : Les machines CNC ou les graveurs dédiés ajoutent des étiquettes permanentes, des logos, des numéros de série et des graduations avec une clarté et une durabilité exceptionnelles.
Sélection des matériaux : choisir le bon alliage d'aluminium
Tous les aluminiums ne se valent pas. Le choix de l'alliage est primordial et dépend des exigences d'utilisation finale de la plaque frontale :
- 6061-T6 : L'alliage polyvalent le plus courant. Il offre un excellent rapport résistance/poids, une bonne usinabilité, une résistance à la corrosion et est facilement disponible. Idéal pour les panneaux d'instruments, les châssis et les boîtiers.
- 5052-H32 : Connu pour sa résistance supérieure à la corrosion, notamment dans les environnements marins ou à forte humidité. Il présente une bonne formabilité et un fini de surface plus lisse, souvent utilisé pour les plaques frontales marines et d'électronique grand public.
- 7075-T6 : Un alliage à haute résistance utilisé dans l'aérospatiale et les applications à forte contrainte. Il est nettement plus résistant que le 6061 mais peut être plus difficile à usiner et est moins résistant à la corrosion sans revêtements protecteurs.
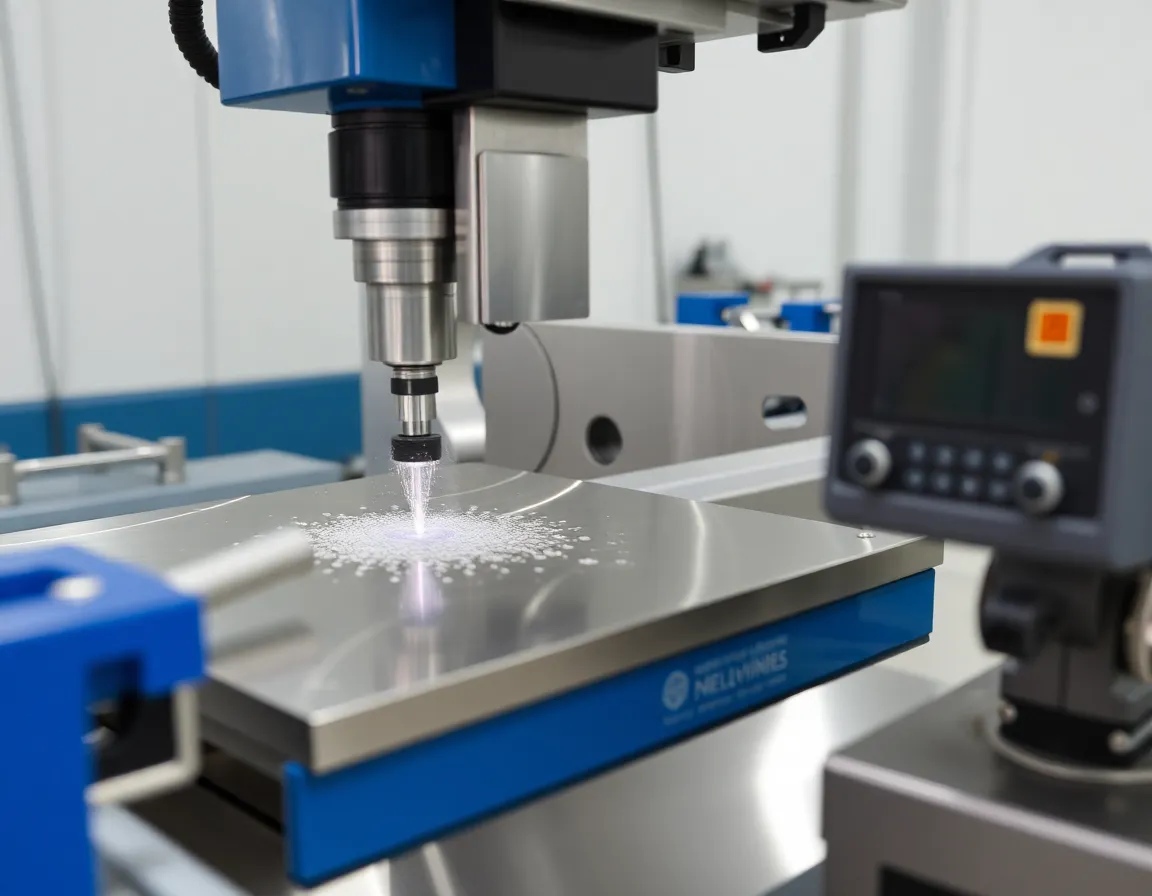
- MIC-6 et autres plateaux de dressage coulés : Il s'agit de plaques d'aluminium détensionnées présentant une planéité et une stabilité exceptionnelles. Elles sont parfaites pour les plaques frontales exigeant une planéité ultra-précise, telles que les platines de montage optique ou les tables de machines à mesurer tridimensionnelles (MMT).
Avantages et bénéfices de l'usinage de précision
Pourquoi investir effort et ressources dans l'usinage de précision d'une façade en aluminium ? Les avantages sont considérables et multiples.
Précision et répétabilité inégalées
L'usinage CNC garantit que chaque trou pour un commutateur, chaque découpe pour un écran et chaque bossage de montage est positionné avec une précision microscopique. C'est non négociable dans les assemblages où des composants de différents fournisseurs doivent s'emboîter parfaitement. Une fois le programme CNC validé, il peut produire des façades identiques indéfiniment.
Résistance supérieure et intégrité structurelle
L'usinage à partir d'un bloc ou d'une plaque pleine donne une pièce monolithique à structure de grain continue, contrairement aux assemblages soudés ou vissés. Cela confère une plus grande rigidité, un meilleur amortissement des vibrations et une durabilité globale accrue. Les zones critiques peuvent être usinées à des épaisseurs spécifiques pour apporter un renfort exactement là où il est nécessaire.
Finitions esthétiques et fonctionnelles améliorées
Une surface usinée avec précision offre la toile parfaite pour les opérations de finition secondaires. La précision intrinsèque garantit que ces finitions sont appliquées uniformément. Les finitions courantes comprennent :
- Anodisation : Crée une couche d'oxyde dure, résistante à l'usure et à la corrosion. Disponible en de nombreuses couleurs (incolore, noir, or, etc.) pour l'image de marque et l'attrait esthétique.
- Thermolaquage : Offre une couche de peinture épaisse, durable et décorative dans pratiquement toutes les couleurs ou textures.
- Brossage ou polissage : Crée un aspect métallique distinctif, du brossé satiné au poli miroir.
- Film chimique (conversion au chromate) : Offre une bonne résistance à la corrosion et sert d'excellent primaire pour la peinture, souvent utilisé dans l'aérospatiale.
Flexibilité et complexité de conception
L'usinage de précision peut créer des caractéristiques impossibles avec d'autres méthodes. Cela inclut des contours 3D complexes, des contre-dépouilles, des étiquettes gravées peu profondes, des lamages pour un montage affleurant et des inserts à filetage fin. Les concepteurs sont libérés de nombreuses contraintes de fabrication.
Applications dans tous les secteurs
La polyvalence des façades en aluminium usiné les rend indispensables dans un large éventail de domaines de haute technologie et exigeants.
Aérospatiale et défense : Panneaux d'instruments de cockpit, capots de baie avionique, boîtiers d'équipements de communication et enceintes de systèmes de guidage de missiles. Les exigences incluent une légèreté extrême, un blindage EMI/RFI et la conformité à des spécifications militaires strictes.
Sciences médicales et sciences de la vie : Façades pour appareils d'imagerie diagnostique (IRM, scanners CT), instruments d'analyse, interfaces de robotique chirurgicale et systèmes de surveillance des patients. Les exigences portent sur la propreté, la résistance chimique et la capacité d'intégrer des membranes scellées ou des interfaces tactiles.
Télécommunications et réseaux : Façades de serveurs montés en rack, panneaux de routeurs et de commutateurs, et matériel de communication par satellite. Ceux-ci exigent des motifs de ventilation précis, des découpes pour connecteurs et une dissipation thermique efficace.
Équipements de test et de mesure : Oscilloscopes, générateurs de signaux et analyseurs de spectre. Les façades doivent ici offrir une disposition précise pour les commandes et les affichages, une compatibilité électromagnétique et un aspect professionnel et durable pour une utilisation en laboratoire et sur le terrain.
Audio/Vidéo haut de gamme : Façades pour amplificateurs, préamplificateurs, consoles de mixage et équipements de diffusion. L'usinage offre les tolérances précises pour les axes de boutons et les trous de connecteurs, ainsi que les finitions impeccables exigées par les consommateurs.
Bonnes pratiques pour des résultats optimaux
Pour garantir une façade en aluminium usinée avec succès, la collaboration entre le concepteur et le machiniste, guidée par des pratiques éprouvées, est essentielle.
Conception pour la fabricabilité (DFM)
Impliquez votre partenaire d'usinage dès le début. Il peut vous conseiller sur l'optimisation des conceptions afin de réduire les coûts et d'améliorer l'usinabilité. Les principales considérations DFM incluent :
- Rayons des angles internes : Spécifiez des rayons légèrement supérieurs à l'outil de coupe prévu pour permettre des trajectoires d'outil efficaces et éviter les angles vifs concentrant les contraintes.
- Épaisseur de paroi : Maintenez une épaisseur de paroi uniforme et adéquate pour éviter toute déformation pendant l'usinage ou due aux contraintes internes.
- Profondeur et taille des trous : Évitez les trous de petit diamètre trop profonds qui nécessitent des outils spécialisés et peuvent se briser. Respectez les tailles de forets standard lorsque cela est possible.
- Tolérances : N'appliquez des tolérances serrées que là où elles sont fonctionnellement critiques. Spécifier des tolérances inutilement serrées sur toute la pièce augmente considérablement le coût.
Stratégie de fixation et de maintien en position
Un plateau doit être maintenu de manière immobile pendant l'usinage. Des étaux de précision, des montages sur mesure ou des tables à vide sont utilisés. La conception doit inclure des pattes temporaires, des trous de montage stratégiques ou des zones où les marques de fixation sont acceptables afin de garantir un serrage sûr sans interférer avec les caractéristiques critiques.
Optimisation des trajectoires d'outils et paramètres de coupe
Des machinistes expérimentés programment des trajectoires d'outils qui minimisent les vibrations (broutement), réduisent le temps de cycle et prolongent la durée de vie des outils. Cela implique de sélectionner les bonnes vitesses de broche, avances, profondeurs de passe et d'utiliser des techniques telles que l'usinage à grande vitesse (UGV) pour un état de surface optimal sur l'aluminium.
Ébavurage et post-traitement
L'usinage laisse des bavures microscopiques sur les bords. Un processus complet de post-usinage comprend un ébavurage méticuleux, manuel, par tonneau ou avec des brosses automatisées. Il s'agit d'une étape critique de sécurité et de qualité, en particulier pour les plateaux qui seront fréquemment manipulés.
Conclusion : la synthèse de la matière, du procédé et de la précision
L'usinage de précision est le processus de transformation qui élève une plaque d'aluminium brute au rang de composant critique et haute performance. Il fusionne les avantages intrinsèques de l'aluminium — légèreté, résistance et conductivité — avec le contrôle absolu de la technologie CNC moderne. Le résultat est un plateau qui est bien plus qu'un capot ; c'est une interface structurellement intégrale, fonctionnellement précise et esthétiquement raffinée qui définit la qualité et les capacités du système qu'elle sert. Que ce soit pour un satellite en orbite autour de la Terre ou un dispositif médical sauvant des vies, l'investissement dans des plateaux en aluminium usinés avec précision est un investissement dans la performance, la fiabilité et l'excellence.