La rectification sans centre est une demande spécifique à la géométrie
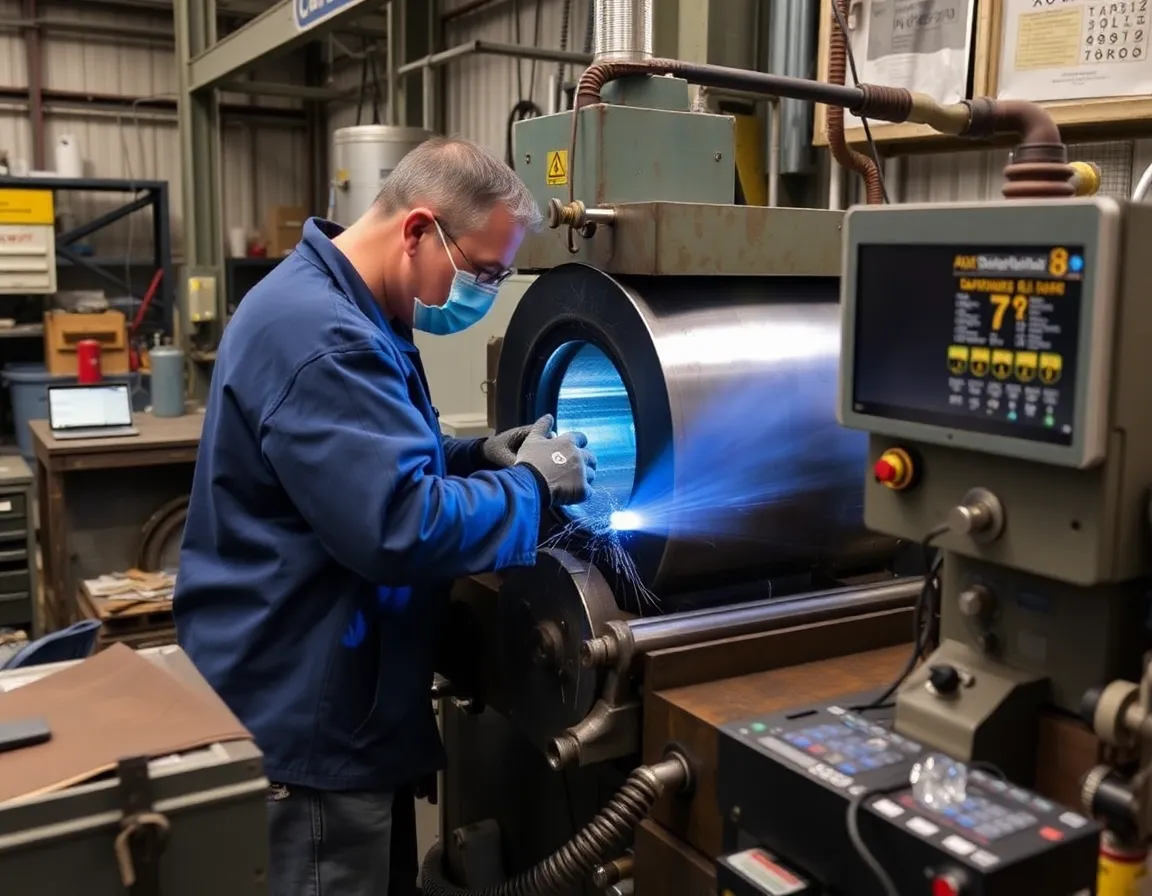
Les services de rectification sans centre peuvent être pertinents pour des pièces cylindriques adaptées, mais le dessin et l'examen du procédé déterminent la faisabilité. Identifier la matière, les diamètres extérieurs, la longueur, les épaulements, les gorges et toute caractéristique d'extrémité. Indiquer comment la pièce est référencée et quels diamètres ou relations contrôlent l'ajustement.
Clarifier ce qui doit rester vrai
Marquer les dimensions critiques, la circularité ou d'autres exigences géométriques uniquement là où elles sont spécifiées sur le dessin, avec les unités et les références de datum. Identifier le surépaisseur de rectification et l'état de l'ébauche. Noter tout usinage en aval, traitement thermique ou revêtement qui affecte la séquence et l'acceptation finale.
Planifier la mesure et la manutention
Indiquer la méthode d'inspection et les besoins de rapport, la quantité, la révision du dessin et l'emballage. Si la pièce présente plusieurs diamètres ou transitions, identifier la section à mesurer et la manière dont la pièce doit être supportée. Ne pas supposer qu'un nom de procédé garantit une tolérance ou une cadence de production particulière.
Pour des exigences de rectification plus larges, voir services de rectification de précision. Pour la production générale de pièces, voir services d’usinage CNC.
Liste de contrôle RFQ pour la rectification sans centre
- Matière, état de l'ébauche et révision du plan
- Longueur de la pièce, diamètres et caractéristiques de transition
- Références, surépaisseur de rectification et dimensions critiques
- Méthode d'inspection et emplacements de mesure
- Quantité, séquence et emballage
Confirmer que la géométrie de la pièce et la méthode d'acceptation correspondent à la gamme de rectification proposée.