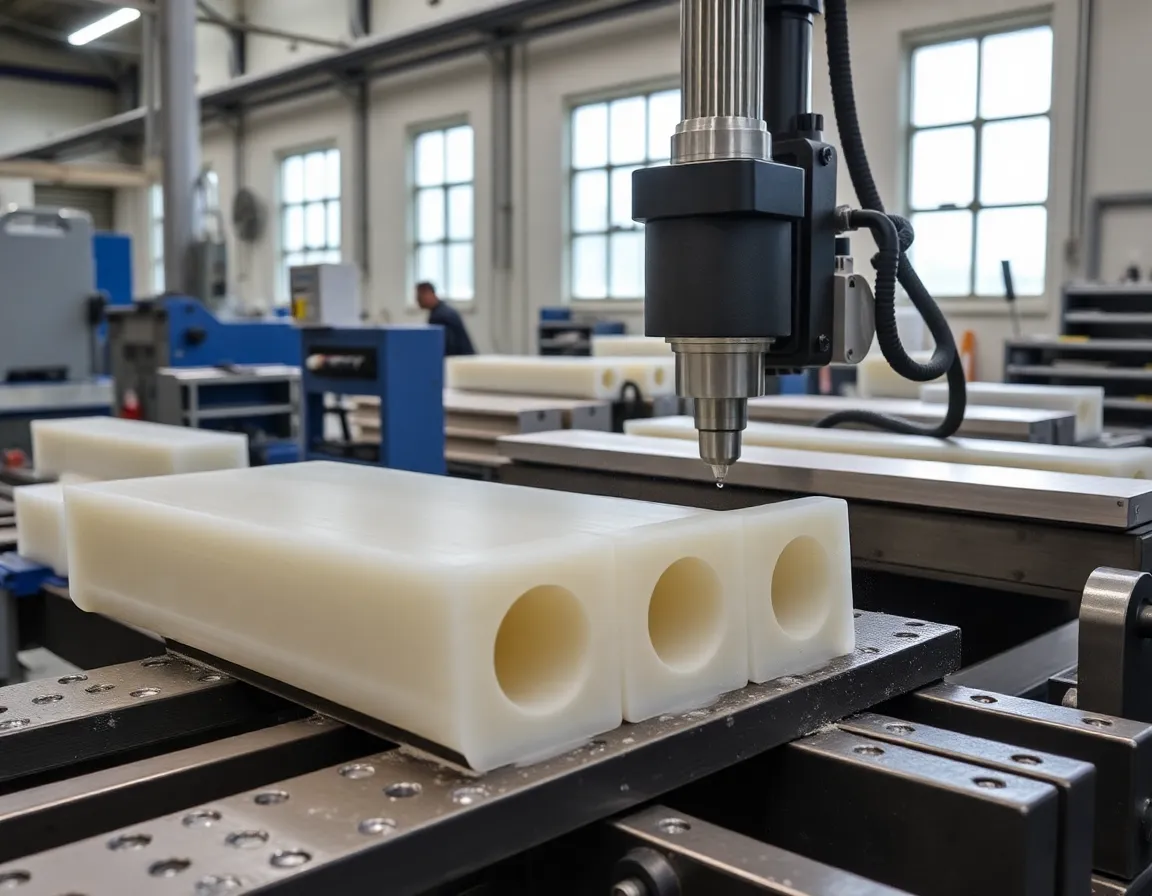
En el mundo de los termoplásticos de ingeniería, pocos materiales ofrecen la combinación de resistencia, resistencia al desgaste y versatilidad que se encuentra en el Nylon 66 (también conocido como PA66). Como opción preferida para engranajes, cojinetes, aislantes y componentes estructurales de alto rendimiento, su demanda es inquebrantable. Sin embargo, pasar de una forma de material en bruto a una pieza mecanizada de precisión requiere un conjunto de habilidades específico. A diferencia de los metales, el Nylon 66 tiene propiedades únicas que, si no se respetan, pueden provocar acabados superficiales deficientes, inexactitud dimensional y tensiones internas. Dominar el mecanizado de este polímero es la clave para desbloquear todo su potencial y producir piezas fiables de alta tolerancia.
Comprender el material: la naturaleza del Nylon 66
Antes de realizar el primer corte, es primordial un profundo conocimiento de las características inherentes del material. El Nylon 66 es un poliamida termoplástica semicristalina reconocida por sus excelentes propiedades mecánicas, que incluyen alta resistencia a la tracción, rigidez y buena resistencia al impacto. También posee una excelente resistencia al desgaste y a la abrasión, superando a menudo a los metales en condiciones de funcionamiento en seco, y mantiene estas propiedades en un amplio intervalo de temperaturas.
Consideraciones clave para el mecanizado
Estas propiedades beneficiosas conllevan matices de mecanizado que deben gestionarse:
- Sensibilidad al calor: El nylon tiene un punto de fusión relativamente bajo (aproximadamente 260 °C / 500 °F para el Nylon 66). El calor excesivo generado durante el mecanizado puede reblandecer el material, haciendo que se adhiera a las herramientas, lo que provoca acabados deficientes y una "deriva" dimensional."
- Naturaleza higroscópica: El nailon absorbe la humedad del aire. Esto afecta su tamaño y sus propiedades mecánicas. Una pieza mecanizada a partir de material seco en un ambiente húmedo puede posteriormente hincharse y perder su precisión.
- Baja conductividad térmica: A diferencia del metal, que disipa el calor a través de la pieza y las virutas, el nailon actúa como un aislante. El calor se concentra en la interfaz de corte.
- Flexibilidad y memoria elástica: Bajo la presión de corte, el nailon puede desviarse o "recuperar su forma", lo que dificulta alcanzar tolerancias ajustadas si no se soporta adecuadamente.
Preparación previa al mecanizado: preparar el terreno para el éxito
El éxito en el mecanizado del nailon 66 comienza mucho antes de encender la máquina CNC o el torno. Una preparación adecuada mitiga los desafíos del material y garantiza un punto de partida estable.
Acondicionamiento y almacenamiento del material
El control de la humedad es el paso preparatorio más crítico. El material debe almacenarse en un entorno seco y con clima controlado. Para piezas de ultra precisión, a menudo es esencial presecar el material. Esto normalmente implica hornear el material a 80-90 °C (175-195 °F) durante varias horas (según el espesor) para eliminar la humedad absorbida. Mecanizar material seco da como resultado una mejor formación de viruta, un mejor acabado superficial y una pieza más estable dimensionalmente después del mecanizado.
Sujeción de la pieza y soporte de la pieza
Debido a su flexibilidad, el nailon 66 requiere una sujeción meticulosa para evitar la desviación. Utilice superficies de sujeción anchas y lisas para distribuir la presión de manera uniforme y evitar abolladuras o deformaciones del material. Para geometrías de paredes delgadas o complejas, se recomienda encarecidamente el uso de dispositivos personalizados o mordazas blandas mecanizadas según el contorno de la pieza. El objetivo es soportar la pieza con la mayor rigidez posible sin inducir tensiones de sujeción que puedan liberarse posteriormente y causar deformación.
Mejores prácticas de mecanizado: herramientas, técnicas y parámetros
Esta sección profundiza en la aplicación práctica del corte del nailon 66. Seguir estas directrices mejorará drásticamente los resultados.
Selección y geometría de la herramienta
La nitidez no es negociable. Utilice herramientas con un ángulo de desprendimiento positivo alto y ranuras altamente pulidas para reducir las fuerzas de corte y la generación de calor. Se prefieren las herramientas de carburo por su retención del filo, aunque el acero rápido (HSS) puede usarse si se mantiene excepcionalmente afilado.
- Fresas de extremo y routers: Utilice diseños de 2 o 3 ranuras para una evacuación óptima de la viruta. Las espirales de corte ascendente son excelentes para extraer la viruta de ranuras profundas, mientras que las espirales de corte descendente proporcionan un acabado más limpio en el borde superior.
- Brocas: Las brocas helicoidales estándar pueden funcionar, pero las brocas con un ángulo de hélice alto (a menudo llamadas "fast spiral" o "polymer") y ranuras pulidas son superiores. Un ángulo de punta de 90-118 grados es típico.
- Herramientas de torneado: Utilice herramientas con un ángulo de desprendimiento grande (a menudo 10-20°) y un filo agudo y afilado. Un ángulo de ataque neutro o ligeramente positivo ayuda a reducir la presión.
Parámetros de corte y estrategia de refrigerante
El mantra para mecanizar Nylon es "alta velocidad, bajo avance, ligera profundidad de corte." Este enfoque minimiza la acumulación de calor al permitir que la herramienta afilada cizalle el material limpiamente en lugar de ararlo.
- Velocidad (SFM): Trabaje a altas velocidades de superficie. Para carburo, 600-1000 SFM es un rango inicial adecuado. Para HSS, 300-500 SFM.
- Avance: Utilice velocidades de avance ligeras pero constantes para evitar el roce, que genera calor. La carga de viruta por diente debe ser moderada.
- Profundidad de corte: Realice profundidades de corte más ligeras, especialmente en los pases de acabado. Esto reduce la presión sobre la herramienta y la deflexión de la pieza.
- Refrigerante/Lubricación: Evite los refrigerantes tradicionales a base de agua, ya que el nailon los absorberá. Utilice aire comprimido (niebla o inundación) para evacuar las virutas y enfriar la interfaz herramienta/pieza. Para algunas operaciones, una niebla ligera de un lubricante no soluble en agua como el alcohol o un refrigerante sintético especializado puede ser beneficiosa.
Consejos para operaciones específicas
Perforación: Se recomienda encarecidamente el taladrado por pasos (peck drilling) para despejar las virutas y evitar el empaquetamiento, que causa calor y agarrotamiento. Retraiga la broca con frecuencia.
Roscado: El fresado de roscas es muy superior al roscado por macho, ya que genera menos calor y presión. Si es necesario el roscado por macho, utilice machos de punta helicoidal (gun) para agujeros pasantes o machos de ranuras helicoidales para agujeros ciegos, y sobredimensione ligeramente la broca de taladro para reducir la fricción.
Tronzado y ranurado: Utilice herramientas con holgura lateral y filo afilado. Asegúrese de que las virutas se evacuen de la ranura para evitar el recorte y la fusión.
Post-mecanizado y aseguramiento de la calidad
El trabajo no termina cuando finaliza el ciclo de mecanizado. Los pasos de post-procesamiento son cruciales para entregar una pieza que cumpla con las especificaciones y funcione de manera confiable en servicio.
Desbarbado y acabado
El nailon 66 puede producir rebabas fibrosas o enrolladas. Es mejor eliminarlas con cuchillas afiladas, papeles abrasivos finos o herramientas desbarbadoras especializadas para nailon. Los procesos de tamboreo también pueden ser eficaces. Para un acabado superficial superior, se puede emplear un lijado ligero seguido de pulido. La baja fricción del nailon significa que las superficies de acoplamiento a menudo funcionan bien solo con un acabado mecanizado.
Alivio de tensiones y acondicionamiento
El mecanizado puede inducir tensiones internas. Para aplicaciones críticas, un proceso de recocido para alivio de tensiones puede ser beneficioso. Esto implica calentar la pieza a una temperatura por debajo de su punto de fusión (típicamente 150-160 °C) durante un período y permitir que se enfríe lentamente en un horno. Además, si la pieza va a operar en un ambiente húmedo, puede necesitar ser acondicionada (rehumidificada) de manera controlada hasta su nivel de humedad de servicio esperado para estabilizar sus dimensiones antes de la inspección final.
Inspección dimensional
Siempre permita que las piezas de nailon 66 mecanizadas se aclimaten al ambiente de la sala de inspección durante al menos 24 horas antes de la medición final. Utilice herramientas de inspección que no dejen marcas (por ejemplo, calibradores con puntas de plástico) para evitar rayar la superficie blanda. Recuerde que las dimensiones pueden desplazarse ligeramente después del mecanizado a medida que se relajan las tensiones internas, lo que hace valioso un período de "asentamiento" posterior al mecanizado.
Aplicaciones de las piezas de nailon 66 mecanizadas
El esfuerzo invertido en dominar el mecanizado del Nylon 66 rinde dividendos en innumerables industrias. Su perfil único de propiedades lo hace ideal para:
- Automoción: Engranajes, casquillos, arandelas de empuje, guías de cables y carcasas de sensores.
- Aeroespacial: Separadores aislantes, rodillos para cables, soportes estructurales de baja carga y componentes de conductos.
- Maquinaria Industrial: Tiras de desgaste, componentes de transportadores, sellos y rodamientos personalizados.
- Electrónica: Separadores aislantes, carretes de bobinas y carcasas de conectores.
- Alimentación y bebidas: Engranajes, almohadillas de desgaste y guías conformes con la FDA que funcionan con lubricación mínima.
Dominar el mecanizado del Nylon 66 es una combinación de ciencia, arte y práctica disciplinada. Exige respeto por la personalidad del material: su sensibilidad al calor y la humedad, su flexibilidad y su abrasividad. Al partir de material correctamente acondicionado, emplear herramientas afiladas con la geometría correcta, utilizar parámetros de corte conservadores pero precisos y completar con un posprocesamiento cuidadoso, los fabricantes pueden producir de forma constante piezas de precisión de Nylon 66 que son robustas, fiables y fundamentales para el funcionamiento de los ensamblajes en los que se integran. El resultado no es solo un componente mecanizado, sino una solución de polímero de alto rendimiento diseñada para sobresalir.