
Un cortador puede parecer centrado y aun así eliminar material de forma desigual. La causa puede ser la excentricidad (runout) en el filo de corte, pero un problema de acabado visible también puede deberse a una fresa dañada, a un material inconsistente, a la deflexión de la herramienta o al sistema de sujeción de la pieza. La pregunta útil no es solo si la herramienta gira recta; es dónde entra el error en el conjunto herramienta–portaherramientas–husillo y cómo cambia ese error bajo carga.
Qué significa la excentricidad en el filo de corte
La excentricidad describe la magnitud en que una herramienta en rotación o una superficie de referencia se desvía de su eje previsto. La excentricidad radial desplaza la herramienta lateralmente mientras gira; la excentricidad axial describe la variación a lo largo del eje, que a menudo se nota como un contacto desigual entre los dientes de una fresa de punta. Una medición solo en la nariz del husillo no cuenta toda la historia, porque cada interfaz y la propia herramienta pueden añadir error.
En el fresado, la excentricidad radial puede hacer que un filo soporte más carga de viruta que los vecinos. Ese filo puede desgastarse más rápido, dejar una huella superficial distinta o producir una medida que cambia con el estado de la herramienta. La variación axial puede hacer que un filo de corte frontal corte más profundo que otro. Ninguno de los dos síntomas es exclusivo de la excentricidad, así que trátela como una causa comprobable y no como un diagnóstico basado solo en la apariencia.
Dónde puede entrar el error en la configuración
Piense en el conjunto en rotación como una cadena: husillo, cono o interfaz, portaherramientas, pinza o sistema de retención, y cortador. La suciedad, las rebabas, el desgaste, un asiento deficiente, un portaherramientas inadecuado o una herramienta dañada pueden alterar la alineación en distintos puntos. Un gran voladizo de la herramienta y la fuerza de corte añaden deflexión, que no es lo mismo que la excentricidad estática, pero puede parecer similar una vez que la herramienta está cortando.
Antes de cambiar las compensaciones o sustituir un componente de la máquina, aísle la configuración. Limpie las superficies de contacto con el método aprobado del taller, inspeccione el cortador y el portaherramientas, vuelva a asentar la herramienta y compare las lecturas en más de una posición. Para una visión más amplia de la operación, consulte la capacidad de fresado CNC y la guía para padres sobre el proceso de mecanizado CNC.
Relacione el síntoma con una causa probable
| Síntoma observado | Posible mecanismo relacionado con el descentrado | Otras causas a descartar |
|---|---|---|
| Una fresa muestra un desgaste notablemente mayor | Carga radial de viruta desigual | Geometría de filo desigual, interrupción del material, acumulación de viruta |
| El acabado cambia alrededor de un taladro o una cavidad | El centro de la herramienta se desplaza durante la rotación | Deflexión, variación del material, chatter, compromiso cambiante |
| El fondo fresado tiene un escalón o una marca irregular | Diferencia de altura axial entre filos | Ajuste de la longitud de la herramienta, alineación de la máquina, error de interpolación o de configuración |
| La lectura cambia después de un cambio de herramienta | Variación del asiento, la pinza o la interfaz del portaherramientas | Geometría del cortador o configuración de medición diferente |
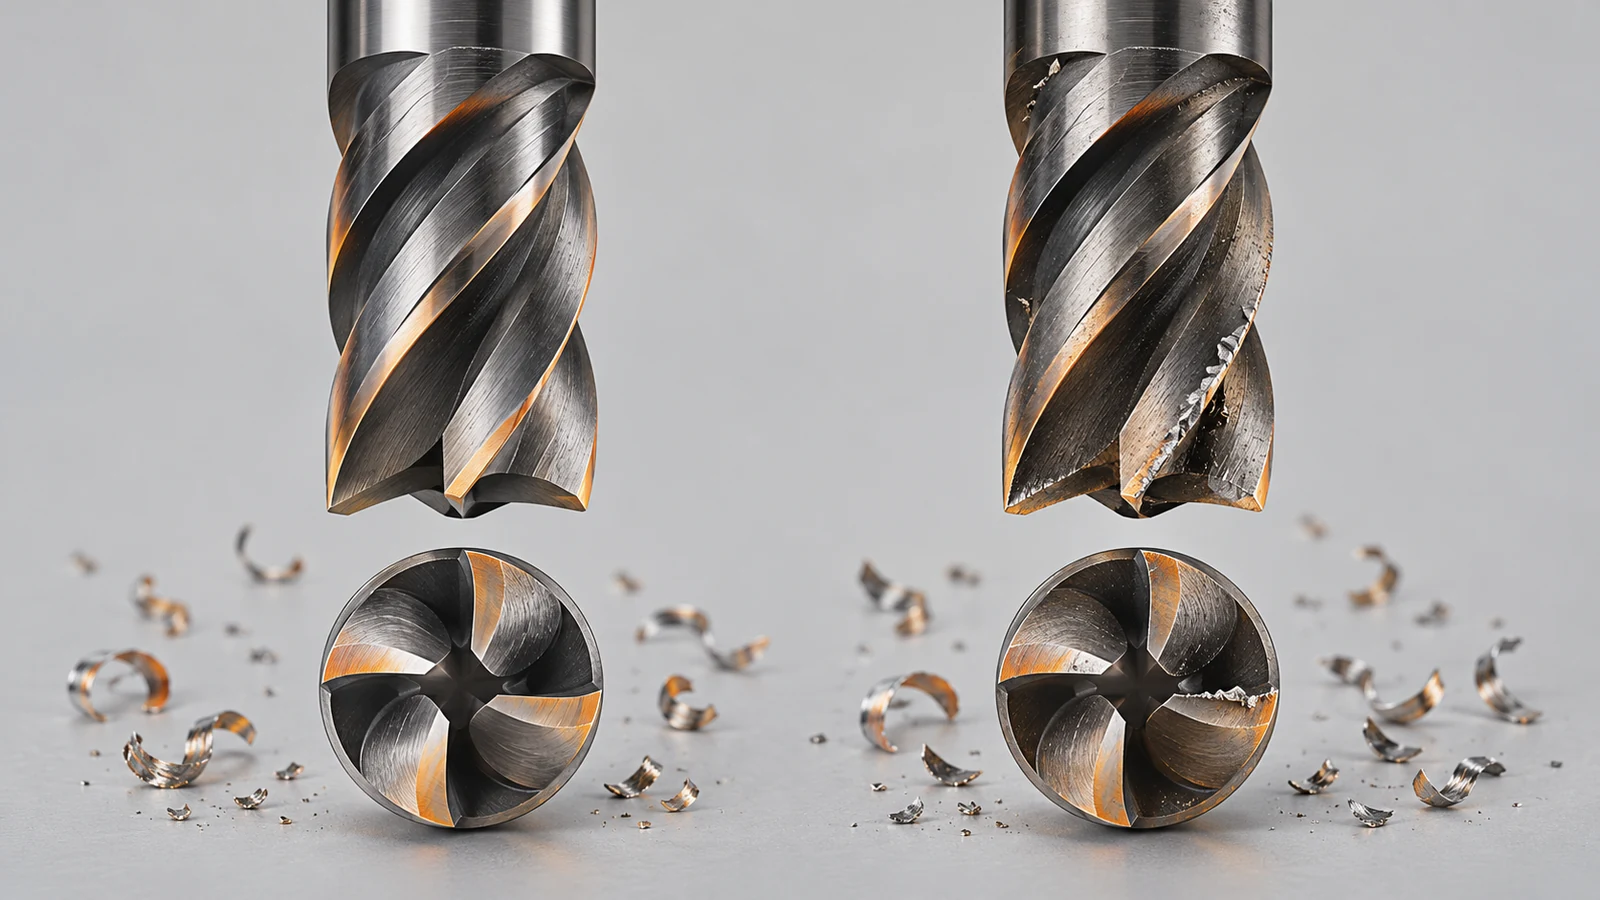
Esta es una ayuda para el aislamiento de fallas, no un diagrama de diagnóstico uno a uno. Registre la herramienta, el portaherramientas, la ubicación de medición y la condición de corte para que las comparaciones sigan siendo significativas.
Mida cerca del extremo de trabajo
Utilice un indicador limpio y adecuado, y una configuración repetible. Mida sobre un vástago o superficie de calibración recto y accesible, cerca del extremo de corte, y luego gire el conjunto a mano según corresponda al procedimiento de seguridad de la máquina. Una medición más alejada del cortador puede pasar por alto el error angular que crece con la distancia. Evite empujar el indicador con la fuerza suficiente para desviar una herramienta pequeña.
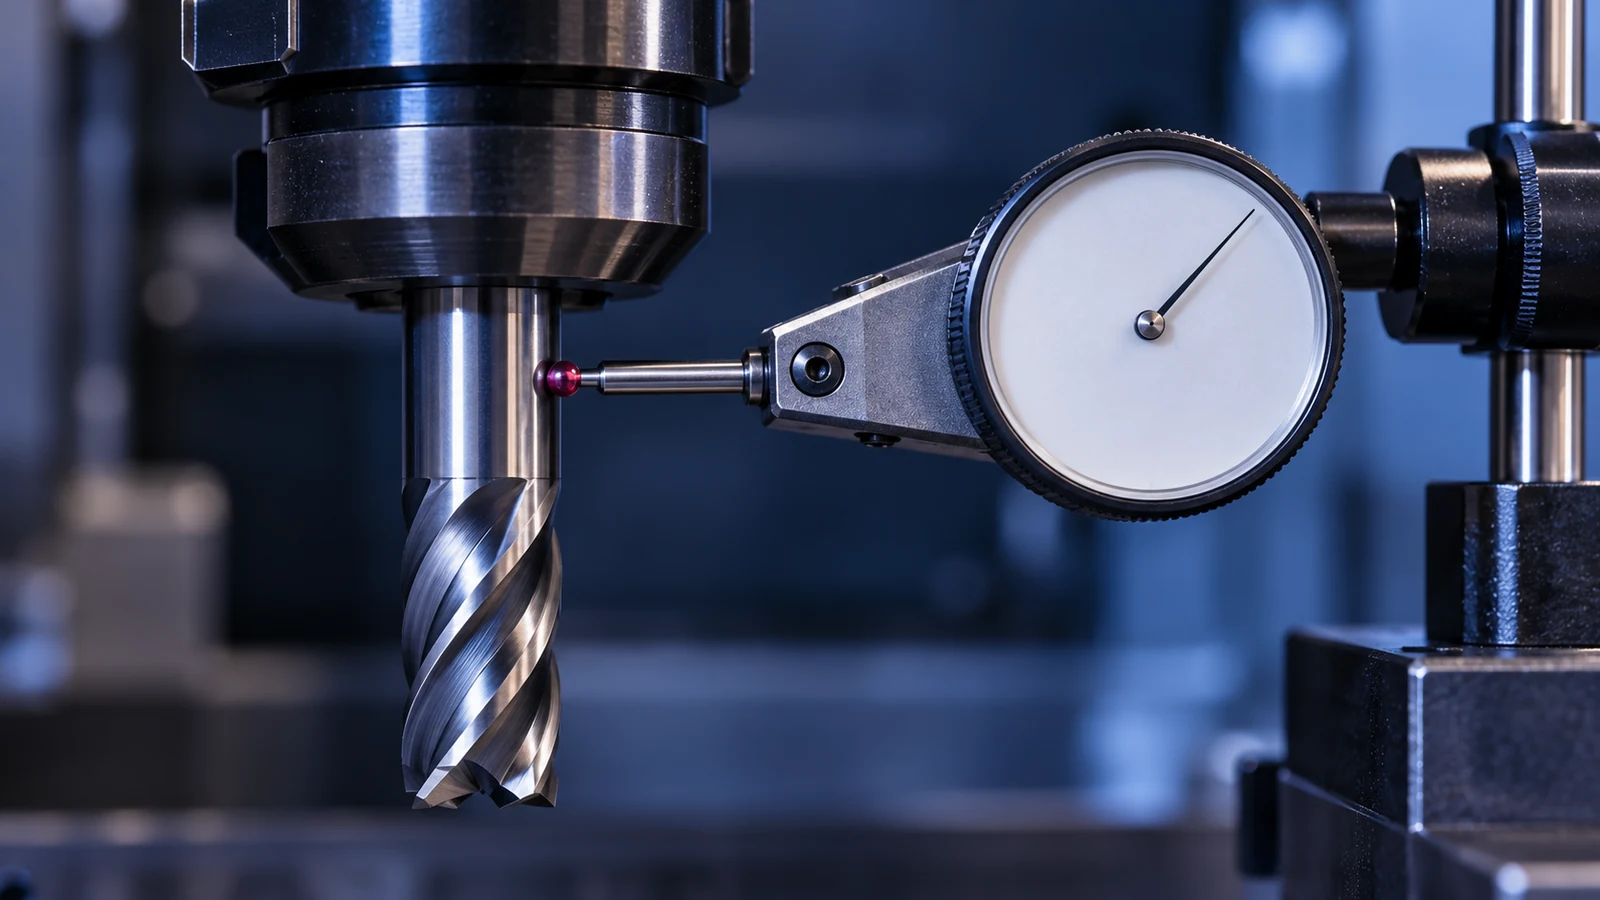
Verifique el resultado en la misma ubicación después de volver a asentar la herramienta. Si la lectura sigue al cortador cuando se lo traslada a otro portaherramientas, inspeccione o reemplace el cortador. Si sigue al portaherramientas, examine la pinza y la interfaz. Si persiste entre conjuntos, involucre a la persona responsable de la inspección del husillo. Los límites de aceptación deben provenir de los requisitos de la máquina, el portaherramientas, la herramienta, el proceso y el plano, no de un número genérico desvinculado de la aplicación.
Reduzca la variación relacionada con la excentricidad antes de que llegue a la pieza
- Mantenga limpios y protegidos los conos de los portaherramientas, las pinzas y los vástagos de los cortadores.
- Utilice una combinación de portaherramientas y herramienta adecuada para el diámetro del cortador, el voladizo y la operación.
- Reemplace los consumibles dañados o desgastados en lugar de compensarlos a ciegas con correcciones de offset.
- Verifique el estado de la herramienta cuando un patrón de acabado, tamaño o vida útil de la herramienta cambie de forma inesperada.
- Para las características críticas, defina el método de medición y los criterios de aceptación en el plan de proceso.
Cuando la aceptación de una pieza depende de evidencia dimensional, vincule las verificaciones de la herramienta con el plan de inspección en lugar de tratarlas como una tarea de mantenimiento aislada. La descripción general de la calidad del sitio describe el contexto de calidad; los requisitos de inspección reales aún deben acordarse para la pieza y el plano.
Preguntas que hacen los maquinistas y los compradores
¿Puede una lectura baja de excentricidad garantizar un buen acabado?
No. Elimina una posible fuente de corte irregular, pero la geometría de la herramienta, la rigidez, la velocidad y el avance, el comportamiento del material, el refrigerante y la sujeción de la pieza también afectan el resultado.
¿Debe medirse el descentramiento en el husillo o en la fresa?
Ambas ubicaciones pueden ayudar a aislar una fuente. Para el efecto en la fabricación de la pieza, una medición repetible cerca del extremo de trabajo es más informativa que depender solo de una referencia del husillo.
¿Es la deflexión de la herramienta lo mismo que el descentramiento?
No. El descentramiento es una variación geométrica durante la rotación; la deflexión es un desplazamiento bajo fuerza. El corte puede combinar ambos, así que compare una medición estática con el comportamiento bajo la operación real.