
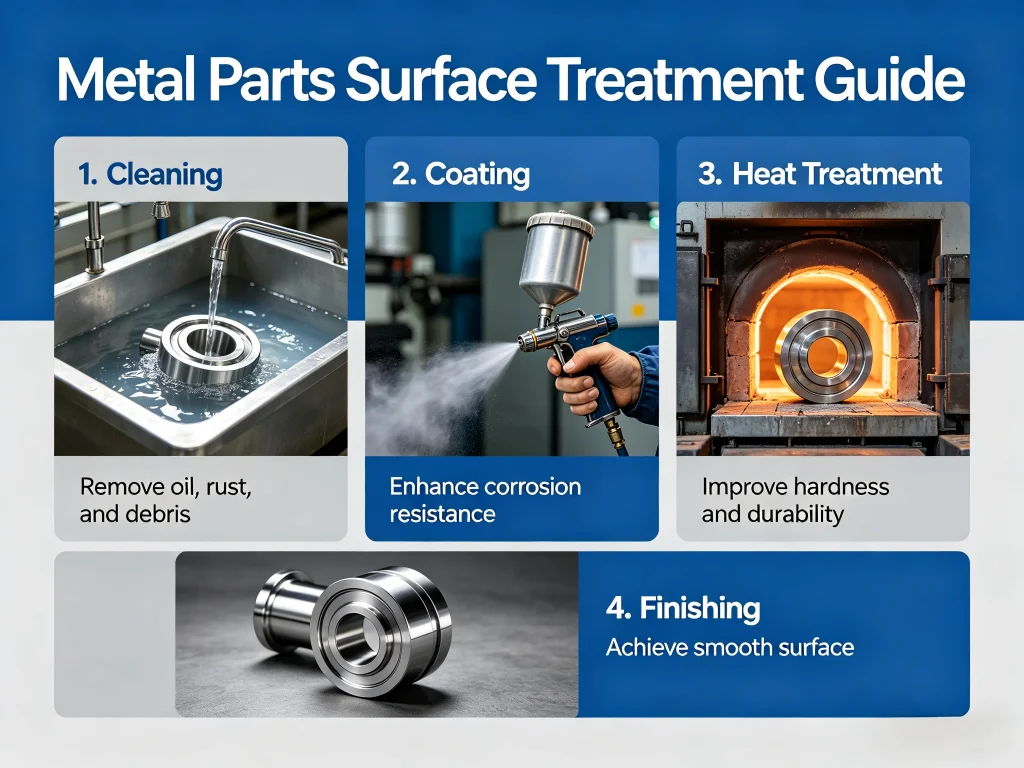
Por qué la mayoría de los proyectos de acabado CNC tienen problemas antes incluso de comenzar
En un hilo reciente de Reddit en r/Manufacturing, un usuario publicó: “Cotizamos carcasas de aluminio anodizado con tres proveedores. Dos entregaron piezas con discrepancia de color; el tercero tenía picaduras alrededor de los agujeros roscados. Perdimos seis semanas y un cliente”. El problema no era la falta de capacidad técnica, sino una desconexión entre el lenguaje de especificación del comprador y la interpretación del taller de “suficientemente bueno”. Las fallas de acabado rara vez ocurren de forma aislada. Se remontan a uno de estos puntos problemáticos recurrentes:
- Indicaciones de rugosidad ambiguas: Pedir “liso” sin especificar Ra o Rz deja un margen infinito para el error. Un ingeniero en el grupo de mecanizado CNC de Facebook admitió que su plano simplemente indicaba “pulir a espejo”, y recibió piezas que reflejaban pero perdieron 0,05 mm en datos críticos.
- Incompatibilidad entre material y acabado: No todas las aleaciones se anodizan limpiamente. El aluminio 7075 puede desarrollar un tinte amarillento, mientras que el 6061 da ese acabado nítido transparente o teñido. Los talleres que no señalan esto a tiempo crean dolores de cabeza posteriores.
- Contaminación posterior al mecanizado: Los residuos de fluido de corte, las huellas dactilares o el polvo de embalaje se convierten en defectos bajo el recubrimiento. Unos minutos de manipulación inadecuada pueden arruinar un lote.
- Daños logísticos: Las superficies con acabados impecables se rayan cuando el embalaje no está diseñado para el transporte marítimo o la manipulación por mensajería.
Estos problemas no son exclusivos de un solo país, pero al trabajar con un china cnc finishing services co. ltd socio, la diferencia horaria y la barrera idiomática pueden hacer que un pequeño malentendido resulte costoso. La solución radica en comprender lo suficientemente bien el proceso de acabado como para hacer preguntas precisas, y en seleccionar un socio que considere el acabado una competencia central, y no una ocurrencia tardía.
¿Qué son exactamente los servicios de acabado CNC? Más allá de la definición básica
El acabado CNC abarca toda operación a nivel de superficie que se realiza sobre una pieza mecanizada después del proceso de arranque de viruta, además de ciertos pasos en proceso que combinan mecanizado y acabado. No se trata simplemente de “hacer que se vea bien”. En esencia, el acabado modifica la capa más externa para lograr propiedades funcionales específicas: resistencia a la corrosión, conductividad eléctrica, biocompatibilidad, control de la fricción, reflectividad óptica o prolongación de la vida a la fatiga. Un china cnc finishing services ltd proveedor que entiende este papel multidimensional normalmente organizará sus capacidades en tres categorías:
- Acabado mecánico: Procesos como el granallado con microesferas, el cepillado, el pulido, el tamboreado y el desbarbado vibratorio que alteran físicamente la textura superficial. Estos pueden lograr valores de Ra desde 0,8 µm (mecanizado estándar) hasta 0,05 µm (pulido de grado óptico). Un colaborador de Reddit en r/CNC compartió un ejemplo en el que un simple granallado con microesferas de vidrio duplicó la vida a la fatiga de un soporte de acero inoxidable 17-4 PH con carga cíclica al introducir tensión residual compresiva.
- Acabado químico y electroquímico: Anodizado (Tipo II, Tipo III hardcoat), recubrimiento de conversión con cromato (Alodine), pasivado para acero inoxidable, electropulido y grabado químico. Cada uno altera la química de la superficie. El anodizado duro, por ejemplo, crea una capa de óxido de 25-75 µm que puede elevar la dureza superficial por encima de 60 HRC, algo crucial para aplicaciones de desgaste por deslizamiento.
- Recubrimientos aplicados: Recubrimiento en polvo, pintura húmeda, PVD (deposición física de vapor), impregnación con Teflón/PTFE e incluso marcado láser para trazabilidad. Estos añaden material a la superficie en lugar de restarlo.
Cuando un china cnc finishing services inc la operación reúne los tres bajo un solo sistema de calidad, la pieza no viaja entre subcontratistas. Esto importa porque cada traspaso introduce riesgo de programación y variación de calidad. En jucheng, el flujo de trabajo pasa de los centros de mecanizado de 5 ejes directamente a las líneas de acabado internas, con inspección de primera pieza en cada transición—un modelo que imita la integración vertical preferida por los principales de la industria aeroespacial pero adaptada para trabajo de prototipo a volumen medio.
Cómo funciona el acabado CNC: un recorrido paso a paso con tolerancias reales
Tracemos un soporte óptico típico de aluminio 6061-T6 desde el tocho en bruto hasta el producto terminado, para que pueda ver dónde se gana—y se pierde—precisión. Comprender esta secuencia ayuda cuando revisa las hojas de proceso de un posible china cnc finishing services llc proveedor.
Paso 1: Mecanizado previo al acabado
La pieza se fresca y taladra con 0,1-0,2 mm de material adicional en las superficies designadas para el acabado. Este “margen de mecanizado” tiene en cuenta la eliminación de material que consumirá el pulido o el granallado. Sin él, características críticas como los agujeros de pasador pueden quedar sobredimensionadas. Los talleres con experiencia en acabado ajustarán las trayectorias de herramienta para evitar rebabas afiladas que luego atrapan el medio.
Paso 2: Limpieza y desengrase
La limpieza ultrasónica o el desengrase por vapor elimina todo el aceite de corte; de lo contrario, los electrolitos de anodizado no mojarán uniformemente. Una hoja de proceso de jucheng que revisamos incluye inmersión ultrasónica de dos etapas con enjuague con agua de ósmosis inversa y secado forzado con aire caliente—un detalle que evitó las manchas de aceite de las que se quejó un usuario de Reddit en un lote recién anodizado.
Paso 3: Preparación de la superficie (mecánica o química)
Dependiendo del acabado deseado, la pieza puede someterse a granallado con microesferas de vidrio de grano 100 a 60 psi, o grabado químico en hidróxido de sodio para eliminar la piel del mecanizado. Los parámetros de granallado—presión, distancia de separación, ángulo de boquilla—se controlan estrictamente. Una presión inconsistente produce acabados irregulares, una queja común en las reseñas de Facebook de talleres de acabado de bajo costo. Para la pasivación del acero inoxidable 304, un baño de ácido cítrico o nítrico disuelve el hierro libre de la superficie, impulsando la formación de óxido de cromo y la resistencia a la picadura.
Paso 4: La operación principal de acabado
Para el anodizado Tipo II, la pieza se convierte en el ánodo en un electrolito de ácido sulfúrico a 18-22 °C. La densidad de corriente (típicamente 1,5 A/dm²) y el tiempo de permanencia dictan la estructura de poros y el espesor de la capa. Un taller basado en datos utiliza rectificadores computarizados que registran las curvas de voltaje; las desviaciones de la curva esperada señalan problemas como mal contacto eléctrico o baños contaminados. De manera similar, el electropulido elimina de forma controlada 0,02-0,05 mm para nivelar los micropicos, creando un acabado Ra 0,1 µm en acero inoxidable que resiste la adhesión bacteriana—un requisito clave para equipos alimentarios y farmacéuticos.
Paso 5: Postratamiento y sellado
Los poros anodizados deben sellarse, normalmente en agua desionizada hirviendo o en una solución de acetato de níquel, para fijar el tinte y la resistencia a la corrosión. Omitir este paso —o usar agua impura— provoca sangrado del tinte y fallos en la prueba de niebla salina. Un china cnc finishing services co. ltd socio que valore el rendimiento a largo plazo realizará pruebas de niebla salina según ASTM B117 en cupones de muestra, y a menudo compartirá los resultados de 336 horas o 720 horas a solicitud.
Paso 6: Inspección y embalaje
Los medidores de rugosidad superficial, los medidores de brillo y los espectrofotómetros de color verifican contra las normas. Luego, las piezas se embalan en papel VCI (inhibidor volátil de corrosión), inserciones de espuma personalizadas y se sellan en bolsas de barrera contra la humedad. Una discusión en LinkedIn señaló que un pedido de $20,000 de carcasas de dispositivos médicos fue rechazado simplemente porque la humedad penetró la bolsa de polietileno durante el transporte aéreo; el proveedor no había añadido bolsitas desecantes. Los mejores proveedores de acabados tratan el embalaje como parte del proceso de fabricación.
Dónde importa más el acabado de precisión: análisis detallados por aplicación
El acabado superficial no es universal. Los requisitos de un cuerpo de válvula hidráulica son completamente diferentes de los de un soporte de motor de dron. Basándonos en conversaciones en foros de ingeniería y notas de casos de servicios de acabado CNC en China proveedores, analicemos tres escenarios de alto riesgo en los que acertar con el acabado no es negociable.
Instrumentos médicos y quirúrgicos
Un mango de bisturí o una guía de taladro óseo exigen más que una superficie brillante. El electropulido del acero inoxidable 316L elimina las microrebabas que podrían albergar bacterias, mientras que la pasivación restaura la capa pasiva de óxido de cromo dañada durante el mecanizado. Los valores de Ra inferiores a 0,2 µm son típicos, verificados con un perfilómetro. En un intercambio de un grupo de Facebook, un ingeniero de diseño relató cómo el cambio del pulido manual al electropulido automatizado redujo la generación de partículas en un 70% en un ensayo ortopédico. Al evaluar un china cnc finishing services ltd para trabajos médicos, solicite la certificación ISO 13485 y la trazabilidad completa del lote. La línea médica de Jucheng, según se describe en su sitio, mantiene celdas de acabado limpio dedicadas con paquetes documentados de validación de procesos (IQ/OQ/PQ), algo que aborda directamente las exigencias de auditoría de la FDA y del Reglamento MDR de la UE.
Componentes aeroespaciales y de UAV
Los soportes de aeronaves y los cubos de hélices de UAV suelen mecanizarse a partir de aluminio 7075 o titanio. Aquí, las opciones de acabado afectan directamente la vida a la fatiga. El granallado con perdigones de acero fundido introduce tensión compresiva que inhibe la iniciación de grietas. La anodización dura añade resistencia al desgaste a las superficies deslizantes, pero debe enmascararse en las roscas para evitar la fragilización. Un usuario de Reddit en r/AerospaceEngineering detalló un proyecto en el que la variación de espesor de la anodización Tipo III hizo que un ajuste de interferencia de 0,02 mm se convirtiera en un ajuste deslizante holgado, lo que subraya la necesidad de un taller que compense el crecimiento del recubrimiento. La inspección CMM interna de Jucheng tras el acabado garantiza que la acumulación del recubrimiento no saque las características de tolerancia, una capacidad crítica cuando se espera una calidad de nivel NADCAP sin el coste asociado.
Carcasas de baterías automotrices y de vehículos eléctricos
Las carcasas de baterías de vehículos eléctricos fabricadas con extrusiones de aluminio y placas mecanizadas por CNC deben resistir la sal de la carretera, las vibraciones y los ciclos térmicos. El recubrimiento de conversión de cromato (Alodine) proporciona una superficie eléctricamente conductora y resistente a la corrosión que se adhiere bien a los adhesivos y selladores. El acabado debe cubrir cada rincón interno para prevenir la corrosión galvánica con los sujetadores de acero. En un foro de ingeniería automotriz, un miembro señaló que un china cnc finishing services inc la planta mejoró su rendimiento de bandejas de batería de 85% a 99% al introducir líneas automatizadas de rociado con Alodine con monitoreo de pH, eliminando las inconsistencias del limpiado manual que causaban fallas en campo.
Factores clave al elegir un socio de acabado CNC: una perspectiva comparativa
Los equipos de compras suelen optar por el precio unitario, pero la calidad del acabado tiene implicaciones de costo a largo plazo que una hoja de cálculo no captura. Vamos a mapear las variables de selección, formuladas para ayudarle a comparar un taller de mecanizado típico frente a un proveedor dedicado exclusivamente al acabado como jucheng. La siguiente tabla sintetiza comentarios de grupos industriales y auditorías prácticas.
| Factor | Taller CNC general | Modelo de acabado integrado de Jucheng |
|---|---|---|
| Equipo de acabado | Subcontratado o limitado al pulido manual; pocas líneas químicas propias | Líneas propias de anodizado, pasivado, electropulido, granallado y recubrimiento en polvo; control automatizado de parámetros críticos |
| Certificaciones | A menudo solo ISO 9001; puede carecer de certificaciones específicas de proceso | ISO 9001:2015, ISO 13485 para uso médico, certificados de material según ASTM/AMS; documentación de validación de procesos disponible |
| Garantía de Calidad | Inspección visual común; metrología de superficie limitada | Perfilometría, cámaras de niebla salina, medición de brillo, espectrofotómetros de color; inspección CMM después del acabado |
| Experiencia en materiales | Principalmente aluminio y acero dulce; puede tener dificultades con aleaciones exóticas | Comprobado con aluminio (6061, 7075, 5083), acero inoxidable (304, 316L, 17-4 PH), titanio, latón y plásticos de ingeniería; protocolos de pretratamiento específicos para cada uno |
| Cadena de suministro | Múltiples traspasos; plazos de entrega prolongados debido a talleres de recubrimiento externos | Responsabilidad única; tiempo de entrega típico de acabado de 3-7 días hábiles dentro del cronograma general del proyecto |
| Desde prototipos hasta producción | Las cantidades mínimas de pedido pueden ser elevadas para los acabadores externos | Flexibilidad de 1-10,000+ piezas; el proceso desarrollado en prototipos se transfiere directamente a producción |
| Comunicación | La barrera del idioma suele amplificarse a través de intermediarios | Soporte de ingeniería en inglés; revisión detallada del proceso antes de la primera pieza; actualizaciones en tiempo real |
Más allá de la tabla, profundice en la tasa de rechazo de un proveedor y su proceso de acción correctiva. En una encuesta de LinkedIn, los gerentes de abastecimiento clasificaron el “CAPA documentado (Acción Correctiva y Preventiva)” como más predictivo de la calidad que el precio. Un china cnc finishing services llc que abre su manual de calidad ante usted demuestra confianza—una señal que vale la pena sopesar cuidadosamente.
Precisión: Los números que importan
La rugosidad superficial es el KPI universal de acabado. Para contextualizar, esto es lo que significan los diferentes valores de Ra en términos prácticos, basado en datos extraídos de manuales de mecanizado y referencias de proveedores:
- Ra 3.2 µm: Acabado típico tal como se mecaniza; marcas de herramienta visibles; aceptable para piezas estructurales generales.
- Ra 1.6 µm: Mecanizado fino o granallado ligero; adecuado para superficies de sellado con juntas.
- Ra 0,8 µm: Acabado liso adecuado para la mayoría de productos de consumo y componentes aeroespaciales no críticos.
- Ra 0,4 µm y menos: Requiere pulido o electropulido; se utiliza en manipulación de fluidos médicos, ópticos y de alta pureza. La capacidad documentada de Jucheng para el electropulido de acero inoxidable alcanza Ra 0,1 µm, cumpliendo con los requisitos de acabados superficiales de ASME BPE.
Plazo de entrega y estabilidad del suministro
Las cadenas de suministro globales siguen siendo volátiles. Una frustración común expresada en r/supplychain de Reddit es que las instalaciones de acabado prometen un plazo de dos semanas que se extiende a seis porque agrupan los colores de anodizado. La solución: elegir un socio con suficiente capacidad interna para procesar sus piezas sin esperar a llenar un tanque. Las múltiples líneas de anodizado de Jucheng permiten cargas parciales, manteniendo plazos de entrega predecibles. También ofrecen opciones aceleradas para la fabricación de prototipos, algo que suelen compartir como caso de estudio en su sitio web, donde una startup de robótica obtuvo 50 unidades de carcasas totalmente anodizadas y serigrafiadas en 8 días naturales.
Información sobre instalación y mantenimiento de componentes CNC acabados
Desde el momento en que recibe sus piezas acabadas, su rendimiento a largo plazo depende de cómo las manipule, instale y mantenga. Muchos fallos superficiales surgen después de la entrega debido a simples descuidos. A continuación se presentan recomendaciones probadas en campo, recopiladas de ingenieros industriales y técnicos experimentados.
Inspección de recepción: los primeros 10 minutos
Antes de firmar el albarán de entrega, abra una caja por lote y compruebe si hay condensación dentro de las bolsas de barrera. Utilice una lámpara de luz blanca calibrada para inspeccionar arañazos por manipulación, especialmente en superficies pulidas. Pase la yema de un dedo con guante de algodón sobre las caras de sellado críticas: cualquier enganche indica una rebaba o muesca. Si pidió piezas anodizadas, compare una muestra con la carta de colores maestra aprobada bajo las mismas condiciones de iluminación que utilizará su cliente final. Un grupo de Facebook para responsables de calidad sugiere fotografiar las piezas al recibirlas y registrar las imágenes, creando una línea base trazable antes de que las piezas entren en su inventario.
Condiciones de almacenamiento
El aluminio anodizado no necesita aceite, pero sí un almacenamiento seco y con temperatura estable. La humedad fluctuante puede provocar eflorescencia de sellado (un residuo blanco en polvo) si el paso de sellado fue marginal. El acero inoxidable pasivado debe mantenerse alejado de los cloruros: no lo almacene cerca de lejía o productos químicos para piscinas. Para las piezas con recubrimiento PVD, apílelas con espuma intercalada para evitar el contacto recubrimiento con recubrimiento que podría causar microfracturas. Un servicios de acabado CNC en China proveedor como Jucheng envía instrucciones de cuidado detalladas; ignorarlas anula cualquier reclamación de garantía latente.
Precauciones de montaje
Al presionar rodamientos en un alojamiento anodizado, el espesor del recubrimiento (a menudo de 10-50 µm) reduce el diámetro nominal. Si el alojamiento no se mecanizó teniendo en cuenta la acumulación del recubrimiento, agrietará la capa anódica o tolerará un ajuste holgado. Lubrique el conjunto con una grasa compatible, no con un prensado en seco. Las piezas de acero inoxidable que han sido pasivadas no deben cepillarse con cerdas de acero al carbono, ya que incrustan hierro libre y reinician la corrosión exactamente donde intentó evitarla.
Limpieza en servicio
Para instrumentos médicos, los limpiadores enzimáticos seguidos de un enjuague con agua RO preservan la capa pasiva. Evite los desinfectantes a base de lejía o yodo sobre aluminio anodizado: atacan el tinte y el sellado. Para piezas industriales, basta con una limpieza periódica con alcohol isopropílico, pero verifique la compatibilidad química con el recubrimiento. Si observa zonas de desgaste en piezas con anodizado duro, investigue la alineación en lugar de culpar al acabado; los bordes sometidos a alta carga acabarán abrasando cualquier recubrimiento.
Por qué Jucheng es una opción considerada en el panorama del acabado CNC
Recorra cualquier feria comercial de mecanizado y encontrará abundancia de empresas que ofrecen acabados. Lo que diferencia a jucheng es una combinación de profundidad y transparencia que aborda los dolores de cabeza fundamentales que hemos descrito. Su operación, accesible en jccncmachining.com, se ha forjado a lo largo de años de proyectos intersectoriales. Esto es lo que destaca según estudios de caso disponibles públicamente, certificaciones y comentarios directos de clientes compartidos en redes profesionales.
Integración interna como multiplicador: Al colocalizar líneas de fresado CNC, torneado, electroerosión por hilo y acabado —incluyendo anodizado, pasivación, recubrimiento en polvo y marcado láser—, jucheng elimina el juego de culpas que ocurre cuando un taller de mecanizado envía piezas a un galvanizador externo. Un testimonio de una empresa alemana de robótica destacó cómo esta integración redujo sus horas-hombre de inspección de calidad en 40%, porque el Certificado de Conformidad cubre la pieza completa, no solo la dimensión mecanizada.
Anclaje de procesos en normas: Los procesos de acabado de Jucheng se comparan con AMS 2488 para anodizado, ASTM A967 para pasivación e ISO 13485 para componentes de dispositivos médicos. Mantienen una biblioteca de registros de validación de procesos, lo que para una startup médica significó la diferencia entre una revisión de la FDA de seis meses y una presentación 510(k) simplificada. No son solo adornos de pared: son documentos vivos que se actualizan con cada cambio significativo de proceso.
Fluidez en materiales: La empresa acaba habitualmente aleaciones de aluminio de las series 1000 a 7000, acero inoxidable 304/316L/17-4 PH, titanio grados 2 y 5, latón, cobre e incluso polímeros de ingeniería como PEEK. Esto importa cuando se pasa de un prototipo en 6061 a una producción en 7075 y se necesita recalibrar los parámetros de anodizado. Sus ingenieros pueden asesorar sobre el pretratamiento exacto, como usar un paso de desmote tras mecanizar 6061 para evitar vetas negras.
Escalabilidad sin sorpresas: Ya necesite 5 prototipos o 50.000 unidades al año, se aplican los mismos controles de proceso. Mantienen líneas separadas para acabados especiales de lote pequeño (como anodizado dorado para electrónica) y producción de alto volumen, eliminando el dilema de que un acabado de prototipo no pueda replicarse a escala. Este es un punto de elogio frecuente en las recomendaciones de LinkedIn de startups que posteriormente escalaron.
Comunicación que salva brechas: Los ingenieros de proyecto de habla inglesa proporcionan comentarios de diseño para el acabado, señalando problemas como agujeros ciegos que atrapan ácido o esquinas internas afiladas que no se recubrirán de manera uniforme. Esta revisión preventiva detecta problemas que una simple cotización en PDF no puede.
Preguntas frecuentes sobre servicios de acabado CNC
¿Qué acabados superficiales puede ofrecer un taller CNC chino típico?
Un taller bien equipado china cnc finishing services co. ltd puede ofrecer anodizado (transparente, coloreado, endurecido), electropulido, pasivado, chorro de perlas, cepillado, pulido, recubrimiento en polvo, PVD, recubrimiento de teflón y serigrafía. La clave es si estos se realizan internamente o se subcontratan. El control interno produce mejor consistencia y una resolución de problemas más rápida. Solicite fotos de sus líneas de acabado reales, no imágenes de stock.
¿Cómo especifico claramente los requisitos de acabado superficial?
Utilice normas reconocidas internacionalmente: indique Ra en micrómetros o micropulgadas, especifique la norma (ISO 1302 o ASME B46.1) y proporcione una muestra física si es posible. Para el anodizado, indique el tipo (II o III), el espesor, el código de color (Pantone o RAL) y el método de sellado. Incluya los requisitos de enmascaramiento en un plano técnico para agujeros roscados o superficies de ajuste a presión. Términos vagos como “acabado cosmético” generan disputas.
¿Puedo obtener un acabado anodizado liso en piezas metálicas impresas en 3D?
Depende de la tecnología de impresión y del posprocesamiento. Las piezas de DMLS (sinterización directa de metal por láser) tienen una superficie rugosa tal como se construyen (Ra 10-30 µm) que requiere un pulido manual extenso o mecanizado CNC antes de que el anodizado se vea uniforme. El aluminio por inyección de aglutinante, una vez sinterizado, es casi indistinguible del material fundido y puede recibir un buen acabado anodizado tras un chorreado moderado. Un china cnc finishing services ltd con experiencia en el acabado de piezas aditivas puede orientarle sobre resultados realistas.
¿En qué se diferencia el anodizado duro del anodizado normal en cuanto a rendimiento?
El anodizado duro (tipo III) produce una capa de óxido más gruesa y densa (25-75 µm frente a 5-25 µm del tipo II). Alcanza una dureza superficial de 60-70 HRC, cercana a la del acero cementado. Esto lo hace adecuado para desgaste por deslizamiento, pero el recubrimiento tiene menor capacidad de absorber tinte: los colores suelen salir gris oscuro o bronce en lugar de azul brillante o rojo. También reduce ligeramente la vida a la fatiga bajo cargas cíclicas, por lo que debe especificarse con precaución en piezas estructurales aeroespaciales.
¿Qué certificaciones demuestran que un proveedor de acabados es confiable?
Además de la ISO 9001 básica, busque ISO 13485 para médico, AS9100 para aeroespacial o IATF 16949 para automoción. En cuanto a los procesos, pregunte si cuentan con acreditación Nadcap para procesamiento químico (aunque esto es poco común y costoso). Como mínimo, deberían poder proporcionar certificados de material y de recubrimiento según EN 10204 tipo 3.1, y demostrar un sistema de calidad documentado con registros de auditoría interna.
¿Cómo puedo verificar la resistencia a la corrosión de un acabado antes de la producción completa?
Solicite cupones de prueba de niebla salina según ASTM B117. Para el aluminio anodizado, una prueba de 336 horas sin picaduras es un resultado sólido. Para el acero inoxidable electropulido y pasivado, 120 horas en una niebla salina al 5% es lo típico. Pida al proveedor que incluya su aleación específica y condición de tratamiento térmico en la prueba, no solo un cupón genérico. Jucheng proporciona habitualmente dichos informes de laboratorio de terceros para nuevos proyectos, lo que brinda a los compradores una confianza basada en datos.
¿Cuál es el sobrecosto típico de un acabado de gama alta?
El acabado puede añadir entre 10% y 50% al costo base del mecanizado, según la complejidad. El chorreado de perlas es relativamente económico ($2-5 por pieza para cantidades pequeñas), mientras que el anodizado Tipo III con enmascaramiento ajustado puede duplicar el costo del acabado. El electropulido y el PVD se sitúan en el extremo superior. Sin embargo, el costo de un fallo de acabado —piezas desechadas, ingresos retrasados, hallazgos en auditorías de clientes— supera con creces el sobrecosto por calidad. Varios hilos de adquisiciones en Facebook citaron una relación de pérdidas de 5:1 al comparar los costos de retirada con la inversión en acabado.
¿Siempre necesito dar acabado posterior a las características críticas mecanizadas?
No si el taller lo compensa correctamente. En el anodizado, el recubrimiento crece aproximadamente 50% hacia adentro y 50% hacia afuera. Un recubrimiento de 25 µm, por lo tanto, aumenta el diámetro de un eje en unos 25 µm. En los agujeros, la eliminación de material es hacia adentro, por lo que el orificio se hace más pequeño. Un china cnc finishing services inc socio experimentado ajustará las dimensiones del mecanizado para mantener las características dentro de tolerancia después del acabado. En caso de duda, solicite un informe de primera pieza con mediciones posteriores al acabado.
Reuniéndolo todo: su próximo paso
El acabado es la última impresión que deja su pieza, pero es lo primero que ve su cliente. A lo largo de esta guía, hemos rastreado las causas raíz de los fallos de acabado, descifrado las tecnologías y trazado un marco de selección que va más allá de las decisiones basadas en el precio. El hilo conductor es que los proveedores con integración vertical y guiados por datos reducen el riesgo de su proyecto de formas que las cadenas de suministro fragmentadas no pueden. Si actualmente tiene problemas con superficies inconsistentes, envíos retrasados o falta de transparencia en los procesos, considere colaborar con un socio que trate el acabado como una ciencia, no como un paso cosmético.
Para una evaluación de su proyecto específico, incluidas recomendaciones sobre el tipo de acabado, el diseño de enmascaramiento y los objetivos de costo, comuníquese con el equipo de jccncmachining.com. Sus ingenieros de aplicaciones revisarán su CAD y proporcionarán una propuesta de proceso detallada, a menudo en un plazo de 24 horas. El objetivo no es solo una cotización, sino un plan que garantice que sus piezas lleguen listas para funcionar, sin necesidad de retrabajo.