
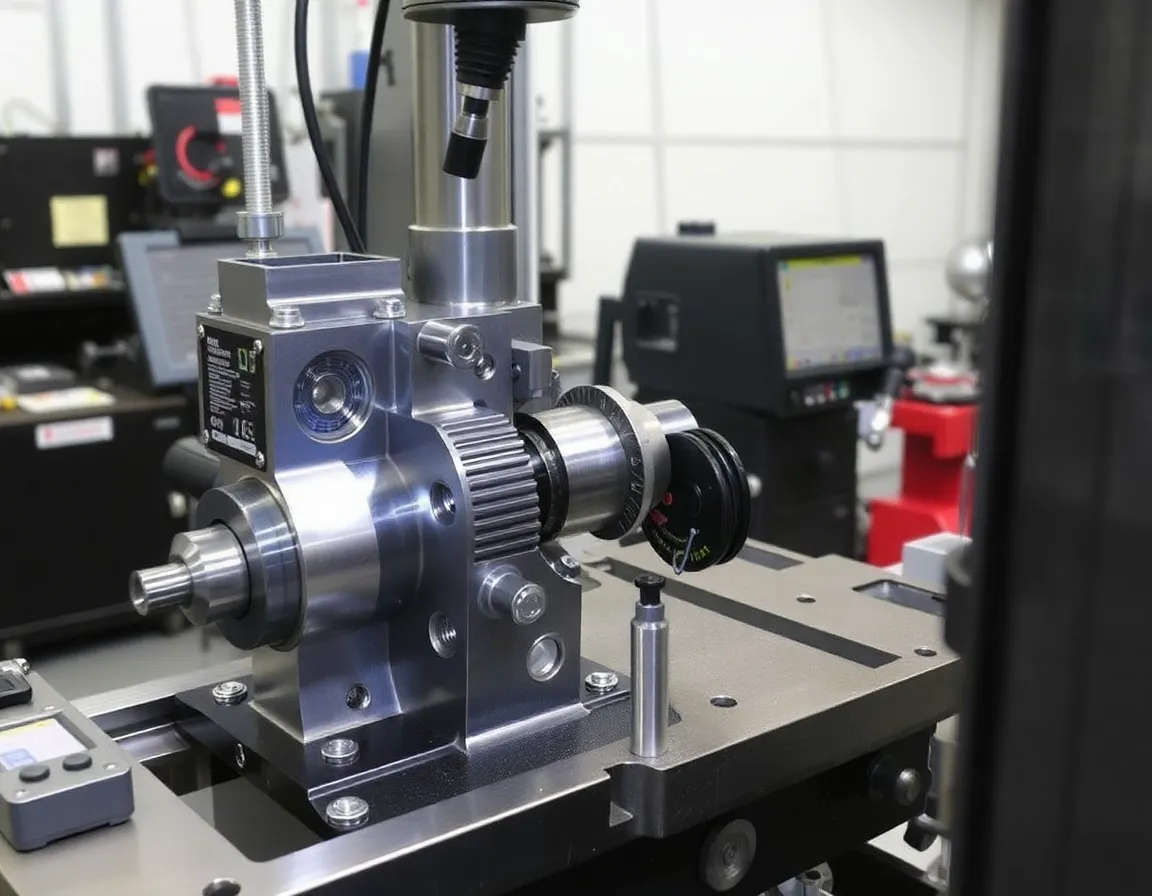
In der wettbewerbsintensiven Welt der Präzisionsfertigung zählt jeder Dollar. Während viel Aufmerksamkeit auf die Reduzierung von Zykluszeiten und die Optimierung von Werkzeugwegen gerichtet wird, liegt eine der am häufigsten übersehenen Möglichkeiten zur Kosteneinsparung in der Qualität und Konsistenz der Prüfprozesse. Kundenspezifische Prüfvorrichtungen – zweckgebaute Geräte, die entwickelt wurden, um Teile während Qualitätsprüfungen zu halten, zu positionieren und zu verifizieren – verändern die Art und Weise, wie Zerspanungsbetriebe an die Messtechnik herangehen. Eine gut konstruierte Vorrichtung ist keineswegs nur ein Zubehörteil: Sie kann die Bearbeitungskosten über den gesamten Produktionsablauf hinweg drastisch senken. Dieser Artikel untersucht fünf konkrete Wege, wie kundenspezifische Prüfvorrichtungen die Bearbeitungskosten senken, zusammen mit praktischer Anleitung zur Umsetzung und bewährten Verfahren.
Prüfvorrichtungsbearbeitung verstehen
Die Prüfvorrichtungsbearbeitung ist der Prozess der Konstruktion und Fertigung spezialisierter Haltevorrichtungen, die ein Werkstück während der Maßprüfung in einer präzisen, wiederholbaren Position fixieren. Anders als universelle Schraubstöcke oder Spannzangen werden kundenspezifische Vorrichtungen um die spezifische Geometrie eines Teils herum konstruiert und umfassen Positionierstifte, Bezugsreferenzen, Spannmechanismen und manchmal integrierte Messfunktionen.
Was macht eine Vorrichtung "kundenspezifisch"?
Eine kundenspezifische Prüfvorrichtung wird für eine einzelne Teilefamilie oder eine bestimmte Komponente gebaut. Sie umfasst typischerweise:
- Bezugsreferenzierte Positionierelemente, die der Konstruktionsabsicht des Teils entsprechen
- Wiederholbare Spannsysteme die das Werkstück ohne Verformung halten
- Freiraum für den Zugang von Messfühlern oder Lehren zu allen kritischen Merkmalen
- Langlebige Materialien wie Aluminium, Stahl oder technische Verbundwerkstoffe, die über Tausende von Prüfzyklen hinweg verschleißfest sind
Da diese Vorrichtungen selbst auf enge Toleranzen gefertigt sind, schaffen sie eine konsistente Messreferenz, die die durch improvisierte Aufbauten eingebrachte Variabilität eliminiert. Das Ergebnis ist eine Messumgebung, in der die einzige Variable das Werkstück selbst ist – nicht die Aufspannmethode.
Das Kostenproblem, das Vorrichtungen lösen
Die traditionelle Prüfung stützt sich häufig auf Schraubstöcke, Winkelplatten oder Freihandpositionierung. Jede dieser Methoden bringt Aufbauvariationen mit sich, erfordert die Beurteilung durch erfahrene Bediener und kostet Zeit. In Umgebungen mit hoher Variantenvielfalt und geringen Stückzahlen können die kumulierten Kosten dieser Ineffizienzen erheblich sein. Individuelle Vorrichtungen beheben dies, indem sie den Prüfaufbau standardisieren und einen variablen Prozess in einen wiederholbaren verwandeln.
5 Wege, wie kundenspezifische Prüfvorrichtungen die Bearbeitungskosten senken
1. Reduzierung von Rüst- und Prüfzeit
Zeit ist der sichtbarste Kostentreiber in jeder Zerspanungswerkstatt. Wenn ein Prüfer ein Werkstück manuell ausrichten, Flächen antasten und die Position überprüfen muss, bevor er eine einzige Messung vornimmt, verrinnen Minuten – manchmal Stunden. Individuelle Vorrichtungen beseitigen dieses Vorgeplänkel. Ein Werkstück wird in die Vorrichtung eingelegt, in einer bekannten Position gespannt, und die Prüfung beginnt sofort.
Betrachten Sie eine Werkstatt, die komplexe prismatische Bauteile mit mehreren kritischen Merkmalen fertigt. Wenn der manuelle Aufbau 20 Minuten pro Werkstück beansprucht und eine Vorrichtung dies auf 2 Minuten reduziert, summieren sich die Einsparungen über einen Produktionslauf schnell. Bei einer Charge von 50 Werkstücken werden so über 15 Stunden Prüfarbeitszeit zurückgewonnen – Zeit, die auf umsatzbringende Zerspanungsarbeiten umgeleitet werden kann. Ein schnellerer Aufbau führt direkt zu niedrigeren Prüfkosten pro Werkstück, und in wettbewerbsintensiven Angebotssituationen kann dieser Vorteil Aufträge gewinnen.
2. Beseitigung von Ausschuss und Nacharbeit durch Messfehler
Inkonsistente Aufspannung führt zu inkonsistenten Messungen. Ein Teil, das sich während der Prüfung leicht verschiebt, kann als außerhalb der Toleranz gemessen werden, obwohl es tatsächlich gut ist, was zu unnötiger Nacharbeit führt. Schlimmer noch: Ein schlecht aufgespanntes Teil kann als akzeptabel gemessen werden, obwohl es das nicht ist, wodurch Defekte zum Kunden gelangen können – ein Ergebnis mit weitreichenden Kostenfolgen.
Individuelle Vorrichtungen beseitigen diese Unklarheit. Da das Teil jedes Mal gegen definierte Bezugselemente positioniert wird, spiegeln die Messungen den tatsächlichen Zustand der Komponente wider. Diese Zuverlässigkeit bringt mehrere Kostenvorteile mit sich:
- Weniger falsche Ablehnungen von guten Teilen, wodurch verschwendete Nacharbeit reduziert wird
- Geringere Durchschlupfraten, wodurch Garantieansprüche, Sortierkosten und Reputationsschäden vermieden werden
- Reduzierter Materialverschwendung wenn Teile nicht fälschlicherweise verschrottet werden
Für Werkstätten, die teure Materialien wie Titan oder Speziallegierungen bearbeiten, können die Kosten für das Verschrotten eines einzigen guten Teils die gesamten Kosten einer Vorrichtung übersteigen. Messzuverlässigkeit ist eine direkte finanzielle Absicherung.
3. Ermöglichung einer schnelleren Erstmusterprüfung und Zwischenprüfung
Die Erstmusterprüfung (FAI) und Zwischenkontrollen sind kritische Kontrollpunkte, können aber auch Engpässe darstellen. Wenn die Prüfung einen aufwändigen Aufbau erfordert, verschieben Bediener Prüfungen möglicherweise, wodurch sich Abweichungen durch eine Charge fortpflanzen können. Individuelle Vorrichtungen machen die Prüfung schnell genug, um sie an der Maschine und in der für echte Prozesskontrolle erforderlichen Häufigkeit durchzuführen.
Mit einer in der Nähe der Bearbeitungszelle stationierten Vorrichtung kann ein Bediener ein Teil in Sekunden verifizieren, anstatt es an ein entferntes Qualitätslabor zu schicken. Diese Nähe und Geschwindigkeit fördern häufigere Prüfungen und erkennen Drift, bevor sie zu Ausschuss wird. Die Kostenrechnung ist überzeugend: vorbeugende Prüfung ist immer günstiger als reaktive Nacharbeit. Vorrichtungen machen vorbeugende Prüfung praktikabel.
4. Verlängerung der Lebensdauer und Genauigkeit von Messgeräten
KMG, Vision-Systeme und andere Messgeräte sind erhebliche Kapitalinvestitionen. Wenn Werkstücke unsachgemäß gehalten werden – verschoben, gekippt oder unzureichend abgestützt –, können Taster und Sensoren Oberflächen in ungünstigen Winkeln berühren, was den Verschleiß beschleunigt und das Risiko von Tasterschäden erhöht. Individuelle Vorrichtungen präsentieren Werkstücke in optimaler Ausrichtung und schützen sowohl die Geräte als auch die Messintegrität.
Darüber hinaus verringern Vorrichtungen die Notwendigkeit komplexer, zeitaufwändiger Ausrichtungen in der Messsoftware. Ein Werkstück, das in einer bekannten Position präsentiert wird, erfordert nur eine minimale Koordinatensystemerstellung, wodurch die Programmierzeit und das Potenzial für Ausrichtungsfehler reduziert werden. Über die Lebensdauer eines KMG summieren sich diese Einsparungen bei Programmierung, Ausrichtung und Wartung zu spürbaren Kostensenkungen.
5. Senkung der Qualifikationsanforderungen und Schulungskosten
Qualifizierte Prüfer und Messtechniker sind wertvoll und zunehmend knapp. Wenn die Prüfung von der Beurteilung des Bedieners bei Werkstückausrichtung und -einrichtung abhängt, können nur erfahrene Mitarbeiter sie zuverlässig durchführen. Individuelle Vorrichtungen demokratisieren die Prüfung, indem sie die Einrichtung narrensicher machen.
Eine gut konzipierte Vorrichtung wirkt als physische Fehlerverhütungsvorrichtung. Sie führt das Werkstück in die korrekte Position und verhindert eine falsche Beladung. Das bedeutet:
- Weniger erfahrene Bediener können Routineprüfungen sicher durchführen
- Die Schulungszeit für neue Prüfer wird verkürzt
- Prüfergebnisse werden über Schichten und Personal hinweg konsistent
- Erfahrene Techniker werden für komplexe Messaufgaben frei
Die Kosteneinsparungen sind hier zweifach: geringere Schulungsinvestitionen und effizienterer Einsatz qualifizierter Arbeitskräfte. In Betrieben mit mehreren Schichten ist die Konsistenz über Bediener hinweg besonders wertvoll, da sie schichtübergreifende Schwankungen der Prüfergebnisse beseitigt.
Anwendungen in verschiedenen Bearbeitungsumgebungen
Individuelle Prüfvorrichtungen bieten Mehrwert in einer Vielzahl von Fertigungskontexten:
- Großserienproduktion: Vorrichtungen ermöglichen eine schnelle, wiederholbare Prüfung, die mit schnellen Bearbeitungszyklen Schritt hält.
- Betriebe mit hoher Variantenvielfalt und geringen Stückzahlen: Modulare Vorrichtungen oder Vorrichtungen für Teilefamilien amortisieren die Werkzeugkosten über mehrere Teilenummern hinweg.
- Bearbeitung für Luft- und Raumfahrt sowie Medizintechnik: Wo Dokumentation und Rückverfolgbarkeit eine rigorose, wiederholbare Messung erfordern, bieten Vorrichtungen die notwendige Konsistenz.
- Prozessbegleitende und produktionsnahe Prüfung: An der Maschine positionierte Vorrichtungen unterstützen die Echtzeit-Prozesskontrolle.
Bewährte Verfahren für die Implementierung von Prüfvorrichtungen
Um die Kosteneinsparungen zu maximieren, befolgen Sie diese Richtlinien bei der Spezifikation und dem Einsatz kundenspezifischer Prüfvorrichtungen:
- Bezugsgrößen statt Bequemlichkeit als Grundlage der Konstruktion. Die Vorrichtung sollte dieselben Bezugsgrößen referenzieren, die in Konstruktion und Bearbeitung verwendet werden, um die Übereinstimmung der Messung mit den funktionalen Anforderungen sicherzustellen.
- Beziehen Sie Prüfer und Zerspanungsfachkräfte frühzeitig ein. Der Beitrag der Mitarbeiter an der Front verhindert Konstruktionsfehler, die die Benutzerfreundlichkeit beeinträchtigen.
- Planen Sie Verschleiß und Kalibrierung ein. Geben Sie verschleißfeste Materialien an und nehmen Sie die Vorrichtung in Ihren Kalibrierungsplan auf, um die Langzeitgenauigkeit zu erhalten.
- Standardisieren Sie modulare Elemente. Wiederverwendbare Grundplatten, Klemmen und Positionierelemente senken die Kosten für zukünftige Vorrichtungen.
- Vor der Produktion validieren. Führen Sie eine Gauge-R&R-Studie (Wiederholbarkeit und Reproduzierbarkeit) durch, um zu bestätigen, dass die Vorrichtung die erforderliche Konsistenz liefert.
Fazit
Individuelle Prüfvorrichtungen sind weit mehr als nur eine Annehmlichkeit für die Qualitätsabteilung – sie sind ein strategisches Instrument zur Kostensenkung. Durch die Verkürzung der Rüstzeiten, die Eliminierung von Messfehlern, die Ermöglichung häufiger In-Prozess-Prüfungen, den Schutz von Messgeräten und die Verringerung der Abhängigkeit von spezialisierten Arbeitskräften erzielen Vorrichtungen Einsparungen, die sich mit jedem Produktionslauf vervielfachen. Für Zerspanungsbetriebe, die ihren Wettbewerbsvorteil schärfen wollen, ist die Investition in eine gut konstruierte Fertigung von Prüfvorrichtungen eine der Entscheidungen mit der höchsten Rendite. Die Anschaffungskosten einer Vorrichtung amortisieren sich schnell durch geringere Prüfarbeitskosten, weniger Ausschuss und das Vertrauen, das aus verlässlichen Messungen entsteht.