Der unsichtbare Handwerker: Eine Einführung in die Feindraht-EDM
In der hochriskanten Welt der Präzisionsfertigung, in der Toleranzen in Mikrometern gemessen werden und Bauteilversagen keine Option ist, arbeitet eine bemerkenswerte Technologie nahezu lautlos und schneidet Formen von atemberaubender Komplexität mit unfehlbarer Genauigkeit. Dies ist das Reich der Feindraht-Funkenerosionsbearbeitung (EDM). Über die Möglichkeiten der konventionellen Bearbeitung hinausgehend, stellt die Feindraht-EDM den Höhepunkt der Präzisionsschneidtechnik dar und ermöglicht die Herstellung von Teilen, die so kompliziert und filigran sind, dass sie oft die konventionelle Vorstellungskraft übersteigen. Sie ist das bevorzugte Verfahren für Branchen, in denen die Fehlertoleranz null ist und die Designanforderungen grenzenlos sind.
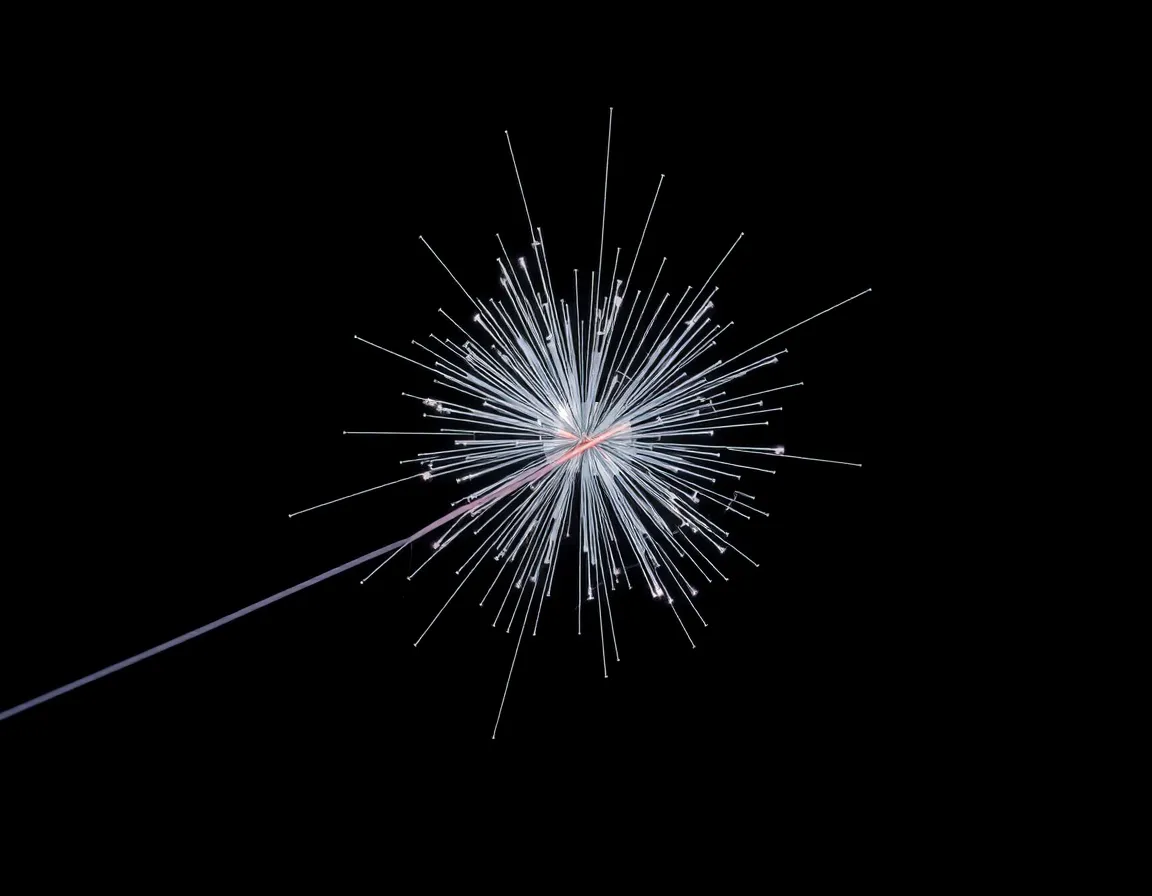
Im Kern ist die Feindraht-EDM ein berührungsloses thermisches Bearbeitungsverfahren, bei dem ein kontinuierlich laufender, dünner elektrisch geladener Draht (typischerweise Messing oder beschichtet) verwendet wird, um durch leitfähige Materialien zu schneiden. Die Bezeichnung "fein" bezieht sich typischerweise auf Drähte mit Durchmessern von 0,02 mm (0,0008") bis 0,10 mm (0,004"). Zum Vergleich: Ein menschliches Haar hat durchschnittlich etwa 0,07 mm. Durch die Nutzung kontrollierter elektrischer Funken (Entladungen) zwischen dem Draht und dem Werkstück wird Material mit außergewöhnlicher Präzision abgetragen, ohne jegliche mechanische Kraft. Dies ermöglicht die Bearbeitung von ultraharten Materialien, die Erstellung scharfer Innenecken und die Herstellung von Komponenten mit erstaunlich feinen Details, die mit keinem Schneidwerkzeug möglich wären.
Der Funke des Genies: Wie Feindraht-EDM funktioniert
Der Zauber der Feindraht-Funkenerosion liegt nicht in roher Gewalt, sondern in kontrollierter Erosion. Das Verständnis des grundlegenden Prozesses zeigt, warum er so einzigartig leistungsfähig ist.
Die Kernprinzipien der funkenerosiven Bearbeitung
Der Prozess findet eingetaucht in einem dielektrischen Fluid statt, üblicherweise deionisiertem Wasser, das drei kritische Funktionen erfüllt: Es wirkt als Isolator, bis eine bestimmte Spannung erreicht ist, es kühlt das verdampfte Material und es spült die mikroskopischen Ablagerungen aus dem Schnitt. Der Draht, der zwischen oberen und unteren Führungen gehalten wird, wird von einer Spule zugeführt und läuft kontinuierlich, um dem Werkstück eine frische, unverschlissene Elektrode darzubieten. Zwischen dem Draht (negative Kathode) und dem Werkstück (positive Anode) wird ein kontrolliertes elektrisches Potenzial aufrechterhalten.
Wenn sich der Draht dem Werkstück ausreichend nähert – typischerweise wird ein Spalt von etwa 0,01 mm bis 0,05 mm eingehalten – ionisiert das dielektrische Fluid und bildet einen leitfähigen Plasmakanal. Eine schnelle Folge von Funken, die jeweils nur wenige Mikrosekunden dauern, überspringt diesen Spalt. Jeder Funke erzeugt eine intensive lokale Hitze von etwa 8.000 °C bis 12.000 °C, die sofort eine mikroskopische Menge Material sowohl vom Draht als auch vom Werkstück schmilzt und verdampft. Dieser Zyklus wiederholt sich Hunderttausende Male pro Sekunde und erodiert schrittweise die gewünschte Form.
Der Vorteil des "Feindrahts"
Die Verwendung eines außergewöhnlich dünnen Drahts hebt dieses Verfahren vom Standard-Drahtfunkenerodieren in eine eigene Klasse. Die Vorteile sind direkt und tiefgreifend:
- Minimale Schnittfuge: Die Schnittbreite (Schnittfuge) entspricht nahezu dem Drahtdurchmesser plus dem Funkenspalt. Ein Draht von 0,02 mm kann einen Schnitt von nur etwa 0,035 mm erzeugen, was den Materialabfall drastisch reduziert und unglaublich filigrane Merkmale ermöglicht.
- Engere Innenradien: Der Draht kann extrem kleine Innenecken durchfahren. Der erreichbare Radius entspricht ungefähr dem Drahtradius plus dem Funkennachbrand und ermöglicht Radien von nur 0,015 mm.
- Reduzierte Materialbelastung: Als berührungsloser Prozess ohne Schnittkräfte kann er fragile, dünne oder gehärtete Materialien ohne Verformung oder Spannungen bearbeiten.
Warum Feindraht-Funkenerosion wählen? Die überzeugenden Vorteile
Die Einführung der Feindraht-Funkenerosion wird durch eine Reihe unvergleichlicher Vorteile angetrieben, die komplexe Fertigungsherausforderungen lösen.
Unübertroffene Präzision und Genauigkeit: Moderne Feindraht-Funkenerosionsmaschinen in Kombination mit fortschrittlichen CNC-Steuerungen und temperaturstabilisierten Umgebungen können Toleranzen von ±0,0002" (0,005 mm) oder besser konstant einhalten. Diese Wiederholgenauigkeit ist für Messlehren, medizinische Implantate und Luft- und Raumfahrtkomponenten unerlässlich.
Fähigkeit zur Bearbeitung exotischer und gehärteter Werkstoffe: Da das Verfahren auf elektrischer Leitfähigkeit und nicht auf der Materialhärte beruht, durchdringt es gehärteten Werkzeugstahl, Titan, Hartmetall, Inconel und polykristallinen Diamanten mit derselben Leichtigkeit wie weiches Aluminium. Dies ermöglicht die Bearbeitung nach der abschließenden Wärmebehandlung und eliminiert Verzerrungsrisiken durch das Abschrecken.
Außergewöhnliche Oberflächengüte: Durch mehrere Schlichtdurchgänge (Nachschnitt) mit angepassten Leistungseinstellungen kann die Feindraht-Funkenerosion Oberflächengüten von besser als 0,1 µm Ra erzielen, wodurch häufig ein Nachpolieren entfällt, insbesondere bei empfindlichen Teilen, bei denen manuelles Polieren Schäden verursachen könnte.
Komplexe Geometrie und Mikrobearbeitung: Es ist die definitive Lösung für Teile mit komplizierten Profilen, Mikrobohrungen, feinen Schlitzen und komplexen 3D-Formen, die durch Kegelschnitt (bei dem der obere Drahtführungskopf unabhängig verfährt, um konische Wandungen zu erzeugen) hergestellt werden. Es ist unverzichtbar für die Herstellung von Mikrowerkzeugen, Düsen und Komponenten für die Elektronik- und Halbleiterindustrie.
Wo Vorstellungskraft auf Realität trifft: Wichtige Anwendungen
Die Fähigkeiten der Feindraht-Funkenerosion machen sie zu einer Eckpfeilertechnologie in fortschrittlichen Branchen. Ihre Anwendungen sind ebenso vielfältig wie kritisch.
Luft- und Raumfahrt sowie Gasturbinen
Eingesetzt zur Bearbeitung von Kühlbohrungen in Turbinenschaufeln, Kraftstoffeinspritzdüsen und leichten Strukturbauteilen aus Hochtemperaturlegierungen. Die Fähigkeit, komplexe Kühlkanäle in bereits gehärteten einkristallinen Turbinenschaufeln zu erzeugen, ist eine Aufgabe, die nur wenige andere Technologien bewältigen können.
Medizin und Biowissenschaften
Unverzichtbar für die Herstellung chirurgischer Instrumente, orthopädischer Implantate (wie Knie- und Hüftgelenke), Stents und Mikrokomponenten für Diagnosegeräte. Die Biokompatibilität der feinen Oberfläche und die Fähigkeit, schwierige Materialien wie Titan und Nitinol zu bearbeiten, sind entscheidend.
Präzisionswerkzeug- und Formenbau
Die traditionelle und nach wie vor dominierende Anwendung. Feindraht-Funkenerosion wird zur Herstellung von Stempel- und Matrizensätzen für das Mikrostanzen, von Extrusionsmatrizen und komplizierten Einsätzen für Kunststoffspritzgussformen mit perfekten Dichtflächen und minimalen Entformungsschrägen verwendet.
Elektronik und Mikrotechnik
Kritisch für die Herstellung von Steckverbindern, Abschirmkomponenten und mikroelektromechanischen Systemen (MEMS). Sie bearbeitet Teile für die Glasfaserausrichtung, die Waferhandhabung und erzeugt extrem feine Strukturen auf leitfähigen Substraten.
Die Sparkunst meistern: Best Practices für optimale Ergebnisse
Um das volle Potenzial der Feindraht-Funkenerosion konsequent zu nutzen, ist die Einhaltung etablierter Best Practices unverzichtbar.
Design for Manufacturability (DFM)
Arbeiten Sie frühzeitig mit dem EDM-Lieferanten zusammen. Berücksichtigen Sie den Drahtdurchmesser bei der Konstruktion von Innenradien und Schlitzbreiten. Vermeiden Sie unnötig enge Toleranzen, die Kosten und Zeit erhöhen. Konstruieren Sie ausreichend Freiraum, damit der Draht durch Startlöcher eingefädelt werden kann.
Materialvorbereitung und Werkstückaufnahme
Spannungsarmglühen Sie das Material vor der Bearbeitung ordnungsgemäß, um Verformungen zu vermeiden. Verwenden Sie präzise, stabile und saubere Werkstückaufnahmen, um absolute Steifigkeit zu gewährleisten. Jede Vibration oder Bewegung während des Schnitts wirkt sich direkt auf die Oberflächengüte und Genauigkeit aus.
Drahtauswahl und -management
Wählen Sie den richtigen Drahttyp (Standardmessing, diffusionsbeschichtet, zinkbeschichtet) und -durchmesser für die Anwendung. Beschichtete Drähte bieten höhere Schnittgeschwindigkeiten und eine verbesserte Oberflächengüte. Stellen Sie sicher, dass das Drahtvorschubsystem sauber ist und die Spannung korrekt und gleichmäßig eingestellt ist; selbst geringfügige Schwankungen können die Präzision beeinträchtigen.
Wartung des dielektrischen Fluids
Halten Sie die Qualität des dielektrischen Fluids einwandfrei. Kontinuierliche Filtration und Deionisierung sind entscheidend. Kontaminiertes oder schlecht konditioniertes Fluid führt zu unregelmäßigen Entladungen, schlechter Oberflächengüte, Drahtbrüchen und verringerter Genauigkeit.
Maschinenkalibrierung und Umgebung
Warten und kalibrieren Sie die Maschine regelmäßig und achten Sie besonders auf die Ausrichtung der Drahtführung. Betreiben Sie die Maschine in einer temperaturkontrollierten Umgebung, da die Wärmeausdehnung der Maschine oder des Werkstücks Fehler verursachen kann, die größer sind als die inhärente Fähigkeit des Prozesses.
Fazit: Die Zukunft schneiden mit Feindraht
Feindraht-Funkenerosion ist mehr als nur ein Fertigungsverfahren; sie ermöglicht Innovation. Sie erlaubt es Ingenieuren und Designern, die Grenzen des mechanisch Machbaren zu verschieben und Konzepte von atemberaubender Komplexität in greifbare, hochleistungsfähige Realität zu verwandeln. Da die Industrie weiterhin kleinere, stärkere und komplexere Komponenten verlangt – von medizinischen Implantaten der nächsten Generation bis zum Herzstück von Quantencomputern –, wird die Feindraht-Funkenerosion ein unverzichtbarer, stiller Handwerker bleiben. Sie arbeitet an der Grenze der Präzision, ein Zeugnis menschlichen Erfindungsgeists, bei dem jeder mikroskopische Funke zu einem Meisterwerk der Technik beiträgt und wahrhaft erreicht Präzision jenseits der Vorstellungskraft.